浙江CNC加工サービス
ワイヤー放電加工サービス
高硬度材料、複雑な形状、狭いスロット、金型部品向けの精密ワイヤー放電加工。低加工力で厳しい公差に対応し、DFMレビューから量産まで一貫してサポートします。
直接回答:ワイヤー放電加工サービスは、回転工具では経済的に到達できない形状、すなわち複雑な貫通形状、狭いスロット、鋭い内角、焼入れされた工具部品、および切削力によって変形が生じる薄肉部品に使用されます。Balfordは、試作から量産までのルートを見積もる前に、下穴、コーナーR、テーパー、スキムカット、および検査アクセスを確認し、バルク除去が優先される場合にはフライス加工とワイヤー放電加工を組み合わせます。
一般的なワイヤー放電加工部品
焼入れ済み工具部品
材料を焼きなましせずに熱処理後に切断します。
狭いスロット&複雑なプロファイル
フライス加工では実用的な工具では到達できない形状。
貫通形状
コーナーRを制御した精密な貫通形状。
低荷重部品
切削力によって変形する薄肉部や繊細な部分。
ワイヤー放電加工の設計チェックリスト
- 内部プロファイルの開始穴位置と直径
- コーナー半径の要件(鋭角 vs 実用的)
- プロファイルの複雑さとテーパー要件
- 表面性状と公差のためのスキムパス
- 再キャスト層/表面性状の期待値
- 仕上がり輪郭の検査アクセス
ワイヤー放電加工とフライス加工
新しい部品のルーティング時に、この簡単な判断基準を使用してください:
絞り加工レベルの指針については、ワイヤー放電加工ガイド.
ワイヤー放電加工用材料
焼入れ工具鋼
焼きなましなしで切断された完成工具部品。参照特殊合金ワイヤー放電加工。
ステンレス鋼
耐食性材料による精密プロファイル。参照:ステンレス鋼ワイヤー放電加工.
導電性合金
電極・コネクタ加工向けの銅、真鍮、および導電性特殊合金。参照銅加工。
超硬および高硬度材料
用途に応じて評価されます。ワイヤー放電加工は、フライス加工では切削できない場合の実用的な手段です。特殊合金をご参照ください。
用途
治具・金型
バリなし・低加工力での切断が必要な金型部品のプロファイルや詳細形状。
自動車部品
車両システムにおける精密輪郭加工および焼入れ部品。詳細は自動車向け機械加工。
バルブおよび流体システム
バルブ部品の狭いスロットやシール部の加工。参照電磁弁部品。
センサー・電子部品
センサーやモーターアセンブリの小型精密部品。詳細は電子部品をご覧ください。
関連ケーススタディ
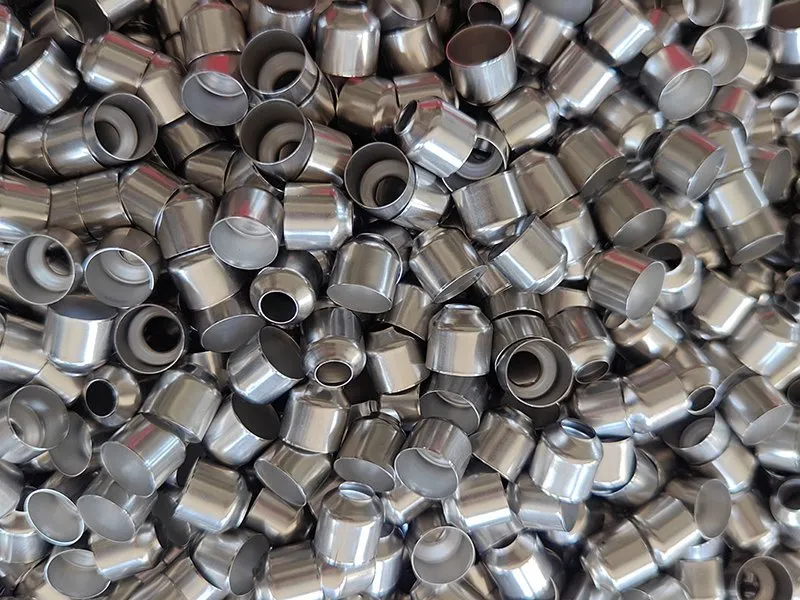
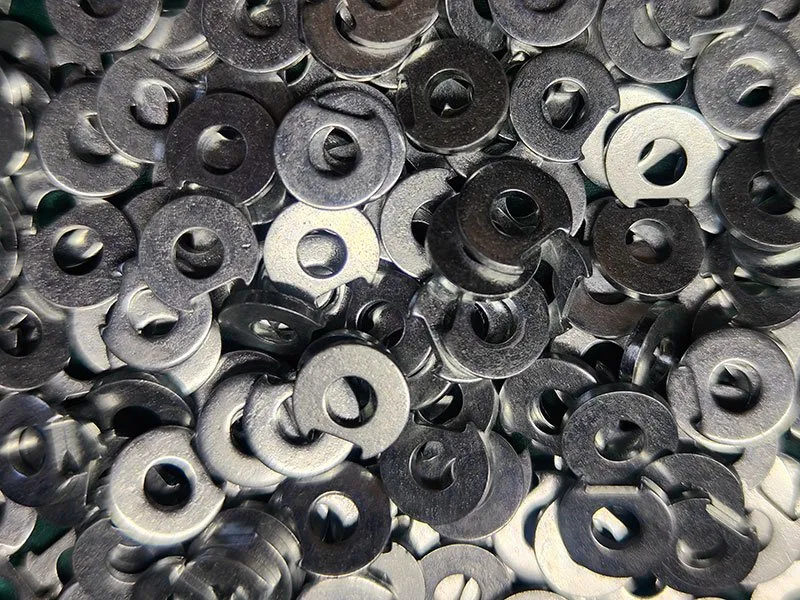
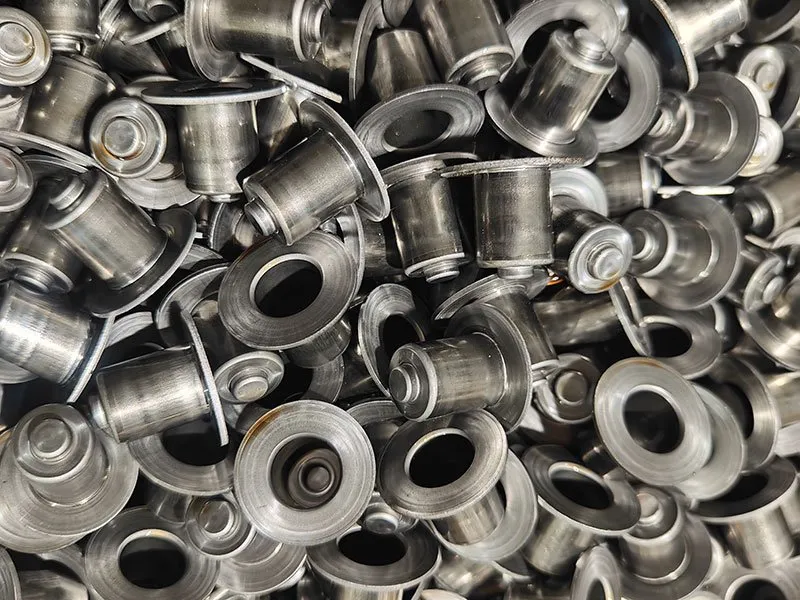
ワイヤーカットまたは精密輪郭加工と、Balfordの他のプロセスを組み合わせた厳選プロジェクト。各ケースは、全工程の中での機械加工またはトリミング工程を示しています。


コンプライアンスと品質
- 自動車材料コンプライアンス— 自動車プログラム向けのIMDS、REACH、RoHS、GADSLに対応。
- Balford IMDSプロセス— 見積りから納品までの材料データ。
- IMDSコンプライアンスチェックリスト— 自動車サプライヤー向け15ステップ。
- 品質と認証— ISO 9001:2015およびIATF 16949準拠の管理。
よくある質問
ワイヤー放電加工に最適な部品は何ですか?
回転するカッターでは経済的に到達できない形状の部品:複雑な貫通プロファイル、狭いスロット、小さなコーナー半径、硬化材、および切削力によって変形が生じる薄肉部品。ワイヤーEDMは導電性材料のみを切断できます。
スタートホールは必要ですか?
内部プロファイルの場合、はい — ワイヤーが材料を通過する必要があるため、スタートホールが必要です。外部輪郭の場合、ワイヤーはブランクの外側から開始できます。DFMレビュー中にスタートホールの位置と直径を確認します。
ワイヤー放電加工で保持できるコーナー半径はどのくらいですか?
ワイヤー放電加工は、フライス工具よりもはるかに小さいコーナー半径を生成できます。そのため、鋭い内側コーナーに選ばれます。実際の限界はワイヤー径とパス数に依存します。当社では一律の値を提示するのではなく、図面に基づいて確認します。
ワイヤー放電加工で焼入れ材を切断できますか?
はい。ワイヤー放電加工は、焼入れされた工具鋼やその他の硬質導電性材料を焼き戻しすることなく切断できるため、完成した金型部品や焼入れ部品の標準的な加工方法となっています。また、薄肉部や繊細な部分を歪ませる可能性のある切削力を回避することもできます。
スキムカットとは何ですか?また、いつ必要ですか?
スキムカットは、主切断後の表面状態、形状精度、再キャスト層の制御を向上させる低エネルギーの仕上げパスです。図面でより厳しい公差やより良い表面仕上げが要求される場合に、スキムパスを計画します。
ワイヤー放電加工は、開放形状のフライス加工と比べてどうですか?
大きな除去量を伴う開放形状の場合、フライス加工の方が速く、コストも低くなります。ワイヤー放電加工は、到達が困難な形状、非常に狭い形状、鋭いコーナーが必要な場合、または焼入れ材の場合に選ばれます。この2つはしばしば組み合わされ、フライス加工でバルクを除去し、ワイヤー放電加工で重要な輪郭を仕上げます。
バルフォードのプレス・深絞り金型は自社の金型工場で設計・製作しています:社内工具室で切断されたダイ開口部。