Balford 工具室 · 浙江省諸曁市
社内金型設計・製作
Balfordはプログレッシブ金型、トランスファー金型、ディープドロー金型を自社工場内で設計・製作しています。DFMレビューや工具鋼の選定から、機械加工、熱処理、ワイヤー放電加工、組立、トライアウト、PPAPサンプルまで、社内の一貫したチームが金型を担当します。外注するのはスローワイヤー放電加工のみ — その他の工具室作業はすべて社内で完結します。
Balfordにおける社内金型設計・製作とは?
バイヤーはプレス部品を一つの工場から調達し、金型を別の工場から調達することがよくあります。Balfordはそのギャップを埋めます。生産プレスを稼働させる同じサイトで、金型の設計、製作、メンテナンスも行います。
Balfordが設計・製作する金型は?
Balfordの工具室にはどのような金型設備がありますか?
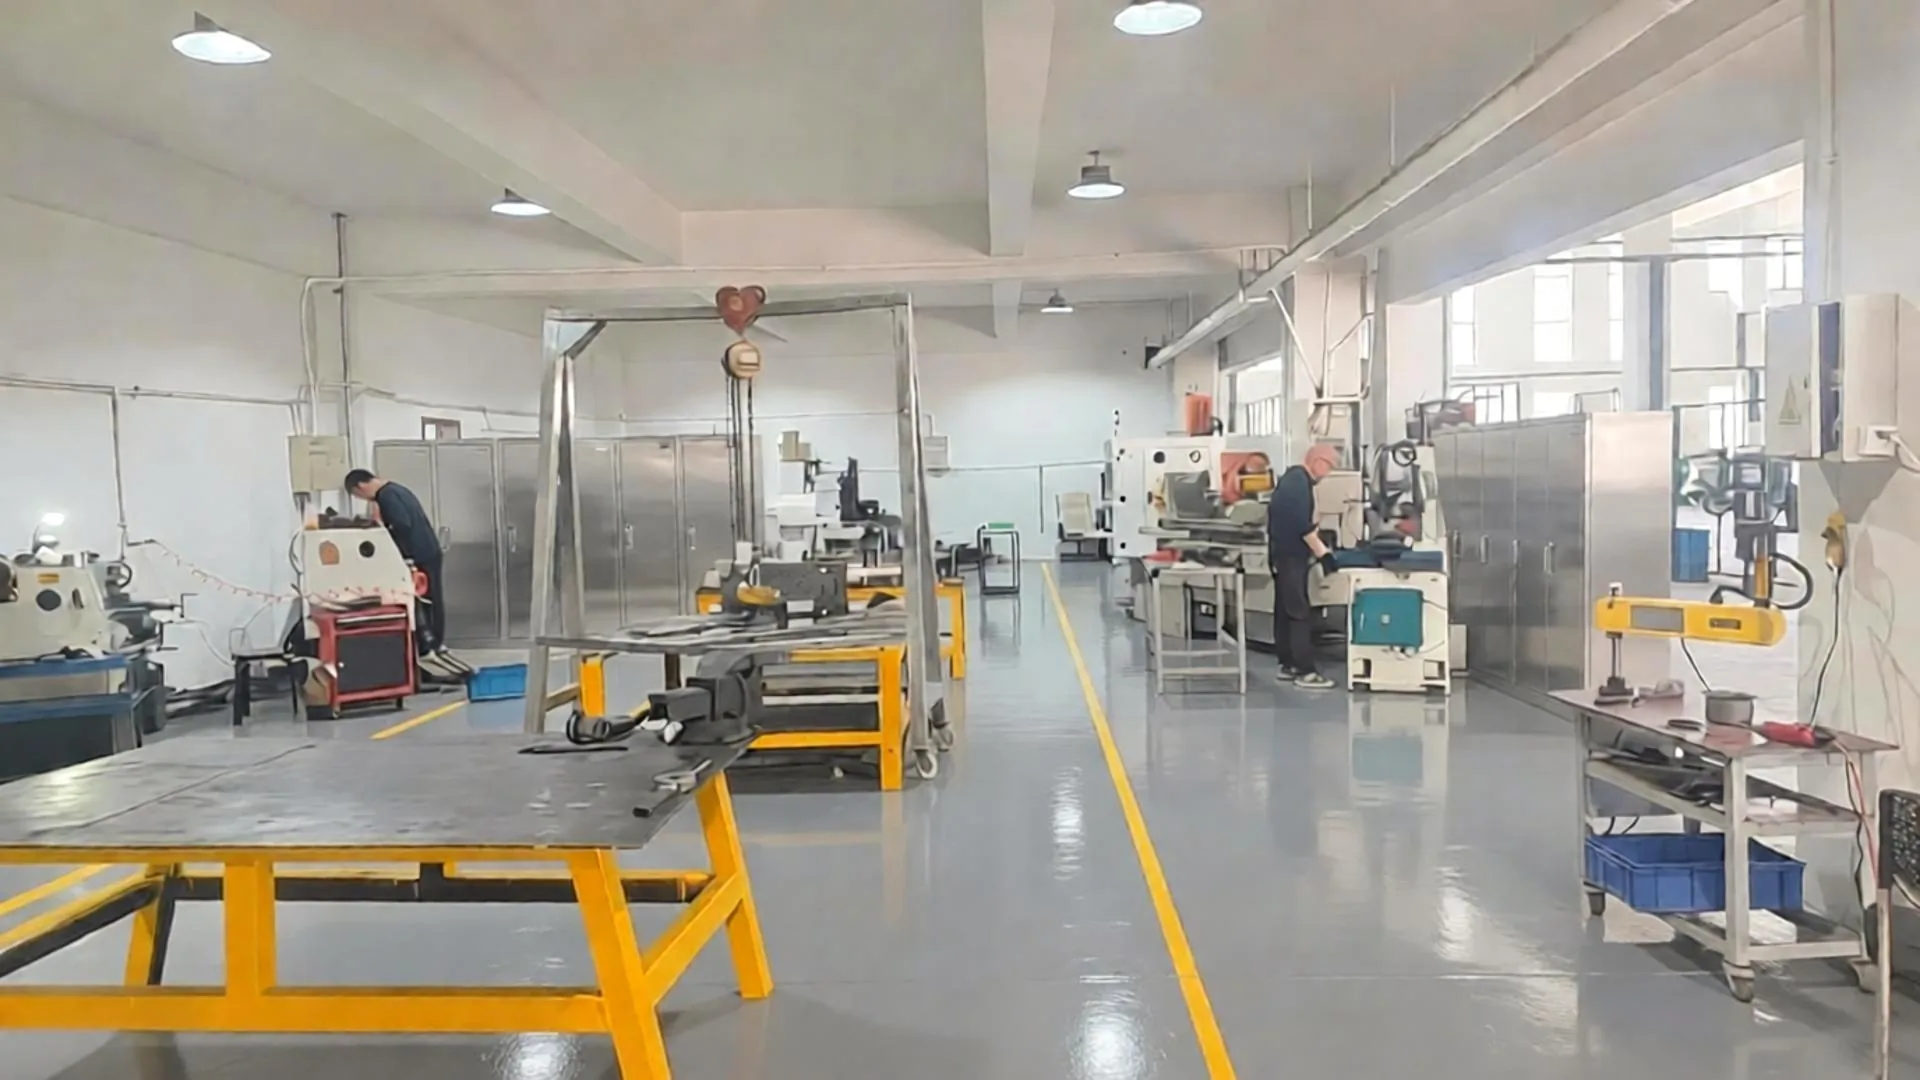
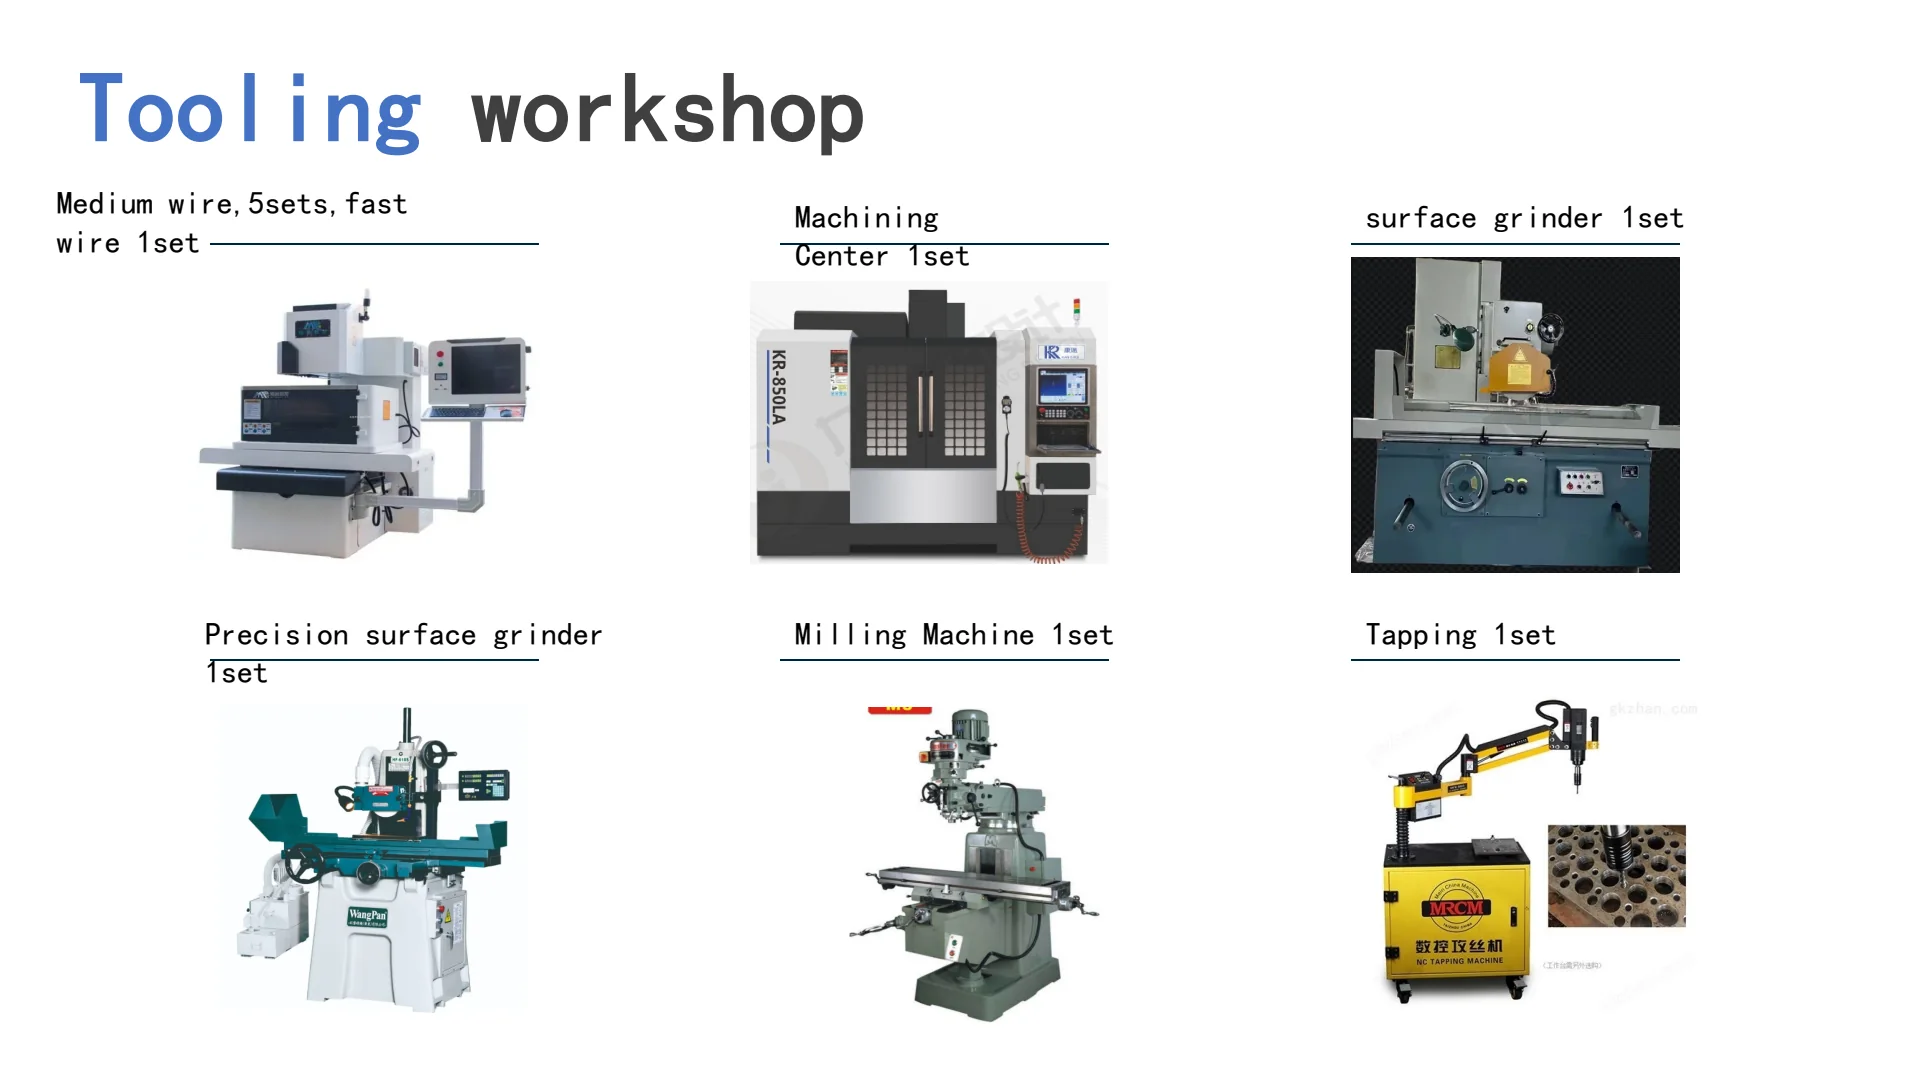
工具室は完全な金型工場として装備されています。以下の表は、Balfordのワークショップフロアで訪問者が目にする機械リストです。
| 設備 | 金型製作における役割 | 社内ステータス |
|---|---|---|
| 内外円筒研削盤 | 丸型金型部品、パンチ、パイロット、コアピン、ブッシュを最終寸法と仕上げに研削。 | 社内 |
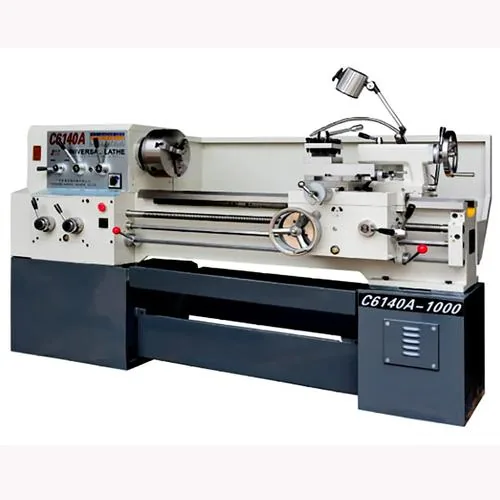
| エンジン旋盤 ×3 | パンチブランク、エジェクタピン、ガイドポスト、その他一般的な工具室部品の旋削。 | 社内 · 3台 |
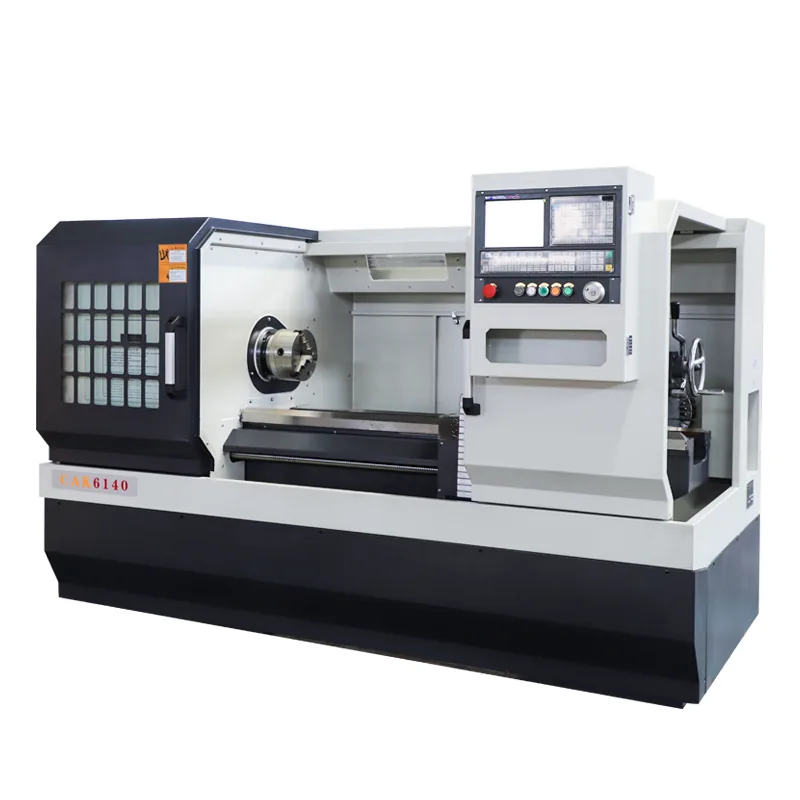
| CNC旋盤 ×1 | 金型・モールド組立用の再現性のある形状を持つ精密旋削部品。 | 社内 · 1台 |
| CNCフライス盤 | 焼入れ鋼および予備焼入れ鋼におけるダイプレート、ポケット、キャビティ、取り付け機能の機械加工。 | 社内 |
| 精密平面研削盤 | タイトな平行度と表面仕上げを備えたダイプレート、ストリッパー、インサートの平面研削。 | 社内 |
| 大型平面研削盤 | 大型ダイプレートや標準機に載らない大型工具ボディの研削。 | 社内 |
| ボール盤 | ダイセットや治具全体にダウエルピン、ねじ、ウォーターライン用の穴あけ。 | 社内 |
| 中速ワイヤー放電加工機 ×5 | ダイ開口部、パンチ輪郭、異形部の安定した精度での切断。 | 社内・5台 |
| 高速ワイヤー放電加工機 ×1 | 仕上げ要求が低い高速荒加工やベント・スロット切断。 | 社内・1台 |
| 放電穴加工機(パーフォレーター) | ワイヤー放電加工用の下穴や、ダイ内の小さな深穴精密加工。 | 社内 |
| 低速ワイヤー放電加工機 | 特殊なダイ詳細向けの超微細仕上げやテーパー精度が重要なワイヤー切断。 | 外注パートナー |
| 自動タップ盤 | ダイプレート、ストリッパー、部品への均一なピッチと深さのねじ切り。 | 社内 |
| ダイ冷間溶接機 | 熱変形を起こさずにダイの摩耗、欠け、傷を冷間溶接で補修。 | 社内 |
| アルゴンアーク(TIG)溶接機 | 摩耗したエッジの肉盛りや工具鋼部品の補修を、入熱を制御して実施。 | 社内 |
| 空気式ダイグラインダー | R部、フィレット、絞り面のバンチ仕上げおよび手仕上げ。 | 社内 |
| 脱磁器 | 研削・放電加工後の残留磁気を除去し、切り粉がダイ表面に付着しないようにする。 | 社内 |
| 熱処理設備 | ダイ部品の焼入れ・焼戻しを社内で行い、鋼材の変形を自社管理下に置く。 | 社内 |
工具関連の機械加工、研削、放電加工、溶接、熱処理、メンテナンスはすべて社内で実施。外注するのは低速ワイヤー放電加工のみで、非常に細かい仕上げや深いテーパーのダイ詳細に選択的に使用。
社内工具製作がプロジェクトにとって重要な理由は?
プレス加工品や深絞り品にとって、ダイは品質・コスト・リードタイムを左右する場所です。工具製作を社内に保つことで、これら3つの要素の動きが変わります。
DFMから工具製作までの迅速なループ
工具エンジニアが図面を受け取り、絞り比や成形性の問題を指摘し、同じ建屋内でダイ設計を調整 ― 設計を外部に引き渡す必要がありません。
自社プレスでのトライアル
ダイはリリース前にBalford生産プレスに取り付け、調整、試運転されるため、サンプル部品は実際の量産条件を反映します。
単一の責任パートナー
工具価格、納期、サンプル、PPAP文書を1社のサプライヤーから提供。RFQから生産まで単一のエンジニアリング窓口で対応。
工具寿命とメンテナンス
ダイ記録と予備インサートを保管し、プログラム期間中の摩耗はダイを外部に出さず社内で補修します。
自動車グレードの文書化
社内検査とFAI/PPAP準拠の文書化が部品承認をサポート ― 詳細はPPAP能力ページをご覧ください。
知的財産は保護されます
お客様所有の金型設計はサプライチェーン全体で共有されません。NDAおよび保護された金型記録が標準です。
図面から量産金型まで:社内ワークフロー
金型設計&製作 ― 購入者からの質問にお答えします
お客様の部品図面から社内で順送金型を設計しますか?
はい。Balfordの金型エンジニアがお客様の2D/3D図面に対してDFMを実施し、ストリップまたは絞りシーケンスを定義し、鋼材を切断する前に金型を設計します。材料、絞り比、公差、コスト要因に関する設計フィードバックを金型製作開始前にお受け取りいただけます。
どのタイプの金型を製作しますか?
Balfordは順送金型、単発および多段深絞り金型、トランスファー金型、フォーム金型に加え、複合金型、ブランキング金型、曲げ金型を製作します。これらはソレノイドバルブハウジング、センサーハウジング、モーター部品、スリーブ、キャップ、缶、構造用プレス部品に対応しています。
どのような工具室機械をお持ちですか?
工具室には、内面・外面円筒研削盤、3台のエンジン旋盤、1台のCNC旋盤、CNCフライス盤、精密および大型平面研削盤、ボール盤、5セットの中速ワイヤー放電加工機、1セットの高速ワイヤー放電加工機、放電加工用穴あけ機、自動タップ加工機、金型冷間溶接機、TIG溶接機、空気圧グラインダー、脱磁器、熱処理設備があります。
順送金型には通常どのような工具鋼を使用しますか?
一般的な選択肢には、打ち抜き・ブランキング部品用のD2、Cr12MoVおよび類似の冷間ダイス鋼があり、摩耗インサートとパンチは生産量、材料厚さ、部品仕上げに応じて選定されます。設計レビューでは、機械加工開始前にステーションごとの鋼種を推奨します。
金型加工を外注することはありますか?
低速ワイヤー放電加工のみ外注し、それは中速・高速ワイヤー機の能力を超える超微細仕上げや深テーパー切断が必要な金型詳細部品に限られます。設計、機械加工、研削、熱処理、組立、トライアル、メンテナンスはすべて社内で行います。
標準的な金型リードタイムはどのくらいですか?
一般的な順送または深絞り金型プログラムの場合、社内設計・製作は通常15–30 日です。より大規模な多ステーショントランスファー金型は、ステーション数やトライアルの反復回数によってさらに時間がかかります。金型修理やインサート交換はより迅速です。
貴社工場で金型トライアルやPPAPサンプルを実施できますか?
はい。金型はBalfordの量産プレス機でトライアルされ、初品は社内で検査され、PPAP準拠の文書化は自動車プログラム向けに準備でき、品質システムおよびIMDSデータプロセスによってサポートされています。
量産中にお客様所有の金型をメンテナンスしますか?
はい。お客様所有の金型は社内で保管、メンテナンス、修理され、稼働時間、摩耗、予備インサートの記録が残されるため、プログラムの期間中金型は安定した状態を保ちます。
金型製作前にDFMレビューを取得
図面と目標数量をお送りください ― Balfordの金型・営業エンジニアは通常24時間以内に成形性の実現可能性レビューと生産見積もりで回答します。