直接回答: Balfordは、金属管、板金部品、ブラケット、ハウジング、溶接組立品向けにカスタム溶接サービスを提供しています。使用する溶接プロセスはTIG溶接、MIG/MAG溶接、スポット溶接、ろう付けで、ステンレス鋼、炭素鋼、アルミニウム、銅、真鍮部品に対応します。試作溶接から量産まで、生産前に図面、材料、継手設計、検査要件を確認し、溶接部品は単品部品または完成した溶接組立品として供給します。
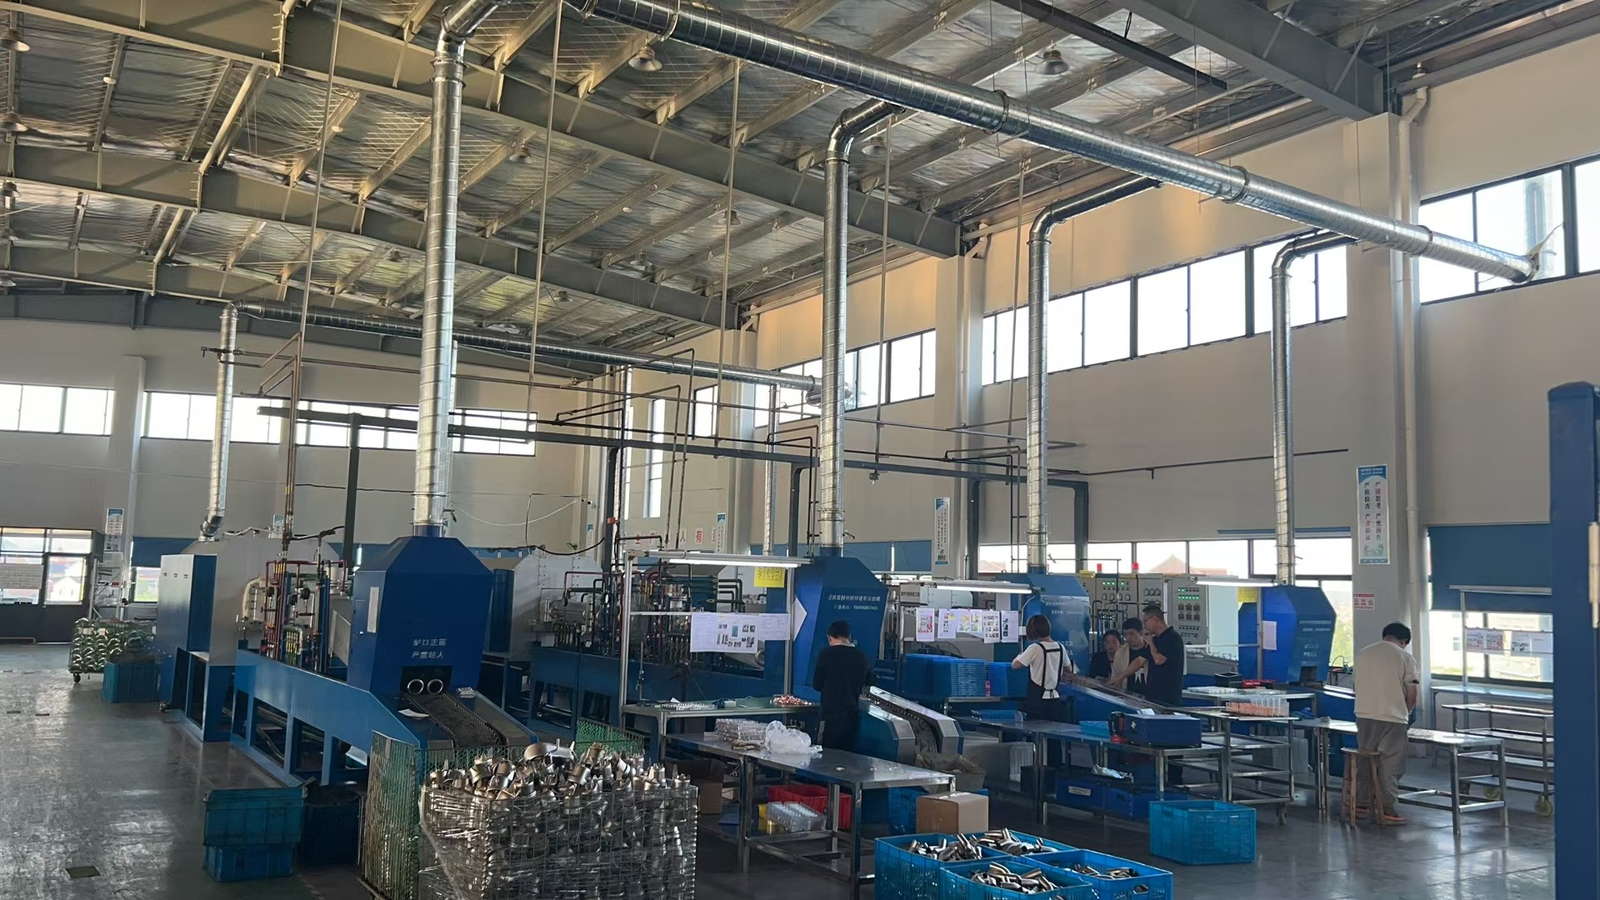
金属部品のカスタム溶接
溶接は、管成形、板金加工、機械加工、組立と組み合わせることで、複数のサプライヤーから調達して組み立てるのではなく、1枚の図面から完成金属部品を生産します。プロセスは、材料、肉厚、継手構成、外観要件、生産量に応じて選定し — 機械の設定都合で選ばれるものではありません。
TIG溶接(アルゴンアーク溶接)
TIGはアークと入熱を正確に制御でき、薄肉部や外観の見える継手に必要な性能です。
- ステンレス鋼管・板金
- アルミニウム部品
- 銅・真鍮部品
- ひずみが問題となる薄肉部品
- きれいな仕上がりが求められる外観溶接
- 小ロット・精密溶接
TIGは、継手設計と材料に応じて、溶加材あり・なしのどちらでも対応できます。
MIG/MAG溶接(ガスシールド)
MIG/MAGは、炭素鋼、ステンレス鋼、アルミニウム部品の量産溶接に効率的な工法です。
- ブラケット・構造部品
- 炭素鋼組立品
- ステンレス鋼製缶品
- 管対板溶接
- 板金アセンブリ
- 中・大量生産
パラメータは材料、肉厚、継手形式、必要な継手強度に基づいて設定します。
ろう付け
ろう付けは、母材の融点より低い融点のろう材で部品を接合するため、入熱を低く抑えられます。
- 銅管アセンブリ
- 黄銅継手および部品
- 銅と黄銅の接続
- 熱交換器部品
- 冷凍・流体ラインアセンブリ
- 小型で複雑な継手
継手すきまと加熱条件を管理することで、ろう付けは変形を抑えたきれいな継手を実現します。参照: 金属ろう付けサービス.
溶接プロセス選定
プロセスはレビュー段階で提案し、初品で確認します。図面に方法の指定がない場合、通常は以下がその部品に適したプロセスです。
| 要件 | 推奨プロセス |
|---|---|
| 薄肉ステンレス鋼部品 | TIG溶接 |
| きれいで精密な外観溶接 | TIG溶接 |
| 炭素鋼製ブラケットとフレーム | MIG/MAG溶接 |
| 量産チューブアセンブリ | MIG/MAG溶接 |
| 銅管と黄銅管の接続 | ろう付け |
| 異種金属継手 | ろう付けまたはTIG溶接 |
| 低歪み精密アセンブリ | TIG溶接またはろう付け |
| 板金製筐体、カバー、キャビネット | スポット溶接、TIG溶接またはMIG/MAG溶接 |
最終的な工法は図面レビューとサンプル検証の時点で確定します。そのため、見積もりで提示した工程が実際に適用される工程です。
溶接対応材料
ステンレス鋼
当社で最も一般的に溶接する材料です — 管、板、成形ハウジング。参照: ステンレス鋼。
炭素鋼
ブラケット、フレーム、構造部品(溶接組立品を含む)。参照: 炭素鋼。
アルミニウム
軽量な溶接部品および管。溶接前に酸化皮膜を除去します。参照: アルミニウム。
亜鉛めっき鋼およびコーティング鋼
工程検討を前提に溶接可能です。継手部のコーティングと補修(タッチアップ)の要否を明記する必要があります。
ニッケルめっきまたはコーティングを施した部品
コーティングがアーク安定性や溶接外観に影響する可能性があるため、工程検討の対象です。
材質、板厚、表面処理、溶接条件は図面またはRFQに明記してください — これらによって溶加材、シールドガス、パラメータが決まります。
管材および板金溶接
溶接は通常、部品における最後の成形工程なので、先行する切断、曲げ、成形と合わせて計画します。代表的な溶接作業は次のとおりです:
- チューブ対チューブ溶接
- チューブ対プレート溶接
- 配管・継手溶接
- 板金筐体、カバー、キャビネットの溶接
- ブラケット・フレーム溶接
- バルブ・流体ライン部品の溶接
- プレス加工、曲げ加工、機械加工後の溶接
- 成形・深絞り金属ハウジングの溶接
溶接アセンブリはその後、そのまま研削、バリ取り、漏れ試験、洗浄、表面処理、最終検査に進むことができ、別のサプライヤーを間に挟むことなく完成品として納入されます。
溶接前のエンジニアリングレビュー
溶接部品が安定して生産できるか、工程が難航するかを決める6つの項目があります。これらは初品を作る前に、図面上で確認します。
継手設計とアクセス性
継手へのアクセス、開先加工、溶接姿勢は、品質と生産効率の両方に影響します。トーチが届かない継手は、要求される基準どおりに溶接できません。
材料と板厚
材料の種類と肉厚が、溶接方法、溶加材、適正パラメータ範囲を決めます。薄肉や異種金属では、その範囲がかなり狭くなります。
溶接部の外観
目に見える溶接部は、ビード形状の管理、スパッタ低減、溶接後の研削または研磨を指定できます。溶接部が外観面になる場合は、問い合わせ段階でその旨を伝えてください。
ひずみ制御
薄肉部品や大型アセンブリでは、溶接順序、治具によるサポート、入熱管理が必要です。ひずみ制御は、最初の仮付け前から始めるものであり、アセンブリが変形してから始めるものではありません。
公差
寸法公差を検討する際には、溶接ひずみと溶接後の機械加工を考慮し、機能寸法は確保し、非機能寸法は緩い公差のままにします。
漏れ・強度要件
流体取扱いまたは圧力関連のアセンブリでは、漏れ止め要件と試験方法を生産前に定義する必要があります。これらが継手設計と検査工程の両方を決めるからです。
二次加工
溶接は通常、完成部品における1工程であり、全工程ではありません。溶接と組み合わせ可能な関連工程には、チューブの切断・成形、板金の切断・曲げ、CNC機械加工、穴あけ・タップ加工、研削・バリ取り、溶接ビードの仕上げ、漏れ試験、洗浄・不動態化、めっき・粉体塗装、組立・梱包があります。
一括仕上げ工程 — 粉体塗装、めっき、不動態化、アルマイト処理、リン酸塩処理 — は、審査済みの協力会社で実施し、見積書にその旨を明記します。そのため、発注前に仕上げ工程とリードタイムを把握できます。
代表的な用途
自動車部品
溶接ブラケット、流体部品、センサーアセンブリ。参照 自動車.
流体・ガスハンドリング
漏れが許されない溶接・ろう付けライン。参照 油圧.
空調・冷凍
ろう付け・溶接チューブアセンブリ。参照 空調・冷凍.
ポンプ・バルブ
溶接ハウジング、スリーブ、流体ライン部品。参照 電磁弁.
産業機械・フレーム
溶接フレーム、ガード、装置構造体。参照 産業機器.
電気・制御盤
溶接およびスポット溶接した筐体で、溶接後にハードウェアを挿入。
品質・検査
溶接部品は、図面に基づく生産管理のもと、規定されたポイントで検査を実施します。品質管理には、受入材料の確認、溶接パラメータ管理、初品検査、寸法検査、外観・溶接外観検査、必要に応じた漏れ検査、最終組立検査、材料・コンプライアンス文書が含まれる場合があります。
- 品質・認証 — ISO 9001:2015、顧客プログラムで要求される場合は IATF 16949 に整合した管理を適用。
- 自動車材料コンプライアンス — 自動車プログラム向けの IMDS、REACH、RoHS、GADSL。
- 検査ラボ — 寸法結果の作成・記録方法。
コンプライアンス文書(IMDS 登録、材料宣言を含む)は、固定パッケージではなく顧客要求に合わせて管理するため、Tier 1 プログラムと産業向けプログラムでは文書化の方法が異なります。
代表的な溶接プロジェクト
以下の4つの形状は、生産で繰り返し使用されるものです。これらは、加工方法の決定が実際にどのように行われるかを示すため、役立ちます。
ステンレス鋼管アセンブリ
- 材質: ステンレス鋼
- 加工方法: 管成形・TIG溶接
- 主要要件: きれいな溶接外観と管理された組立寸法
炭素鋼ブラケットアセンブリ
- 材質: 炭素鋼
- 加工方法: 板金加工・MIG/MAG溶接
- 主要要件: 接合部強度と量産時の寸法再現性
銅管・真鍮管の接合部
- 材質: 銅・真鍮
- 加工方法: ろう付け
- 主要要件: 入熱を管理した信頼性の高い接合
金属製溶接ハウジング
- 材質: ステンレス鋼または炭素鋼
- 加工方法: 切断、曲げ、TIGまたはMIG/MAG溶接
- 主要要件: 寸法精度と仕上げ面品質
見積りに必要な情報
- 2D図面または3Dモデル
- 材質
- 板厚または管肉厚
- 溶接方法(すでに指定がある場合)
- 溶接箇所と継手設計
- 溶接外観の要件
- 寸法公差
- 漏れ・強度・圧力要件
- 表面処理要件
- 試作品および量産数量
溶接方法がまだ選定されていない場合は、設計と用途をお送りください。工程 — TIG、MIG/MAG、ろう付け — を見積もりと合わせて提案します。以下を確認してください RFQチェックリスト ファイル送信前に。
よくある質問
対応可能な溶接方法は?
TIG溶接(アルゴンアーク溶接とも呼ばれます)、MIG/MAG溶接(ガスシールドアーク溶接)、スポット溶接、ろう付け。金属部品および溶接組立品に対応しています。
溶接可能な材質は?
一般的な材質は、ステンレス鋼、炭素鋼、アルミニウム、銅、黄銅です。亜鉛めっき、めっき、コーティング材は、コーティングがアーク挙動と補修要件に影響するため、生産前に確認します。
TIG溶接とMIG/MAG溶接の違いは?
TIGは制御性が高く、外観がきれいなため、薄肉、精密、外観が要求される溶接に適しています。MIG/MAGはより速く、ブラケット、フレーム、管アセンブリ、大型製缶品では通常経済的な選択です。
ろう付けが適しているのはどのような場合ですか?
ろう付けは、銅、黄銅、管アセンブリ、異種金属間の継手に適しています。また、溶融溶接よりも入熱を抑え、ひずみを少なくする必要がある場合に適しています。
成形品や機械加工品の溶接は可能ですか?
はい。溶接は管成形、板金曲げ、プレス加工、CNC機械加工と組み合わせて行うため、部品は組立て・出荷前に成形、機械加工、溶接できます。
溶接後の仕上げ加工は可能ですか?
部品によって、溶接後の工程には研削、バリ取り、研磨、洗浄、不動態化、漏れ試験、めっき、粉体塗装が含まれます。研削、バリ取り、洗浄は社内で行い、バルクめっきと粉体塗装は監査済みの協力会社で実施し、見積書に明記します。
試作および反復生産は可能ですか?
はい。図面レビュー、試作または初品生産、サンプル検証、その後は同一工程・同一治具での反復生産という流れです。そのため、検証済みの溶接がそのまま出荷されます。
溶接ひずみはどのように抑制しますか?
図面から溶接順序と治具を計画し、入熱を調整し、必要な場合は平坦に仕上げる面に機械加工代を残すことで抑制します。ひずみ対策は溶接前に決める工程判断であり、溶接後の修理ではありません。
関連する加工能力
板金の製作・加工
1枚の図面からレーザー切断、パンチング、曲げ、溶接、組立まで一貫対応。
金属ろう付け加工
銅、黄銅、異種金属アセンブリ向けのろう付け接合。
CNCチューブ曲げ・チューブコイリング
多曲げチューブ部品や螺旋コイルを溶接またはろう付けでアセンブリに組み込み。
組立・サブアセンブリ
溶接、リベット締め、ファスナー挿入を組み合わせた完成モジュール。
機密保持対応のプロジェクトレビュー
Balfordに図面をお送りください
詳細ファイルの交換前にNDAを締結。接合部、材料、検査要件に関する図面ベースのDFMレビュー。試作から量産までのプロジェクトに対応するTIG、MIG/MAG、ろう付け。以下をご確認ください: RFQチェックリスト ファイル送付前に。