
Balford は DC04 と 純鉄(DT4 系)の電磁弁ハウジング、ステンレスのセンサーハウジング、さらに真鍮・銅・アルミニウムを 25 t〜350 t のプレスで、最大絞り径 Ø250 mm まで絞ります。肉厚を管理する必要がある場合はしごき加工(アイアニング)を行い、金型は単発・順送・トランスファーのいずれにも対応し、すべて自社金型工房で設計・製作しています。
深絞り加工はお客様の部品に適していますか?
深絞り加工は、平板状の金属ブランクをダイキャビティ内に材料を引き込むことで、三次元のカップ、シェル、スリーブ、またはハウジングに成形する加工方法です。この工程により溶接シームを排除し、部品点数を削減し、深さ、制御された壁厚、およびクリーンな外観形状を必要とする部品に対して効率的な生産ルートを実現できます。まず以下の4つのチェック項目から始めてください。
深絞り部品
カップ、スリーブ、シェル、ハウジングなど、深さのある形状に対応します。
シームレス成形
溶接組立品よりも一体成形ボディが望ましい場合に有効です。
量産リピート
金型費を量産数量で償却できる量産品に最適です。
肉厚形状の制御
壁面状態、直径、深さを同時に管理する必要がある用途に適しています。
ディープドロー加工による製品
当社の深絞りプログラムで生産される代表的な部品ファミリーです。各項目は関連するアプリケーションページにリンクしています。
センサーハウジング
圧力、温度、車輪速度センサーアセンブリ用の深絞りステンレス鋼またはアルミニウム製ハウジング。
ソレノイドバルブハウジング
流体システムまたは磁気システム向けのシームレスなハウジング、スリーブ、およびスプリング関連部品。
マグネットスリーブ
薄肉絞りスリーブは、肉厚を管理することで磁気絶縁とローター保護を実現します。
モーターカバー
絞り加工によるモーターシェルとカバーは、再現性のある嵌合、シール性、および後工程の組立性を考慮して製造されています。
スプリングカップ
スプリング予圧を保持する深絞りカップおよびリテーナーで、深さとR形状を精密に管理しています。
深絞りカップ&シェル
当社のアプリケーション範囲にわたるカスタムカップ、シェル、ハウジング — 実用的なルートについて図面を確認してください。
深絞り加工プロセスオプション
部品の深さ、直径または幅、壁部の要件、材料の挙動、生産数量に基づいて最終工程を選定します。
従来型深絞り加工
ブランクを1つまたは複数の制御された工程で絞り込み、カップまたはシェル形状に成形します。ブランク形状と絞り順序は、材料の流動バランスを最適化し、割れ、しわ、過度の耳発生を最小限に抑えるよう設計されます。
最適な用途- 試作から量産まで
- カップ、ハウジング、スリーブ、シェル
- 絞り深さ、ブランク形状、材料特性、絞り工程順
プログレッシブ深絞り加工
適切な量産プログラムでは、図面および関連工程をプログレッシブステーションに分散します。ストリップキャリア設計、送り安定性、ステージ間の材料制御は、成形部品を保護する上で重要です。ストリップ送りによる統合工程がプログレッシブ金型を正当化できる量産に最適です。
関連再絞り&アイアニング
単一の絞り工程では部品の深さ、壁面状態、または直径の要件を達成できない場合に使用されます。これらの工程は自動的に想定されることはなく、形状と材料の挙動を完全にレビューした後に選択されます。
関連情報- 深絞り加工
- しごき加工
- 焼きなまし
- リストライク
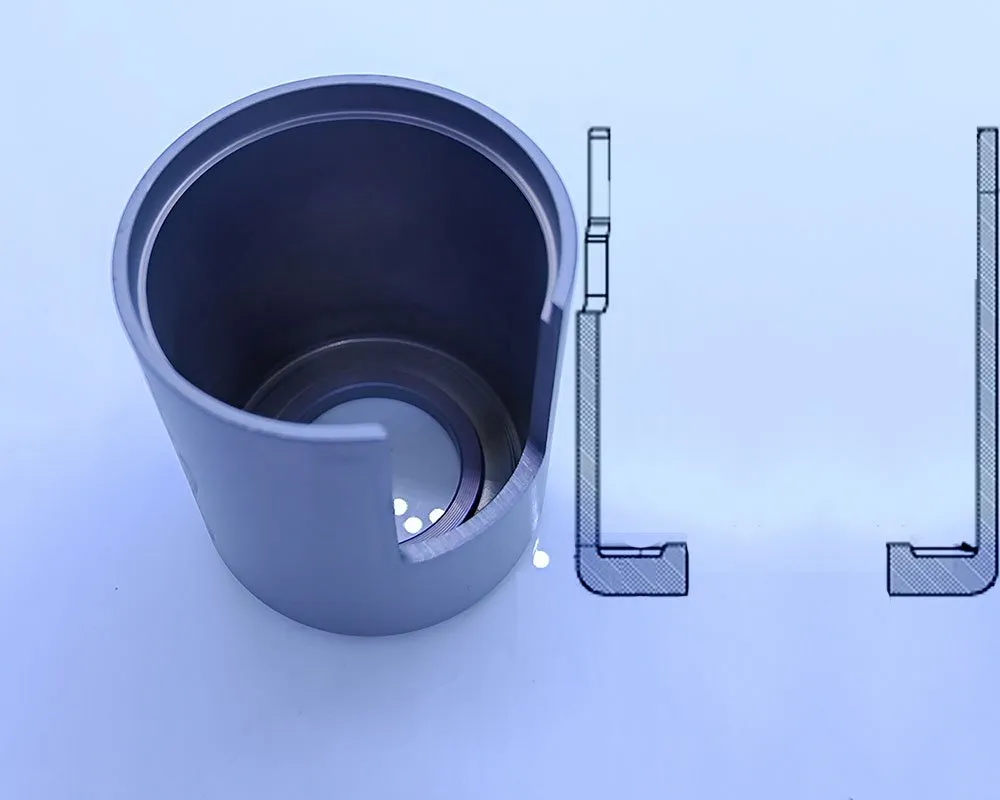
深絞りは材料フロー問題である
結果は、プレス能力だけでなく、材料が各工程をどのように流れるかに依存します。ブランク形状、材料グレード、板厚、R形状、潤滑、ブランクホルダー力、絞り順序がすべて相互に作用します。絞りの厳しさは、部品の直径、深さ、ブランクサイズ、材料グレードと調質、板厚、R形状、および利用可能な絞り工程数に依存します。すべての部品に適用できる単一の最大値は存在しません。
審査する技術的要因
すべての深絞り部品は、金型製作と見積もりの前に、同じ技術的要因に基づいて審査されます。
| 設計要因 | 重要となる理由 | レビュー方法 | プロジェクト成果物 |
|---|---|---|---|
| 部品深さと開口サイズ | 必要な絞り工程数とその厳しさを決定する | 最終形状、中間形状、および材料挙動 | 提案する絞り順序と金型コンセプト |
| コーナーおよび底部のR形状 | 材料の流動、減肉、割れリスクを制御する | 機能要件と成形性・金型アクセスのバランス | 推奨生産半径または管理された二次特徴部 |
| 壁の状態 | 減肉、増肉、および局所的なひずみが機能に影響を与える可能性があります | セクション要件、材料モデル、およびサンプル測定 | 図面固有の検査計画 |
| フランジ、トリム、およびエッジ | 余肉とトリム方向が最終形状に影響する | ブランク展開、ドロービード、トリミングのアクセス性、バリ方向 | トリム戦略と仕上げ基準の明確化 |
| 材料グレードと調質 | 強度、延性、および加工硬化がプロセスウィンドウを変動させる | 実際の仕様、認証要件、および成形履歴 | 承認済み材料および変更管理要件 |
これらは、金型製作および見積もり前に図面をレビューする際に当社が使用するものと同じ基準です。
深絞り加工における一般的な不具合とその管理方法
深絞り加工の不具合は通常相互に関連しており、しわを減らすと薄肉化が進み、より小さなRは割れのリスクを高めます。このプロセスは機能的な絞り形状を中心にバランスが取られています。
減肉と割れ
ひずみはR部や移行部に集中します。適切なR形状、絞り工程、潤滑、材料状態によりひずみを分散させます。重要壁部はサンプリング時に測定します。
コントロールレバー- ブランク設計
- 絞りR
- 絞り工程
- 潤滑
- 材料の状態
しわと耳伸び
ブランクホルダー力、ブランク形状、異方性、およびドロービード戦略は、しわや不均一なエッジ高さに影響します。トリミング代と結晶粒の挙動は、ブランクと金型を確定する前に考慮されます。
コントロールレバー- ブランクホルダー力
- ブランク形状
- 異方性
- ドロービード戦略
- トリム代
鋭い角部と局所形状
非常に小さなRや鋭い機能角部は、制御押出し、コイニング、局所成形などの段階的な工程が必要となる場合があります。Balfordはその形状が真に機能要件を満たすものかを確認し、周囲の壁面を保護する加工ルートを提案します。
コントロールレバー- 段階的な加工
- コイニング/押出し加工
- 局所成形
スプリングバックと寸法安定性
材料強度、加工硬化、残留応力により、金型から取り出した後やトリミング後に部品形状が変化することがあります。より厳しい寸法管理が求められる場合には、金型補正、リストライク工程、基準点ベースの検査を適用します。
コントロールレバー- 工具補正
- 再ストライク
- データム基準の検査
深絞り加工の材料と選定に関する注意事項
材料名だけを指定するだけでは不十分です。グレード、調質、板厚、表面状態、ロット間の一貫性はすべて絞り性に直接影響し、金型承認前に確認されます。
ステンレス鋼
耐食性を要するハウジングやスリーブに適しています。加工硬化、焼付き、潤滑、中間焼鈍が絞り工程に影響を与える可能性があります。
低炭素鋼
成形ハウジングやカップ部品の大半に適した、堅実かつ実用的な選択肢です。材料仕様と併せて、コーティングや後処理の要件を明確に定義してください。
アルミニウム
軽量で耐食性に優れる。合金と調質が耳発生、表面のマーキング、破断、スプリングバックに影響する。
銅・真鍮
導電性部品や外観部品向けの成形可能な選択肢。表面処理と材料コストの管理に注意が必要。
チタンおよび特殊合金
認定プロジェクトでは対応可能ですが、工程ウィンドウが狭く、スプリングバックと金型摩耗に対する実証的なエンジニアリング検証が必要です。
全材料
材質、調質、板厚、表面状態、ロット間のばらつきはすべて絞り性に影響します。金型製作前に確認してください。
深絞り部品の使用箇所
ソレノイド・バルブ部品、自動車用センサー・モーター、産業用部品にわたる適用実績。
ソレノイド&バルブハウジング
清浄性、壁面の完全性、幾何公差の管理が必須となる流体・磁気システム向けの、シームレスなハウジング、スリーブ、スプリング関連部品。
自動車用センサー&モーターハウジング
センサーシェル、モーターカバー、成形ハウジングは、再現性のある嵌合、環境シール性、および下流工程でのスムーズな組立を実現するよう製造されています。
マグネットスリーブ
薄肉絞りスリーブであり、肉厚状態と磁気回路形状を同時に管理する必要があります。
産業用部品
管理された材料を使用した用途別のシェルおよびハウジングであり、完全な図面、文書化、および認定要件に従います。
スプリングカップ&リテーナー
スプリング予圧を保持する絞り部品で、深さ・R・シール面を管理しています。
モーターカバー&エンドキャップ
自動組立に対応する寸法安定性を備えた深絞りエンドキャップおよびカバー。
厳選された深絞り加工の導入事例
これらの事例は、図面要件を実行可能な生産計画に変換する方法を示しています。紙面上だけでなく、現場でも実現可能な計画です。


深絞り部品の開発プロセス
最初の設計レビューでは、シール性、ガイド性、磁気特性、組立性、外観を実際に左右する寸法を特定し、意味のあるデータムを設定することで、すべての面に同じ厳しい公差を適用することを避けます。量産承認前に、予測したプロセスに対してサンプルを検証します。
図面・材料・機能レビュー
機能基準、材料グレードと調質、絞り深さ、R形状、壁厚要件、年間数量、表面仕上げを確認します。
ブランク&ドロー工程の開発
ブランク形状、ドロー方向、中間工程、リストライク、トリム、および必要な二次加工を計画します。
治具・金型とサンプル検証
サンプルを製作し、図面に基づいて合意した寸法、肉厚、外観、機能適合性を検証します。
お客様承認
未解決項目をクローズし、承認済みサンプルを文書化して、量産再現性のために管理プロセスを固定化します。
管理された生産体制
当社は、規定された段取り・材料・検査要件に従い、金型メンテナンスと設計変更を管理しながら生産を進めています。
ディープドローイングに関するFAQ
回答は実際の図面レビューに基づいています。材料、形状、体積によって実現可能性が左右されるためです。
すべての部品に適用できる単一の責任最大値はありません。絞り加工の厳しさは、材料グレードと調質、板厚、ブランク形状、部品形状、R形状、壁部要件、および複数回の絞り工程が許容されるかどうかに依存します。Balfordは実際の図面を確認し、能力を確定する前に検証済みの工程順序を提案します。
はい、適切な形状と量産繰り返し生産について、プログレッシブ深絞りの評価は可能です。ストリップキャリア、送りピッチ、絞り工程数、材料フロー、後工程のトリミングをすべて検討し、それが最適なアプローチであることを確認する必要があります。
壁面状態は、ブランク設計、R形状、絞り順序、潤滑、ブランクホルダー圧力、および必要に応じてしごき加工やリストライク工程によって管理されます。重要な壁面部位と測定方法は、図面または管理計画書に明記する必要があります。
鋭い機能コーナーを実現するには、コイニング、局部押出、または二次成形工程などの段階的な加工が必要となる場合があります。当社では、工程を推奨する前に、機能要件、周辺材料のひずみ、および検査方法を検討します。
一般的な候補材としては、低炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮が挙げられます。チタンやその他の特殊合金については、審査の上で対応可能な場合があります。材質のグレード、調質、板厚、表面状態は、大まかな材料区分そのものよりも重要です。
管理図面とモデル、材料仕様、数量、仕上げ、重要寸法、肉厚または断面要件、機能試験、およびトレーサビリティや文書化の要件をお送りください。既存のサンプルや組立品の状況も、機能上の優先順位を明確にするのに役立ちます。
図面をお持ちですか?
最新の図面または3Dモデル、材料仕様、年間数量、重要要件をお送りください。見積もり前に、成形工程、二次加工、検査要件を検討いたします。詳細なプロジェクトファイルを交換する前に、NDA要件についてもご相談いただけます。
迅速なレビューのために、以下を含めてください:図面/3Dモデル・材料グレード・板厚・年間数量・重要公差・表面仕上げ。
関連するケイパビリティ&リソース
深絞り加工は、プレス加工全般、材料、用途、ケーススタディに関連しています。