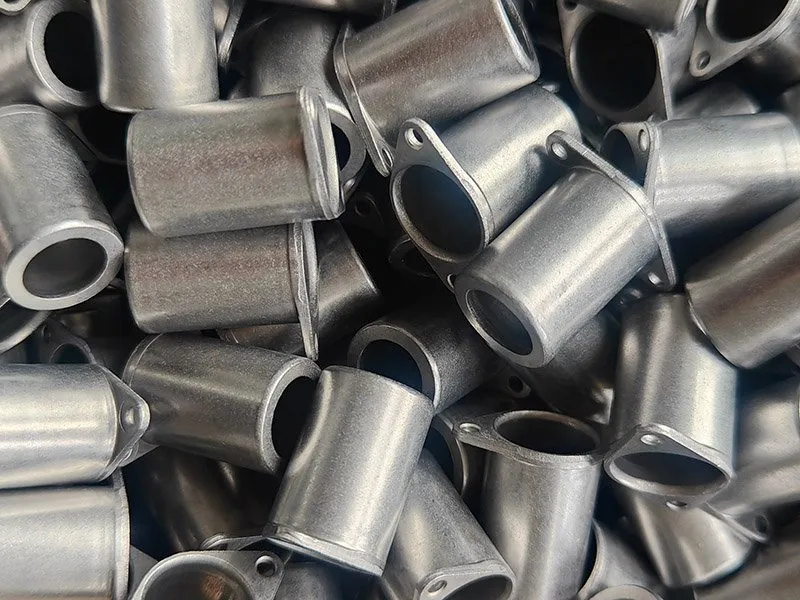
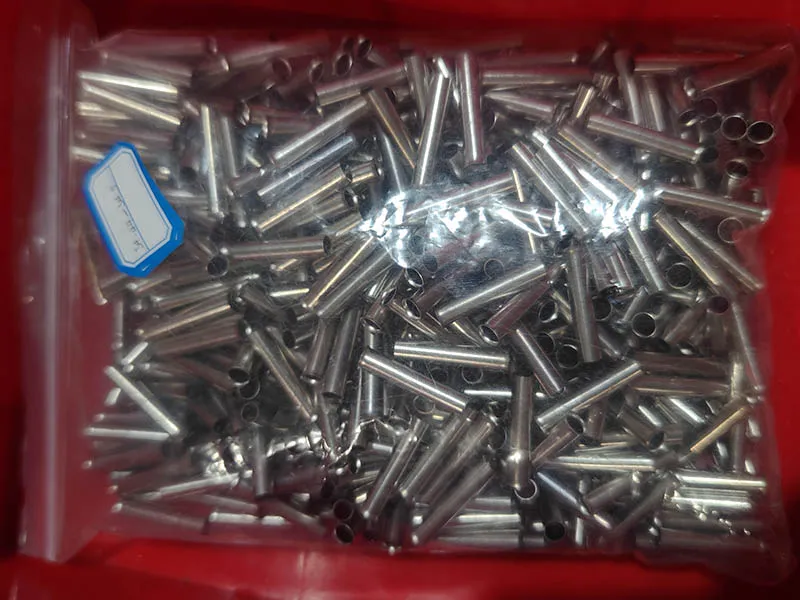
CNC旋盤加工
回転対称形状:シャフト、ブッシング、スリーブ、ピン、継手、ねじ部品。
- 最適な用途:丸物部品の外径/内径、溝、ねじ、同心形状。
- 強度:1回のセットアップで効率的かつ再現性の高い円筒精度を実現します。
- レビュー:データム共有、薄肉安定性、ねじ等級、振れ。
カスタム機械加工部品メーカー
CNC旋削、CNCフライス加工、ワイヤー放電加工(EDM)によるカスタム金属部品の製造 — 図面レビューや試作から量産まで対応します。
直接回答:Balfordは、浙江においてCNC旋削、CNCフライス加工、ワイヤーEDMに対応したカスタムCNC加工サービスを提供しています。当社は図面を確認し、データム、工具アクセス、ワーク保持、公差、材料、仕上げを検討した上で、試作品から量産までの生産工程をご提案します。ファイルを送信する前に、当社のCNC加工RFQチェックリスト見積もりを迅速かつ正確にする情報をまとめるため。
回転対称形状:シャフト、ブッシング、スリーブ、ピン、継手、ねじ部品。
プリズム形状:プレート、ブロック、ハウジング、ブラケット、および3Dプロファイル。
複雑な輪郭、狭幅形状、焼入れ導電性材料に対応。
| 工程 | 一般的な部品形状 | 材料および硬度 | 最適な特徴 | 設計レビューの質問 | 推奨される組み合わせ |
|---|---|---|---|---|---|
| CNC旋盤加工 | 回転部品の外径・内径加工、溝加工、ねじ切り | アルミニウム、鋼材、ステンレス、真鍮、銅、プラスチック | 同心ボア・径・ねじ部 | 重要な径は共通のデータムとセットアップを共有できますか? | 旋削+フライス加工(ライブツーリング) |
| CNCフライス加工 | 平面、ポケット、溝、穴、輪郭形状 | アルミニウム、鋼、ステンレス、プラスチック | プリズマティック形状、3D輪郭、高精度な穴パターン | 工具は実用的な半径でその形状に到達できますか? | フライス加工+ワイヤー放電加工(小径R) |
| ワイヤー放電加工 | 貫通形状、狭幅スロット、高硬度導電性部品 | 焼入れ工具鋼、ステンレス鋼、超硬合金、導電性合金 | 厳しいプロファイル、バリ厳禁のエッジ、薄肉部 | スタートホールは必要ですか?また、許容されるコーナー半径はいくつですか? | 熱処理後のワイヤー放電加工 |
| 複合加工 | 回転体と角柱形状の両方の特徴を持つ部品 | フィーチャーグループごと | 多軸加工または複数段取りの形状 | 最も重要な基準関係を保護する段取りはどれですか? | 1つのプログラムでの旋削+フライス加工 |
| 加工と機械加工 | 打ち抜き、絞り加工、または切断されたブランクに機械加工を施したもの | 鋼、ステンレス、アルミニウム | 成形部品のシール面、ねじ部、高精度ボア | ニアネットシェイプ製造により、切削代とサイクルタイムを削減できますか? | 深絞り/プレス加工+CNC加工 |
多くの部品は複数の工程を経て製造されます。データムとセットアップ計画は工程全体を通じて明確に維持されます — 参照複合CNC加工加工工程の順序付け方法について。
加工可能なモデルであっても、生産時にコストが高くなったり不安定になったりする可能性があります。早期レビューにより、長尺工具、複雑なワーク保持、過剰な検査を必要とする形状を特定できます。
部品は、重要な形状を妨げたり薄肉部を変形させたりすることなく位置決めする必要があります。安定した基準面とクランプアクセスにより、セットアップごとに同じ形状を再現できます。以下を参照してください。CNCフライス加工設計ガイドデータムおよびワーク保持の詳細については、こちらをご参照ください。
回転工具は、進入・切削・退出するためのクリアランスが必要です。深いポケット、隠れたアンダーカット、鋭い内側コーナーは、特殊な工具や二次加工を必要とする場合があります。実用的なR(半径)を設定することで、安定性が向上し、コストを抑えられます。詳細は、ワイヤーEDM設計ガイドコーナーRと開始穴の計画用。
厳しい公差と微細な仕上げは、機能を保護する箇所にのみ適用されます。フィーチャー固有の要件により、段取り時間、サイクルタイム、検査コストが削減されます。DFM中に各指示を図面と照合してレビューします。
寸法、ねじ、位置、振れ、プロファイル、表面状態にはそれぞれ定義された方法が必要です。管理計画では、重要特性、サンプリング、初回品文書を特定します。以下に従ってください。図面から量産までのガイドパッケージをご準備ください。
材料グレード、素材の状態、熱処理、最終仕上げはすべて、工具寿命、変形、寸法安定性、加工工程順序に影響します。適切な工程計画を立てるため、RFQにこれらを明記してください。
軽量ハウジング、プレート、機器部品向け。合金と調質(テンパー)は切削性、ねじ品質、陽極酸化処理の反応に影響します。参照:アルミニウム加工。
シャフト、ファスナー、治具、構造部品などは、硬度と熱処理の順序によって加工代が決まります。参照:炭素鋼の機械加工。
耐食性と強度を備え、加工硬化を抑えるためには送り速度と切削速度の管理が必要です。詳細はステンレス鋼の機械加工.
用途に応じて評価し、認証・安定性・汚染管理を事前に確認します。参照特殊合金の機械加工。
管理図面に基づいて機械加工された機械部品、治具部品、ブラケット、プレート、交換部品。参照産業用機械加工.
機械加工とBalfordの他のプロセスを組み合わせた選定プロジェクト。材料、プロセス、主要要件のデータは各ケース記録に基づいています。
同じリビジョンの整合する3Dおよび2Dファイル、材料グレード、仕上げ、試作品数量、想定バッチサイズ、年間需要を含めてください。機能的な基準点と重要な寸法をマークし、セットアップがアセンブリを基準に構築されるようにします。すべての特徴を同じように厳しく扱わないでください。めっき、陽極酸化、熱処理、または組み立てが続く場合は、最初から見積もりに含めてください。マスキング、仕上げの盛り上がり、歪みは、機械加工の許容値と工程順序を変えます。
ファイルを送信する前に、CNC加工RFQチェックリストおよび読み方機械加工サプライヤーの評価方法独立した視点で確認すべき項目については、見積もりを依頼し図面を添付してください。
同一リビジョンの3Dモデルと管理された2D図面を送付してください。また、材料グレード、仕上げ、試作品および量産数量、重要寸法、ねじ規格、初回品や認証要件も併せてご提供ください。ファイルが同一リビジョンであることで、部品を一度でレビューし、最適な加工ルートをご提案できます。
CNC旋盤加工はワークピースを回転させ、固定された工具で切削するため、シャフト、ブッシュ、スリーブ、ピン、継手、ねじ部品などの円筒形状や回転対称形状に適しています。CNCフライス加工はカッターを回転させ、固定されたワークピース上で移動させるため、平面、ポケット、溝、穴、3Dプロファイルなどの角柱形状に適しています。回転形状と角柱形状の両方を持つ部品は、多くの場合、最初に旋盤加工され、その後、ライブツーリングまたは2番目のセットアップでフライス加工されます。
ワイヤー放電加工は、フライス加工が困難または不可能な形状に使用します。焼入れ材の貫通形状、狭いスリット、小さな内R、バリが問題となるエッジ、または切削力によって薄肉部が変形する部品などです。ワイヤー放電加工には下穴が必要で、電気伝導性のある材料にのみ適用可能であり、開放形状の加工ではフライス加工よりも時間がかかります。図面を確認し、公差を満たす最も実用的なコストのプロセスをご提案します。
まずデータムスキームを定義し、すべての重要な寸法が同じ基準から測定されるようにします。ねじについては、規格(例:ISOメートルねじ、UNC/UNF、NPT)、等級、長さを指定します。データムについては、組立時に部品を位置決めする面を特定します。仕上げについては、必要な箇所にRaまたは同等の値を指定します。厳しい公差と細かい仕上げは、嵌合、シール、動作、または位置合わせを保護する箇所にのみ適用してください。
はい、可能です。プレス加工、深絞り、または板金加工で成形されたブランクに対し、成形工程では必要なインターフェース(シール面、ねじ、精密穴、基準面)を保持できない場合に機械加工を施します。当社は全体の工程を一緒に検討し、各工程が保持可能な公差を割り当てます。また、ニアネットシェイプのブランクにより、材料除去量とサイクルタイムを削減します。
材料証明書(ミルシート)、RoHS・REACH適合宣言書、自動車プログラム向けIMDSデータ、初回品検査報告書、PPAP準拠文書はご要望に応じて提供可能です。必要に応じて、出荷品には適合証明書を同封いたします。
詳細なファイル交換の前にNDAを締結し、お客様のファイルは管理された社内システムに保管し、プロジェクトチームのみにアクセスを制限しています。図面やモデルを共有する前に、改訂管理および機密保持に関するご要望を契約書に明記することができます。
標準的な回転カッターではコーナーにRが残ります。鋭い内側コーナーが必要な場合は、通常、逃がし加工、ワイヤーEDM、ブローチ加工、またはその他の二次加工が必要です。コーナーが機能的に鋭利である必要がない場合、実用的なRを許容することでコストが削減され、工具の安定性が向上します。
はい、対応可能です。バリ取り、洗浄、熱処理、めっき、陽極酸化処理、コーティング、マーキング、および選択された組立を調整します。工程を承認する前に、これらが寸法、マスキング、表面状態、および梱包にどのように影響するかを確認します。
当社はアルミニウム合金、炭素鋼および合金鋼、ステンレス鋼、銅および真鍮、エンジニアリングプラスチック、ならびに特定の特殊合金を加工しています。材質、硬度、素材形状、認証、および仕上げ要件はプロジェクトごとに確認されます。
嵌合、シール、動作、または位置合わせを制御する箇所にのみ厳しい公差を適用し、その他の箇所には妥当な一般公差を使用してください。データム、測定条件、表面仕上げを明確に定義してください。図面固有の能力については、DFMレビュー時に確認いたします。
はい、対応可能です。試作は柔軟な段取りと短納期を重視し、量産は専用治具、最適化された工具、文書化された工程内管理計画によって対応します。試作数量、想定ロットサイズ、年間需要をご提示いただければ、最適な生産方法をご提案いたします。
プロジェクト審査の確実な実施
最新リビジョン、材質、数量、表面処理、機能上の優先事項をご共有ください。詳細なファイル交換の前にNDAを締結します。図面に基づくDFMレビューを実施し、試作から量産までのルートを提案します。