
順送プレス加工とは
順送プレス加工とは、コイル状の金属ストリップを金型内で一定ピッチずつ送りながら、複数のステーションで打ち抜き・穴あけ・成形・分離を連続して行うプレス加工です。英語では Progressive Die Stamping と呼ばれ、1 ストロークごとに 1 個の完成品が取り出されます。
「プログレッシブプレス加工」「順送金型プレス加工」とも呼ばれますが、同じ工法です。ストリップが材料を保持したまま各工程を進むため、単発プレスより寸法が安定し、量産時の単価が下がります。一方で金型は複数ステーション分が必要になり、初期投資は単発プレスより大きくなります。
工程数は部品の形状と公差で決まり、当社では2〜8 ステーション以上を 1 つの金型に組み込むことが一般的です。材質・板厚・生産量を伺ったうえで、単発プレス・順送プレス・トランスファープレスのいずれが適するかをご提案します。
プログレッシブ金型プレス加工が適する場合
プログレッシブプレス加工は、部品が繰り返し生産プログラムにおいて複数の工程を必要とし、材料が工具シーケンスを通じてストリップキャリアに取り付けられたまま維持できる場合に、一般的に検討されます。
高生産量
年間需要が反復的である場合、専用工具の導入はより正当化しやすくなります。
複数の機能
ブランキング、ピアシング、フォーミングなどの工程を1つの順送金型に統合できます。
安定した部品間の均一な品質
インデックス送りによるストリップ供給は、繰り返し位置決めと工程フローをサポートします。
二次加工後の搬送(下流側)
金型内加工により、個別のハンドリングや後工程を削減できます。
プログレッシブプレス加工で作るもの
当社のプログレッシブプレス加工プログラムで生産される実際の部品ファミリーです。各項目は関連するアプリケーションまたはケースページにリンクしています。
シム&ワッシャー
輪郭と平坦度を管理した精密ブランキング加工によるシムおよびワッシャー。
ロックプレート
機械アセンブリ用のロック機能を備えたプレス加工プロファイル。
ブラケット
ブランキング、ピアシング、フォーミングを組み合わせ、曲げ位置を制御。
端子・クリップ
材料と形状を管理した導電性端子およびクリップ。
センサー部品
センサーアセンブリ向けの小型機能部品。形状の位置精度が性能を左右します。
バルブ部品
流体システムまたは磁気システム向けの成形バルブ部品およびスプリング関連部品。
小型成形ハウジング
ストリップフィード統合が実用的なコンパクトな絞り・成形ハウジング。
リテーナー
深さとフィーチャー間の関係性が安定した成形リテーナーおよびスプリングシート。
プログレッシブ金型プレス加工の仕組み
プログレッシブ金型は、ストリップ材料を複数のステーションに送り込みます。ブランキング、ピアシング、曲げ、フォーミング、絞りなどの工程が、材料を制御された送りとキャリアガイドの下で維持しながら順次配置されます。

ストリップレイアウトとステーション計画
ストリップレイアウトは、材料が金型内をどのように移動するか、各ステーションにフィーチャーがどのように配置されるか、そして利用可能な材料がどれだけ効率的に使用されるかを決定します。ステーションの順序、キャリア設計、材料利用率、パイロットガイド、フィーチャーのタイミングは、ツーリングをリリースする前にレビューされます。
ツーリング設計が重要な理由ツーリング設計が重要な理由
工程順序、ストリップキャリア、パイロットガイド、パンチクリアランス、材料フロー、ストリップサポート、部品搬送によって、部品が繰り返し安定して生産できるかが決まります。Balfordの社内工具部門は、確立された工具鋼サプライヤーおよびTD/PVDコーティングパートナーと連携し、順送金型を社内で設計しています。
金型内タッピングによる一体成形ねじ加工
金型内タッピングは、ストリップが送られる間に金型内部で直接ねじを成形します。これにより後工程の別途タッピング工程が不要となり、穴あけ位置と同心のねじが得られ、位置公差を正確に維持できます。二次加工の削減、ハンドリングの低減、そしてより明確なドキュメント提出が可能になります。
適切なプレス加工金型の選定
4つの金型ルートはそれぞれ異なる製造課題を解決します。どれが「優れている」とは一概には言えません。以下の比較は工学的な指針であり、絶対的な規則ではありません。
順送金型
ストリップ送りによる多工程金型で、複合加工を統合した量産部品に対応します。
複合金型
1回のプレスストロークで1ステーションにおいて複数の切断加工を行います。切断が主体の平面部品に適しています。
トランスファーダイ
個別のブランクが専用ステーション間を移動します。形状や成形深さにより、ストリップ送りのプログレッシブ金型が実用的でない場合に有効です。
従来型の単工程プレス加工
より単純な形状、低い金型複雑度、またはプロジェクト固有の要件。
| 金型タイプ | 最適な用途 | 代表的な強み | 主な制約 |
|---|---|---|---|
| 順送金型 | 多工程を備えた高量産ストリップ送り部品 | 工程の統合と再現性 | 専用金型とストリップレイアウトが必要 |
| 複合金型 | 1回のプレスストロークで複数の工程を実行 | コンパクトな金型と再セットアップの削減 | すべての多段階加工や3D部品に適しているわけではありません |
| トランスファーダイ | 別々のステーションを必要とする大型・深絞り部品 | フレキシブルな多段成形 | より複雑なトランスファーシステム |
| 従来型/単工程 | 低ロットまたはより単純な部品 | 初期金型の複雑性が低い | 取り扱いと個別工程の増加 |
適切な金型ルートは、部品形状、年間生産量、材料、金型投資、工程順序、二次加工によって決まり、固定された数量基準ではありません。金型ルートごとに解決する製造上の課題が異なり、どれが普遍的により優れているということはありません。
順送プレス加工用材料
材料グレード、調質、板厚、表面状態は、ストリップレイアウト、工具クリアランス、成形順序に影響します。
プログレッシブプレス加工の用途
当社の生産プログラムにおいてプログレッシブプレス加工部品が使用される分野。
プログレッシブプレス加工の品質管理方法
品質は鋼材を切断する前に計画されます。金型、送り、検査、材料管理は一つのシステムとして扱われます。
材料検証
生産開始前に、材料のグレード、板厚、および状態が承認済みの生産仕様書と照合され、確認されます。
工程内検査
初品検査および工程内検査では、管理計画書に基づき、重要寸法とフィーチャー位置を確認します。
金型・機械監視
金型の状態、送り、段取り、工程の安定性を監視し、プログラム寿命にわたる再現性を保護します。
最終寸法検査
最終検査では図面要件を検証します。FAIやお客様固有の文書(例:PPAP要素、IMDS、RoHS関連記録)については、プロジェクト要件に含まれる場合に協議可能です。
図面からプログレッシブ金型まで
Balfordは社内に工具室を備え、すべての金型製作を一貫して行っています。ご注文からサンプル納品に至るまで、生産の各工程を厳密に管理しています。
図面レビュー
材料、公差、部品の向き、重要特徴、年間生産量、および後工程。
ストリップレイアウト&工程計画
金型リリース前に、キャリア設計、ステーション順序、材料歩留まり、フィーチャータイミングを定義します。
順送型設計
成形順序、ガイド、クリアランス、検査ポイントを基に構築された金型アーキテクチャ。
工具製作とサンプル検証
サンプルを試作し、重要寸法を検証し、量産開始前に工程を調整します。
量産リリース
検証済みの金型と生産管理体制をリリースし、安定した量産対応を実現しました。
選定されたプログレッシブ金型プレス加工事例
実際の部品、実際の材料、実際の製造要件に基づくプロジェクト。プレス加工されたプロファイル、成形された形状、およびフィーチャー間の関係が、管理された金型シーケンスで生産されました。

スプロケット&ピニオンシャフト用ナットロックプレート
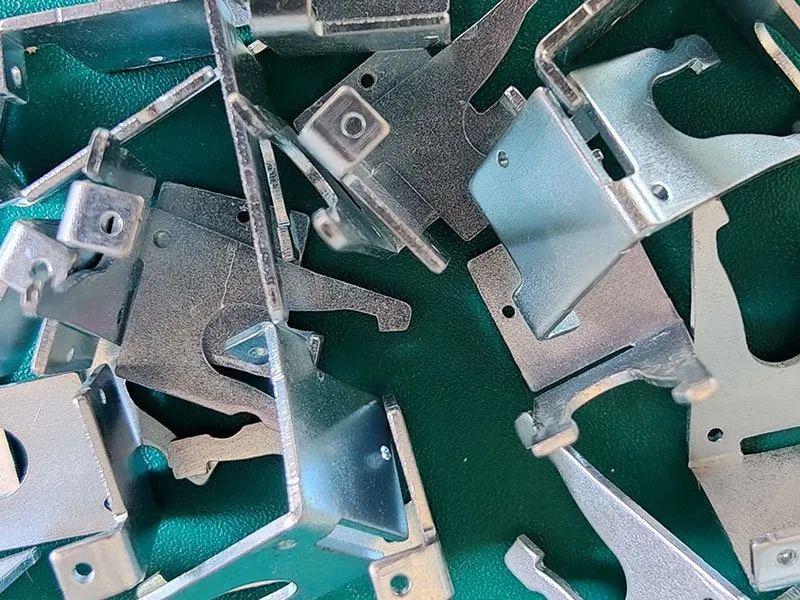
プレス加工金属ブラケット

ステンレス鋼ナットワッシャー
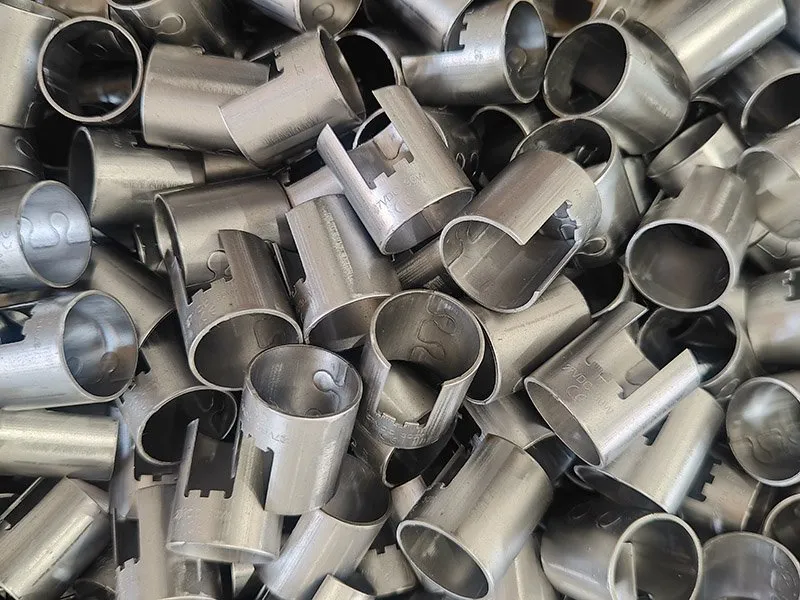
炭素鋼スロット付きフェルール
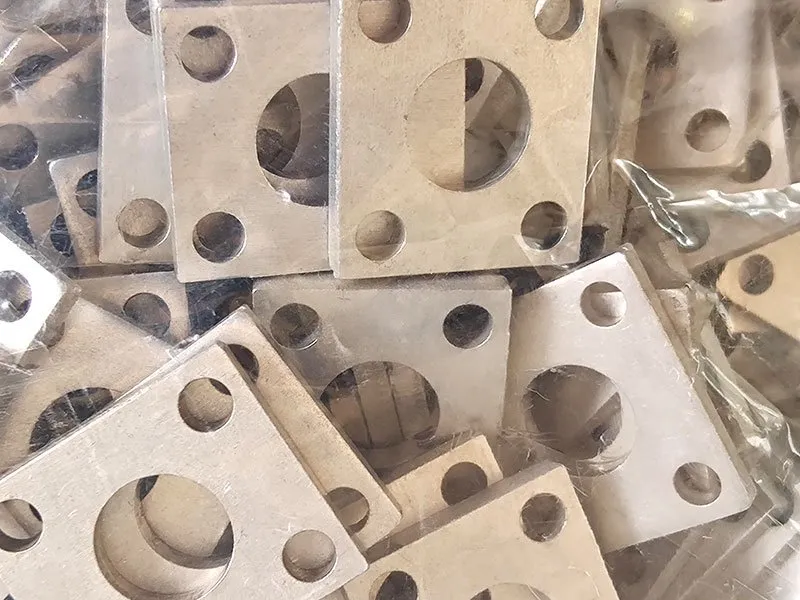
バッキングプレート付きDリング
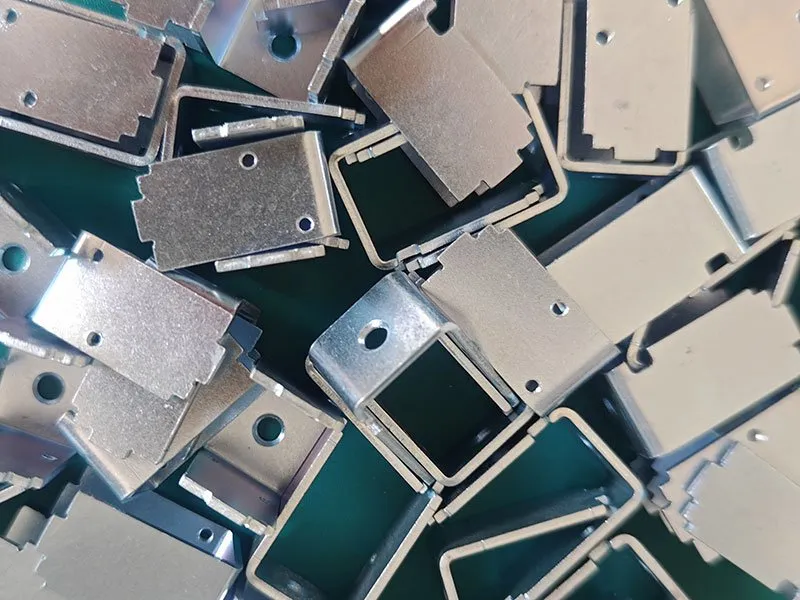
オープンフレームソレノイド用メタルフレーム
プログレッシブプレス加工のエンジニアリングトピックス
金型内加工と高度な成形に関する技術リソースを提供します。
順送金型エンジニアリングガイド
順送金型は技術上の判断であると同時に生産上の判断です。数量が一定のしきい値を超えれば部品単価は最も安くなり、下回れば最も高くつく失敗になります。見積もりの前に当社が確認する章立てがこれです。
第1章 — 順送金型が採算に乗る条件
金型は一度だけ払い、部品には毎回払います。年間およそ10万個を下回ると、償却した金型費は通常より単純な金型、トランスファープレス、あるいは簡易金型に負けます。年間数十万個を超えると、搬送、二次加工、工数がすべて金型のなかに吸収されるため、順送金型が大きく優位になります。正直な答えは数量だけでなく部品形状にも左右されます。穴あきの小さな平板部品は、成形工程を必要とする深い部品よりはるかに償却効率が良くなります。数量の前提を固める前に トランスファープレスと順送金型の工程比較 をご確認ください。
第2章 — 帯板とステーションの配置
帯板レイアウトは、部品を製造しやすい形に設計する場面です。一般的なハウジングは、ブランク → 穴あけ → 絞り → 再絞り → 成形 → トリム、という流れになり、ねじを別工程ではなく金型内で作れる場合は金型内タップを組み込みます。帯板幅、ピッチ、キャリア設計、ステーション数が材料歩留まりを決め、材料費は通常、部品単価のなかで最大の費用項目です。だからこそ当社は、金型を切削する前にレイアウトをお客様に提示して承認をいただきます。
第3章 — プレスとトン数
当社のプレスは25 tから350 tまでです。トン数は切断周長、材料のせん断強さ、板厚に、絞り工程の成形荷重を加えて算出します。そのうえで余裕を持ったプレスを選定します。プレス能力の90%で稼働する金型は、温まると公差を維持できない金型だからです。
第4章 — 金型寿命、メンテナンスとそのコスト
順送金型は、価格のついたメンテナンス計画です。パンチ、パイロット、絞り半径は予測可能なかたちで摩耗し、保有コストは研削間隔にプログラムの年数を掛けたものになります。モデルの詳細は 順送金型の寿命とメンテナンスコストをご覧ください。見積もりの打ち合わせは、年間数量だけでなく想定するプログラム期間を示していただけるとスムーズになります。
第5章 — 明記する価値のある公差
プレス部品の図面のほとんどに公差は必要ありません。必要なのは一部の形状だけです。穴の成形部に対する位置、絞りボアと外径の同心度、嵌合面のバリ高さ、シール面の平面度。これらが部品が組み付くかどうかを決めます。それ以外は一般公差です。これらの指示がどう解釈されるかは プレス加工図面の読み方 をご覧ください。
第6章 — 二次加工
めっき、不動態化、電解研磨、リン酸塩処理、塗装は当社では外注工程であり、見積もりにもそのように明記します。これらは金型を設計する前に工程へ組み込む必要があります。めっきを施す部品は、バリ取りだけの部品とは異なるバリの許容量を必要とするからです。
第7章 — 送っていただきたいもの
- 部品図面(重要な公差に印を付けたもの)。
- 年間数量、ロットサイズ、想定するプログラム期間。
- 材料と板厚。未定の場合は、部品が満たすべき性能。
- 組立嵌合部 — 何に取り付き、どう位置決めされるか。
- 仕上げ、およびコーティングや洗浄の要件。
プログレッシブ金型プレス加工FAQ
購買・エンジニアリングチーム向けの直接的な回答 — 当社の実際の金型・生産能力に基づいています。
プログレッシブ金型は、ストリップ材をキャリアに保持したまま複数のステーションへ送りながら加工を進めます。一方トランスファー成形は、個々のワークピースを別々の金型またはステーション間で移送する方式で、部品形状や成形深さの関係でストリップ送り式のプログレッシブ金型が実用的でない場合に有効です。
順送型(コンパウンド型)は、1つのステーションで1プレスストロークあたり複数の切断加工を同時に行います。ワッシャーやディスクなど、切断が主体で関連する形状が近接した平面部品に適した選択肢であり、多ステーションのストリップ成形が不要な場合に実用的です。
繰り返し生産プログラムにおいて、部品が複数の工程を必要とし、材料がストリップキャリアに取り付けられたまま金型シーケンスを通過できる場合、プログレッシブプレス加工を検討してください。繰り返し数量、工程数、材料利用率、自動送りがすべて比較を裏付けます。
はい、プログレッシブ金型では、材料と部品設計が必要な順序をサポートする場合、適切な形状に対して絞り加工やフォーミング加工を組み込むことが可能です。また、形状の要求に応じて、絞り加工は独立した成形プロセスとしても実施されます。詳細は、ディープドローイング(深絞り加工)の能力.
金型内タップ加工は、部品および金型設計が順送工程内でのねじ形成に対応する場合に統合可能です。金型内で形成されたねじは穴あけ位置と同心となり、後工程のハンドリングを削減します。
炭素鋼、ばね鋼、ステンレス鋼、アルミニウム、銅、真鍮、および特定の特殊合金は、グレード、調質、板厚、形状要件に応じて、いずれも実用的な候補材料です。材料仕様は、金型製作前に図面と照合して確認されます。
金型費は、ステーション数、部品形状、材質、公差、複合工程、想定生産数量によって変動するため、標準的な価格は存在しません。Balfordは、実際の図面と生産要件に基づいて金型費を見積もります。
年間生産数量は、金型コスト、サイクル要件、部品形状に照らして評価すべきであり、固定のしきい値はありません。金型投資は、部品が十分な数量で繰り返し生産され、複数の工程をストリッププロセスに統合できる場合に正当化されます。
2D図面、可能であれば3Dモデル、材料グレード、板厚、年間数量、重要公差、表面仕上げ、および二次加工の有無をお送りください。技術チームが金型工程を確認した上で見積もりを提出いたします。
機密プロジェクトレビュー
パートナー企業と秘密保持契約(NDA)を締結し、お客様の図面、材料、試作品の機密性を厳格に保護いたします。
図面をお送りください
迅速なレビューのため、最新の2D図面または3Dモデル、材料グレード、板厚、年間数量、重要公差、表面仕上げをご送付ください。エンジニアリングチームが金型ルートを確認した上でお見積りいたします。
関連する加工能力・リソース
プログレッシブ金型プレス加工は、プレス加工全般のクラスター、材料、用途、サプライヤーネットワーク、品質リソースと密接に関連しています。