
딥 드로잉 솔레노이드 밸브 하우징: 자동차용 소재 선정 및 설계
요약
자동차 제동 시스템(ABS, EBS)용 솔레노이드 밸브 하우징은 핵심적인 딥 드로잉 적용 분야입니다. 하우징은 자기 투자율, 압력 기밀성, 내식성, 치수 안정성을 양산 조건에서 모두 충족해야 합니다. 여기에서는 딥 드로잉 솔레노이드 인클로저의 소재 선정, 설계 규칙, 제조 순서를 실무 관점에서 살펴봅니다.
딥 드로잉을 적용하는 이유 솔레노이드 밸브 하우징
딥 드로잉은 솔레노이드 밸브 하우징에 가장 널리 쓰이는 공정입니다. 이음매 없는 중공 부품을 일정한 벽 두께로 얻을 수 있기 때문이며, 기계 가공이나 용접으로는 안정적으로 구현하기 어렵습니다. 이러한 균일성이 중요한 이유는 세 가지입니다:
- 자기 회로 성능: 일정한 벽 두께는 자속 분포를 균일하게 유지하므로 솔레노이드가 예측 가능하게 응답합니다.
- 압력 기밀성: 이음매 없는 드로잉은 유압 또는 공압 하에서 누설 경로가 될 수 있는 용접 이음매를 제거합니다.
- 치수 정확도:내경과 깊이의 엄격한 공차는 플런저 끼워맞춤과 스트로크 제어에 중요합니다.
솔레노이드 하우징용 소재 선정
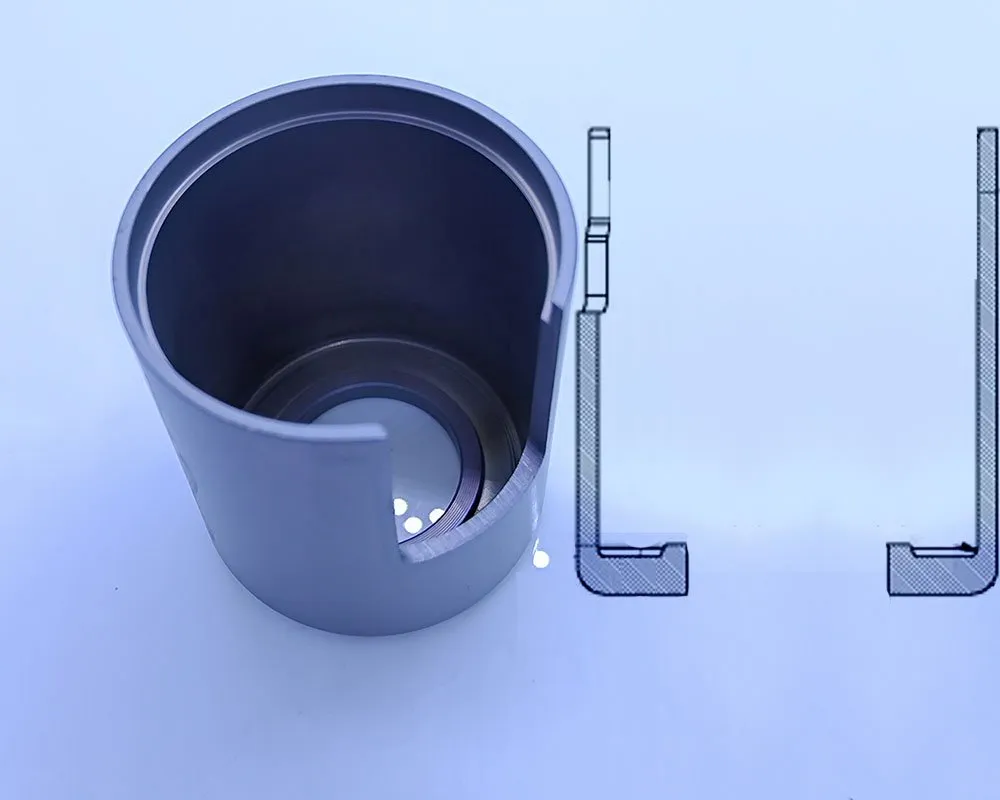
소재 선택은 자기 성능, 내식성, 성형성에 직접 영향을 줍니다. Balford는 솔레노이드 용도에 다양한 소재를 사용합니다:
| 소재 | 주요 특성 | 대표 적용 분야 |
|---|---|---|
| 저탄소강(예: 1008, 1010) | 자기 투자율이 우수하고 가격 경쟁력이 있으며 성형이 용이합니다. 내식성을 위해 도금(예: 아연)이 필요합니다. | 승용차용 표준 ABS 및 EBS 솔레노이드 하우징. |
| 스테인리스 스틸(예: 430F) | 저탄소강 대비 성형성은 낮지만 내식성과 자기적 특성이 우수합니다. | 내식성 향상이 필요한 유압 밸브 하우징. |
| 스테인리스강(예: 304, 316L) | 내식성이 매우 우수합니다. 어닐링 상태에서는 비자성이며, 냉간 가공 후에는 약간 자성을 띨 수 있습니다. | 가혹한 환경용(예: 상용차, 비도로용 장비). |
설계 고려사항: 자기 회로에서는 소재 투자율(μ)이 핵심 파라미터입니다. 저탄소강은 비용과 자기적 특성의 균형이 좋습니다. 내식성이 최우선이라면 430F 스테인리스강 같은 소재가 절충안이 됩니다.
딥 드로잉 설계: 솔레노이드 하우징 고려사항
1. 드로잉 비율과 형상
깊이 대 직경 비율은 공정 복잡성과 원가를 좌우하는 주요 요인입니다.
- 일반 기준: 부품 깊이가 직경의 1.5배를 초과하면 프로그레시브 금형 스탬핑으로 대응하기 어렵습니다. 딥 드로잉이 필요합니다.
- Balford 역량: 당사는 복잡한 다단 인발을 포함해 요구 깊이와 벽 두께 분포를 구현하는 난이도 높은 딥 드로잉을 전문으로 합니다.
2. 벽 두께와 공차
- 핵심 치수:플런저 끼워맞춤용 내경, 압력 등급을 위한 바닥 두께, 스트로크 길이를 위한 전체 깊이.
- 확보 가능한 공차:선정된 핵심 가공 피처는 다음 공차까지 관리할 수 있습니다. ±0.001 mm 공정, 형상, 소재 및 검사 조건이 허용하는 범위 내에서 가능합니다. 특정 피처의 달성 가능 역량은 DFM 검토 시 도면을 기준으로 확인하며, IATF 16949 요구사항에 부합하는 ISO 9001:2015 인증 관리 체계로 뒷받침됩니다.
3. 표면 조도
- 내부 표면:매끄러운 표면은 플런저 마찰을 줄이고 사용 수명 동안 마모를 감소시킵니다.
- 외부 표면:도금 부품의 경우 적절한 도금 밀착력을 위해 균일한 표면이 필요합니다.
- 공정 관리:당사의 딥 드로잉 공정은 매끄러운 표면을 구현하므로 2차 가공이 필요 없는 경우가 많습니다.
4. 플랜지 및 장착부 사양
- 플랜지 설계:플랜지(또는 립)는 O링 또는 개스킷에 대해 신뢰할 수 있는 밀봉 면을 제공해야 합니다.
- 권장 사항:압력 하에서 기밀을 보장하도록 플랜지에 평탄도와 규정된 표면 거칠기(Ra)를 지정하십시오.
5. 나사산 및 2차 공정
- 나사산:내부 또는 외부 나사산은 일반적으로 메인 딥드로잉 사이클이 완료된 후 탭 가공 또는 나사 전조와 같은 2차 공정으로 추가됩니다.
- 홀 피어싱:파일럿 홀 또는 장착 홀은 2차 피어싱 공정으로 추가하거나 프로그레시브 금형 시퀀스에 직접 통합할 수 있습니다.
Balford의 솔레노이드 밸브 하우징 제조 공정
자재 조달:- 승인된 압연 업체에서 인증된 자재를 조달하며, 완전한 추적성과 RoHS 및 REACH 요구사항 준수를 보장합니다.
- 자재 조달:금형 설계: 당사 엔지니어링 팀은 소재 흐름과 벽 두께 감소 제어에 유의하여 다단 딥드로잉 금형을 설계하고 제작합니다.
- 금형 설계:딥드로잉: 고정밀 프레스에서 드로잉 시퀀스를 진행하며, 블랭크 홀더 힘과 윤활을 제어하여 일정한 제품 형상을 유지합니다.
- 딥드로잉:품질 검사: 공정 중 및 최종 검사는 교정된 CMM과 전용 게이지로 수행하며, 모든 치수를 도면과 대조하여 검증합니다.
- 품질 검사:2차 공정: 도금, 열처리 또는 나사 전조는 가능한 경우 사내에서 처리하고, 그렇지 않은 경우 검증된 협력사 네트워크를 통해 진행합니다.
- 2차 공정:딥드로잉 솔레노이드 하우징 vs. 절삭 가공 대안의 장점
딥드로잉 하우징
절삭 가공 하우징(예: 환봉 소재)| 재료 이용률 | 높음(스크랩 최소) | 낮음(절삭 가공 시 재료 낭비 많음) |
|---|---|---|
| 생산 속도 | 높음(양산에 적합) | 느림(개당 사이클 타임이 김) |
| 벽 두께 | 균일하고 일정함 | 변동 가능; 소재 크기에 의존 |
| 부품 건전성 | 균일하고 일정함 | 변동 가능; 소재 크기에 의존 |
| 부품 건전성 | 용접 심이 전혀 없음 — 부품이 다이에서 하나의 연속된 피스로 배출됩니다. | 용접 라인이 없음 — 하우징은 단일 블랭크로 성형되므로 연마하거나 검사할 것이 없습니다. |
| 비용 | 양산 시 개당 비용이 더 낮음 — 코일 공급 프레스로 가동하면 금형 비용이 빠르게 상각됩니다. | 개당 비용이 더 높음 |
| 리드 타임 | 초기 금형 리드 타임이 더 김 — 프로그레시브 및 트랜스퍼 금형 제작과 트라이아웃에 30~60일을 예상하십시오. | 금형 리드 타임이 더 짧음 — 기존 금형 플랫폼이나 소프트 툴링을 활용하면 종종 단축할 수 있습니다. |
FAQ: 솔레노이드 하우징 관련 엔지니어링 질문
Q: 자기 투자율과 내식성을 모두 요구하는 솔레노이드 하우징에 Balford가 권장하는 소재는 무엇입니까?
A: 대부분의 응용 분야에서 430F 스테인리스가 좋은 균형을 제공합니다 — 자성을 띠고 약한 부식 환경에서도 비교적 잘 견딥니다. 내식성이 더 우수해야 하면 304 또는 316L을 사용할 수 있지만, 성형 후 약간 비자성화될 수 있어 자기 회로를 약화시킬 수 있다는 점을 유의하십시오. 설계 팀과 자속 요구 사항을 조기에 확인하는 것이 좋습니다. 저희 엔지니어가 소재 선정을 지원하고 검증 시험용 샘플을 보내드릴 수 있습니다.
Q: 딥 드로잉 솔레노이드 하우징에 대해 Balford가 달성할 수 있는 최대 깊이 대 직경 비율은 얼마입니까?
A: 소재와 형상에 따라 다릅니다. 일반적인 자동차용 강재의 경우 일련의 드로잉 축소 공정을 통해 최종 부품에서 2.5:1 이상의 드로잉 비를 달성할 수 있습니다. 부품 도면이나 목표 사양을 보내주시면 구체적인 실현 가능성 평가를 제공해 드립니다.
Q: Balford는 플랜지와 내부 나사산이 있는 솔레노이드 하우징을 생산할 수 있습니까?
A: 예. 플랜지는 성형 공정의 일부로 드로잉할 수 있습니다. 내부 나사산은 일반적으로 2차 공정으로 추가합니다 — 강도와 치수 정밀도를 위해 전조(thread rolling)를 주로 사용합니다. 이를 전체 프로젝트 범위에 포함해 처리하므로 조립 준비가 완료된 부품을 받으실 수 있습니다.
Q: Balford는 딥 드로잉 하우징의 압력 건전성을 어떻게 보장합니까?
A: 당사의 품질 시스템은 생산 전반에 걸친 소재 인증서와 치수 검사를 포함합니다. 내압 부품의 경우 부가 서비스로 기밀 시험을 제공합니다. ISO 9001:2015 인증 시스템과 IATF 16949 요구사항에 맞춘 관리를 통해 결함 예방이 공정에 내재되어 있으며, 최종 검사에서만 발견하는 방식이 아닙니다.
Q: Balford는 자동차 부품 제조 관련 어떤 인증을 보유하고 있나요?
A: Balford는 다음 인증을 보유하고 있습니다:ISO 9001:2015품질경영시스템은 다음 요구사항에 맞춰 운영합니다:IATF 16949요구사항에 부합하므로 당사의 관리 체계는 자동차 업계 기대 수준에 맞습니다. 출하 시 소재 인증서와 RoHS/REACH 선언서도 함께 제공할 수 있습니다.
Q: 딥드로잉 솔레노이드 밸브 하우징 견적은 어떻게 받을 수 있나요?
A: 공차 표기가 포함된 2D 도면, 3D 모델, 재질 사양, 연간 예상 수량을 보내주세요. 금형비와 개당 단가를 구분하여 견적을 회신해 드리겠습니다.