Balford 금형 제작실 · 저장성 주지
여기에서 제작된 모든 금형은 당사의 스탬핑 서비스 중 하나에서 가동됩니다. 해당 공정의 상업적 개요는 맞춤형 금속 스탬핑 서비스 페이지에서 확인하실 수 있습니다.
사내 금형 설계 & 제작
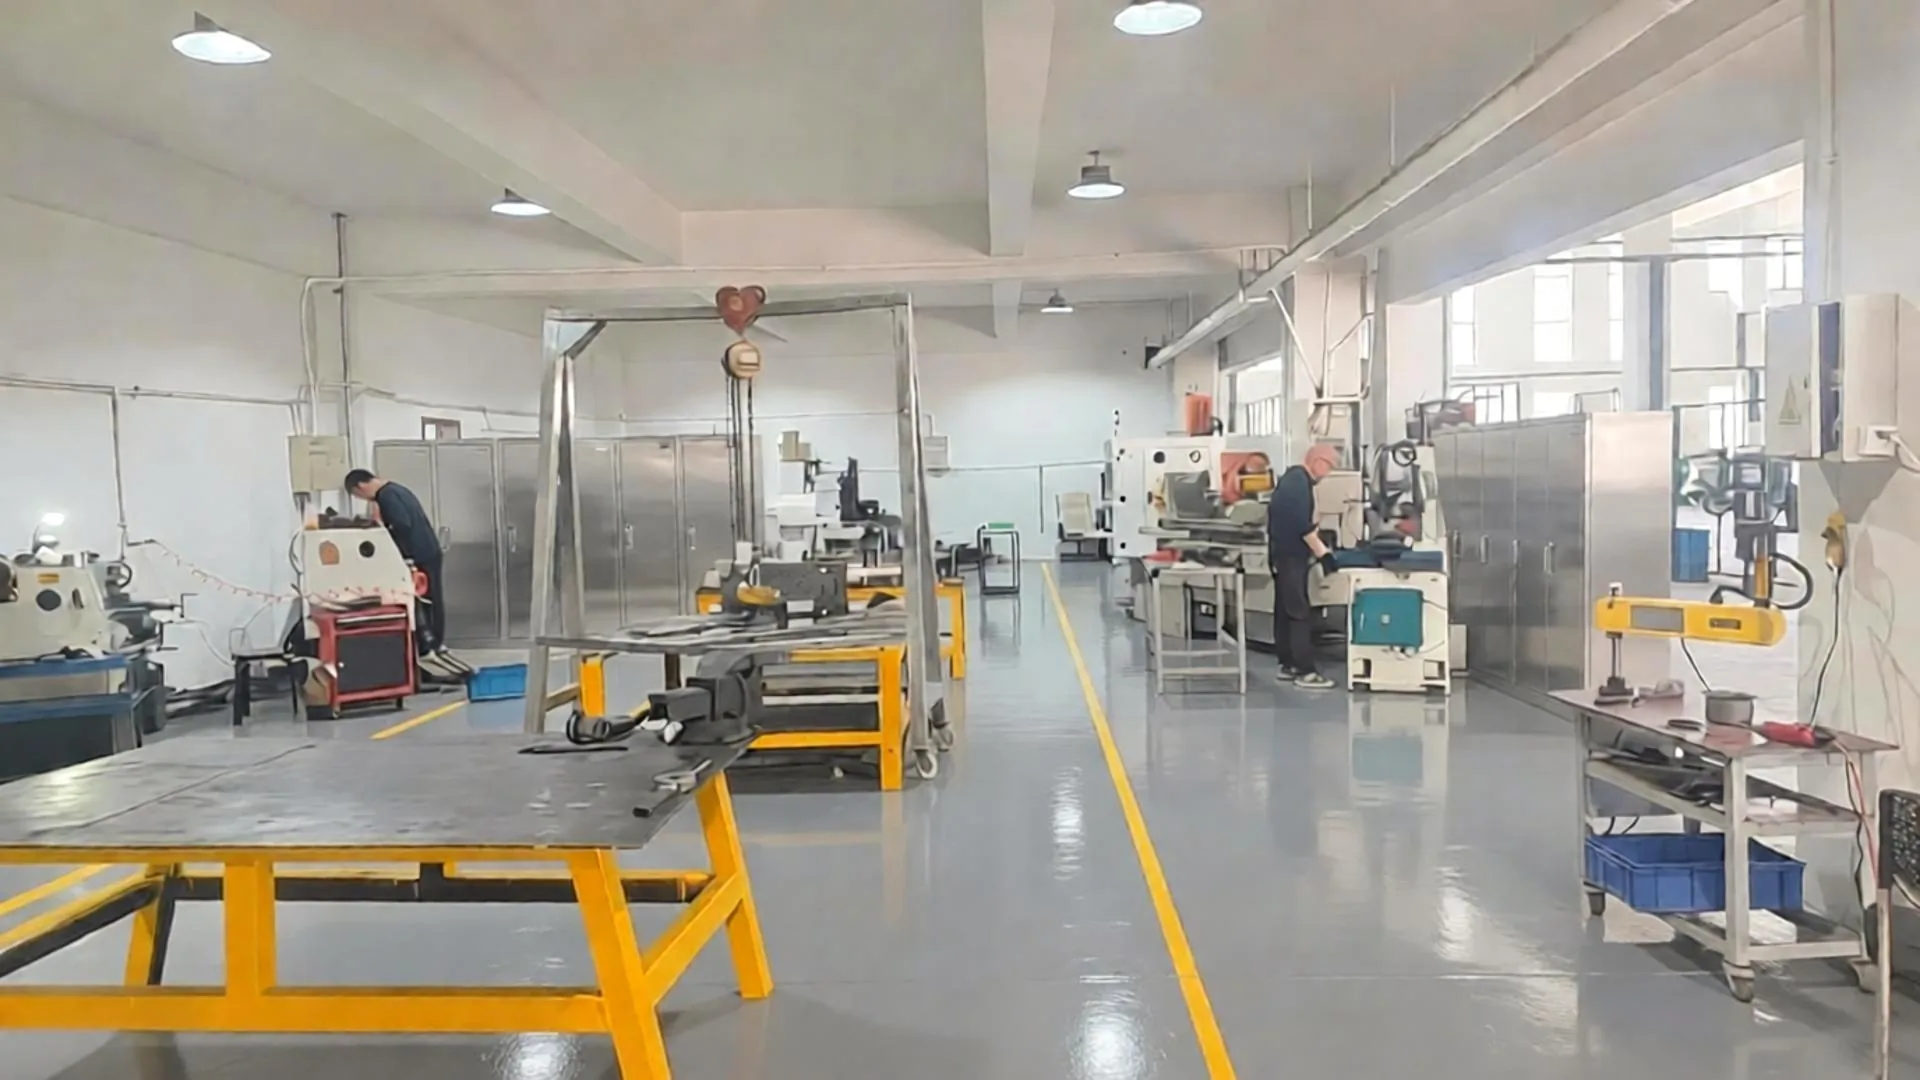
Balford는 프로그레시브, 트랜스퍼, 딥드로우 스탬핑 금형을 자체 공장에서 설계하고 제작합니다. DFM 검토와 공구강 선정부터 가공, 와이어 EDM, 조립, 트라이아웃, PPAP 샘플까지 하나의 사내 팀이 금형을 담당합니다. 슬로우 와이어 EDM만 외주 처리합니다. — 그 외 모든 금형 제작 공정은 사내에서 완료합니다.
Balford의 사내 금형 설계 & 제작이란 무엇인가요?
바이어는 흔히 스탬핑 부품은 한 공장에서, 금형은 다른 공장에서 조달합니다. Balford는 이 간극을 해소합니다. 고객의 양산 프레스를 가동하는 동일한 사업장에서 금형을 설계, 제작, 유지보수합니다.
Balford는 어떤 금형을 설계하고 제작합니까?
Balford의 툴룸에는 어떤 툴링 장비가 있습니까?
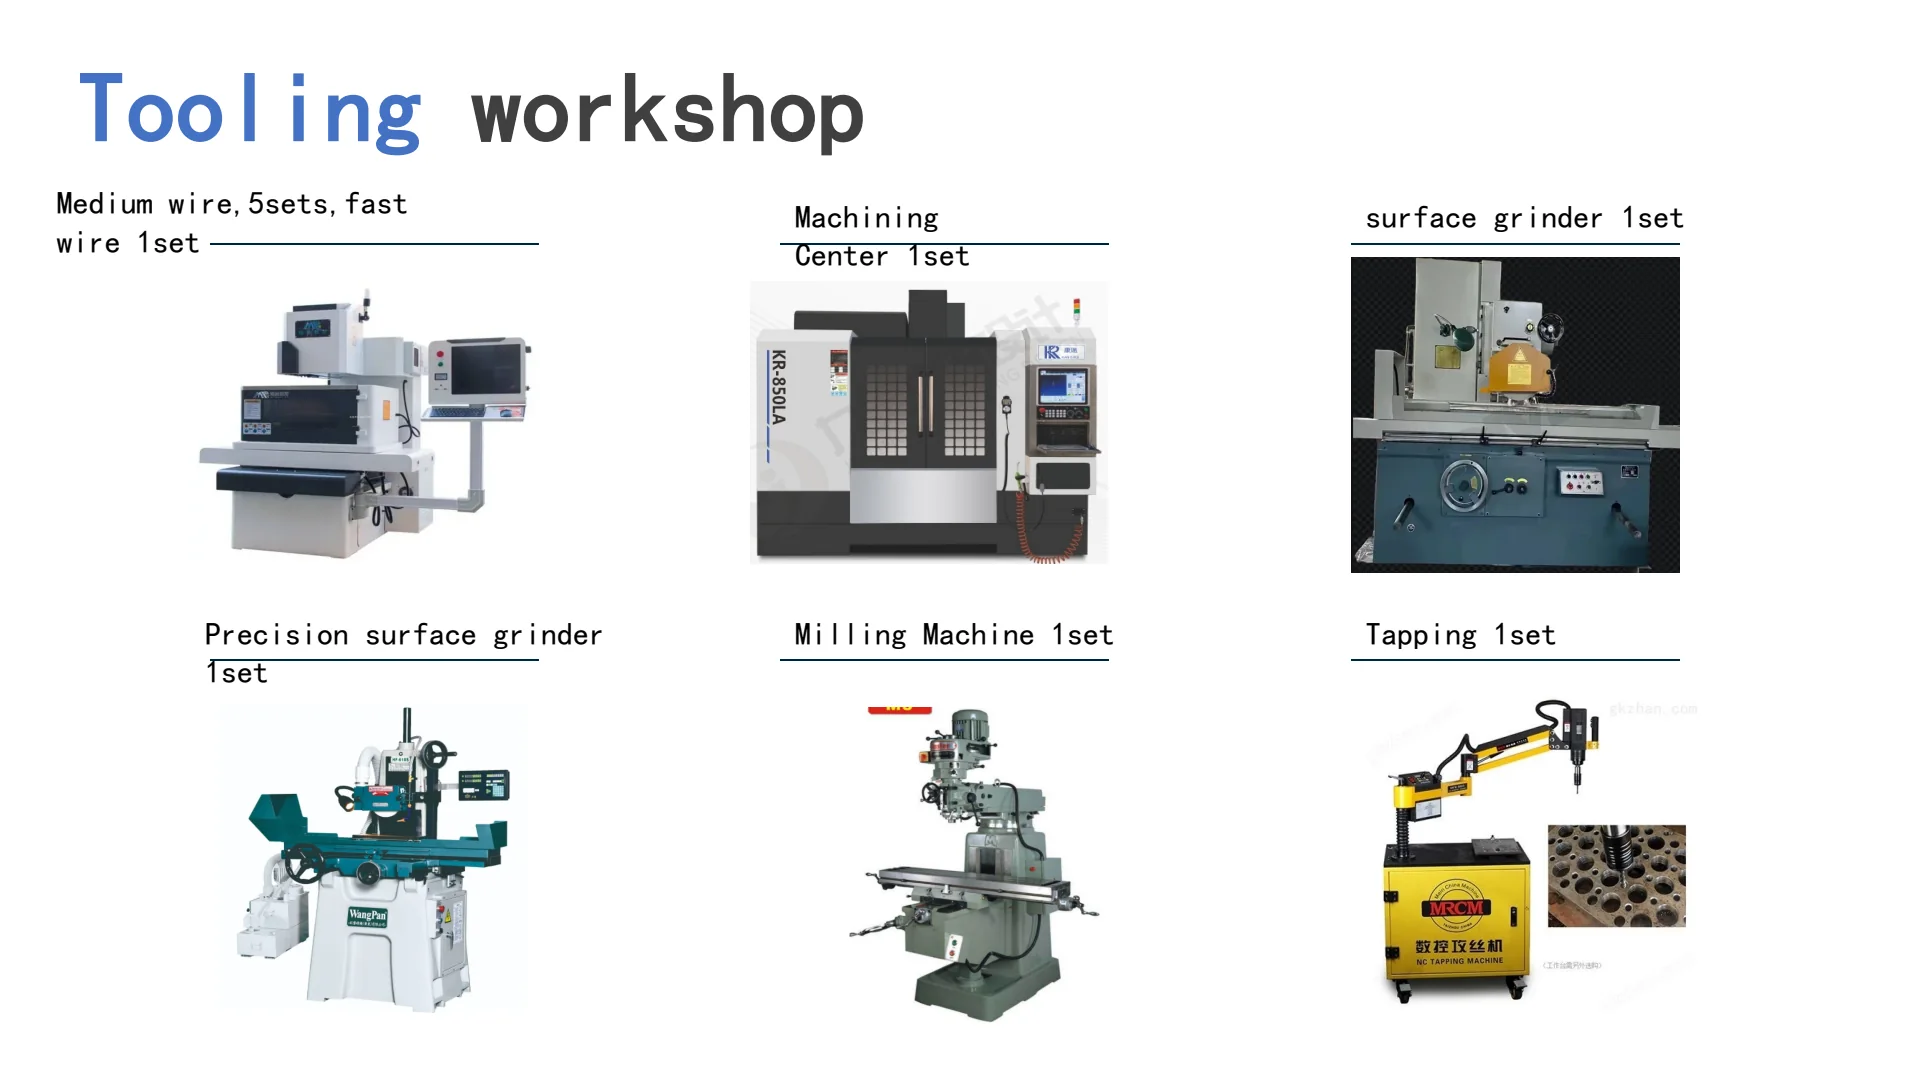
툴룸은 완전한 금형 제작실로 갖추어져 있습니다. 아래 표는 Balford 작업 현장에서 방문객이 볼 수 있는 장비 목록입니다.
| 장비 | 금형 제작에서의 역할 | 자체 보유 여부 |
|---|---|---|
| 내경 & 외경 원통 연삭기 | 원형 금형 부품, 펀치, 파일럿, 코어 핀, 부싱을 최종 치수와 마감으로 연삭. | 자체 보유 |
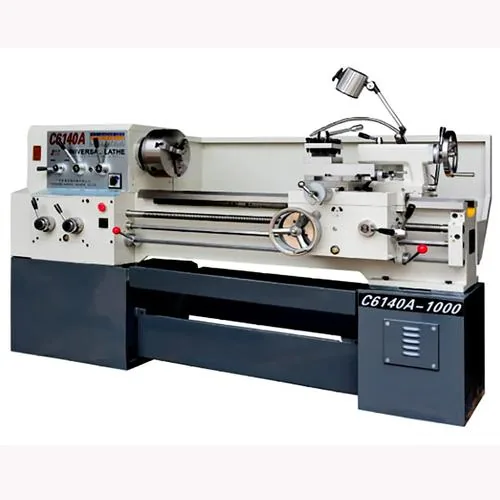
| 엔진 선반 ×3 | 펀치 블랭크, 이젝터 핀, 가이드 포스트 및 일반 툴룸 부품 선삭. | 자체 보유 · 3대 |
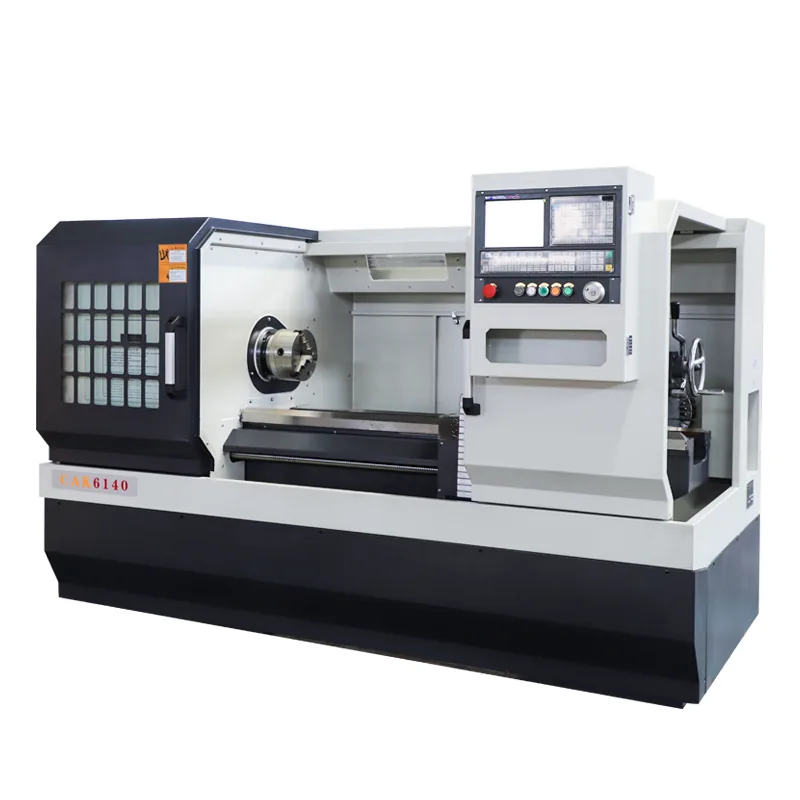
| CNC 선반 ×1 | 금형 및 몰드 어셈블리용 재현성 있는 형상을 갖춘 정밀 선삭 부품. | 자체 보유 · 1대 |
| CNC 밀링 머신 | 경화 및 예비 경화 강재의 금형 플레이트, 포켓, 캐비티, 장착부 가공. | 자체 보유 |
| 정밀 평면 연삭기 | 다이 플레이트, 스트리퍼, 인서트의 평면 연삭으로 높은 평행도와 표면 조도를 확보합니다. | 사내 |
| 대형 평면 연삭기 | 표준 설비에 맞지 않는 대형 다이 플레이트와 대형 툴 바디를 연삭합니다. | 사내 |
| 드릴링기 | 다이 세트와 픽스처 전반에 다월 홀, 나사 홀, 워터라인 홀을 드릴링합니다. | 사내 |
| 중속 와이어 EDM ×5 | 다이 오프닝, 펀치 프로파일, 윤곽 섹션을 안정적인 정밀도로 절단합니다. | 사내 · 5대 |
| 고속 와이어 EDM ×1 | 마감 요구가 낮은 부위의 고속 황삭 및 벤트/슬롯 절단. | 사내 · 1대 |
| EDM 홀 드릴링(퍼포레이터) | 와이어 EDM용 스타트 홀과 금형 내 소형 심공 정밀 홀을 드릴링합니다. | 사내 |
| 저속 와이어 EDM | 특수 금형 디테일용 초정밀 마감 및 테이퍼 정밀 와이어 절단. | 외주 협력사 |
| 자동 태핑기 | 다이 플레이트, 스트리퍼, 부품에 일정한 피치와 깊이로 태핑합니다. | 사내 |
| 금형 콜드 웰더 | 열변형 없이 금형 마모, 치핑, 스크래치를 콜드 웰딩으로 보수합니다. | 사내 |
| 아르곤 아크(TIG) 용접기 | 제어된 입열로 마모된 엣지를 육성하고 공구강 부품을 보수합니다. | 사내 |
| 공압 다이 그라인더 | R과 필렛, 드로잉 면의 벤치 및 수작업 마무리. | 사내 |
| 탈자기 | 연삭 및 EDM 후 잔류 자기를 제거하여 칩이 금형 표면에 붙지 않도록 합니다. | 사내 |
| 열처리 설비 | 긴급 금형 수리를 위해 소형 로를 보유하고 있습니다. 금형 부품의 대량 담금질 및 템퍼링은 검증된 열처리 협력사에서 진행하며, 경도 데이터를 제공받습니다. | 사내 |
툴링 관련 기계 가공, 연삭, EDM, 용접 및 정비는 사내에서 수행합니다. 두 공정은 외주로 진행합니다: 매우 정밀한 마무리 또는 깊은 테이퍼 형상을 위한 슬로우 와이어 EDM, 그리고 금형 부품의 대량 열처리 — 긴급 수리를 위해 소형 로는 사내에 보유하고 있습니다.
프로젝트에서 사내 툴링이 중요한 이유는 무엇입니까?
스탬핑 및 딥드로잉 부품에서 품질, 원가 및 리드 타임은 금형에서 결정됩니다. 툴링을 사내에서 확보하면 이 세 가지 요소의 작동 방식이 달라집니다.
더 빠른 DFM-툴링 루프
툴링 엔지니어가 도면을 접수하고 드로잉 비율 또는 성형성 문제를 표시하며, 동일 건물에서 금형 설계를 조정합니다 — 외부 업체로 설계를 넘기는 일이 없습니다.
자체 프레스에서 트라이아웃
금형은 출고 전에 Balford 생산 프레스에 장착, 조정 및 시운전되므로 샘플 부품이 실제 양산 조건을 반영합니다.
책임 있는 단일 파트너
툴링 가격, 일정, 샘플 및 PPAP 문서를 한 공급업체에서 제공하며, RFQ부터 양산까지 단일 엔지니어링 담당자가 대응합니다.
금형 수명 & 정비
금형 이력과 예비 인서트를 보유하고, 프로그램 수명 기간 동안 금형을 외부로 보내지 않고 사내에서 마모를 수리합니다.
자동차 산업 규격 문서
사내 검사와 FAI/PPAP 기준 문서가 부품 승인을 지원합니다 — 자세한 내용은 PPAP 역량 페이지.
IP는 보호됩니다
고객 소유 금형 설계는 공급망 내에서 공유되지 않습니다. NDA와 보호된 툴링 기록 관리는 기본입니다.
도면에서 양산 금형까지: 사내 워크플로
금형 제작실 내부
이 부품을 성형하는 금형은 프레스에서 몇 미터 떨어진 곳에서 설계·제작됩니다.
금형 설계 & 제작 — 구매 담당자 질문 답변
제 부품 도면으로 스탬핑 금형을 사내에서 설계해 주시나요?
네. Balford의 금형 엔지니어가 2D/3D 도면으로 DFM을 진행하고, 스트립 또는 드로잉 시퀀스를 정한 뒤 금형강을 가공하기 전에 금형을 설계합니다. 금형 제작 착수 전에 재질, 드로잉 비율, 공차, 원가 요인에 대한 설계 피드백을 받으실 수 있습니다.
어떤 종류의 금형을 제작하나요?
Balford는 프로그레시브 금형, 단일 및 다단 딥드로잉 금형, 트랜스퍼 및 포밍 금형, 컴파운드, 블랭킹, 벤딩 금형을 제작합니다. 이 금형은 솔레노이드 밸브 하우징, 센서 하우징, 모터 부품, 슬리브, 캡, 캔, 구조용 스탬핑 부품에 적용됩니다.
금형 제작실에는 어떤 장비를 보유하고 있나요?
금형 제작실에는 내·외경 원통 연삭기, 범용 선반 3대, CNC 선반 1대, CNC 밀링, 정밀 및 대형 평면 연삭기, 드릴링 머신, 중속 와이어 EDM 5대, 고속 와이어 EDM 1대, EDM 홀 드릴링, 자동 태핑, 금형 콜드 웰딩, TIG 용접, 공압 그라인더, 소자기, 긴급 금형 수리를 위한 소형 열처리로를 갖추고 있습니다.
스탬핑 금형에는 주로 어떤 금형강을 사용하나요?
일반적으로 D2, Cr12MoV 및 이와 유사한 냉간 금형강을 스탬핑 및 블랭킹 부품에 사용하며, 내마모 인서트와 펀치는 생산량, 소재 두께, 제품 표면 품질에 따라 선정합니다. 설계 검토 단계에서 가공 전에 스테이션별 금형강 등급을 제안합니다.
금형 작업 중 외주로 진행하는 공정이 있나요?
저속 와이어 EDM만 외주로 진행하며, 이는 금형 부품에 초정밀 마감 또는 당사의 중속·고속 와이어 장비로는 불가능한 깊은 테이퍼 컷이 필요할 때만 해당합니다. 설계, 가공, 연삭, 조립, 트라이아웃, 유지보수는 모두 사내에서 진행하고, 대량 열처리만 검증된 협력사에 외주합니다.
일반적인 금형 리드타임은 얼마나 되나요?
일반적인 단공정 또는 딥드로잉 금형 프로젝트의 경우 사내 설계·제작 기간은 보통 15–30일이며, 프로그레시브 및 트랜스퍼 금형은 스테이션 수와 트라이아웃 반복 횟수에 따라 30–60일이 소요됩니다. 금형 수리와 인서트 교체는 이보다 빠릅니다.
귀사 공장에서 금형 트라이아웃과 PPAP 샘플을 진행할 수 있나요?
네. 금형은 Balford 양산 프레스에서 트라이아웃하고, 초도품은 사내에서 검사하며, 자동차 프로그램용 PPAP 문서를 준비할 수 있습니다. 이는 다음의 지원을 받습니다: 품질 시스템 및 IMDS 데이터 프로세스.
양산 중 고객 지급 금형을 유지보수해 주시나요?
네. 고객 지급 금형은 사내에서 보관, 유지보수, 수리하며, 가동 시간, 마모, 예비 인서트 기록을 관리하여 프로그램 수명 기간 동안 금형이 안정적으로 유지되도록 합니다.
금형 제작 전 DFM 검토를 받아보세요
도면과 목표 물량을 보내주세요 — Balford의 금형 및 영업 엔지니어가 보통 24시간 이내에 성형 타당성 검토와 양산 견적을 회신드립니다.
관련 금형 엔지니어링 자료
- 최고 수준의 스탬핑 금형 설계: 13개 체크포인트 — 스트립 레이아웃부터 트라이아웃까지, 금형 패키지에 포함되어야 할 내용.
- 스탬핑 금형 설계 엔지니어링 서비스 — Balford가 강재를 절단하기 전에 금형을 검토하고 엔지니어링하는 방법.
- 딥 드로잉 역량 — 드로잉 단계, 벽 두께 제어 및 공정 범위.
- DFM 검토 — 금형 제작 전에 수행하는 제조 가능성 검토.
트랜스퍼 툴링도 여기에서 제작합니다 — 전용 트랜스퍼 프레스 스탬핑 페이지를 참조하십시오. 와이어 EDM 장비와 연삭 용량을 포함한 장비별 상세 내용은 설비 목록.
외주 열처리 및 표면 처리는 동일한 시스템에서 관리됩니다 — 다음을 참조하십시오 금속 표면 처리 및 2차 가공.
양산 전 금형 검증 방법: 시작품 제작 & 초도품 검사.
동일한 금형 제작실에서 시작품 및 소량 생산에 사용되는 단공정 금형을 제작합니다 — 참조 소량 스탬핑 및 시작품 제작.