
Quand le découpage progressif à l'emporte-pièce est pertinent
L'emboutissage progressif est généralement envisagé lorsqu'une pièce nécessite plusieurs opérations dans un programme de production répétitive et que le matériau peut rester attaché à une bande porteuse tout au long de la séquence d'outillage.
Volume de production élevé
L'outillage dédié est plus facile à justifier lorsque la demande annuelle est récurrente.
Fonctionnalités multiples
Les opérations de découpe, de perçage, de formage et autres peuvent être intégrées dans un seul outil progressif.
Sortie constante de pièce à pièce
L'alimentation indexée de la bande assure un positionnement répétable et un flux de processus stable.
Manutention secondaire inférieure
Les opérations intégrées dans l'outil peuvent réduire la manipulation séparée et le traitement en aval.
Ce que nous fabriquons avec le poinçonnage progressif
Familles de pièces réelles produites via nos programmes de poinçonnage progressif — chacune renvoie à la page d'application ou d'étude de cas correspondante.
Cales et rondelles
Cales et rondelles découpées de précision avec profil et planéité maîtrisés.
Plaques de verrouillage
Profilés emboutis avec fonctions de verrouillage pour assemblages mécaniques.
Supports
Découpe, perçage et formage combinés avec position de pliage contrôlée.
Bornes et clips
Bornes et clips conducteurs avec matériau et géométrie contrôlés.
Composants de capteurs
Petites pièces fonctionnelles pour assemblages de capteurs où la position des caractéristiques détermine la performance.
Composants de vannes
Pièces de vannes formées et composants liés aux ressorts pour systèmes hydrauliques ou magnétiques.
Petits boîtiers formés
Boîtiers compacts emboutis et formés où l'intégration en bande est pratique.
Cages de retenue
Cages de retenue formées et sièges de ressort avec profondeur et relations de caractéristiques constantes.
Fonctionnement de l'emboutissage progressif
Une matrice progressive fait avancer une bande de matériau à travers plusieurs postes. Le découpage, le perçage, le pliage, le formage, l'emboutissage ou d'autres opérations sont organisés en séquence tandis que la bande reste sous contrôle d'avance et de guidage du porteur.

Plan de bande et planification des stations
Le plan de bande détermine la manière dont le matériau se déplace à travers la matrice, la répartition des caractéristiques entre les postes et l'efficacité d'utilisation du matériau disponible. La séquence des postes, la conception du pont de liaison, le taux d'utilisation du matériau, le guidage par pilotes et le séquencement des caractéristiques sont examinés avant la mise en production de l'outillage.
POURQUOI LA CONCEPTION DE L'OUTILLAGE EST IMPORTANTEPourquoi la conception de l'outillage est importante
La séquence de postes, le ruban porteur, le guidage par pilotes, le jeu de poinçonnage, le flux de matière, le support de bande et le transfert de pièces déterminent si une pièce se répète de manière fiable. L'atelier d'outillage interne de Balford conçoit les outillages progressifs en interne, en collaboration avec des fournisseurs établis d'acier à outils et des partenaires de revêtement TD/PVD.
Taraudage intégré pour la formation de filets
Le taraudage intégré forme les filets directement dans l'outil pendant l'avance de la bande. Il élimine une opération de taraudage séparée en aval, offrant des filets concentriques au trou poinçonné et respectant une tolérance de position précise — moins d'opérations secondaires, moins de manipulation et une soumission documentaire plus propre.
Choisir le bon outillage d'emboutissage
Quatre voies d'outillage résolvent différents problèmes de fabrication — aucune n'est universellement « meilleure ». La comparaison ci-dessous est un guide d'ingénierie, et non une règle absolue.
Presse à suivre
Outilillage multi-postes alimenté en bande pour pièces répétitives avec opérations intégrées.
Matrice combinée
Plusieurs opérations de découpe en une seule course de presse sur un même poste — idéal pour les pièces plates à dominante de découpe.
Presse à transfert
Les flans individuels se déplacent entre des postes dédiés — utile lorsque la géométrie ou la profondeur de formage rend l'outillage progressif à bande moins pratique.
Emboutissage conventionnel en opération unique
Géométrie plus simple, complexité d'outillage réduite ou exigences spécifiques au projet.
| Type d'outillage | Meilleure adaptation | Résistance typique | Limitation principale |
|---|---|---|---|
| Presse à étampes progressives | Pièces à haute cadence alimentées en bande avec plusieurs postes | Opérations intégrées et répétabilité | Outillage dédié et disposition de bande requis |
| Matrice combinée | Plusieurs opérations en une seule course de presse | Outillage compact et réduction des reconfigurations | Pas idéal pour chaque pièce multi-étapes ou en 3D |
| Presse à transfert | Pièces plus grandes / plus profondes nécessitant des postes séparés | Formage multi-étapes flexible | Système de transfert plus complexe |
| Conventionnel / Opération unique | Pièces en volume réduit ou plus simples | Complexité d'outillage initiale réduite | Davantage de manipulations et d'opérations séparées |
Le choix de la voie d'outillage dépend de la géométrie de la pièce, du volume annuel, du matériau, de l'investissement en outillage, de la séquence d'opérations et des traitements secondaires — et non d'un seuil de volume fixe. Différentes voies d'outillage résolvent différents problèmes de fabrication ; aucune n'est universellement « meilleure ».
Matériaux pour l'emboutissage progressif
La nuance du matériau, la trempe, l'épaisseur et l'état de surface influencent la disposition de la bande, le jeu d'outillage et la séquence de formage.
Acier au carbone
Courant pour les supports, les rondelles, les plaques de verrouillage et les pièces structurelles.
Acier à ressort
Cales et pièces fonctionnelles où la dureté et la trempe sont contrôlées.
Acier inoxydable
Pièces résistantes à la corrosion avec écrouissage contrôlé et formation de bavures maîtrisée.
Aluminium
Pièces légères où l'alliage et la trempe influencent le comportement de formage.
Cuivre
Bornes conductrices et pièces avec état de surface maîtrisé.
Laiton
Option formable pour pièces conductrices ou critiques en apparence.
Alliages spéciaux
Matériaux sélectionnés examinés selon le plan avant l'outillage.
Tous les matériaux
La nuance, la trempe, l'épaisseur et l'état de surface influencent le parcours d'outillage.
Applications du découpage progressif
Où les composants issus du découpage progressif sont utilisés dans nos programmes de production.
Composants automobiles
Plaques de verrouillage, supports, pièces de capteur et composants formés pour assemblages automobiles.
Composants de capteurs
Petites pièces fonctionnelles où la position des caractéristiques et la répétabilité déterminent la performance.
Composants de solénoïde / vanne
Pièces de vanne formées et composants liés aux ressorts pour systèmes hydrauliques ou magnétiques.
Composants électriques
Bornes, clips et pièces conductrices avec géométrie et état de surface maîtrisés.
Composants industriels
Supports, guides et quincaillerie fabriqués selon des plans spécifiques.
Rondelles & Cales
Pièces plates de précision avec tolérances maîtrisées sur différents matériaux.
Comment nous maîtrisons la qualité de l'emboutissage progressif
La qualité est planifiée avant même la découpe de l'acier — l'outillage, l'alimentation, l'inspection et le contrôle des matières sont traités comme un système unique.
Vérification des matières
La nuance du matériau, l'épaisseur et l'état sont vérifiés conformément à la spécification de production approuvée avant chaque série.
Contrôle en cours de fabrication
Les contrôles de première pièce et en cours de production couvrent les dimensions critiques et la position des caractéristiques conformément au plan de contrôle.
Surveillance des outillages / machines
L'état des outillages, l'alimentation, le réglage et la stabilité du processus sont surveillés pour garantir la répétabilité sur toute la durée du programme.
Inspection dimensionnelle finale
Les contrôles finaux vérifient les exigences du plan ; le FAI et la documentation spécifique au client (par exemple, les éléments PPAP, IMDS, les enregistrements liés à RoHS) peuvent être discutés lorsqu'ils font partie des exigences du projet.
Du dessin à l'outillage progressif
Balford dispose d'un atelier d'outillage interne qui gère toute la construction des matrices. De la commande à la livraison des échantillons, chaque étape de production est suivie de près.
Examen du dessin
Matériau, tolérances, orientation de la pièce, caractéristiques critiques, volume annuel et opérations en aval.
Disposition de la bande et planification du processus
Conception du porteur, séquence des postes, utilisation de la matière et synchronisation des caractéristiques définis avant la libération de l'outillage.
Conception de l'outil progressif
Architecture de l'outil basée sur la séquence de formage, le guidage, le jeu et les points de contrôle.
Construction de l'outillage & validation des échantillons
Essais des échantillons, vérification des dimensions critiques, ajustement du processus avant le lancement de la production.
Libération de production
Outil validé et contrôles de production libérés pour une production en série.
Études de cas sélectionnées : emboutissage progressif
Des pièces réelles, des matériaux réels, des exigences de fabrication réelles — des projets où les profils emboutis, la géométrie formée et les relations entre caractéristiques ont été produits selon des séquences d'outillage contrôlées.

Plaque de verrouillage d'écrou pour pignon et arbre de pignon
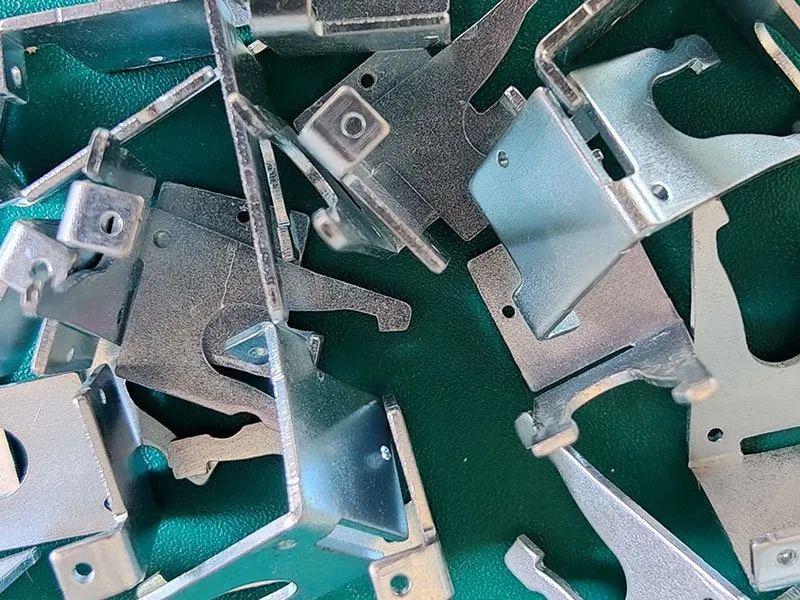
Support métallique embouti

Rondelle de blocage en acier inoxydable
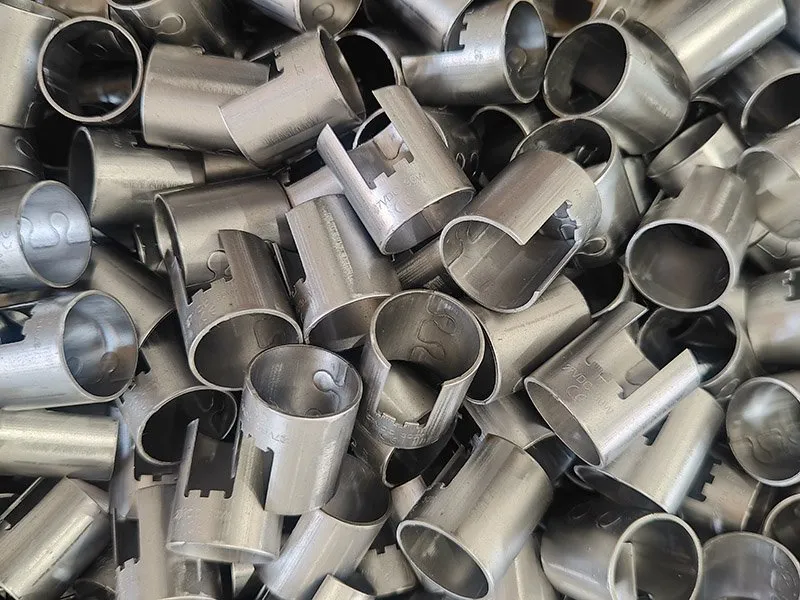
Embouts fendus en acier au carbone
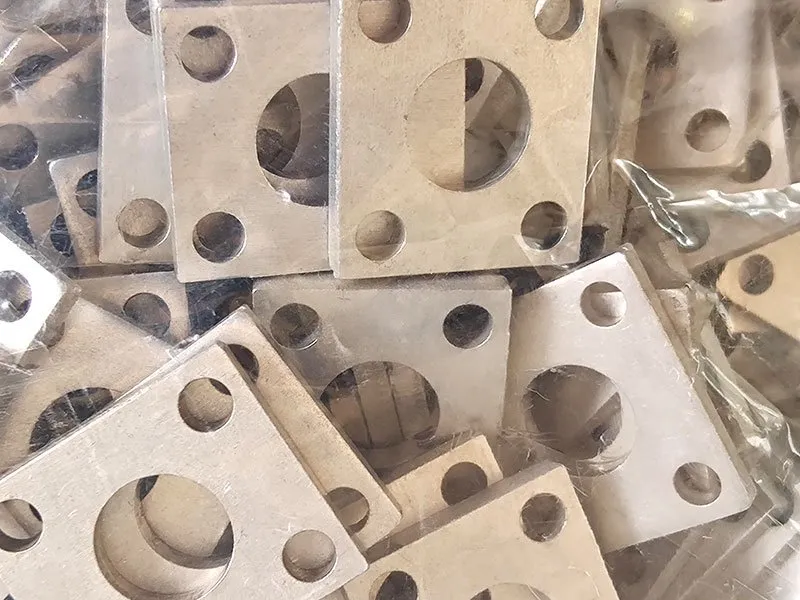
Anneau en D avec plaque de renfort
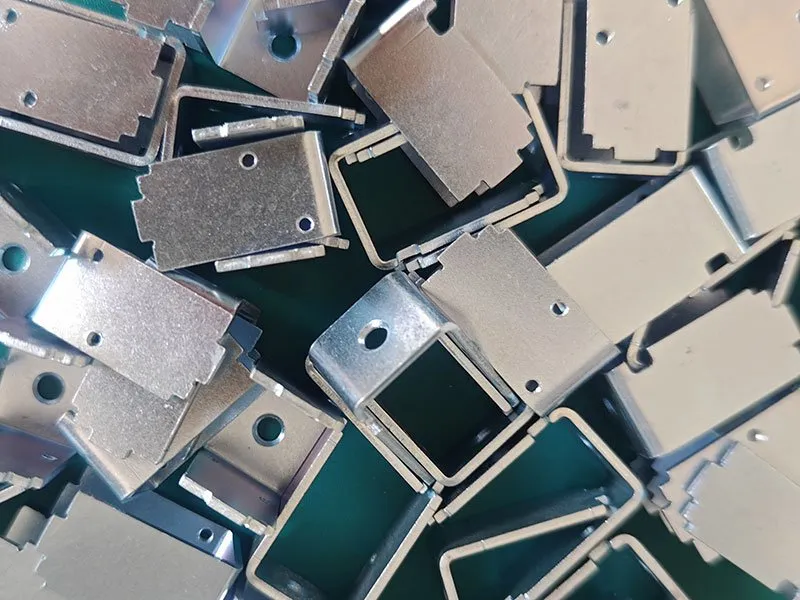
Châssis métallique pour solénoïdes à cadre ouvert
Sujets d'ingénierie sur l'estampage progressif
Ressources techniques de support sur les opérations en outil et le formage avancé.
Taraudage intégré au moule
Filets formés directement dans l'outil — concentriques au trou poinçonné, avec moins d'opérations secondaires.
Micro-emboutissage profond
Outillage progressif produisant des micro-pièces 3D répétables à partir de feuilles métalliques fines.
Emboutissage à quatre glissières et multi-glissières
Poinçonnage latéral et formage multidirectionnel en séquences progressives.
Découpe rotative intégrée au poste
Découpe rotative intégrée dans la séquence progressive.
FAQ sur l'emboutissage progressif
Réponses directes pour les équipes achats et ingénierie — basées sur nos capacités réelles d'outillage et de production.
L'estampage progressif maintient la bande fixée à un support et l'achemine à travers plusieurs postes. L'estampage par transfert déplace des pièces individuelles entre des matrices ou des postes distincts — utile lorsque la géométrie de la pièce ou la profondeur de formage rend l'outillage progressif à bande moins pratique.
Un outil combiné réalise plusieurs opérations de découpe en une seule course de presse, sur un même poste. Il peut constituer un choix pratique pour les pièces plates dominées par la découpe, telles que les rondelles et les disques présentant des caractéristiques étroitement liées, lorsque le formage en bande multi-poste n'est pas nécessaire.
Envisagez le poinçonnage progressif lorsqu'une pièce nécessite plusieurs opérations dans un programme de production répétitive et que le matériau peut rester attaché à une bande porteuse tout au long de la séquence d'outillage. Le volume de répétition, le nombre d'opérations, l'utilisation de la matière et l'alimentation automatisée soutiennent tous la comparaison.
Oui, l'outillage progressif peut intégrer des opérations d'emboutissage ou de formage pour des géométries adaptées, à condition que le matériau et la conception de la pièce supportent la séquence requise. L'emboutissage profond est également réalisé comme processus de formage indépendant lorsque la géométrie l'exige — voir lacapacité d'emboutissage profond.
Le taraudage intégré au filière peut être intégré lorsque la conception de la pièce et de l'outillage permet la formation du filetage dans la séquence progressive — les filetages formés dans la filière sont concentriques au trou poinçonné et réduisent la manipulation en aval.
L'acier au carbone, l'acier à ressort, l'acier inoxydable, l'aluminium, le cuivre, le laiton et certains alliages spéciaux sont tous des candidats envisageables, selon la nuance, la trempe, l'épaisseur et les exigences de forme. La spécification du matériau est confirmée par rapport au plan avant l'outillage.
Il n'existe pas de prix standard significatif, car le coût de l'outillage dépend du nombre de postes, de la géométrie de la pièce, du matériau, des tolérances, des opérations intégrées et du volume de production prévu. Balford établit ses devis d'outillage à partir du dessin réel et des exigences de production.
Le volume annuel doit être évalué en fonction du coût de l'outillage, des exigences de cadence et de la géométrie de la pièce — il n'existe pas de seuil fixe. L'investissement dans l'outillage est justifié lorsque la pièce est produite de manière répétitive à un volume suffisant et que plusieurs opérations peuvent être combinées dans le processus en bande.
Envoyez le dessin 2D, le modèle 3D si disponible, la nuance de matériau, l'épaisseur, le volume annuel, les tolérances critiques, la finition de surface et toute opération secondaire. L'équipe d'ingénierie examine le parcours d'outillage avant de soumettre un devis.
Examen confidentiel du projet
Nous signerons un accord de non-divulgation (NDA) avec nos partenaires afin de protéger strictement la confidentialité des dessins, matériaux et prototypes des clients.
Envoyez-nous votre dessin
Pour un examen plus rapide, envoyez : le dernier dessin 2D ou modèle 3D, la nuance de matériau, l'épaisseur, le volume annuel, les tolérances critiques et la finition de surface. L'équipe d'ingénierie examine le parcours d'outillage avant de soumettre un devis.
Capacités et ressources associées
L'emboutissage progressif est relié à l'ensemble du cluster d'emboutissage, aux matériaux, aux applications, au réseau de fournisseurs et aux ressources qualité.