01
Лісты, рамы і корпусы
Ліставы і таўсталіставы матэрыял, які неабходна выразаць, сагнуць, зварыць і сабраць у адну дэталь. Правільны выбар для прататыпаў, адзінкавых вырабаў і малых і сярэдніх серый.
Металаапрацоўка · Зварка · Лазерная разка · Штампоўка
Balford вырабляе металічныя дэталі па чарцяжы для прамысловасці — ад адзінкавых прататыпаў да паўторнай серыйнай вытворчасці. Зварка, лазерная разка, гнутцё ліставога металу, штампоўка, глыбокая выцяжка і апрацоўка на ЧПК выконваюцца на адным заводзе, а ацэнка DFM прыходзіць да рашэння пра аснастку.
Вытворчы шлях вызначае геаметрыя — а не тое, што нам выгадней прадаць. Тры кірункі ніжэй пакрываюць большасць запытаў, і кожны мае свае фактары выдаткаў.
01
Ліставы і таўсталіставы матэрыял, які неабходна выразаць, сагнуць, зварыць і сабраць у адну дэталь. Правільны выбар для прататыпаў, адзінкавых вырабаў і малых і сярэдніх серый.
02
Пракладкі, шайбы, стоопорные планкі, клемы і дробныя кампаненты з некалькімі аперацыямі ў адным штампе. Правільны выбар, калі гадавы аб'ём вядомы і паўтаральны.
03
Дэталі, якім патрэбна глыбіня, кантраляваная таўшчыня сценкі і суцэльная форма - без зварнога шва ў самім корпусе. Правільны выбар, калі геаметрыя вызначае працэс.
Калі разка, фармаванне, зварка, апрацоўка і аздабленне паверхні ў адным вытворчым плане, стык паміж аперацыямі кантралюецца ў адным месцы — а не ўзгадняецца паміж пастаўшчыкамі.
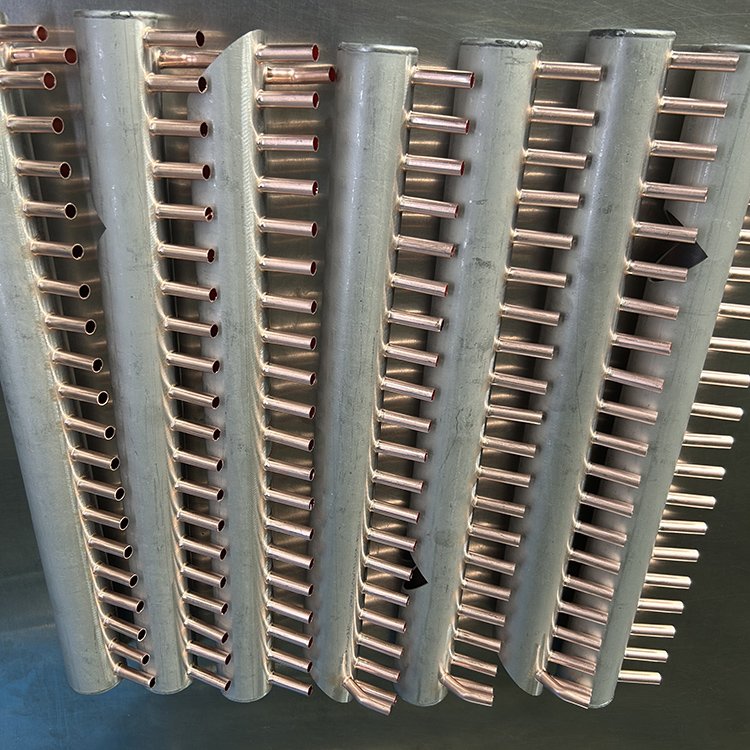
Лазер для контураў, выразы і адтуліны без выдаткаў на аснастку, CNC-прабіванне і разрэзка для серыйных дэталяў, а таксама гібка на CNC-гібачным прэсе з карэкцыяй вугла.
TIG, MIG і кропкавая зварка ў запланаванай паслядоўнасці, каб дэталь захоўвала форму. Устаўленыя заклёпкавыя гайкі і шпількі, а таксама падвузлы пастаўляюцца ўжо сабранымі.
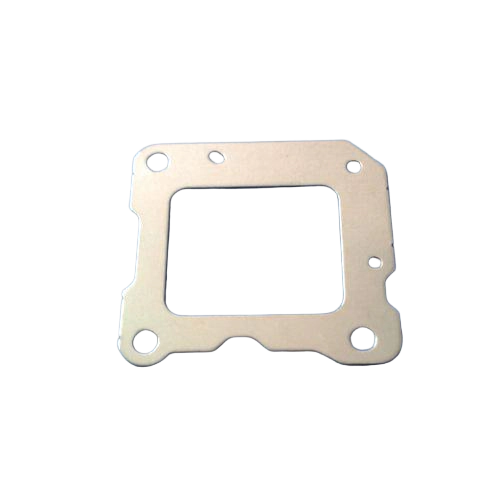
Чыстае выразанне і штампоўка для дэталяў, дзе становішча, якасць краёў і паўтаральнасць крытычныя для функцыі. Кантроль наладжваецца па чарцяжы з першага ўзору.
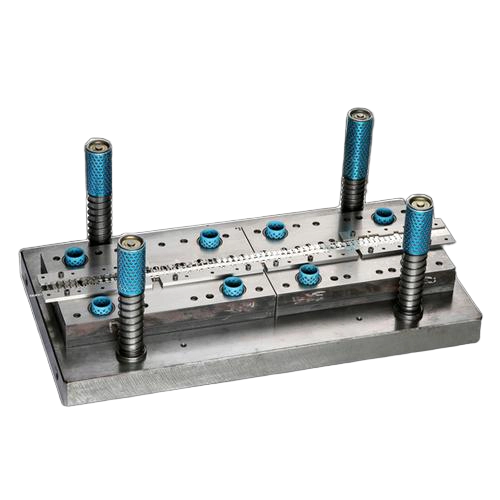
Стужка падаецца праз некалькі пазіцый: выразанне, прабіванне, гібка, фармаванне і выцяжка ў адной аснастцы. Нарэзка разьбы ў штампе, калі гэта падыходзіць для дэталі.
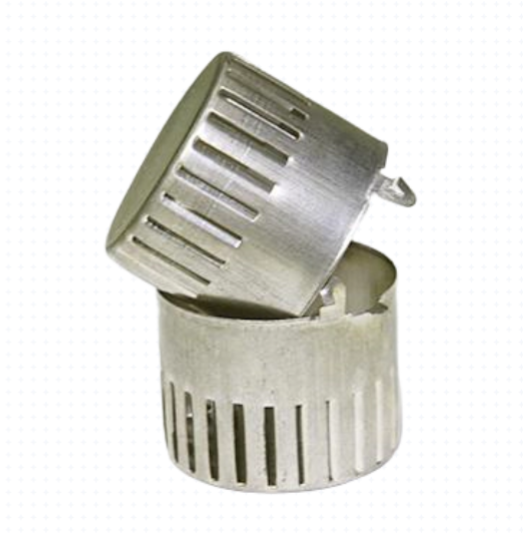
Шматступеньчатая глыбокая выцяжка, перацяжка і абцісканне з прамежкавым адпалам, калі каэфіцыент выцяжкі гэтага патрабуе. Максімальны дыяметр выцяжкі Ø250 мм.
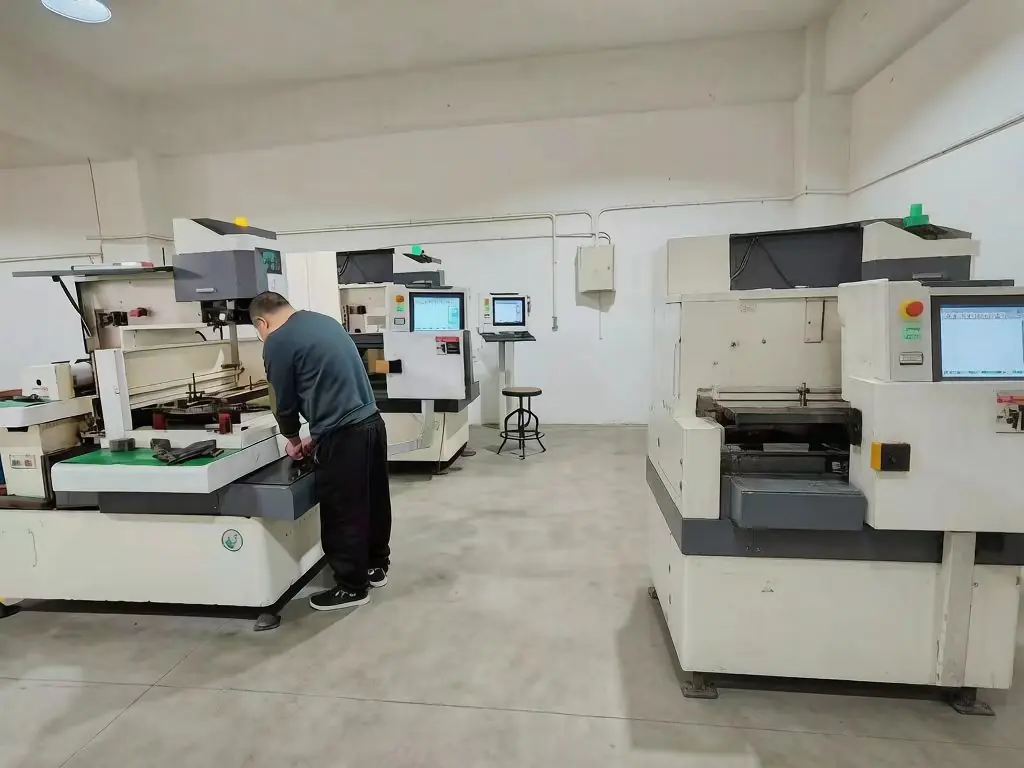
CNC-такарная апрацоўка, фрэзераванне і дротавая EDM для ўшчыльняльных паверхняў, разьбы і функцыянальных інтэрфейсаў пасля фармавання. Медленная дротавая EDM і тэрмаапрацоўка выконваюцца кваліфікаванымі субпадрадчыкамі.
Металаапрацоўка і зварка — самыя запатрабаваныя кірункі, і яны ахопліваюць усё: ад простых кранштэйнаў да цалкам звараных рам і корпусаў. У нас праца пачынаецца з чарцяжа: матэрыял, форма загатоўкі, парадак гнутця, паслядоўнасць зваркі і аснастка плануюцца разам, бо менавіта там вызначаюцца памеры — а не потым.
Для прататыпаў і адзіночных дэталяў мы рэжам лазерам без аснасткі. Калі профіль паўтараецца, мы пераходзім на CNC-прабіванне, бо яно дае ніжэйшую цану за дэталь і больш роўны край.
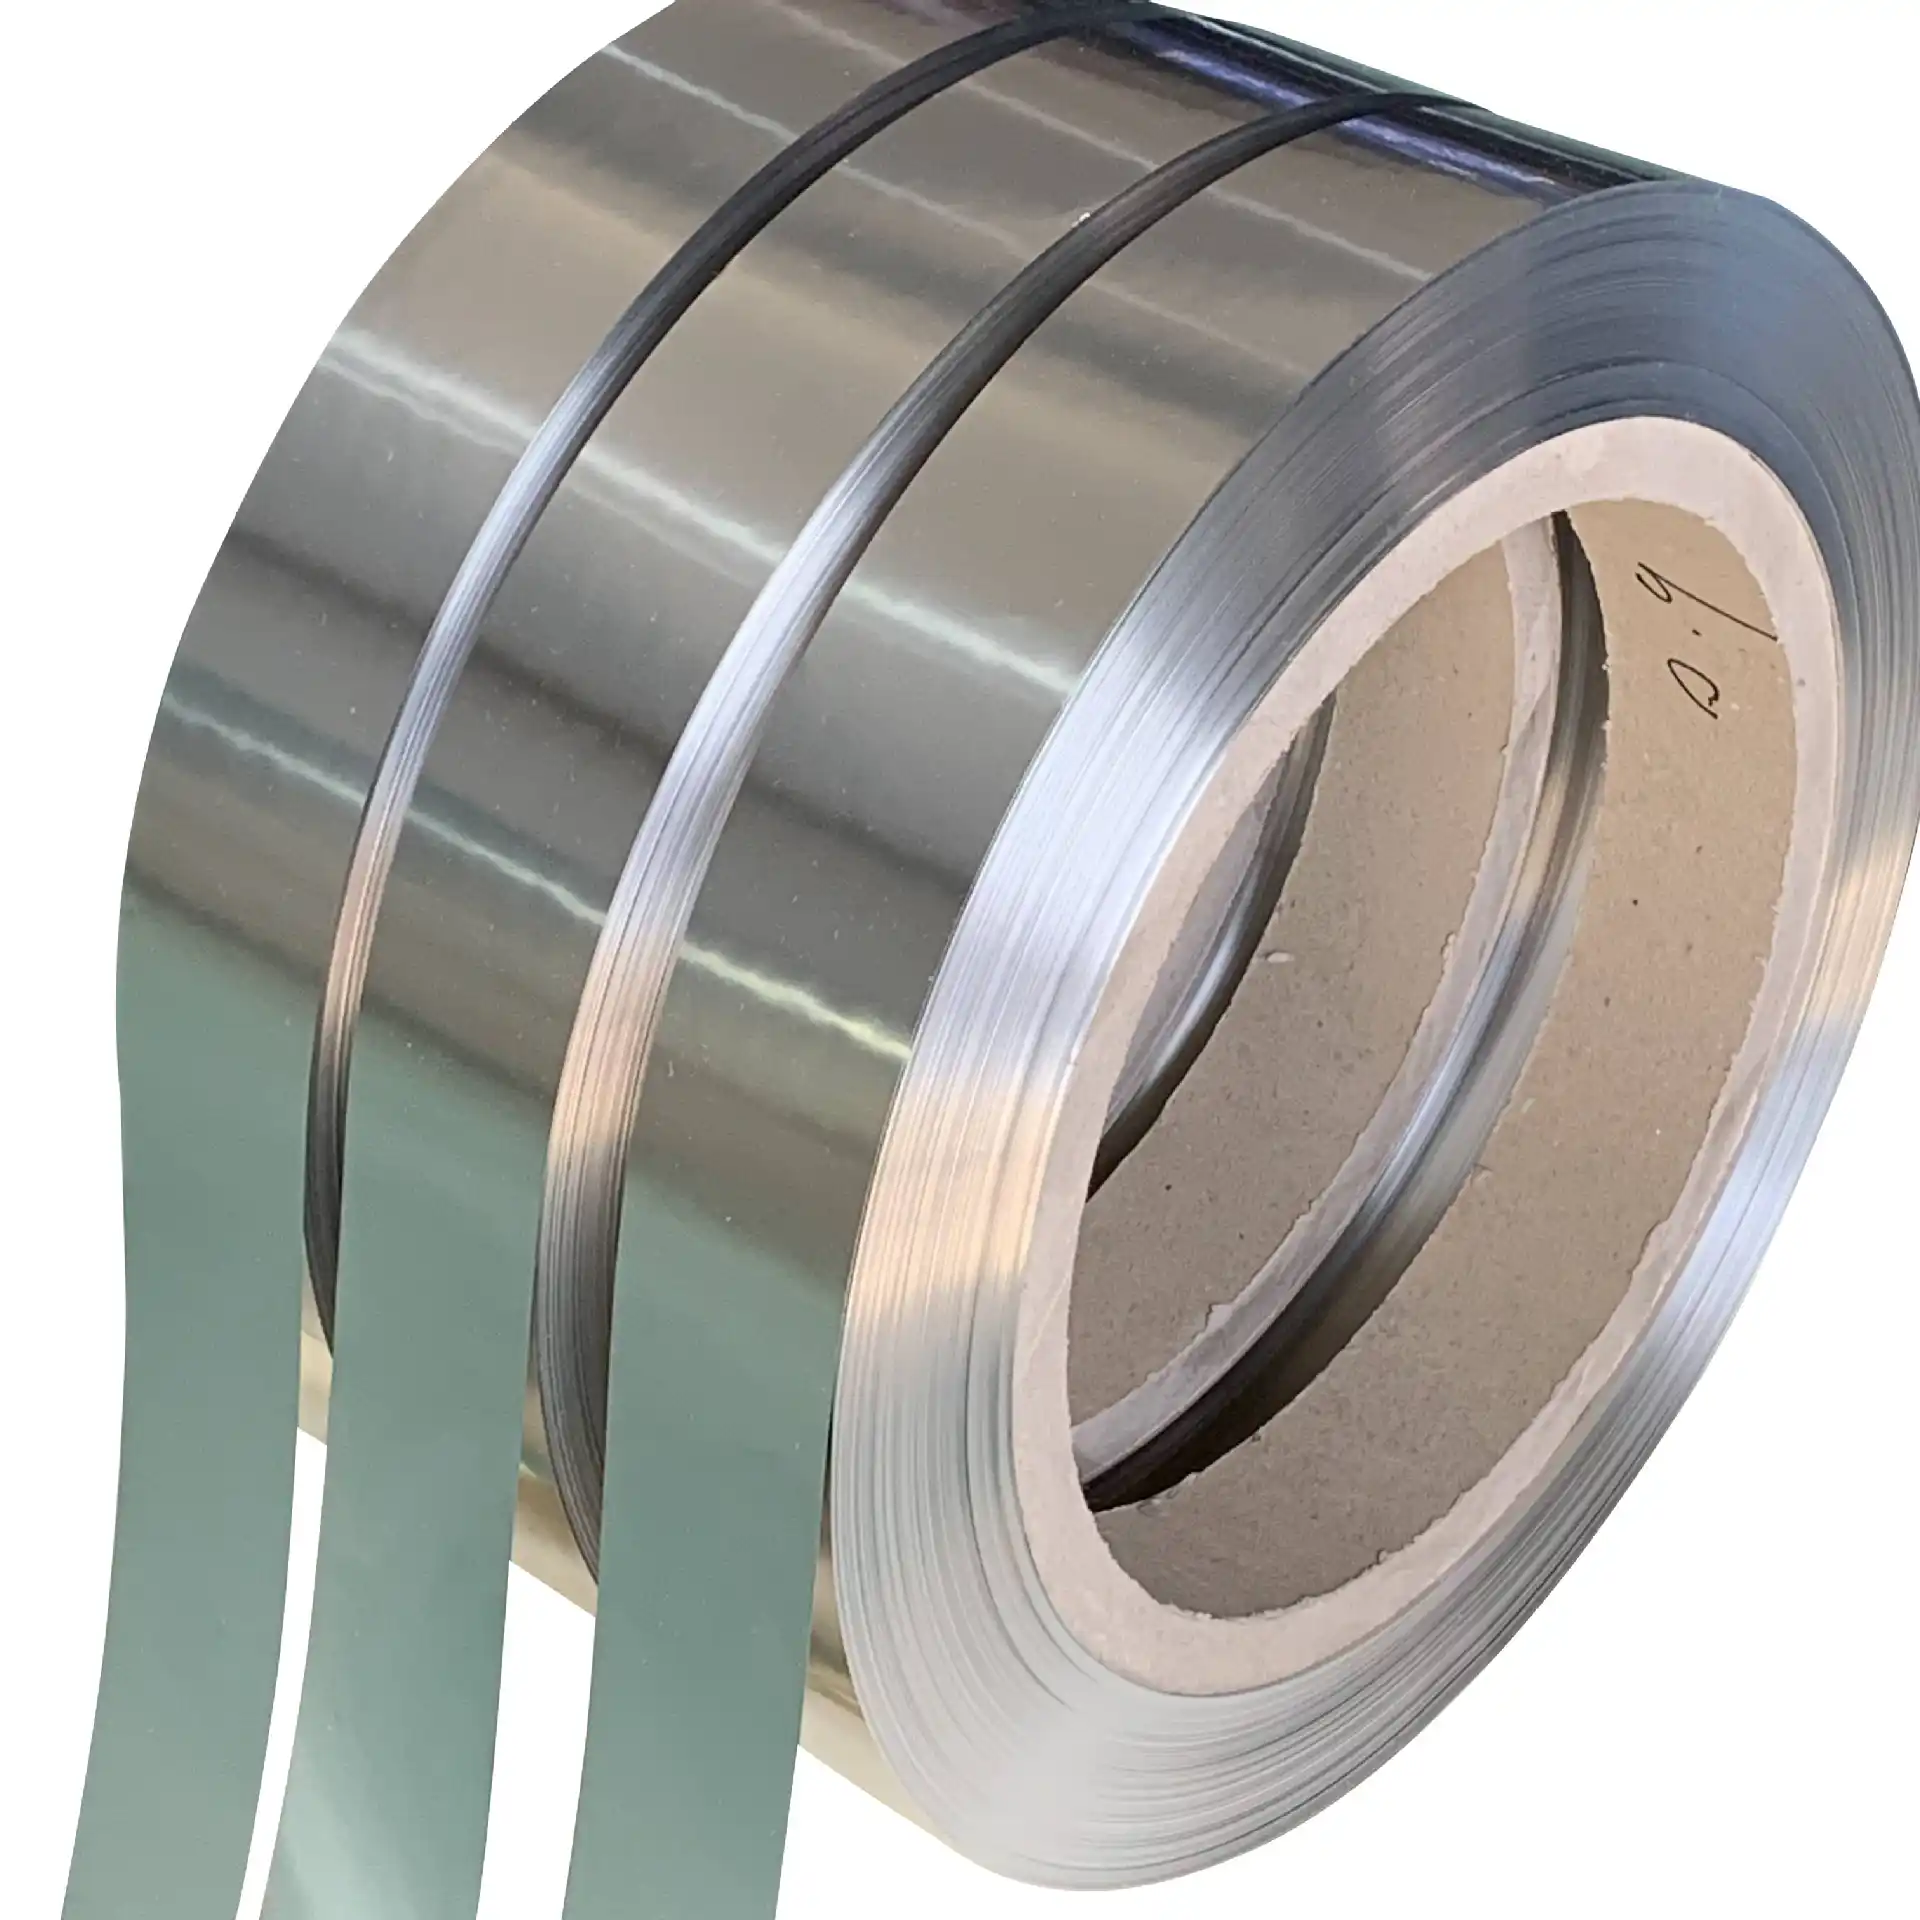
Штампоўку ўжываем, калі плоскую дэталь трэба вырабіць шмат разоў з аднолькавым вынікам. Дакладная штампоўка і fine blanking пакрываюць функцыянальна крытычныя дэталі, дзе становішча і якасць кромкі вызначаюць, ці працуе дэталь.
Штампоўка выкарыстоўваецца, калі плоскую дэталь трэба вырабіць шмат разоў з аднолькавым вынікам. Дакладная штампоўка і чыставое выразанне закрываюць функцыянальна крытычныя дэталі, дзе становішча і якасць краю вызначаюць, ці будзе дэталь працаваць.
Глыбокая выцяжка фармуе плоскую загатоўку ў шклянку, гільзу або корпус без шва ў целе. Гэта выдаляе неабходнасць зварваць закрытую форму разам і дае шлях, дзе сценка можа кантралявацца па ўсёй вышыні.
| Тып аснасткі | Найлепш падыходзіць, калі |
|---|---|
| Прагрэсіўны штамп | Дэталь мае некалькі асаблівасцяў і паўтаральны гадавы аб'ём з паласы. |
| Сумяшчаны штамп | Некалькі аперацый рэзкі за адзін ход прэса - звычайна плоскія дэталі. |
| Пераносны штамп | Геаметрыя або глыбіня фармавання робіць падачу паласы непрактычнай. |
| Адзіночная аперацыя | Больш простая геаметрыя, ніжэйшы кошт аснасткі або спецыфічныя патрабаванні праекта. |
Выбар матэрыялу пацвярджаем паводле прызначэння, а не толькі паводле цаны. У прапанове пазначана, які матэрыял выкарыстоўваецца і які сертыфікат да яго дадаецца.
Тыпы 304 і 316L для корозійна-ўстойлівых панэляў, кранштэйнаў і корпусаў.
Канструкцыйныя дэталі, рамы і кранштэйны, дзе вырашальнымі з'яўляюцца трываласць і цана.
Лісты і профілі, якія павінны вытрымліваць надвор'е і вонкавую зборку.
Лёгкія корпусы, вечкі і абалонкі з кантраляванай таўшчынёй сценкі.
Трубкі, фітынгі, корпусы клапанаў і катушачныя зборкі, дзе патрабуюцца электраправоднасць і пайка.
Пружынная сталь і зададзеныя сплавы, калі гэта патрабуе чарцёж.
Кантроль вызначаецца на пацверджаным чарцяжы, фіксуецца па партыях і захоўваецца. Кожная новая дэталь пачынаецца з first article inspection перад выпускам серыі.
| Сістэма якасці | ISO 9001:2015 |
|---|---|
| Аўтамабільны кантроль | Кантроль працэсаў у адпаведнасці з патрабаваннямі IATF 16949 - не сертыфікат IATF 16949 |
| Першы ўзор | FAI па зацверджаным чарцяжы перад запускам серыі |
| Дакументацыя | Пакеты, узгодненыя з PPAP, на ўзгодненым узроўні; IMDS па запыце |
| Прасочванне матэрыялу | Сертыфікат матэрыялу на кожную плаўку |
| Метралогія | CMM, аптычныя і профільныя вымярэнні, кругласць і канцэнтрычнасць, таўшчыня сценкі, шурпатасць паверхні і выпрабаванне на герметычнасць |
Balford знаходзіцца ў Чжучжы правінцыі Чжэцзян, прыкладна за 150 км ад портаў Нінбо і Шанхай. Лічбы ніжэй апісваюць завод, на якім вы замаўляеце.
| Плошча вытворчасці | 12 000 м² у Чжучжы, Чжэцзян |
|---|---|
| Станкі і аснастка | 500+ станкоў і інструментаў, уласны інструментальны цэх |
| Магутнасць прэсаў | Механічныя і гідраўлічныя прэсы ад 25 т да 350 т |
| Макс. дыяметр выцяжкі | Ø250 мм |
| Выраблена аснасткі | 4 000+ штампоў для аднаўдарнай выцяжкі з 2000 года |
| Гадавы аб'ём | Каля 50 мільёнаў дэталяў у год |
| Персанал | 120+ у інжынерыі і вытворчасці |
| Лагістыка | Каля 150 км да партоў Нінбо і Шанхай - адпраўка FOB |
| Тыповы тэрмін выканання | Аснастка 15-30 дзён, першы вытворчы заказ часта 3-5 тыдняў |
Ад чарцяжа да серыі за пяць крокаў. Ацэнка DFM прыходзіць рана, бо менавіта там яшчэ можна паўплываць на кошт аснасткі і тэрмін.
1
Вы дасылаеце 2D-чарцёж або 3D-мадэль (STEP/IGES), матэрыял, гадавы аб'ём і крытычныя допускі. Інжынеры разглядаюць выбар матэрыялу, форму нарыхтоўкі і ланцуг допускаў, перш чым вызначаецца аснастка.
2
Агляд DFM прыходзіць разам з каціроўкай, а не пасля першага ўзору. Мы ўказваем, які матэрыял выкарыстоўваецца і які сертыфікат да яго дадаецца.
3
Штампы для штампоўкі і выцяжкі, а таксама наступныя аперацыі праектуюцца і вырабляюцца ўласнымі сіламі, таму змена маршруту фармавання не чакае трэцяга боку.
4
Кожная новая дэталь пачынаецца з кантролю першага ўзору па зацверджаным чарцяжы. Пакеты дакументацыі, узгодненыя з PPAP, збіраюцца на ўзроўні, узгодненым з заказчыкам.
5
Кантроль у працэсе вытворчасці фіксуецца і захоўваецца па кожнай партыі. Дэталі пакуюцца па ўзгодненым плане і адгружаюцца на ўмовах FOB з Нінбо або Шанхая.
Зварка плавіць асноўны метал і дае трывалае злучэнне, але ўносіць больш цяпла і можа зрушыць размеры вакол злучэння. Пайка плавіць толькі прыпой, і капілярнае дзеянне зацягвае яго ў зазор. Таму пайка часта ўжываецца на вузлах з трубак і фітынгаў і на спалучэннях, такіх як медзь са нержавеючай сталі, дзе разьба або ўшчыльняльная паверхня ў некалькіх міліметрах ад злучэння ўсё яшчэ павінна захоўваць размеры.
Так. Мы вырабляем па чарцяжы заказчыка. Агульныя допускі па ISO 2768 і зададзеныя допускі на крытычныя размеры выконваюцца, як указана на чарцяжы, і мы паведамляем пра гэта ў аглядзе DFM, калі патрабаванне немагчыма вырабіць па чарцяжы.
Так - нержавеючая сталь тыпаў 304 і 316L, вугляродзістая і халоднакатаная сталь, гарачаацынкаваная сталь, алюміній, медзь, латунь і спружынная сталь. Выбар матэрыялу пацвярджаецца з улікам прымянення, і сертыфікат уносіцца ў камерцыйную прапанову.
Balford сертыфікаваны па ISO 9001:2015 і вядзе кантроль працэсаў у адпаведнасці з патрабаваннямі IATF 16949 - мы не сертыфікаваны па IATF 16949, і мы гэта паведамляем. Новыя дэталі праходзяць інспекцыю першага ўзору па пацверджаным чарцяжы, пакеты дакументацыі, узгодненыя з PPAP, збіраюцца на ўзгодненым узроўні, сертыфікат на матэрыял ідзе за кожнай плаўкай, а IMDS падаецца па запыце.
Кошт аснасткі і мінімальны заказ залежаць ад геаметрыі, матэрыялу, колькасці аперацый і гадавога аб'ёму. Мы даём цану на аснастку і цану за дэталь пасля таго, як чарцёж прайшоў DFM, таму абодва паказчыкі абапіраюцца на адзін і той жа вытворчы маршрут.
Завод знаходзіцца прыкладна за 150 км ад партоў Нінбо і Шанхай, і дэталі звычайна адпраўляюцца на ўмовах FOB з выдзеленай перавозкай да порта. Мы пакуюм па ўзгодненым плане і адаптуем упакоўку да транспарту.
Нам патрэбны 2D-чарцёж або 3D-мадэль (STEP/IGES), матэрыял, гадавы аб'ём і допускі, якія сапраўды важныя для дэталі. Адказ змяшчае вытворчы шлях, патрэбу ў аснастцы і матэрыял, які мы выкарыстаем.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015