01
Ламарина, рамки и корпуси
Ламарина и плочи, които трябва да бъдат нарязани, огънати, заварени и сглобени в една част. Правилният избор за прототипи, единични бройки и малки до средни серии.
Металообработка · Заваряване · Лазерно рязане · Щамповане
Balford произвежда метални детайли по чертеж за индустрията — от единични прототипи до повтарящо се серийно производство. Заваряване, лазерно рязане, огъване на ламарина, щамповане, дълбоко изтегляне и CNC обработка се извършват в един завод, а DFM прегледът идва преди решението за инструментална екипировка.
Производственият път се определя от геометрията — не от това, което най-охотно бихме продали. Трите пътя по-долу покриват повечето запитвания и всеки има своите фактори на разходите.
01
Ламарина и плочи, които трябва да бъдат нарязани, огънати, заварени и сглобени в една част. Правилният избор за прототипи, единични бройки и малки до средни серии.
02
Шайби, подложки, стопорни пластини, клеми и малки компоненти с няколко операции в един инструмент. Правилният избор, когато годишният обем е известен и повтаряем.
03
Части, които изискват дълбочина, контролирана дебелина на стената и безшевна форма - без заварка в самото тяло. Правилният избор, когато геометрията определя процеса.
Когато рязането, формоването, заваряването, обработката и повърхностната обработка са в един производствен план, интерфейсът между операциите се контролира на едно място — вместо да се договаря между доставчици.
Лазер за контури, изрези и отвори без разходи за инструменти, CNC щанцоване и рязане за повтарящи се детайли и огъване на CNC преса с корекция на ъгъла.
TIG, MIG и точково заваряване в планирана последователност, така че детайлът да запази формата си. Вложени нитови гайки и шпилки, а подвъзлите се доставят вече сглобени.
Фино щанцоване и щамповане за детайли, при които позицията, качеството на ръба и повторяемостта са критични за функцията. Контролът се настройва спрямо чертежа от първия образец.
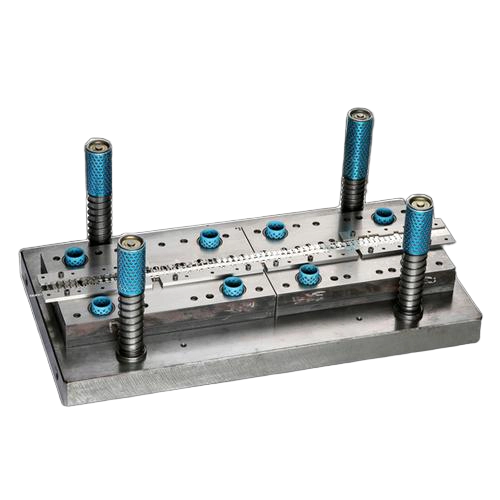
Лента, подавана през няколко позиции: изрязване, пробиване, огъване, формоване и изтегляне в един инструмент. Нарязване на резби в инструмента, когато това подхожда на детайла.
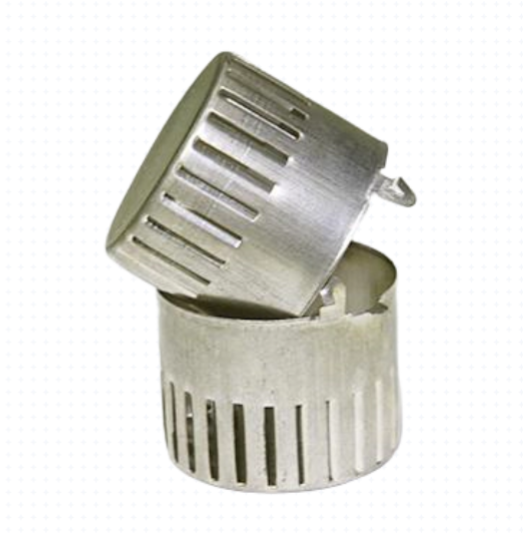
Многоетапно дълбоко изтегляне, повторно изтегляне и изглаждане с междинно отгряване, когато степента на изтегляне го изисква. Максимален диаметър на изтегляне Ø250 mm.
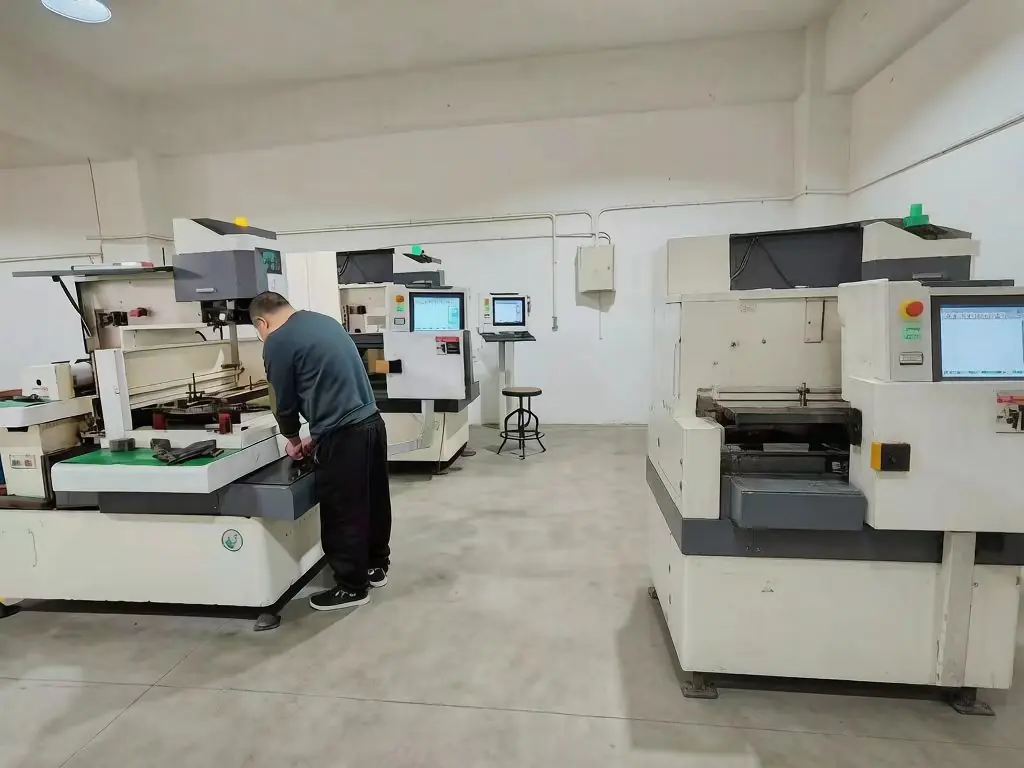
CNC струговане, фрезоване и телно EDM за уплътнителни повърхности, резби и функционални интерфейси след формоване. Бавно телно EDM и термообработка се извършват от квалифицирани подизпълнители.
Металообработката и заваряването са най-търсените направления, и покриват всичко — от прости конзоли до напълно заварени рамки и корпуси. При нас работата започва от чертежа: материал, форма на заготовката, ред на огъване, последователност на заваряване и приспособление се планират заедно, защото там се решават размерите — не впоследствие.
За прототипи и единични бройки изрязваме с лазер и без инструментална екипировка. Когато профилът се повтаря, преминаваме към CNC щанцоване, защото то дава по-ниска цена на детайла и по-равномерен ръб.
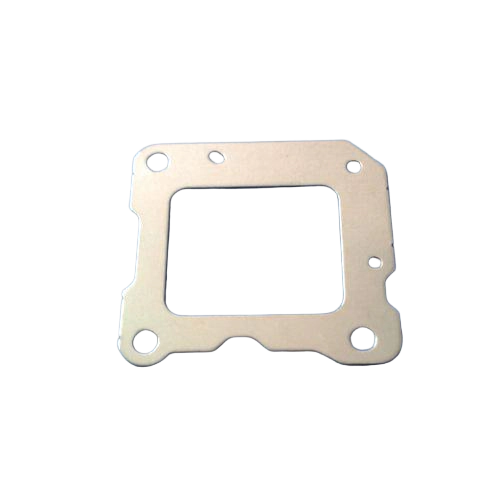
Щамповане използваме, когато плоският детайл трябва да се произведе многократно с еднакъв резултат. Прецизното щамповане и fine blanking покриват функционално критичните подробности, където позицията и качеството на ръба решават дали детайлът работи.
Щамповането се използва, когато плоска част трябва да бъде произведена многократно с еднакъв резултат. Прецизното щамповане и финото изрязване покриват функционално критични детайли, където позицията и качеството на ръба определят дали частта работи.
Дълбокото изтегляне оформя плоска заготовка в чаша, втулка или корпус без шев по тялото. То премахва необходимостта от заваряване на затворена форма и дава възможност стената да се контролира по цялата височина.
| Тип инструментална екипировка | Най-подходящ когато |
|---|---|
| Прогресивна матрица | Детайлът има няколко характеристики и повтарящ се годишен обем от лента. |
| Комбинирана матрица | Няколко операции по рязане с един ход на пресата – обикновено плоски детайли. |
| Трансферна матрица | Геометрията или дълбочината на формоване прави подаването на лента непрактично. |
| Единична операция | По-проста геометрия, по-ниска цена на инструменталната екипировка или специфични изисквания на проекта. |
Изборът на материал се потвърждава спрямо приложението, не само спрямо цената. В офертата пише кой материал се използва и кой сертификат го придружава.
Типове 304 и 316L за корозионноустойчиви панели, скоби и корпуси.
Конструктивни детайли, рамки и скоби, където якостта и цената са решаващи.
Ламарина и профили, които трябва да издържат на атмосферни влияния и монтаж на открито.
Леки корпуси, капаци и кожуси с контролирана стена.
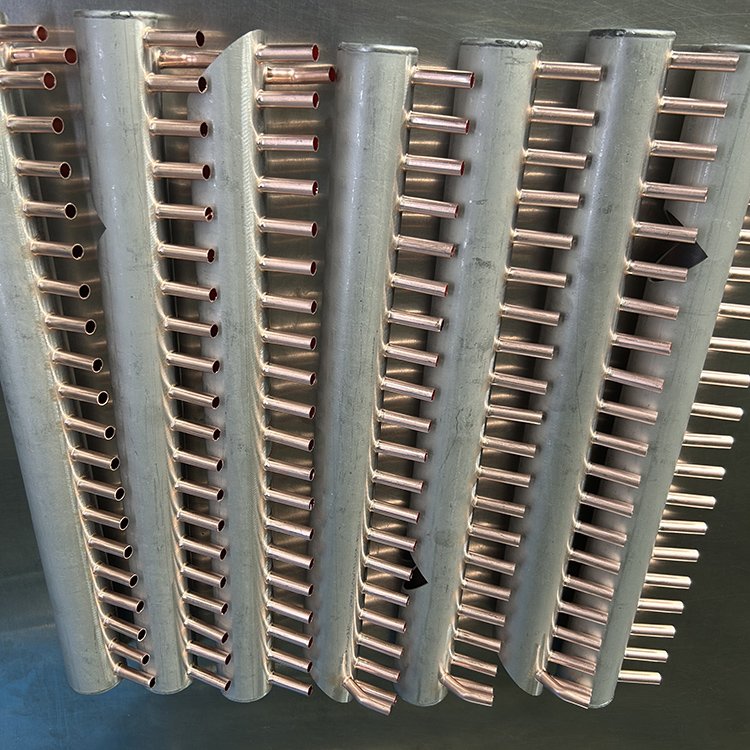
Тръби, фитинги, корпуси на клапани и намотки, където проводимостта и спояването са изискването.
Пружинна стомана и определени сплави, когато чертежът ги изисква.
Контролът се определя върху потвърдения чертеж, записва се по партиди и се съхранява. Всеки нов детайл започва с first article inspection преди освобождаване на серията.
| Система за качество | ISO 9001:2015 |
|---|---|
| Автомобилен контрол | Процесни контроли, съответстващи на изискванията на IATF 16949 - не е сертификат IATF 16949 |
| Първи артикул | FAI спрямо потвърдения чертеж преди стартиране на серийно производство |
| Документация | Пакети, съответстващи на PPAP, на договореното ниво; IMDS се подава при поискване |
| Проследимост на материала | Сертификат за материала по топене |
| Метрология | CMM, оптични и профилни измервания, кръглост и съосност, дебелина на стената, грапавост на повърхността и изпитване за течове |
Balford се намира в Zhuji, провинция Джъдзян, на около 150 км от пристанищата Нинбо и Шанхай. Числата по-долу описват завода, от който поръчвате.
| Производствена площ | 12 000 m² в Джудзи, Джъдзян |
|---|---|
| Машини и инструменти | 500+ машини и инструменти, собствен инструментален цех |
| Капацитет на пресите | Механични и хидравлични преси от 25 t до 350 t |
| Макс. диаметър на изтегляне | Ø250 mm |
| Изработени инструменти | 4 000+ матрици за едноударно изтегляне от 2000 г. |
| Годишен обем | Около 50 милиона детайла годишно |
| Персонал | 120+ в инженерството и производството |
| Логистика | Около 150 km до пристанищата Нингбо и Шанхай - FOB доставка |
| Типично време за изпълнение | Инструменти 15-30 дни, първа производствена поръчка често 3-5 седмици |
От чертеж до серия в пет стъпки. DFM прегледът идва рано, защото там още могат да се повлияят разходите за инструментална екипировка и срокът.
1
Изпращате 2D чертеж или 3D модел (STEP/IGES), материал, годишен обем и критичните допуски. Инженерният отдел преглежда избора на материал, формата на заготовката и веригата от допуски, преди да се вземе решение за инструменталната екипировка.
2
Прегледът на DFM пристига заедно с офертата, а не след първия образец. Посочваме кой материал се използва и кой сертификат се доставя с него.
3
Щамповащата и изтеглящата инструментална екипировка и последващите операции се проектират и изработват в предприятието, така че промяна в технологичния маршрут на формоване не чака трета страна.
4
Всеки нов детайл започва с инспекция на първия образец спрямо потвърдения чертеж. Пакети с документация, съответстваща на PPAP, се сглобяват на нивото, договорено с клиента.
5
Инспекцията по време на производство се записва и съхранява за всяка партида. Детайлите се опаковат съгласно договорения план и се изпращат FOB от Ningbo или Shanghai.
Заваряването разтопява основния метал и дава здрава връзка, но внася повече топлина и може да размести размерите около съединението. При спояването с припой се разтопява само припоят и капилярното действие го привлича в процепа. Затова спояването с припой често се използва при тръбни и фитингови възли и при комбинации като мед към неръждаема стомана, където резба или уплътнителна повърхност на няколко милиметра от съединението все още трябва да запази размерите си.
Да. Произвеждаме по чертежа на клиента. Общите допуски по ISO 2768 и зададените допуски на критичните размери се спазват, както е указано в чертежа, и го заявяваме в DFM прегледа, ако дадено изискване не може да бъде произведено по чертежа.
Да - неръждаема стомана от типове 304 и 316L, въглеродна и студено валцована стомана, горещо поцинкована стомана, алуминий, мед, месинг и пружинна стомана. Изборът на материал се потвърждава спрямо приложението и сертификатът се записва в офертата.
Balford е сертифициран по ISO 9001:2015 и прилага процесни контроли, съобразени с изискванията на IATF 16949 - не сме сертифицирани по IATF 16949 и го заявяваме. Новите детайли получават първоначална инспекция на изделието спрямо потвърдения чертеж, документационни пакети, съобразени с PPAP, се сглобяват на договореното ниво, сертификат за материала следва за всеки топлинен номер и IMDS се подава при поискване.
Цената на инструменталната екипировка и минималната поръчка зависят от геометрията, материала, броя операции и годишния обем. Ние оферираме цена на инструменталната екипировка и цена за детайл, след като чертежът е преминал през DFM, така че и двете стойности се основават на един и същ производствен маршрут.
Фабриката е на около 150 km от пристанищата Ningbo и Shanghai и детайлите обикновено се изпращат FOB с dedicated trucking до пристанището. Опаковаме по договорения план и адаптираме опаковката към транспорта.
Нуждаем се от 2D чертеж или 3D модел (STEP/IGES), материал, годишен обем и допуските, които наистина имат значение за детайла. Отговорът съдържа производствения път, нуждата от инструментална екипировка и материала, който ще използваме.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015