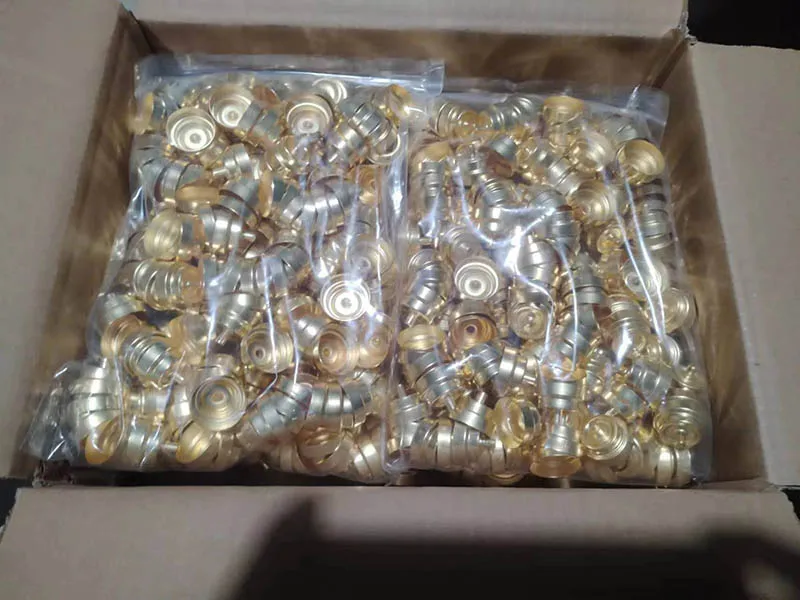
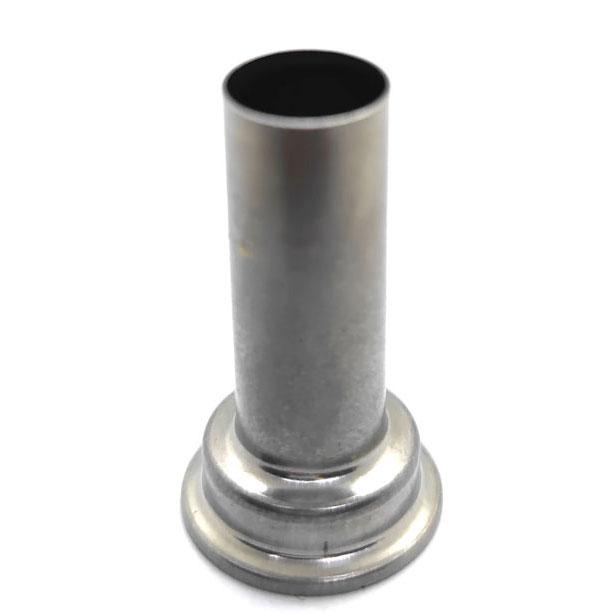
Edelstahlgehäuse für ABS-Raddrehzahlsensor – 316L
Was ist dieses Teil? Das Edelstahlgehäuse für ABS-Raddrehzahlsensor ist ein Sensorgehäuse, das von Balford aus Edelstahl 316L gefertigt wird. Fertigungsprozess: Tiefziehen → Oberflächenbehandlung. Hauptabmessungen: Zahlreiche Gehäusegeometrien und -größen ab Lager; Sonderanfertigung nach Zeichnung. Hauptanforderungen: Bodenwand auf kontrollierte Dicke geschliffen für zuverlässige Signalübertragung.

Tiefziehen von Metall
| Produktname | Edelstahlgehäuse für ABS-Raddrehzahlsensor |
|---|---|
| Kategorie | Sensorgehäuse |
| Prozessablauf | Tiefziehen→Oberflächenbehandlung |
| Werkstoff | Edelstahl 316L |
| Hauptabmessungen | Zahlreiche Gehäusegeometrien und -größen ab Lager; Sonderanfertigung nach Zeichnung |
| Hauptanforderungen | Bodenwand auf kontrollierte Dicke geschliffen für zuverlässige Signalübertragung |
Fallbeispiel
ABS-Raddrehzahlsensor-Gehäuse werden aus Edelstahl 316L tiefgezogen, wobei die Bodenwand automatisch auf eine kontrollierte Dicke geschliffen wird, um eine zuverlässige Signalübertragung zu gewährleisten. Balford hält Werkzeuge für zahlreiche Gehäusegeometrien und -größen vor und betreibt eine vollständige eigene Stanzfertigung, die auf Sensorgehäuse spezialisiert ist – die breiteste Konfigurationsvielfalt am Markt. Die Gehäuse werden an Tier-1- und OEM-Programme in den Kanälen Automotive Aftermarket (IAM) und Original Equipment Service (OES) geliefert, ebenso für Nutzfahrzeuge, Zweiräder, E-Mobilität und autonome Plattformen, von der DFM bis zum PPAP. Jährlich erreichen über hundert neue Sensorgehäuse-Designs bei Balford den Meilenstein des Produktionsstarts (SOP).
Worum es in dieser Fallstudie geht
Gehäuse für ABS-Raddrehzahlsensoren werden aus 316L-Edelstahl tiefgezogen, wobei die Bodenwand automatisch auf eine kontrollierte Dicke geschliffen wird, um eine zuverlässige Signalübertragung zu gewährleisten. Balford hält Werkzeuge für Dutzende Gehäusegeometrien und -größen vor und betreibt eine komplette eigene Stanzfertigung speziell für Sensorgehäuse – die breiteste Palette an Konfigurationen am Markt. Gehäuse werden an Tier-1- und OEM-Programme in den Kanälen Automotive-Aftermarket (IAM) und Original Equipment Service (OES) geliefert, außerdem für Nutzfahrzeuge, Zweiräder, E-Mobilität und autonome Plattformen, von DFM bis PPAP. Jährlich erreichen bei Balford über hundert neue Sensorgehäuse-Designs den Meilenstein Serienstart (SOP).
Auf einen Blick
| Feld | Veröffentlichter Wert |
|---|---|
| Anwendung | Automotive-Sensorgehäuse |
| Branche | Automobilindustrie |
| Werkstoff | 316L-Edelstahl |
| Fertigungsroute | Tiefziehen → Oberflächenbehandlung |
| Hauptabmessungen | Dutzende Gehäusegeometrien und -größen vorrätig; kundenspezifisch nach Zeichnung |
| Wesentliche Anforderungen | Bodenwand auf kontrollierte Dicke geschliffen für zuverlässige Signalübertragung |
Fertigungsroute
Die veröffentlichte Fertigungsfolge für dieses Bauteil:
- Tiefziehen
- Oberflächenbehandlung
Was die Konstruktion bestimmt
Die Prozessroute beginnt mit dem Tiefziehen. Daher ergeben sich Zuschnittgröße, Ziehverhältnis, Anzahl der Ziehstufen und die Frage, ob eine Zwischenglühung erforderlich ist, aus der Zeichnung und nicht aus einer Katalogform. Wenn die Wandstärke reduziert werden muss, während beide Durchmesser gehalten werden, wird das Abstreckziehen in den Prozessplan aufgenommen.
Vor dem Werkzeugbau werden zwei Dinge festgelegt: welche Maße für die Baugruppe tatsächlich relevant sind – eine Dichtfläche, ein Lagersitz, ein koaxialer Durchmesser – und welche Toleranz der Prozess an diesen Merkmalen halten kann. Alles andere folgt der Allgemeintoleranz, wodurch der Werkzeugaufwand dort bleibt, wo er Funktion bringt.
Die Oberflächenbehandlung steht am Ende der Prozessroute. Reinigen und Entgraten erfolgen im Haus; Galvanisieren, Phosphatieren, Passivieren, Elektropolieren und Beschichten werden an qualifizierte externe Lohnbearbeiter vergeben und im Prüfplan erfasst. Eine Chargen-Wärmebehandlung wird ebenso gehandhabt, wenn die Zeichnung sie fordert.
Dokumentation und Erstmuster
Ein solches Teil wird mit einem Erstmusterprüfbericht gegen die bestätigte Zeichnung und einem PPAP-konformen Paket in dem Umfang freigegeben, den die Qualitätsabteilung des Kunden verlangt. Materialzeugnisse werden je Schmelze aufbewahrt, und IMDS-Einträge werden auf Anfrage eingereicht. Das Qualitätssystem ist ISO 9001:2015 mit Prozesskontrollen, die an die Anforderungen von IATF 16949 ausgerichtet sind.