01
शीट, फ्रेम और कैबिनेट
शीट और प्लेट जिसे काटना, मोड़ना, वेल्ड करना और एक भाग में असेंबल करना होता है। प्रोटोटाइप, वन-ऑफ और छोटी से मध्यम श्रृंखला के लिए सही विकल्प।
डीप ड्रॉइंग · सोलेनॉइड वाल्व हाउसिंग · प्रेसिज़न स्टैम्पिंग
Balford (Zhejiang Balford Mechatronics Co., Ltd.) ड्रॉइंग के अनुसार डीप ड्रॉइंग धातु पुर्ज़े बनाता है — सोलेनॉइड वाल्व हाउसिंग, सेंसर हाउसिंग और प्रेसिज़न स्टैम्पिंग पुर्ज़े — 25 से 350 टन प्रेस पर, Ø250 मिमी तक डीप ड्रॉइंग और इन-हाउस टूलिंग के साथ। वेल्डिंग, लेजर कटिंग और शीट मेटल बेंडिंग उसी फैक्ट्री में द्वितीयक प्रक्रियाओं के रूप में होती हैं, और टूलिंग तय करने से पहले DFM समीक्षा दी जाती है।
उत्पादन मार्ग ज्यामिति तय करती है — यह नहीं कि हम क्या बेचना चाहते हैं। नीचे दिए तीन रास्ते अधिकांश पूछताछ कवर करते हैं और हर एक के अपने लागत कारक हैं।
01
शीट और प्लेट जिसे काटना, मोड़ना, वेल्ड करना और एक भाग में असेंबल करना होता है। प्रोटोटाइप, वन-ऑफ और छोटी से मध्यम श्रृंखला के लिए सही विकल्प।
02
शिम्स, वॉशर, लॉक प्लेट, टर्मिनल और छोटे कंपोनेंट जिनमें एक ही टूल में कई ऑपरेशन होते हैं। सही विकल्प तब जब वार्षिक वॉल्यूम ज्ञात और दोहराने योग्य हो।
03
वे भाग जिनमें गहराई, नियंत्रित दीवार की मोटाई और सीमलेस रूप की आवश्यकता होती है - बिना किसी वेल्ड के। सही विकल्प तब जब ज्यामिति प्रक्रिया तय करती हो।
जब कटिंग, फॉर्मिंग, वेल्डिंग, मशीनिंग और सरफेस फिनिश एक ही उत्पादन योजना में हों, तो चरणों के बीच का इंटरफ़ेस एक जगह नियंत्रित होता है — आपूर्तिकर्ताओं के बीच मोलभाव से नहीं।
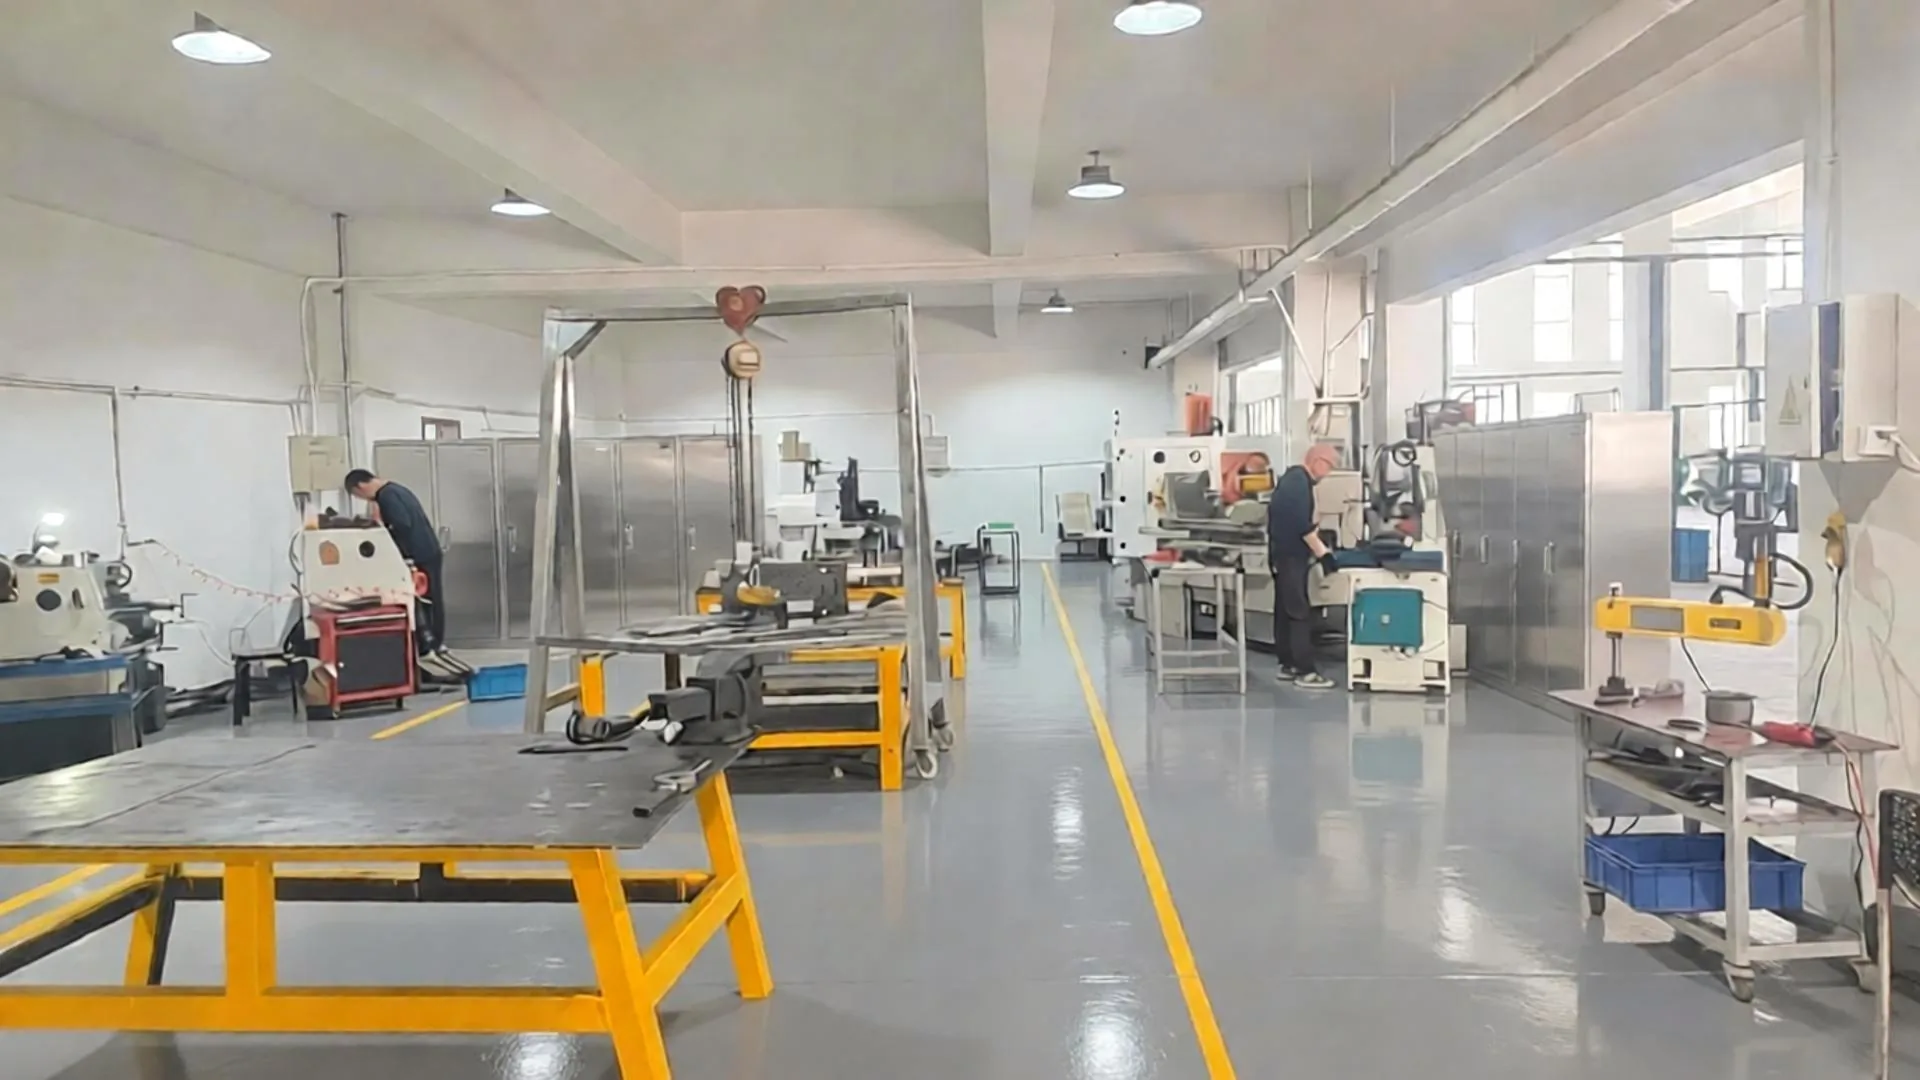
समोच्च, कट-आउट और छिद्रों के लिए लेज़र, बिना किसी टूलिंग लागत के, दोहराए जाने वाले हिस्सों के लिए CNC पंचिंग और शीयरिंग, और कोण सुधार के साथ CNC प्रेस ब्रेक पर बेंडिंग।
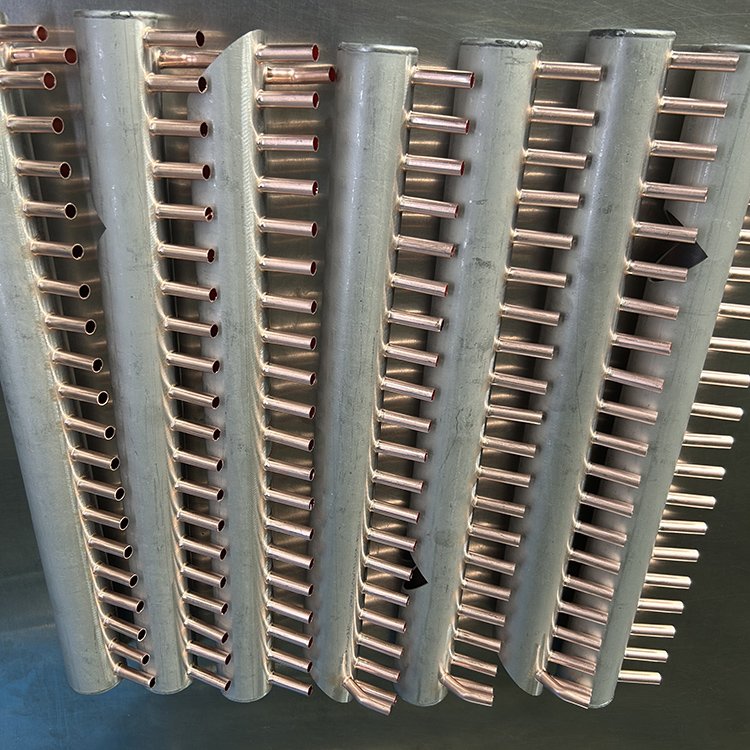
TIG, MIG और स्पॉट वेल्डिंग एक नियोजित क्रम में ताकि हिस्सा अपना आकार बनाए रखे। रिवेट नट और स्टड डाले जाते हैं, और उप-असेंबली पहले से असेंबल करके दी जाती हैं।
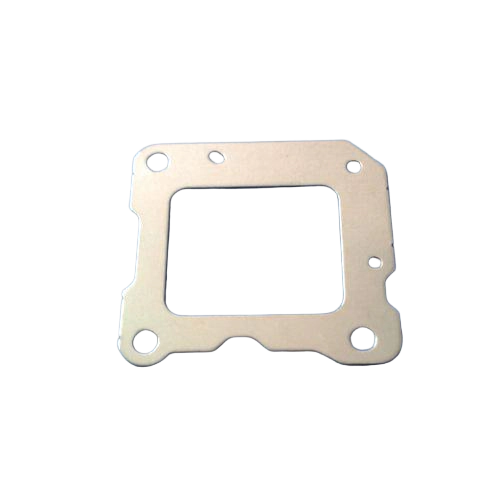
फाइन ब्लैंकिंग और स्टैम्पिंग उन हिस्सों के लिए जहाँ स्थिति, किनारे की गुणवत्ता और पुनरावृत्ति कार्य-महत्वपूर्ण हों। निरीक्षण पहले आर्टिकल से ड्राइंग के अनुसार स्थापित किया जाता है।
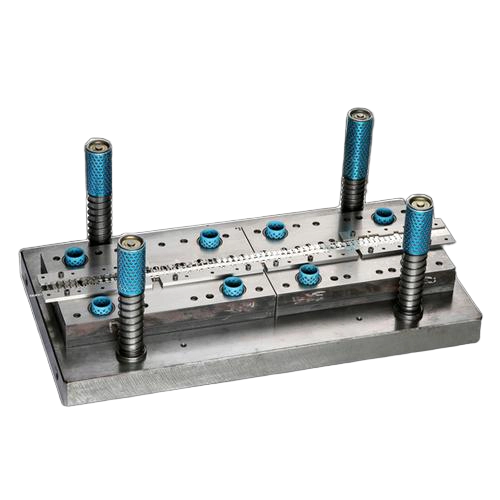
स्ट्रिप को कई स्टेशनों से गुजारा जाता है: ब्लैंकिंग, पियर्सिंग, बेंडिंग, फॉर्मिंग और ड्रॉइंग एक ही टूल में। जहाँ हिस्से के लिए उपयुक्त हो वहाँ इन-डाई टैपिंग।
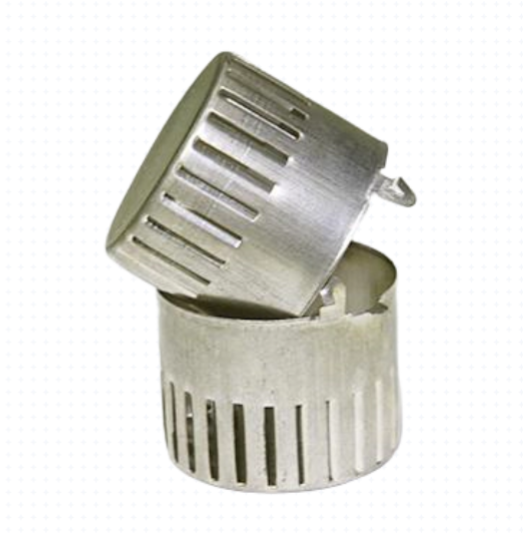
मल्टी-स्टेज डीप ड्रॉइंग, रीड्रॉइंग और आयरनिंग, बीच-बीच में एनीलिंग के साथ जहाँ ड्रॉ रेशियो की आवश्यकता हो। अधिकतम ड्रॉ व्यास Ø250 mm।
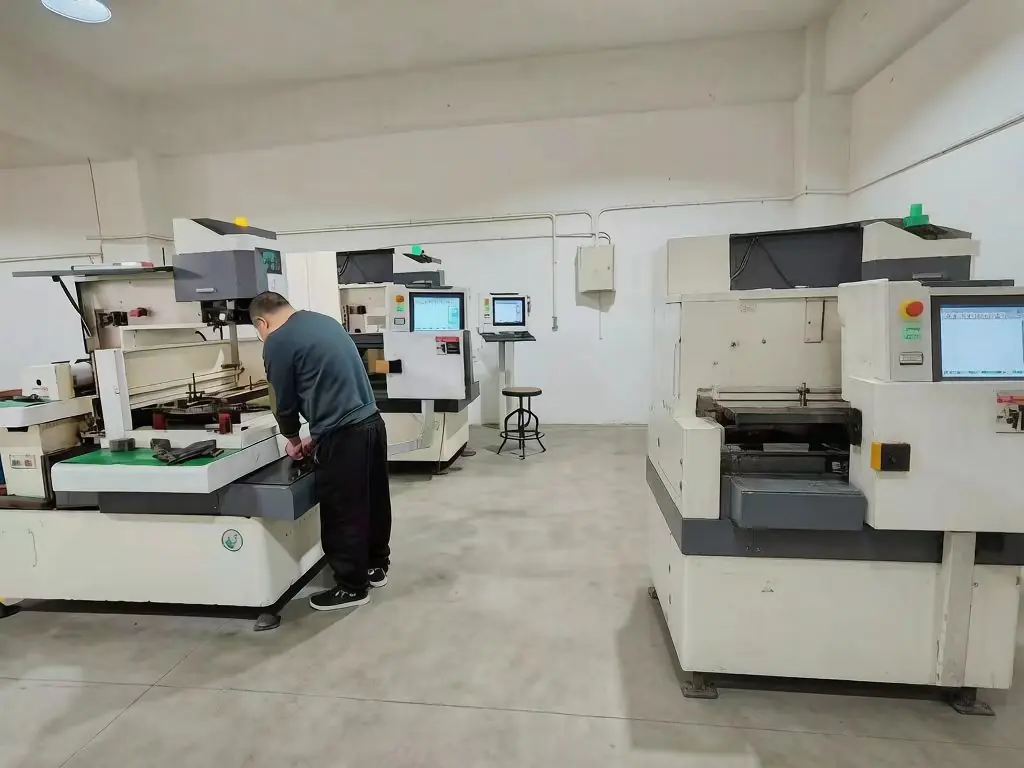
फॉर्मिंग के बाद सीलिंग फेस, थ्रेड्स और कार्यात्मक इंटरफेस के लिए CNC टर्निंग, मिलिंग और वायर EDM। स्लो-वायर EDM और हीट ट्रीटमेंट योग्य उप-ठेकेदारों द्वारा किए जाते हैं।
लेजर कटिंग और शीट मेटल इस क्षेत्र में सबसे ज़्यादा खोजी जाने वाली प्रक्रियाएँ हैं, और ये साधारण ब्रैकेट से लेकर पूरी तरह वेल्ड किए गए फ्रेम और कैबिनेट तक सब कुछ कवर करती हैं। हमारा काम ड्रॉइंग से शुरू होता है: मटेरियल, ब्लैंक का आकार, बेंडिंग क्रम, वेल्डिंग क्रम और फिक्स्चर एक साथ तय होते हैं, क्योंकि माप वहीं तय होते हैं — बाद में नहीं।
प्रोटोटाइप और एक-बार के पुर्जों के लिए हम लेजर से कटाई करते हैं और कोई टूलिंग नहीं लगती। जब प्रोफ़ाइल दोहराई जाती है तो हम CNC पंचिंग पर चले जाते हैं, क्योंकि इससे प्रति पुर्जा कीमत कम और किनारा अधिक समान मिलता है।
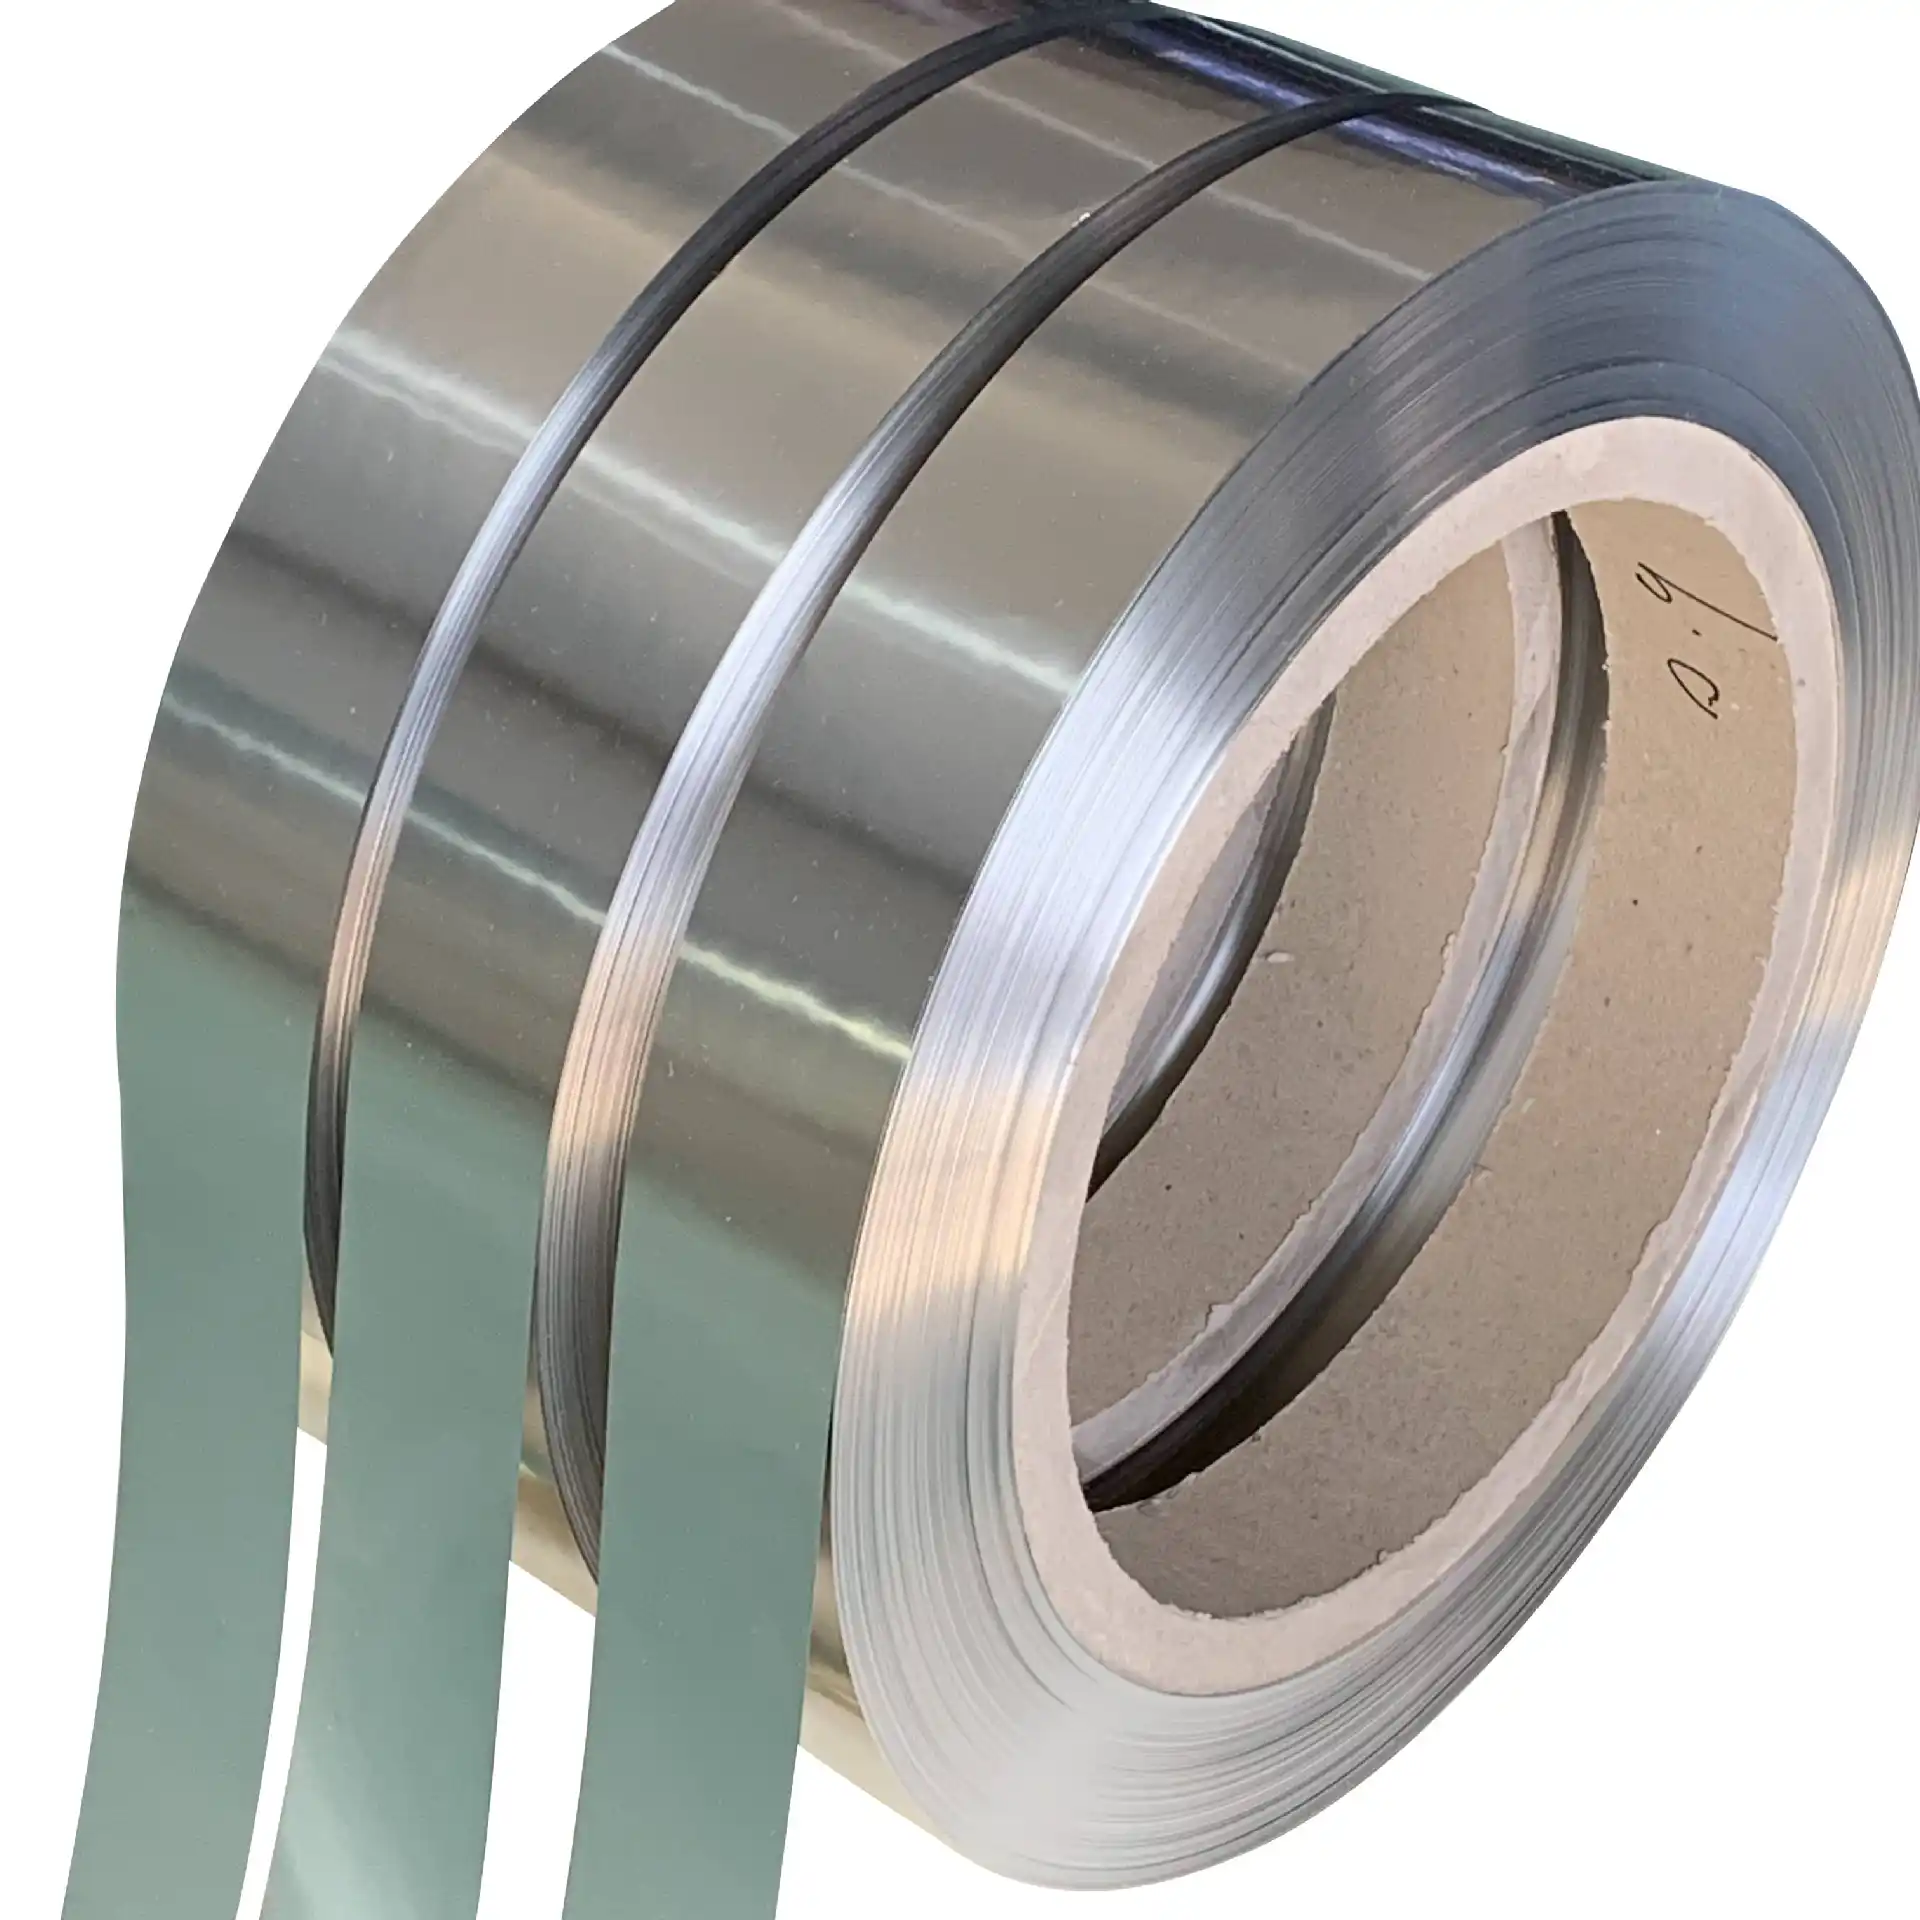
स्टैम्पिंग तब इस्तेमाल होती है जब एक फ्लैट पार्ट को कई बार एक जैसा बनाना हो। प्रिसिज़न स्टैम्पिंग और फाइन ब्लैंकिंग उन फंक्शन-क्रिटिकल डिटेल्स को कवर करते हैं जहाँ पोज़िशन और किनारे की गुणवत्ता तय करती है कि पार्ट काम करेगा या नहीं।
स्टैम्पिंग तब इस्तेमाल की जाती है जब किसी सपाट पुर्जे को एक ही परिणाम के साथ कई बार बनाना होता है। प्रेसिजन स्टैम्पिंग और फाइन ब्लैंकिंग कार्य-महत्वपूर्ण विवरणों को कवर करती हैं, जहाँ स्थिति और किनारे की गुणवत्ता तय करती है कि पुर्जा काम करेगा या नहीं।
डीप ड्रॉइंग एक सपाट ब्लैंक को बिना किसी सीम के कप, स्लीव या हाउसिंग में ढालती है। यह एक बंद आकृति को वेल्ड करके जोड़ने की आवश्यकता को हटा देती है और एक ऐसा रास्ता देती है जहाँ पूरी ऊँचाई पर दीवार को नियंत्रित किया जा सकता है।
| टूलिंग प्रकार | सबसे उपयुक्त कब |
|---|---|
| प्रोग्रेसिव डाई | पार्ट में कई विशेषताएँ हों और स्ट्रिप से वार्षिक मात्रा दोहराई जाती हो। |
| कंपाउंड डाई | एक प्रेस स्ट्रोक में कई कटिंग ऑपरेशन - आमतौर पर सपाट पार्ट। |
| ट्रांसफर डाई | ज्यामिति या फॉर्मिंग गहराई के कारण स्ट्रिप फीडिंग अव्यावहारिक हो। |
| सिंगल ऑपरेशन | सरल ज्यामिति, कम टूलिंग लागत या परियोजना-विशिष्ट आवश्यकताएँ। |
मटेरियल का चुनाव उपयोग के आधार पर तय होता है, केवल कीमत के आधार पर नहीं। कोटेशन में लिखा होता है कि कौन सा मटेरियल इस्तेमाल होगा और कौन सा सर्टिफिकेट साथ आएगा।
संक्षारण-प्रतिरोधी पैनल, ब्रैकेट और हाउसिंग के लिए 304 और 316L प्रकार।
संरचनात्मक पुर्जे, फ्रेम और ब्रैकेट जहाँ मजबूती और कीमत निर्णायक होती है।
शीट और प्रोफाइल जिन्हें मौसम और बाहरी असेंबली का सामना करना होता है।
नियंत्रित दीवार वाले हल्के हाउसिंग, कवर और एनक्लोज़र।
ट्यूब, फिटिंग, वाल्व बॉडी और कॉइल असेंबली जहाँ चालकता और ब्रेज़िंग आवश्यकता होती है।
स्प्रिंग स्टील और निर्दिष्ट मिश्रातु जब ड्रॉइंग में उनकी मांग होती है।
निरीक्षण स्वीकृत ड्रॉइंग पर तय होता है, बैच के अनुसार दर्ज और सुरक्षित रखा जाता है। हर नया पार्ट सीरीज़ जारी करने से पहले first article inspection से शुरू होता है।
| गुणवत्ता प्रणाली | ISO 9001:2015 |
|---|---|
| ऑटोमोटिव नियंत्रण | IATF 16949 आवश्यकताओं के अनुरूप प्रक्रिया नियंत्रण - IATF 16949 प्रमाणपत्र नहीं |
| प्रथम नमूना | श्रृंखला जारी करने से पहले स्वीकृत ड्राइंग के अनुसार FAI |
| दस्तावेज़ीकरण | सहमत स्तर पर PPAP-अनुरूप पैकेज; अनुरोध पर IMDS दाखिल |
| सामग्री ट्रेसबिलिटी | प्रत्येक हीट के लिए सामग्री प्रमाणपत्र |
| मेट्रोलॉजी | CMM, ऑप्टिकल और प्रोफ़ाइल मापन, गोलाई और संकेंद्रता, दीवार की मोटाई, सतह खुरदरापन और लीक परीक्षण |
Balford चीन के झेजियांग प्रांत के Zhuji में है, निंगबो और शंघाई बंदरगाहों से लगभग 150 किमी दूर। नीचे दिए आँकड़े उसी फैक्ट्री का वर्णन करते हैं जहाँ से आप ऑर्डर करते हैं।
| उत्पादन क्षেত্র | 12,000 m² झूजी, झेजियांग में |
|---|---|
| मशीनें और टूलिंग | 500+ मशीनें और टूल, इन-हाउस टूल रूम |
| प्रेस क्षमता | 25 t से 350 t तक मैकेनिकल और हाइड्रोलिक प्रेस |
| अधिकतम ड्रॉ व्यास | Ø250 mm |
| बनाए गए टूल | 2000 से 4,000+ सिंगल-हिट ड्रॉ डाई |
| वार्षिक मात्रा | प्रति वर्ष लगभग 50 मिलियन पुर्जे |
| स्टाफ | इंजीनियरिंग और उत्पादन में 120+ |
| लॉजिस्टिक्स | निंगबो और शंघाई बंदरगाहों तक लगभग 150 km - FOB शिपमेंट |
| सामान्य लीड समय | टूलिंग 15-30 दिन, पहला उत्पादन ऑर्डर अक्सर 3-5 सप्ताह |
ड्रॉइंग से सीरीज़ तक पाँच चरण। DFM समीक्षा जल्दी आती है, क्योंकि वहीं टूलिंग लागत और लीड टाइम प्रभावित किए जा सकते हैं।
1
आप 2D ड्राइंग या 3D मॉडल (STEP/IGES), मटेरियल, वार्षिक वॉल्यूम और महत्वपूर्ण टॉलरेंस भेजते हैं। टूलिंग तय करने से पहले इंजीनियरिंग मटेरियल चयन, ब्लैंक फॉर्म और टॉलरेंस स्टैक की समीक्षा करती है।
2
DFM समीक्षा कोट के साथ आती है, पहले आर्टिकल के बाद नहीं। हम बताते हैं कि कौन सा मटेरियल इस्तेमाल होता है और उसके साथ कौन सा सर्टिफिकेट आता है।
3
स्टैम्पिंग और ड्रॉ टूलिंग तथा आगे की ऑपरेशन्स इन-हाउस डिज़ाइन और बनाई जाती हैं, इसलिए फॉर्मिंग रूट में बदलाव के लिए किसी तीसरे पक्ष का इंतज़ार नहीं करना पड़ता।
4
हर नए पार्ट की शुरुआत कन्फर्म्ड ड्राइंग के अनुसार फर्स्ट आर्टिकल इंस्पेक्शन से होती है। PPAP-अलाइन्ड डॉक्युमेंटेशन पैकेज उस स्तर पर तैयार किए जाते हैं जिस पर ग्राहक सहमत होता है।
5
इन-प्रोसेस इंस्पेक्शन रिकॉर्ड किया जाता है और प्रति बैच रखा जाता है। पार्ट्स को तय प्लान के अनुसार पैक किया जाता है और Ningbo या Shanghai से FOB पर शिप किया जाता है।
वेल्डिंग मूल धातु को पिघलाती है और मजबूत जोड़ देती है, लेकिन इसमें अधिक ऊष्मा लगती है और जोड़ के आसपास के आयाम बदल सकते हैं। ब्रेज़िंग केवल भराव को पिघलाती है, और केशिका क्रिया उसे अंतराल में खींच लेती है। इसलिए ब्रेज़िंग का उपयोग अक्सर ट्यूब और फिटिंग असेंबली पर और तांबे से स्टेनलेस स्टील जैसे संयोजनों पर किया जाता है, जहाँ जोड़ से कुछ मिलीमीटर दूर एक थ्रेड या सीलिंग फेस को अभी भी अपने आयाम बनाए रखने होते हैं।
हाँ। हम ग्राहक के ड्राइंग के अनुसार निर्माण करते हैं। ISO 2768 के सामान्य सह्यता और महत्वपूर्ण आयामों पर निर्दिष्ट सह्यता ड्राइंग में बताए अनुसार पालन किए जाते हैं, और यदि कोई आवश्यकता ड्राइंग के अनुसार उत्पादित नहीं की जा सकती, तो हम DFM समीक्षा में यह बताते हैं।
हाँ - स्टेनलेस स्टील 304 और 316L प्रकार, कार्बन और कोल्ड-रोल्ड स्टील, हॉट-डिप गैल्वेनाइज्ड स्टील, एल्युमिनियम, तांबा, पीतल और स्प्रिंग स्टील। सामग्री का चयन अनुप्रयोग के अनुसार किया जाता है, और प्रमाणपत्र कोटेशन में लिखा जाता है।
Balford ISO 9001:2015 के लिए प्रमाणित है और IATF 16949 आवश्यकताओं के अनुरूप प्रक्रिया नियंत्रण चलाता है - हम IATF 16949 प्रमाणित नहीं हैं, और हम यह बताते हैं। नए पुर्जों के लिए पुष्ट ड्राइंग के अनुसार प्रथम लेख निरीक्षण किया जाता है, सहमत स्तर पर PPAP-संरेखित दस्तावेज पैकेज तैयार किए जाते हैं, प्रत्येक हीट के अनुसार सामग्री प्रमाणपत्र दिया जाता है, और अनुरोध पर IMDS दाखिल किया जाता है।
टूलिंग लागत और न्यूनतम ऑर्डर ज्यामिति, सामग्री, संचालन की संख्या और वार्षिक मात्रा पर निर्भर करते हैं। हम ड्राइंग के DFM से गुजरने के बाद टूलिंग मूल्य और प्रति पुर्जा मूल्य का कोटेशन देते हैं, इसलिए दोनों आंकड़े एक ही उत्पादन मार्ग पर आधारित होते हैं।
फैक्ट्री निंगबो और शंघाई बंदरगाहों से लगभग 150 किमी दूर है, और पुर्जे सामान्यतः FOB पर बंदरगाह तक समर्पित ट्रकिंग के साथ शिप होते हैं। हम सहमत योजना के अनुसार पैकिंग करते हैं और परिवहन के अनुसार पैकेजिंग को अनुकूलित करते हैं।
हमें 2D ड्रॉइंग या 3D मॉडल (STEP/IGES), मटेरियल, सालाना वॉल्यूम और वे टॉलरेंस चाहिए जो पार्ट के लिए वाकई मायने रखते हैं। जवाब में उत्पादन मार्ग, टूलिंग की ज़रूरत और इस्तेमाल होने वाला मटेरियल शामिल होता है।
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015