01
Limovi, okviri i kućišta
Limovi i ploče koje treba rezati, savijati, zavarivati i sastaviti u jedan dio. Pravi izbor za prototipove, pojedinačne izrade i male do srednje serije.
Obrada lima · Zavarivanje · Lasersko rezanje · Tokarenje
Balford izrađuje metalne dijelove prema crtežu za industriju — od pojedinačnih prototipova do ponavljajuće serijske proizvodnje. Zavarivanje, lasersko rezanje, savijanje lima, štancanje, duboko vučenje i CNC obrada odvijaju se u istoj radionici, a DFM pregled dolazi prije odluke o alatu.
Proizvodni put određuje geometrija — a ne ono što bismo najradije prodali. Tri puta niže pokrivaju većinu upita i svaki ima svoje troškovne čimbenike.
01
Limovi i ploče koje treba rezati, savijati, zavarivati i sastaviti u jedan dio. Pravi izbor za prototipove, pojedinačne izrade i male do srednje serije.
02
Podloške, brtvene pločice, sigurnosne pločice, terminali i mali dijelovi s nekoliko operacija u jednom alatu. Pravi izbor kada je godišnja količina poznata i ponovljiva.
03
Dijelovi koji zahtijevaju dubinu, kontroliranu debljinu stijenke i bešavni oblik - bez zavara u samom tijelu. Pravi izbor kada geometrija određuje proces.
Kad su rezanje, oblikovanje, zavarivanje, obrada i završna obrada površine u istom proizvodnom planu, spoj između operacija kontrolira se na jednom mjestu — umjesto da se dogovara između dobavljača.
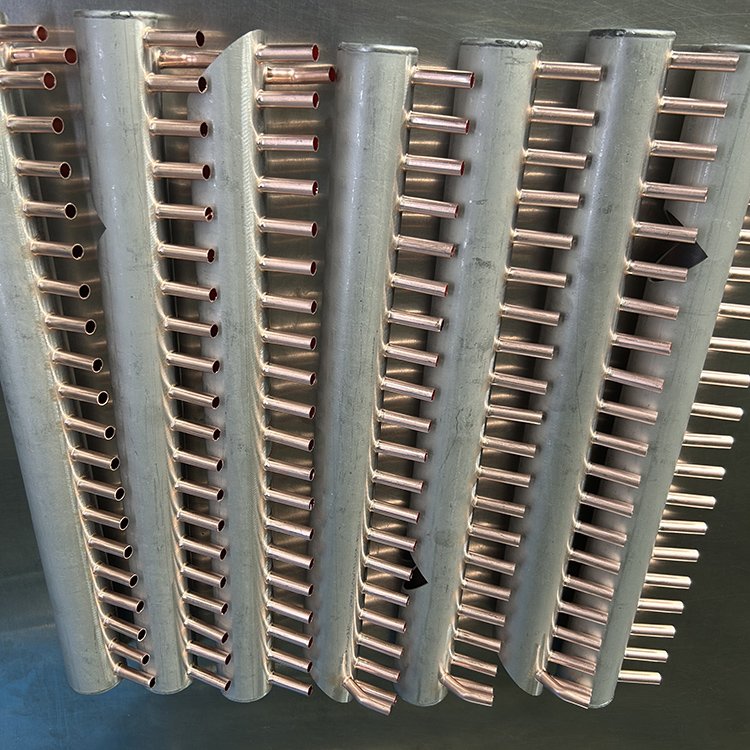
Laser za konture, izreze i rupe bez troškova alata, CNC probijanje i rezanje za dijelove koji se ponavljaju te savijanje na CNC preši s korekcijom kuta.
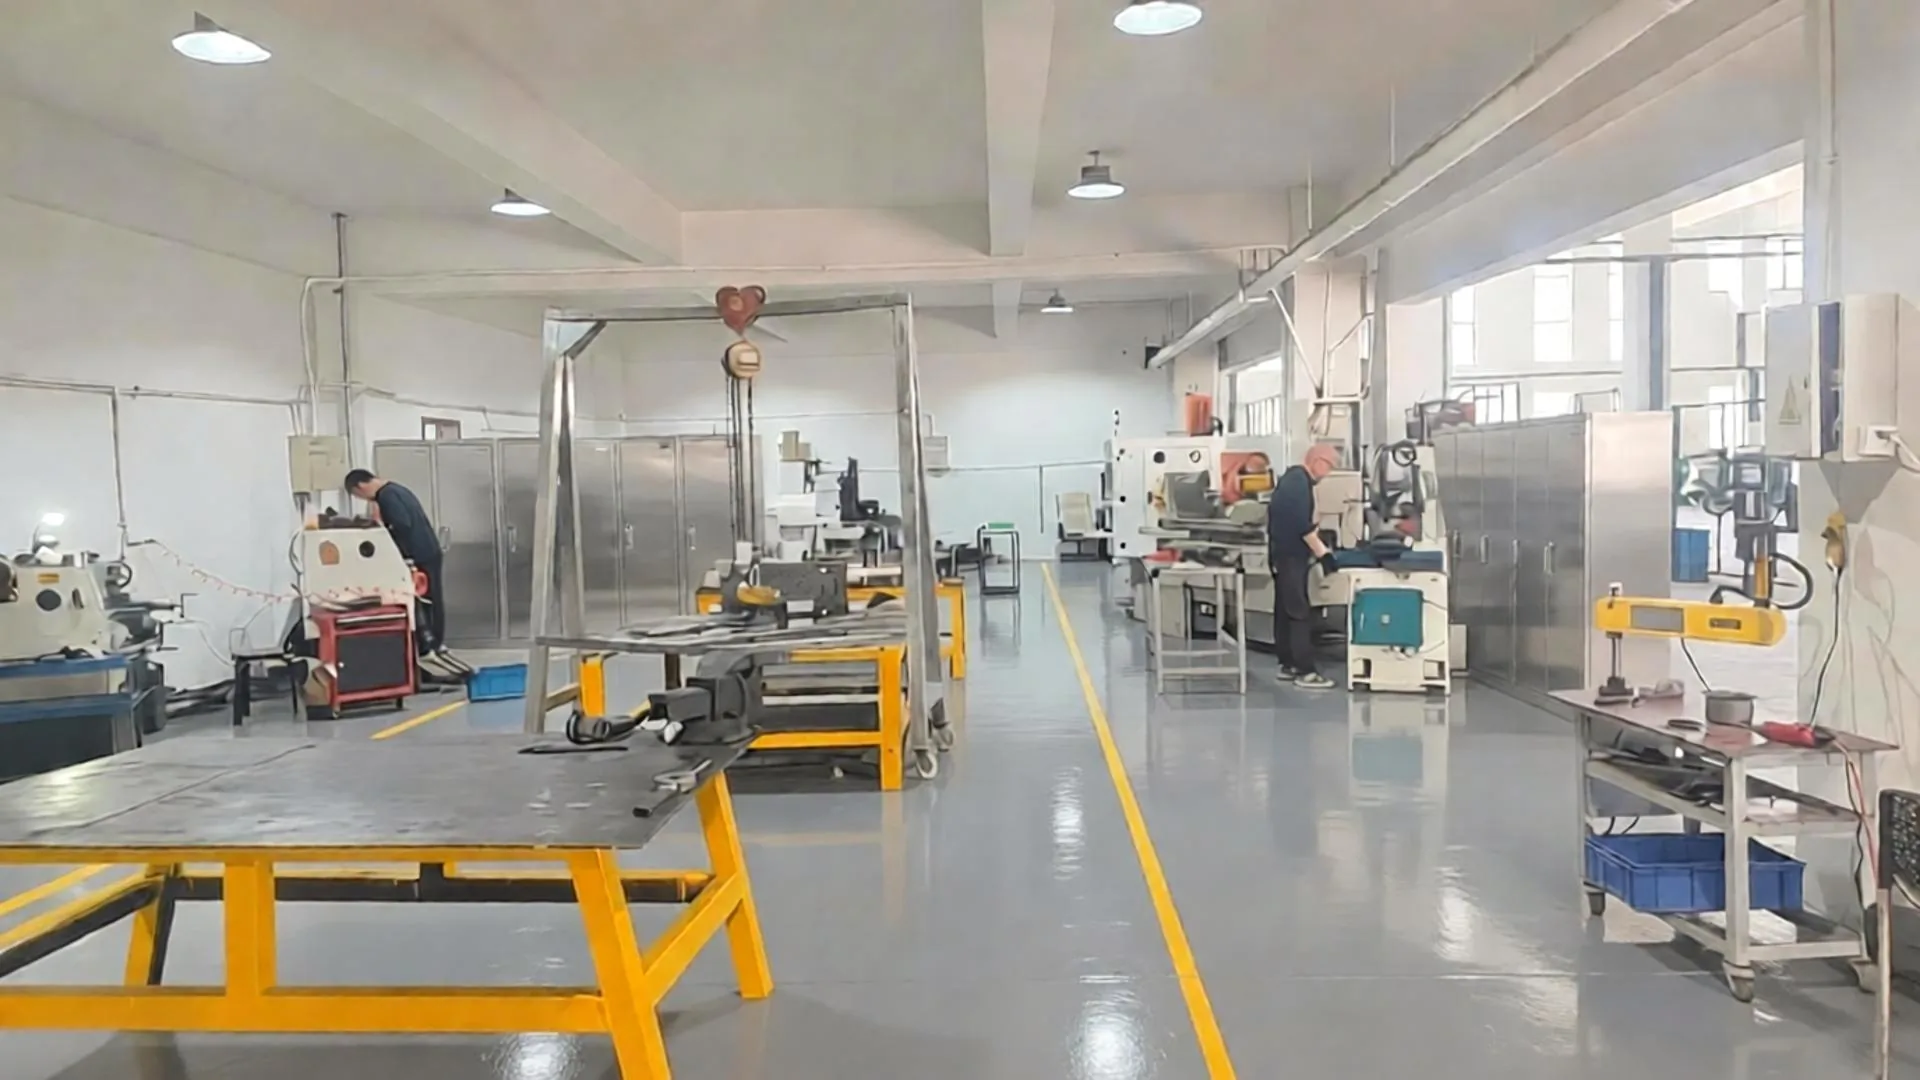
TIG, MIG i točkasto zavarivanje u planiranom slijedu kako bi dio zadržao oblik. Umetnute zakovice i svornjaci te podsklopovi isporučeni već sastavljeni.
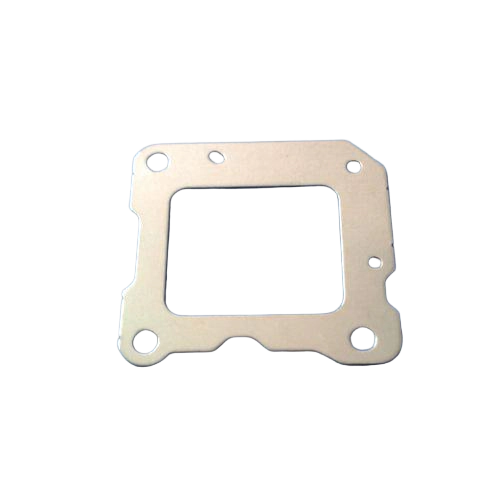
Fino probijanje i štancanje za dijelove kod kojih su položaj, kvaliteta ruba i ponovljivost ključni za funkciju. Inspekcija se postavlja prema nacrtu od prvog uzorka.
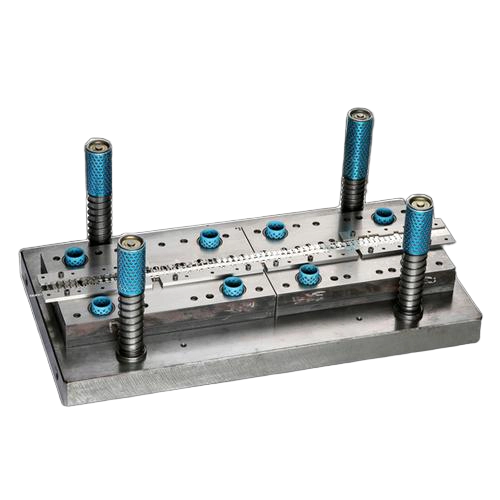
Traka se provlači kroz nekoliko stanica: probijanje, bušenje, savijanje, oblikovanje i duboko vučenje u jednom alatu. Urezivanje navoja u alatu gdje to odgovara dijelu.
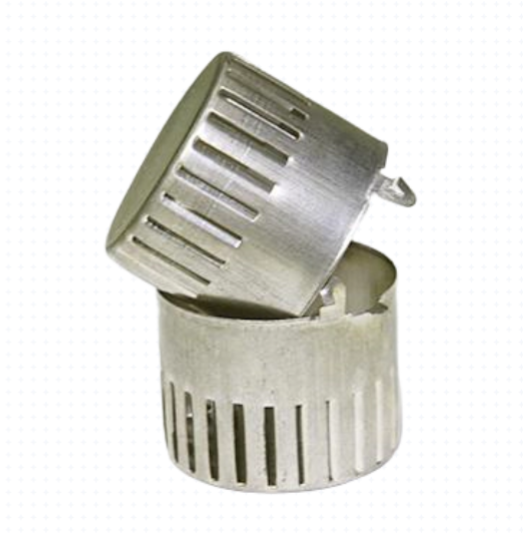
Višestupanjsko duboko vučenje, ponovno vučenje i stanjivanje s međufaznim žarenjem gdje to zahtijeva omjer vučenja. Maksimalni promjer vučenja Ø250 mm.
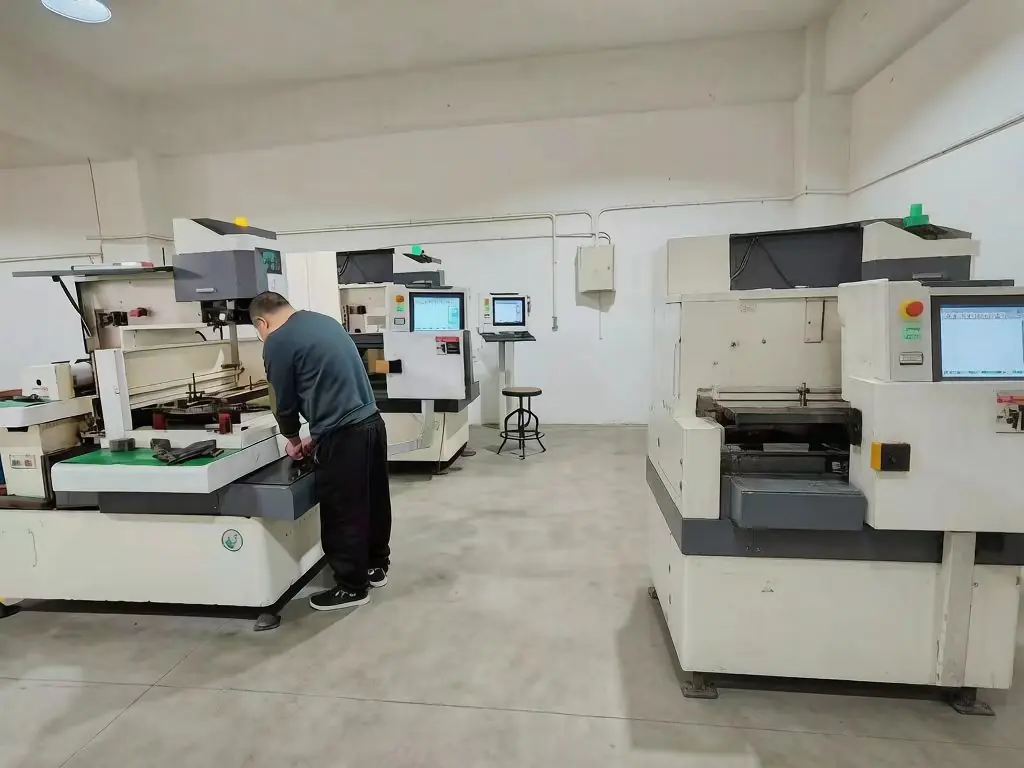
CNC tokarenje, glodanje i žičana EDM za brtvene površine, navoje i funkcionalne sučelja nakon oblikovanja. Spora žičana EDM i toplinska obrada provode se kod kvalificiranih podugovarača.
Obrada lima i zavarivanje najtraženiji su metaloprerađivački poslovi i pokrivaju sve — od jednostavnih nosača do potpuno zavarenih okvira i kućišta. Kod nas rad počinje crtežom: materijal, oblik pripremka, redoslijed savijanja, slijed zavarivanja i učvršćenje planiraju se zajedno, jer se tamo određuju mjere — ne naknadno.
Za prototipove i pojedinačne dijelove režemo laserom i bez alata. Kada se profil ponavlja, prelazimo na CNC probijanje jer daje nižu cijenu po komadu i ravnomjerniji rub.
Štancanje koristimo kad ravni dio treba izraditi mnogo puta s istim rezultatom. Precizno štancanje i fine blanking pokrivaju funkcionalno kritične detalje, gdje položaj i kvaliteta ruba odlučuju hoće li dio raditi.
Štancanje se koristi kada se ravni dio mora izraditi mnogo puta s istim rezultatom. Precizno štancanje i fino štancanje pokrivaju funkcionalno kritične detalje, gdje položaj i kvaliteta ruba odlučuju hoće li dio raditi.
Duboko vučenje oblikuje ravni blank u čašu, čahuru ili kućište bez šava na tijelu. Uklanja potrebu za zavarivanjem zatvorenog oblika i daje put gdje se stijenka može kontrolirati po cijeloj visini.
| Vrsta alata | Najprikladnije kada |
|---|---|
| Progresivni alat | Dio ima nekoliko značajki i ponavljajući godišnji volumen iz trake. |
| Kombinirani alat | Nekoliko operacija rezanja u jednom hodu preše - obično ravni dijelovi. |
| Transfer alat | Geometrija ili dubina oblikovanja čini dovođenje trake nepraktičnim. |
| Pojedinačna operacija | Jednostavnija geometrija, niži trošak alata ili zahtjevi specifični za projekt. |
Odabir materijala potvrđujemo prema namjeni, ne samo prema cijeni. U ponudi piše koji se materijal koristi i koji certifikat ide s njim.
Tipovi 304 i 316L za ploče, nosače i kućišta otporne na koroziju.
Konstrukcijski dijelovi, okviri i nosači gdje odlučuju čvrstoća i cijena.
Limovi i profili koji moraju izdržati vremenske uvjete i vanjsku montažu.
Lagana kućišta, poklopci i oklopi s kontroliranom debljinom stijenke.
Cijevi, spojni elementi, tijela ventila i sklopovi zavojnica gdje su uvjet vodljivost i tvrdo lemljenje.
Opružni čelik i specificirane legure kada to zahtijeva nacrt.
Kontrola je definirana na potvrđenom crtežu, evidentira se po šarži i čuva. Svaki novi dio započinje first article inspectionom prije puštanja serije.
| Sustav kvalitete | ISO 9001:2015 |
|---|---|
| Automobilska kontrola | Procesne kontrole usklađene sa zahtjevima IATF 16949 - nije IATF 16949 certifikat |
| Prvi uzorak | FAI prema potvrđenom nacrtu prije puštanja serije |
| Dokumentacija | Paketi usklađeni s PPAP-om na dogovorenoj razini; IMDS se podnosi na zahtjev |
| Sljedivost materijala | Certifikat materijala po šarži |
| Metrologija | CMM, optičko i profilno mjerenje, okruglost i koncentričnost, debljina stijenke, hrapavost površine i ispitivanje nepropusnosti |
Balford se nalazi u Zhujiju u provinciji Zhejiang, oko 150 km od luka Ningbo i Šangaj. Brojke niže opisuju radionicu u kojoj naručujete.
| Proizvodna površina | 12.000 m² u Zhuji, Zhejiang |
|---|---|
| Strojevi i alati | 500+ strojeva i alata, vlastita alatnica |
| Kapacitet preša | Mehaničke i hidraulične preše od 25 t do 350 t |
| Maks. promjer izvlačenja | Ø250 mm |
| Izrađeni alati | 4.000+ alata za izvlačenje u jednom udarcu od 2000. |
| Godišnji obujam | Oko 50 milijuna dijelova godišnje |
| Osoblje | 120+ u inženjeringu i proizvodnji |
| Logistika | Oko 150 km do luka Ningbo i Šangaj - FOB otprema |
| Uobičajeno vrijeme isporuke | Alati 15-30 dana, prva proizvodna narudžba često 3-5 tjedana |
Od crteža do serije u pet koraka. DFM pregled dolazi rano, jer se tamo još može utjecati na trošak alata i rok.
1
Pošaljete 2D crtež ili 3D model (STEP/IGES), materijal, godišnju količinu i kritične tolerancije. Inženjering pregledava izbor materijala, oblik izratka i tolerancijski lanac prije nego što se odluči o alatu.
2
Pregled DFM-a dolazi s ponudom, a ne nakon prvog uzorka. Navodimo koji se materijal koristi i koja certifikat dolazi s njim.
3
Alati za štancanje i duboko vučenje te sljedeće operacije projektiraju se i izrađuju u vlastitoj proizvodnji, tako da promjena tehnološkog postupka oblikovanja ne čeka treću stranu.
4
Svaki novi dio započinje prvim pregledom uzorka prema potvrđenom crtežu. Dokumentacijski paketi usklađeni s PPAP-om sastavljaju se na razini koju kupac odobri.
5
Međufazna kontrola se bilježi i čuva po seriji. Dijelovi se pakiraju prema dogovorenom planu i otpremaju FOB iz Ningboa ili Šangaja.
Zavarivanje tali osnovni metal i daje čvrst spoj, ali unosi više topline i može pomaknuti dimenzije oko spoja. Tvrdi lemljenje tali samo dodatni materijal, a kapilarno djelovanje ga uvlači u zazor. Zato se tvrdo lemljenje često koristi na sklopovima cijevi i priključaka te na kombinacijama kao što su bakar i nehrđajući čelik, gdje navoj ili brtvena površina nekoliko milimetara od spoja još mora zadržati svoje dimenzije.
Da. Proizvodimo prema nacrtu kupca. Opće tolerancije prema ISO 2768 i specificirane tolerancije na kritičnim dimenzijama slijede se kako je navedeno na nacrtu, a u DFM pregledu kažemo ako se neki zahtjev ne može proizvesti prema nacrtu.
Da - nehrđajući čelik tipa 304 i 316L, ugljični i hladno valjani čelik, vruće pocinčani čelik, aluminij, bakar, mjed i opružni čelik. Izbor materijala potvrđuje se prema primjeni, a certifikat se upisuje u ponudu.
Balford je certificiran prema ISO 9001:2015 i provodi procesne kontrole usklađene sa zahtjevima IATF 16949 - nismo certificirani prema IATF 16949 i to jasno kažemo. Novi dijelovi dobivaju prvu kontrolu artikla prema potvrđenom nacrtu, dokumentacijski paketi usklađeni s PPAP-om sastavljaju se na dogovorenoj razini, certifikat materijala slijedi po šarži, a IMDS se podnosi na zahtjev.
Trošak alata i minimalni nalog ovise o geometriji, materijalu, broju operacija i godišnjem volumenu. Cijenu alata i cijenu po dijelu nudimo nakon što nacrt prođe DFM, tako da se oba iznosa temelje na istom proizvodnom postupku.
Tvornica je oko 150 km od luka Ningbo i Šangaj, a dijelovi se obično otpremaju FOB uz namjenski prijevoz kamionom do luke. Pakiramo prema dogovorenom planu i prilagođavamo pakiranje prijevozu.
Trebamo 2D crtež ili 3D model (STEP/IGES), materijal, godišnji obujam i tolerancije koje za dio stvarno nešto znače. Odgovor sadrži proizvodni put, potrebu za alatom i materijal koji ćemo koristiti.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015