01
Lemezek, keretek és házak
Vékony lemez és lemez, amelyet vágni, hajlítani, hegeszteni és összeszerelni kell. Megfelelő választás prototípusokhoz, egyedi darabokhoz és kis-közepes sorozatokhoz.
Hegesztés · Fémmegmunkálás · Lézervágás · Sajtolás
A Balford rajz alapján gyárt fémalkatrészeket a magyar ipar számára — egyedi prototípusoktól az ismétlődő sorozatgyártásig. A lézervágás, hajlítás, hegesztés, sajtolás, mélyhúzás és CNC megmunkálás ugyanabban az üzemben történik, és a DFM-vizsgálat még a szerszám döntése előtt megtörténik.
A gyártási utat a geometria határozza meg — nem az, amit a legszívesebben adnánk el. Az alábbi három sáv a legtöbb megkeresést lefedi, és mindegyiknek saját költséghajtói vannak.
01
Vékony lemez és lemez, amelyet vágni, hajlítani, hegeszteni és összeszerelni kell. Megfelelő választás prototípusokhoz, egyedi darabokhoz és kis-közepes sorozatokhoz.
02
Alátétek, zárólemezek, csatlakozók és kis alkatrészek, amelyeknél több művelet egy szerszámban történik. Megfelelő választás, ha az éves volumen ismert és ismétlődő.
03
Olyan alkatrészek, amelyek mélységet, ellenőrzött falvastagságot és varratmentes formát igényelnek — hegesztés nélkül a testen. Megfelelő választás, amikor a geometria határozza meg a technológiát.
Ha a vágás, formázás, hegesztés, megmunkálás és felületkezelés ugyanabban a gyártási tervben van, a műveletek közötti illesztést egy helyen kézben tartjuk — nem a beszállítók között egyeztetjük.
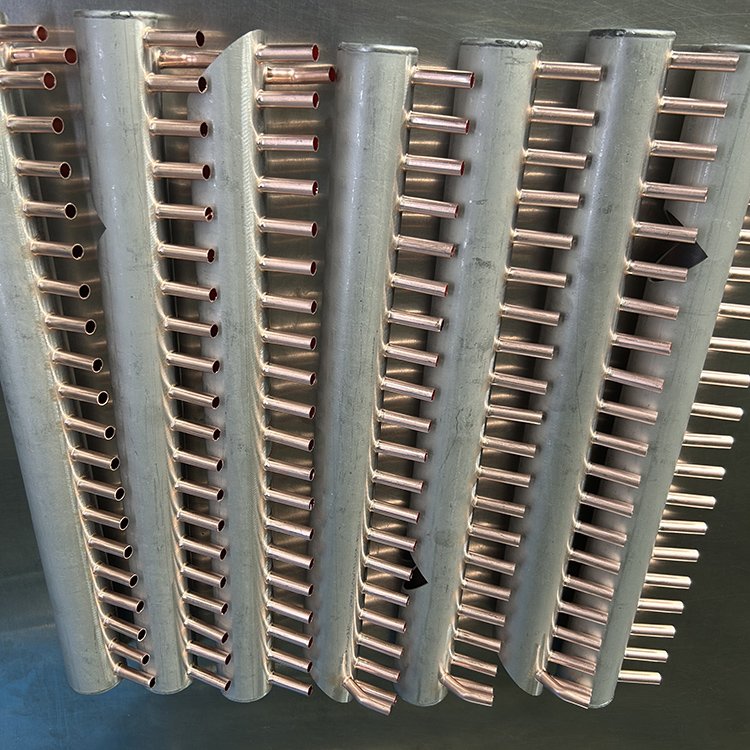
TIG-, MIG- és ponthegesztés tervezett sorrendben, hogy a forma megmaradjon. Szegecsanyák és csavarok behelyezése, valamint készre szerelt alegységek.
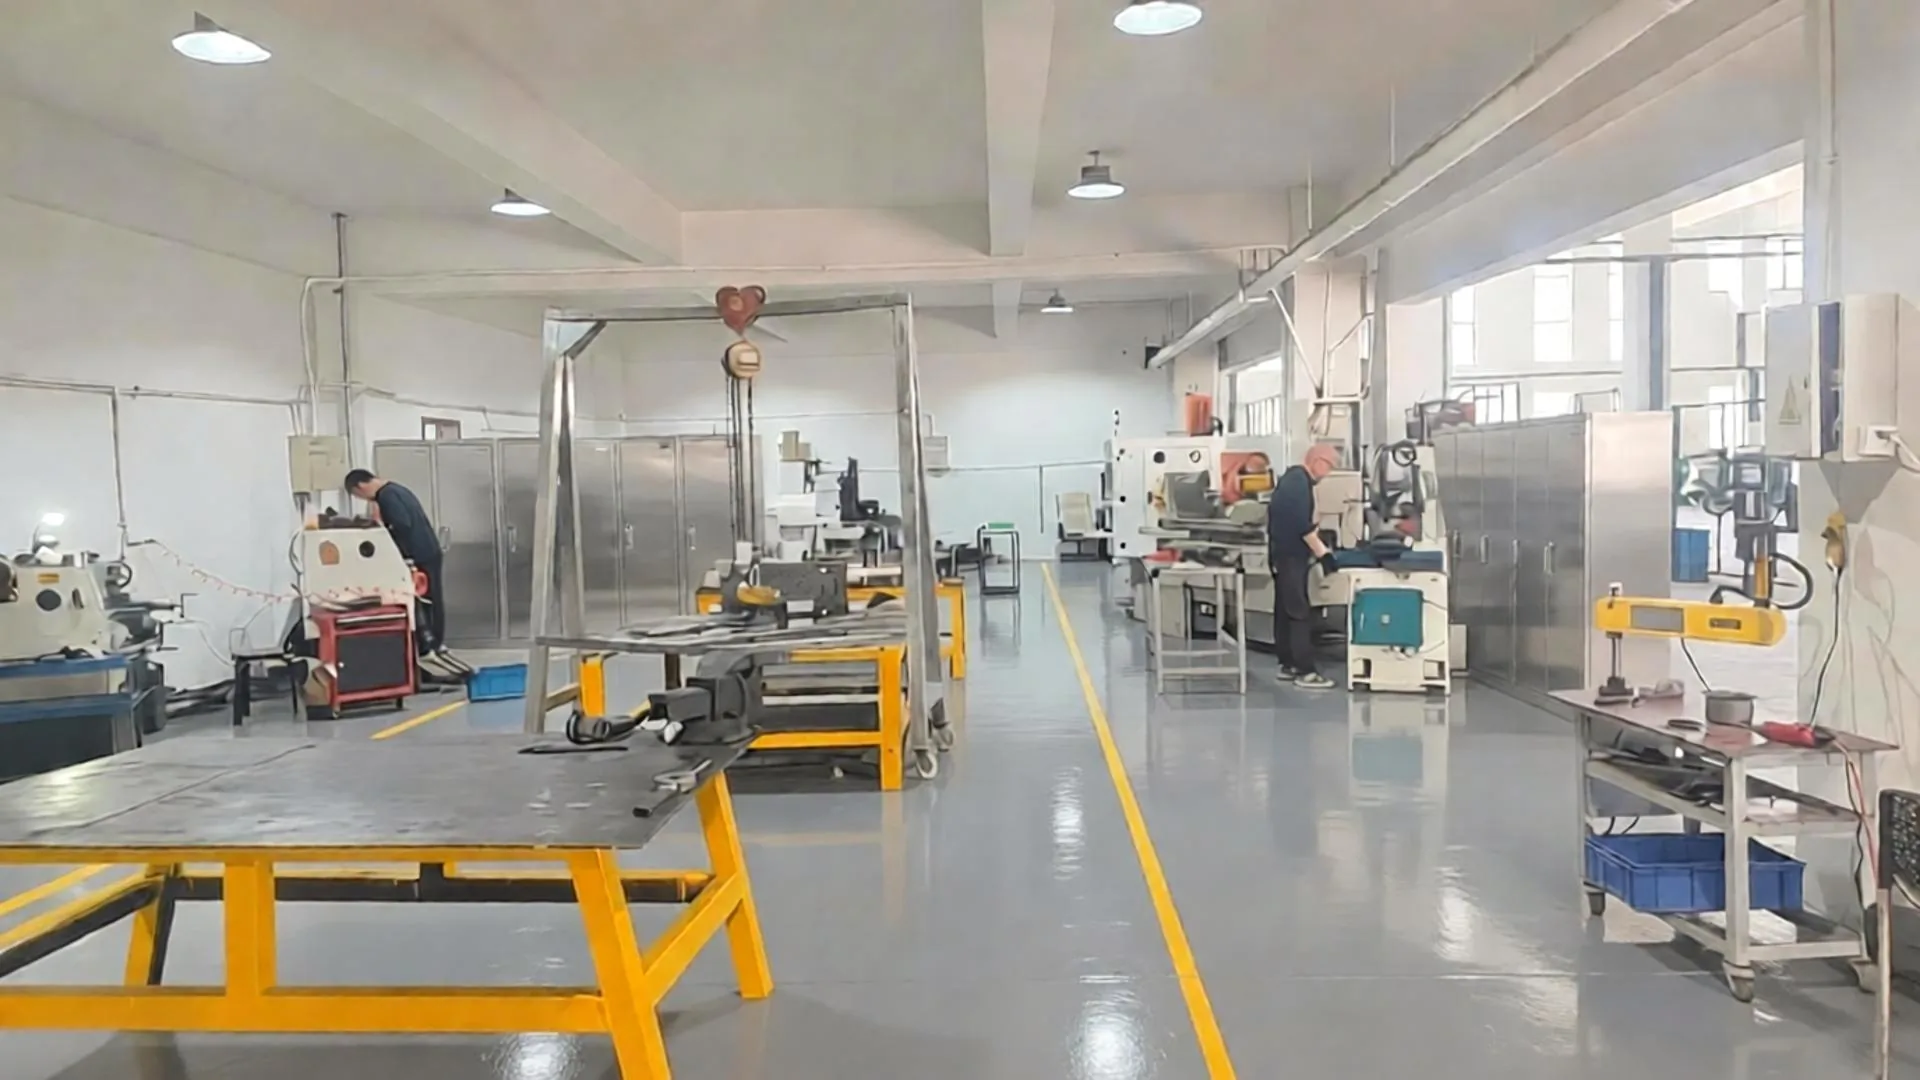
Lézer körvonalakhoz, kivágásokhoz és lyukakhoz szerszámköltség nélkül. CNC sajtolás és vágás ismétlődő darabokhoz, hajlítás CNC élhajlító présen, szögkorrekcióval.
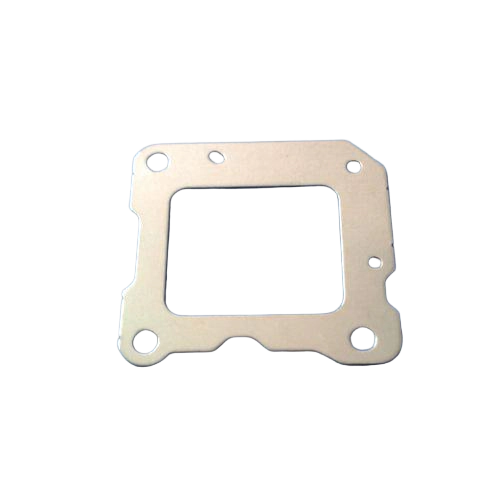
Fine blanking és sajtolás olyan alkatrészekhez, ahol a pozíció, az élminőség és az ismételhetőség funkciókritikus. Az ellenőrzést az első darabtól a rajzhoz állítjuk össze.
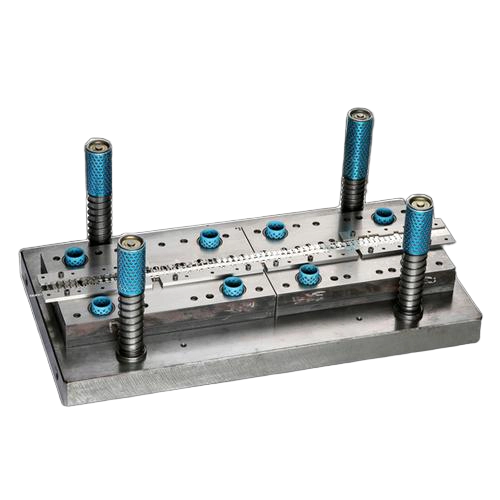
Szalag előtolás több állomáson: kivágás, lyukasztás, hajlítás, formázás és húzás egy szerszámban. Menet alakítása a szerszámban, ahol ez megfelelő.
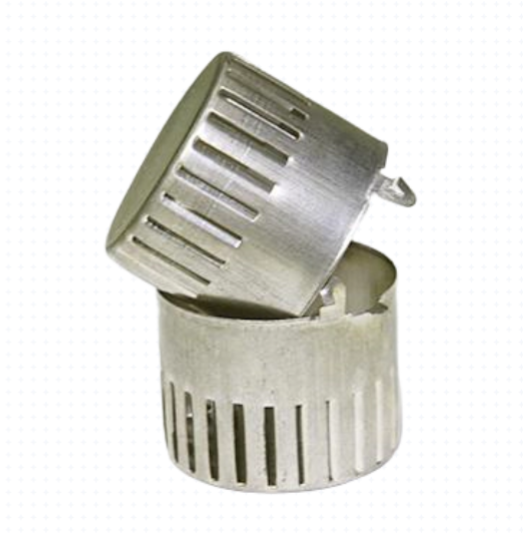
Többlépcsős mélyhúzás, redrawing és ironing közbenső lágyítással, ahol a húzási arány megkívánja. Max. húzási átmérő Ø250 mm.
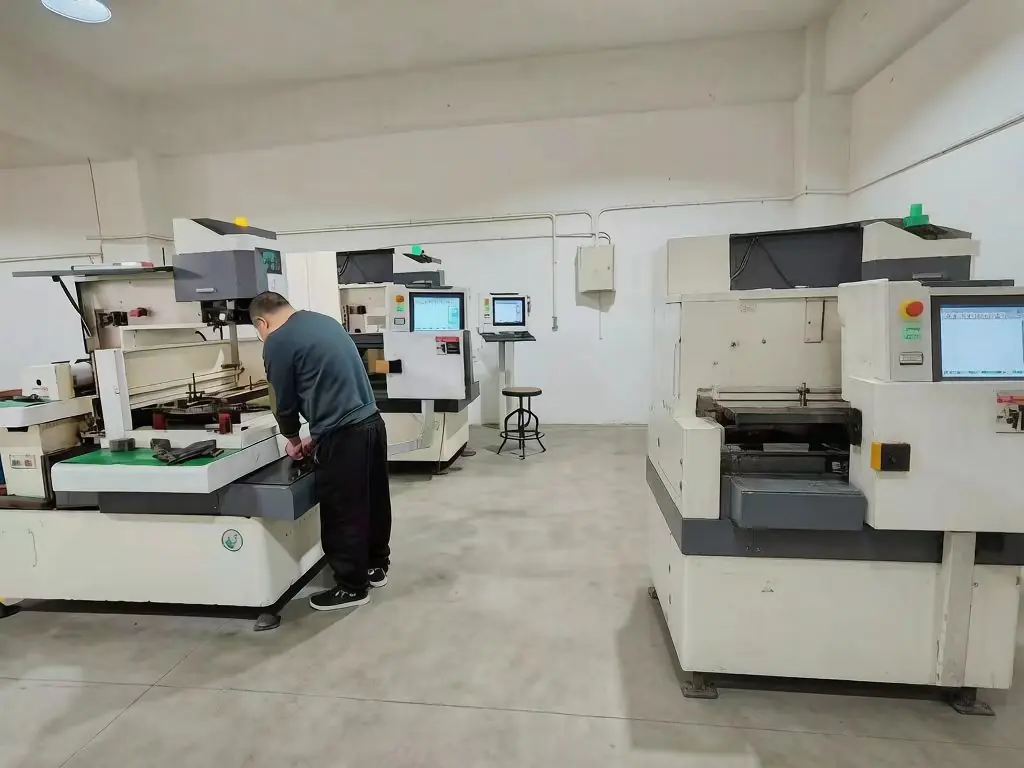
CNC esztergálás, marás és huzalszikra tömör felületekhez, menetekhez és funkcionális illesztésekhez a formázás után. Lassú huzalszikra és hőkezelés minősített beszállítóknál történik.
A hegesztés a legkeresettebb fémfeldolgozási téma Magyarországon, és a legegyszerűbb konzoloktól a készre hegesztett keretekig és házakig mindent lefed. Nálunk a munka a rajzzal kezdődik: az anyagot, a nyersdarab formáját, a hajlítási sorrendet, a hegesztési sorrendet és a befogást együtt tervezzük, mert a méret itt dől el — nem utólag.
Prototípusokhoz és egyedi darabokhoz szerszám nélkül vágunk lézerrel. Ha a profil ismétlődik, CNC sajtolásra váltunk, mert az alacsonyabb darabárat és egyenletesebb élt ad.
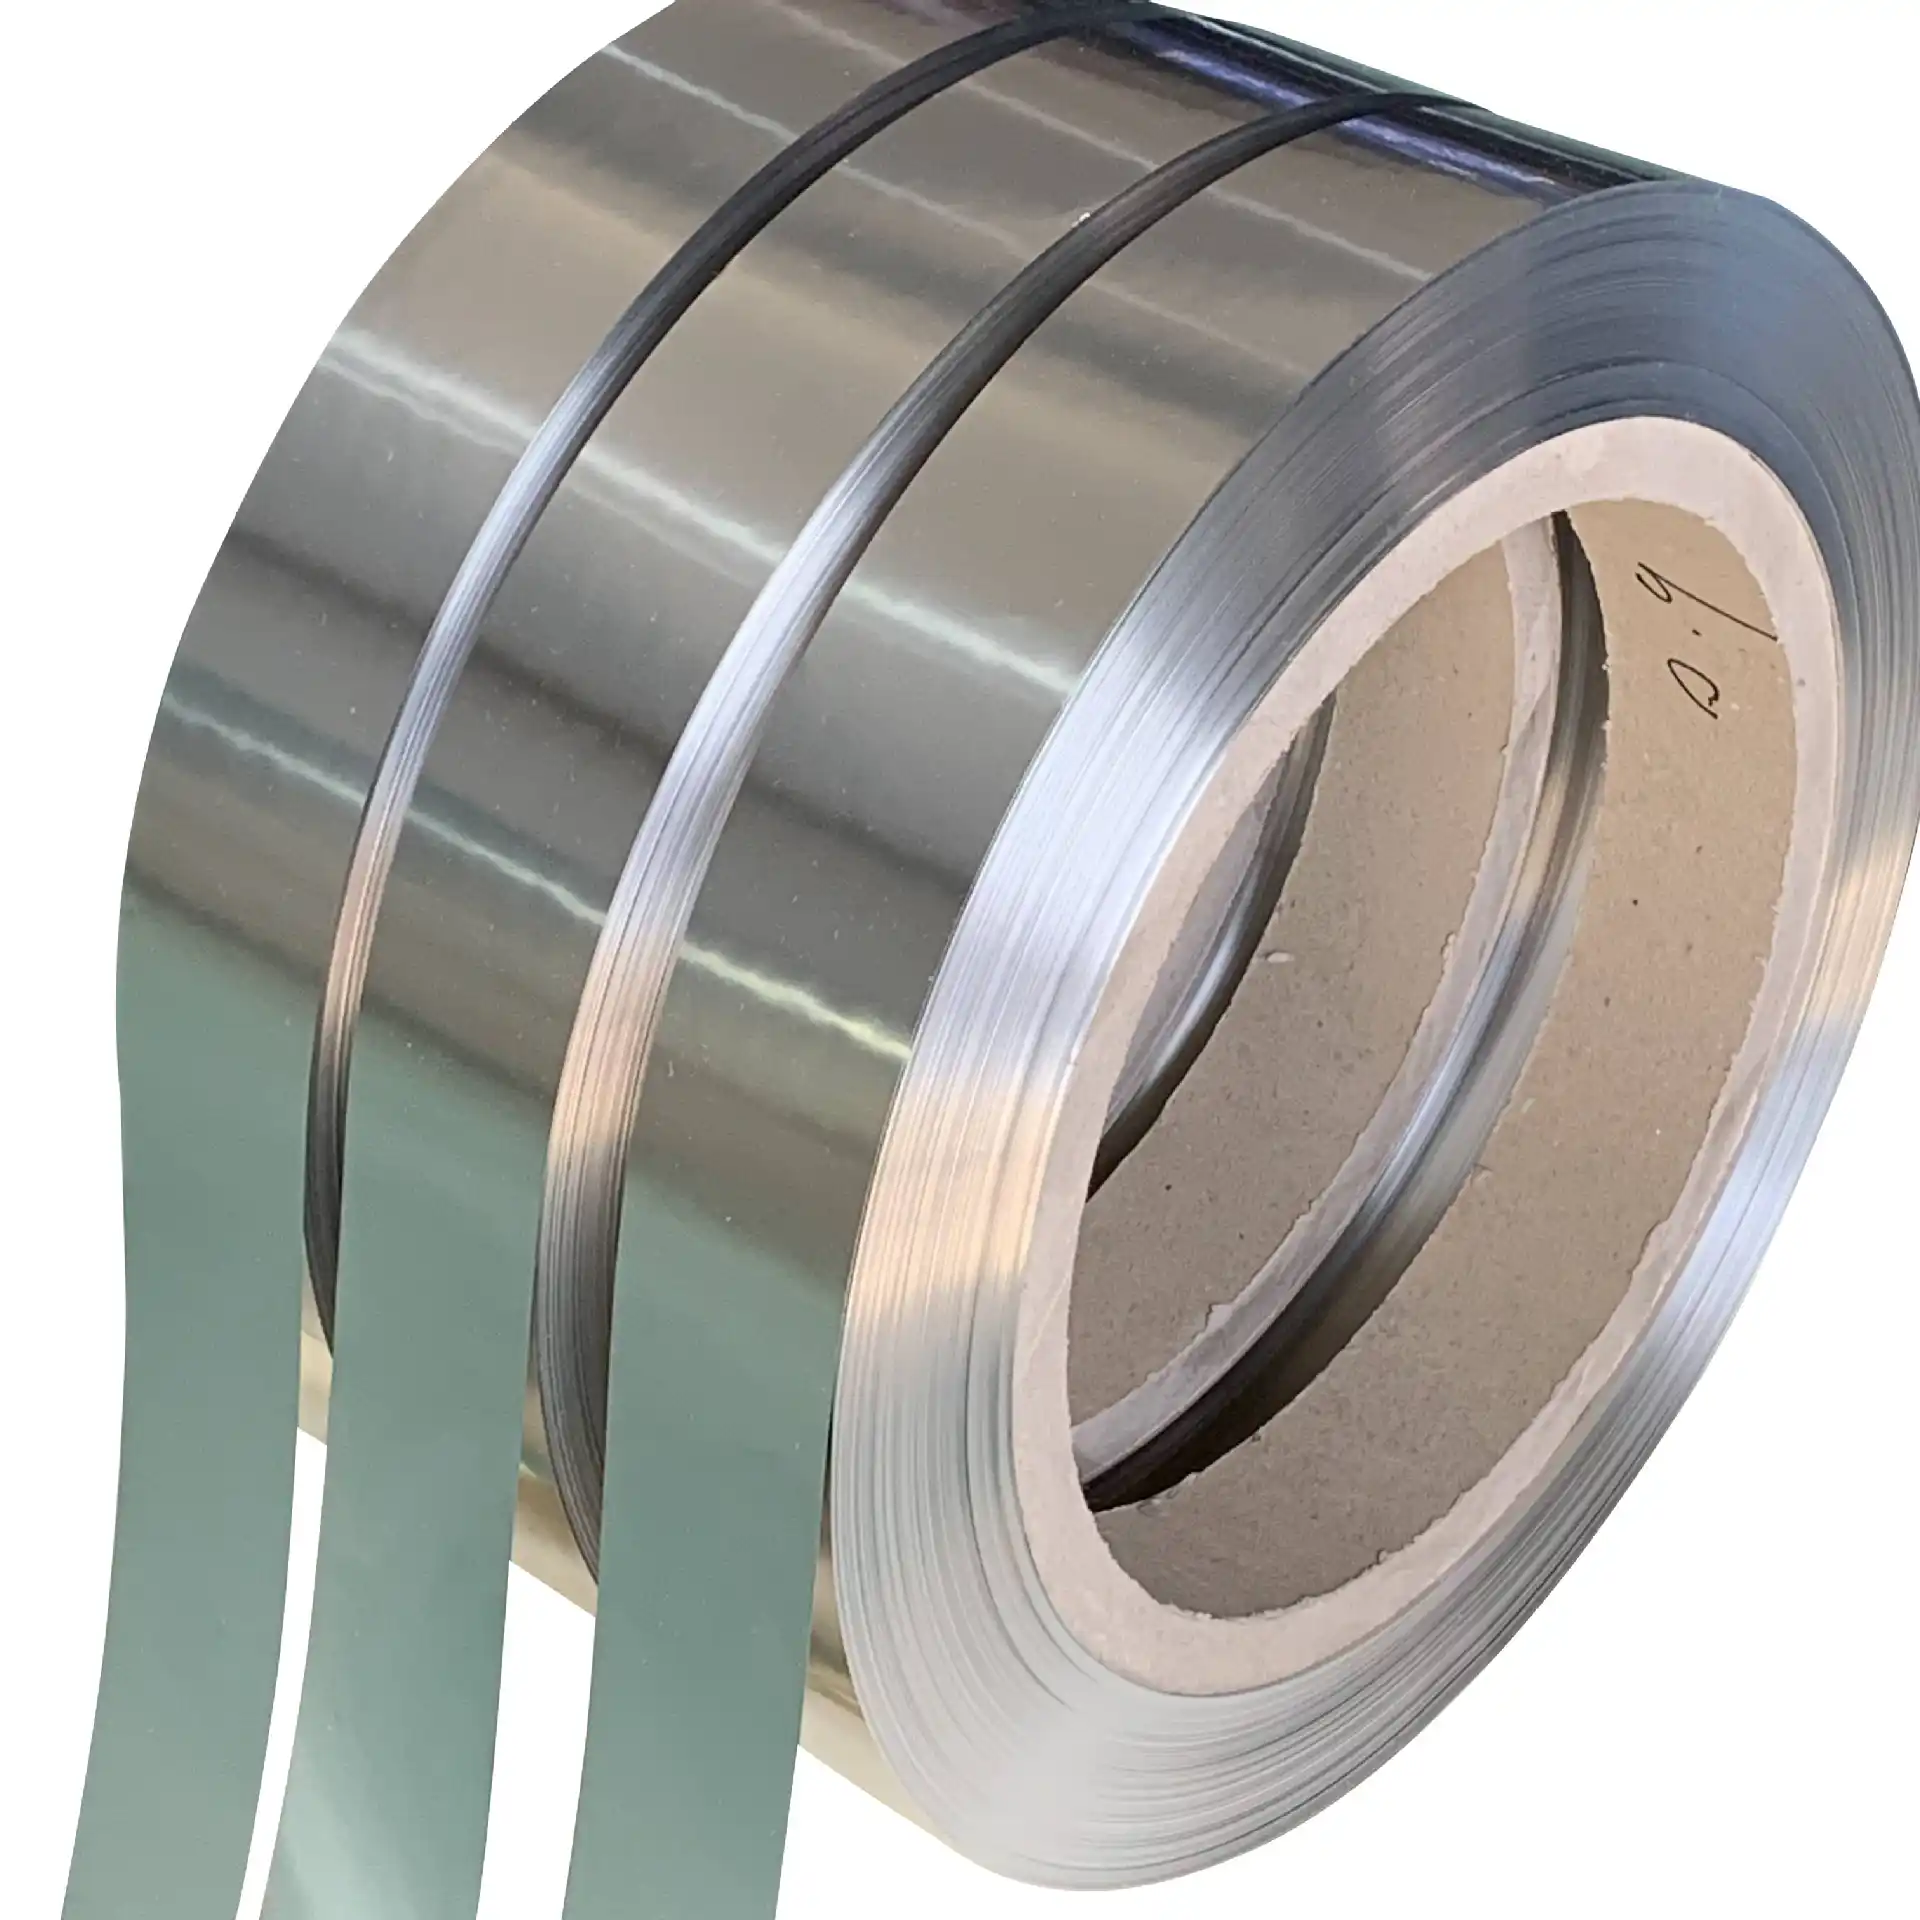
A sajtolást akkor használjuk, ha egy sík alkatrészt sokszor, ugyanolyan eredménnyel kell legyártani. A precíziós sajtolás és a fine blanking azokat a funkciókritikus részleteket fedi le, ahol a pozíció és az élminőség dönti el, hogy az alkatrész működik-e.
A mélyhúzás sík nyersdarabból csészét, hüvelyt vagy házat alakít ki varrat nélkül a testen. Ezzel megszűnik a zárt forma összehegesztésének igénye, és olyan útvonalat ad, ahol a fal a teljes magasságban ellenőrizhető.
| Szerszám típusa | Akkor a legjobb, ha |
|---|---|
| Progresszív szerszám | Az alkatrésznek több funkciója van, és ismétlődő éves volumene szalagból. |
| Összetett szerszám | Több vágóművelet egy préslökésben — jellemzően sík alkatrészek. |
| Átadó szerszám | A geometria vagy a formázási mélység miatt a szalagos előtolás nem praktikus. |
| Egyszerű művelet | Egyszerűbb geometria, alacsonyabb szerszámköltség vagy projektspecifikus követelmények. |
Az anyagválasztást a felhasználáshoz igazoljuk vissza, nem csupán az árhoz. Az ajánlatban szerepel, hogy melyik anyagot használjuk, és milyen bizonylat jár hozzá.
304-es és 316L típusok korrózióálló panelekhez, konzolokhoz és házakhoz.
Szerkezeti alkatrészek, keretek és konzolok, ahol a szilárdság és az ár vezet.
Lemezek és profilok, amelyeknek időjárást és kültéri szerelést kell kibírniuk.
Könnyű házak, fedelek és burkolatok ellenőrzött falvastagsággal.
Csövek, fittingek, szeleptestek és tekercsegységek, ahol a vezetőképesség és a forrasztás a követelmény.
Rugóacél és meghatározott ötvözetek, amikor a rajz megköveteli.
Az ellenőrzést a jóváhagyott rajz határozza meg, tételenként rögzítjük és megőrizzük. Minden új alkatrész first article inspection vizsgálattal indul, mielőtt a sorozatot kiengedjük.
| Minőségirányítási rendszer | ISO 9001:2015 |
|---|---|
| Autóipari kontroll | Az IATF 16949 követelményeihez igazított folyamatkontroll — nem IATF 16949 tanúsítvány |
| Első darab | FAI a jóváhagyott rajzhoz a sorozatgyártás előtt |
| Dokumentációs csomag | PPAP-kompatibilis csomagok a megbeszélt szinten; IMDS kérésre |
| Anyagkövetés | Anyagbizonylat ömledékenként |
| Mérőszoba | CMM, optikai és profilmérés, kerekesség és koncentricitás, falvastagság, érdesség és szivárgásvizsgálat |
A Balford Zhuji-ban, Zhejiangban található, körülbelül 150 km-re a Ningbo és Shanghai kikötőktől. Az alábbi adatok azt az üzemet írják le, amelytől rendel.
| Gyártási terület | 12 000 m² Zhuji-ban, Zhejiangban, Kínában |
|---|---|
| Gépek és szerszámok | 500+ gép és szerszám, saját szerszámüzem |
| Préskapacitás | Mechanikus és hidraulikus prések 25 t és 350 t között |
| Max. húzási átmérő | Ø250 mm |
| Elkészült szerszámok | 4000+ egylöketes húzószerszám 2000 óta |
| Éves volumen | Körülbelül 50 millió darab évente |
| Munkatársak | 120+ mérnöki és gyártási területen |
| Logisztika | Körülbelül 150 km Ningbo és Shanghai kikötőkhöz — FOB szállítás |
| Tipikus átfutási idő | Szerszám 15–30 nap, az első gyártási megrendelés gyakran 3–5 hét |
Rajztól a sorozatig öt lépésben. A DFM-vizsgálat korán érkezik, mert itt lehet még a szerszámköltséget és az átfutási időt befolyásolni.
1
Küld egy 2D rajzot vagy 3D modellt (STEP/IGES), anyagot, éves volument és a kritikus tűréseket. A mérnökség átnézi az anyagválasztást, a nyersdarab formáját és a tűrésláncot, mielőtt a szerszámról döntünk.
2
A DFM-vizsgálat az ajánlattal együtt érkezik, nem az első darab után. Megmondjuk, melyik anyagot használjuk, és milyen bizonylat jár hozzá.
3
A sajtoló- és húzószerszámokat, valamint a további műveleteket házon belül tervezzük és gyártjuk, így egy formaterv változtatása nem vár harmadik félre.
4
Minden új alkatrész first article inspection vizsgálattal indul a jóváhagyott rajzhoz. A PPAP-kompatibilis csomagokat a vevővel egyeztetett szinten állítjuk össze.
5
A folyamatos ellenőrzést tételenként rögzítjük és megőrizzük. Az alkatrészeket a megbeszélt terv szerint csomagoljuk, és FOB feltételekkel adjuk fel Ningbóból vagy Shanghaiból.
A hegesztés megolvasztja az alapanyagot, erős kötést ad, de több hőt visz be, és a kötés körüli méreteket elmozdíthatja. A forrasztás csak a hozaganyagot olvasztja meg, és a kapilláris hatás húzza be a résbe. Ezért használjuk gyakran forrasztást cső- és fittingegységeknél, valamint olyan anyagpároknál, mint a réz és a rozsdamentes acél, ahol a kötéstől néhány milliméterre lévő menetnek vagy tömítőfelületnek is méreten kell maradnia.
Igen. A vevő rajza szerint gyártunk. Az ISO 2768 szerinti általános tűréseket és a kritikus méretek megadott tűréseit a rajzon feltüntetett módon követjük, és a DFM-vizsgálatban jelezzük, ha egy követelmény a rajz szerint nem gyártható.
Igen — rozsdamentes acél 304-es és 316L típusban, szén- és hidegen hengerelt acél, tűzihorganyzott acél, alumínium, réz, sárgaréz és rugóacél. Az anyagválasztást a felhasználáshoz igazoljuk vissza, és a bizonylat bekerül az ajánlatba.
A Balford ISO 9001:2015 szerint tanúsított, és az IATF 16949 követelményeihez igazított folyamatkontrollt működtet — nem vagyunk IATF 16949 tanúsítottak, és ezt így is mondjuk. Az új alkatrészek first article inspection vizsgálatot kapnak a jóváhagyott rajzhoz, a PPAP-kompatibilis dokumentációs csomagokat a megbeszélt szinten állítjuk össze, anyagbizonylat ömledékenként jár, és az IMDS kérésre kerül rögzítésre.
A szerszámköltség és a minimális rendelés a geometriától, az anyagtól, a műveletek számától és az éves volumentől függ. A szerszám árát és a darabárat azután adjuk meg, hogy a rajzot DFM-ben átnéztük, így mindkét szám ugyanarra a gyártási útra épül.
Az üzem körülbelül 150 km-re van a Ningbo és Shanghai kikötőktől, és az alkatrészeket általában FOB feltételekkel, dedikált szállítással adjuk fel a kikötőbe. A megbeszélt terv szerint csomagolunk, és a csomagolást a szállításhoz igazítjuk.
2D rajzra vagy 3D modellre (STEP/IGES), anyagra, éves volumenre és azokra a tűrésekre van szükségünk, amelyek valóban számítanak az alkatrésznél. A válasz tartalmazza a gyártási utat, a szerszámigényt és azt, hogy melyik anyagot használjuk.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang, Kína · ISO 9001:2015