プレス加工品や深絞り加工品は、組み付けられるか否かがすべてであり、その違いは通常わずか2~3の寸法に帰結します。Balfordの検査ラボは、部品が出荷される前にそれらの寸法を特定し、PPAP提出、初品検査報告書、あるいは顧客クレーム調査の根拠となる測定済みエビデンスを作成するために存在しています。
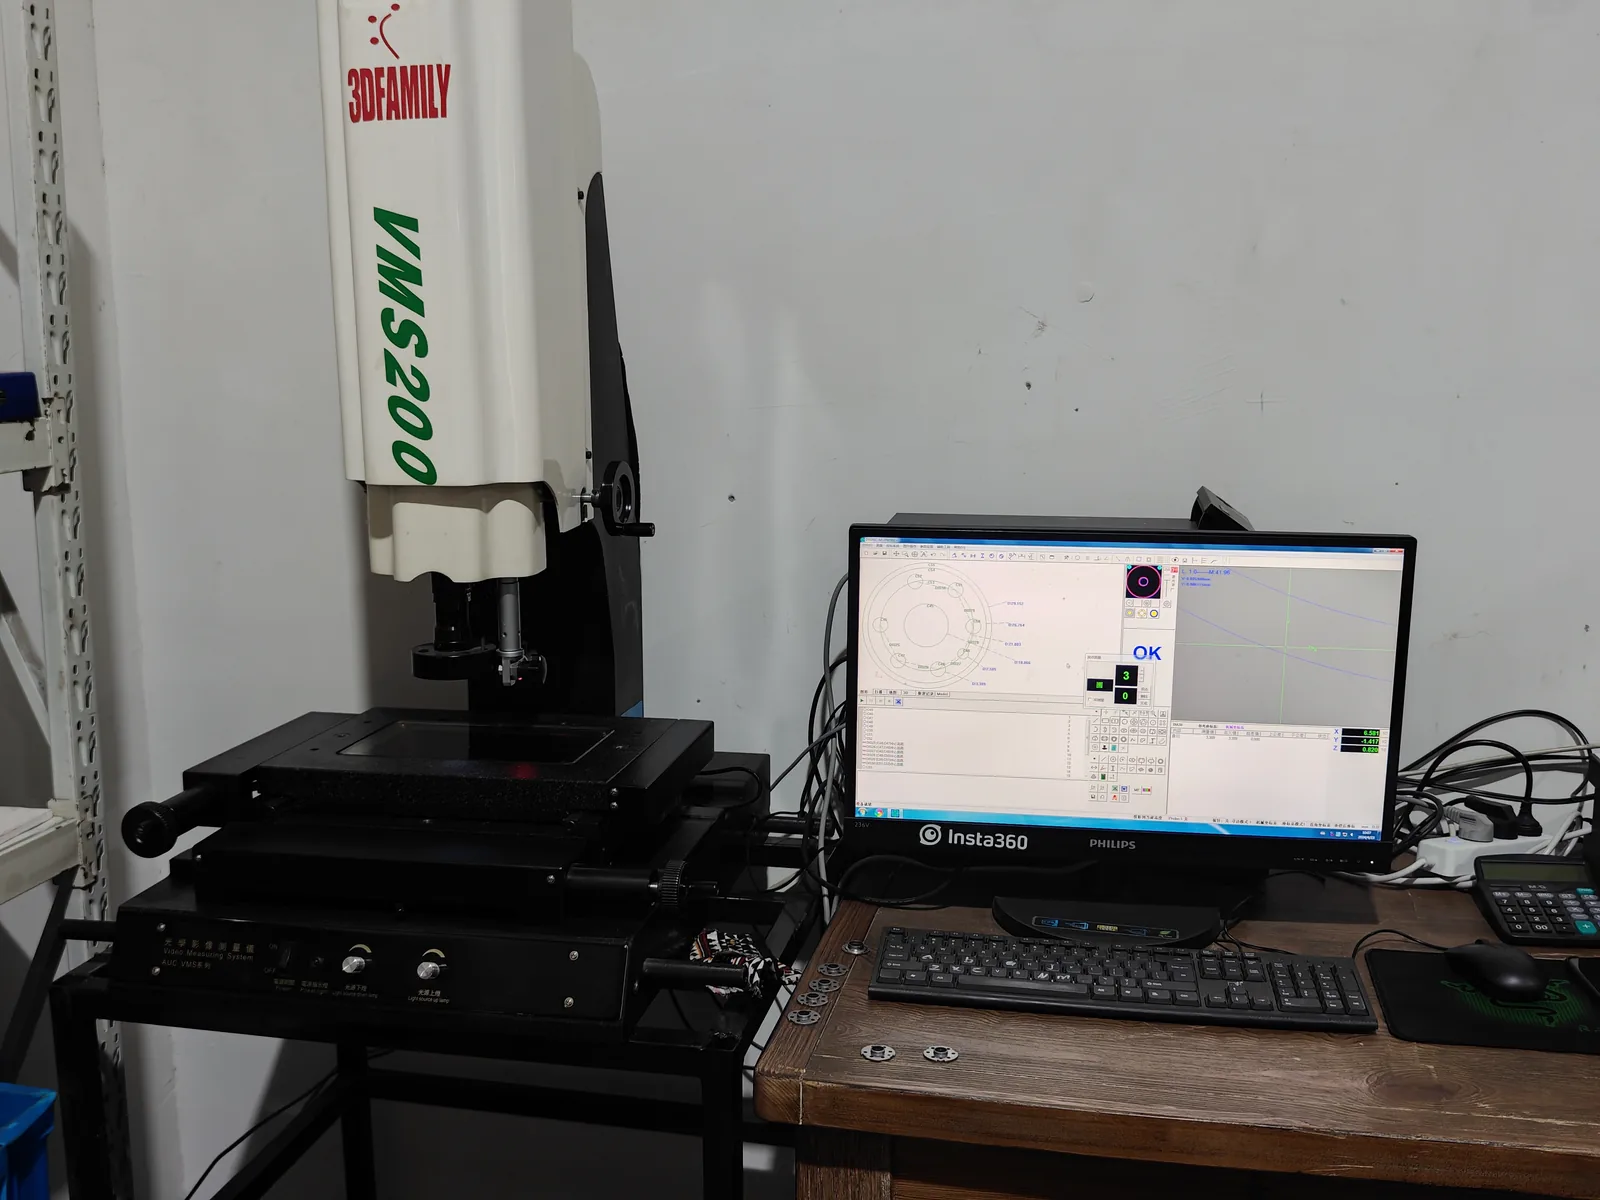
ラボで測定できる項目
- 寸法— 外径・内径、肉厚、高さ、深さ、段差位置、フランジ形状。
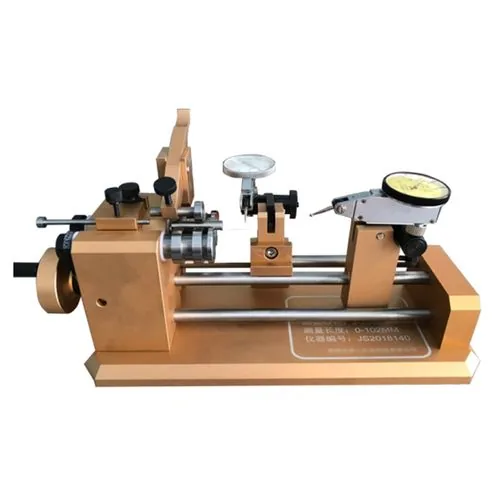
- 幾何学的形状— 円筒ハウジングの同軸度および振れ、さらに絞り加工およびプレス加工エッジのプロファイル検査。
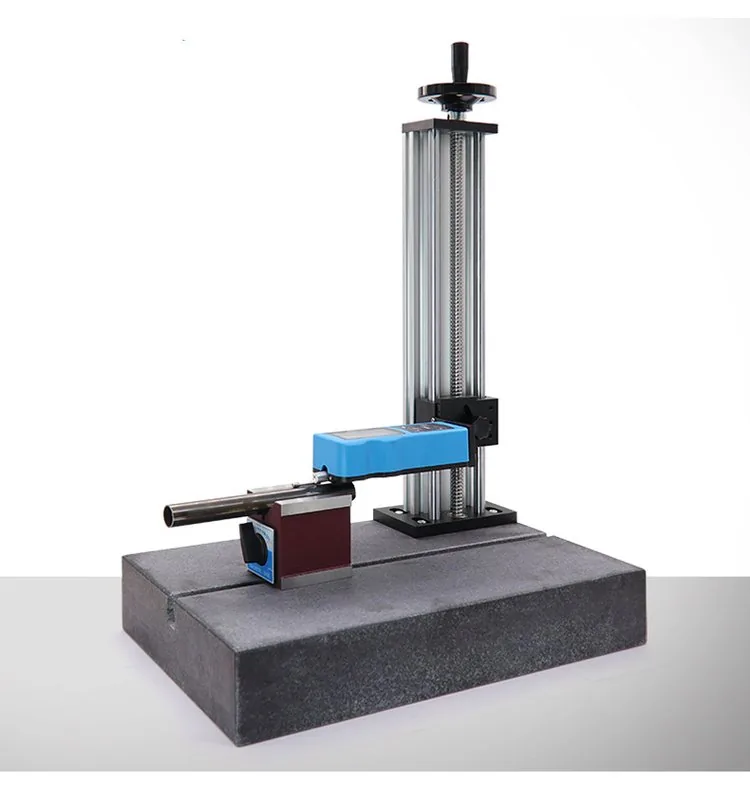
- 表面仕上げ— 成形面および機械加工面のRa。
- 硬度— 受入材料および成形部品。ロックウェル硬さ試験機で測定。
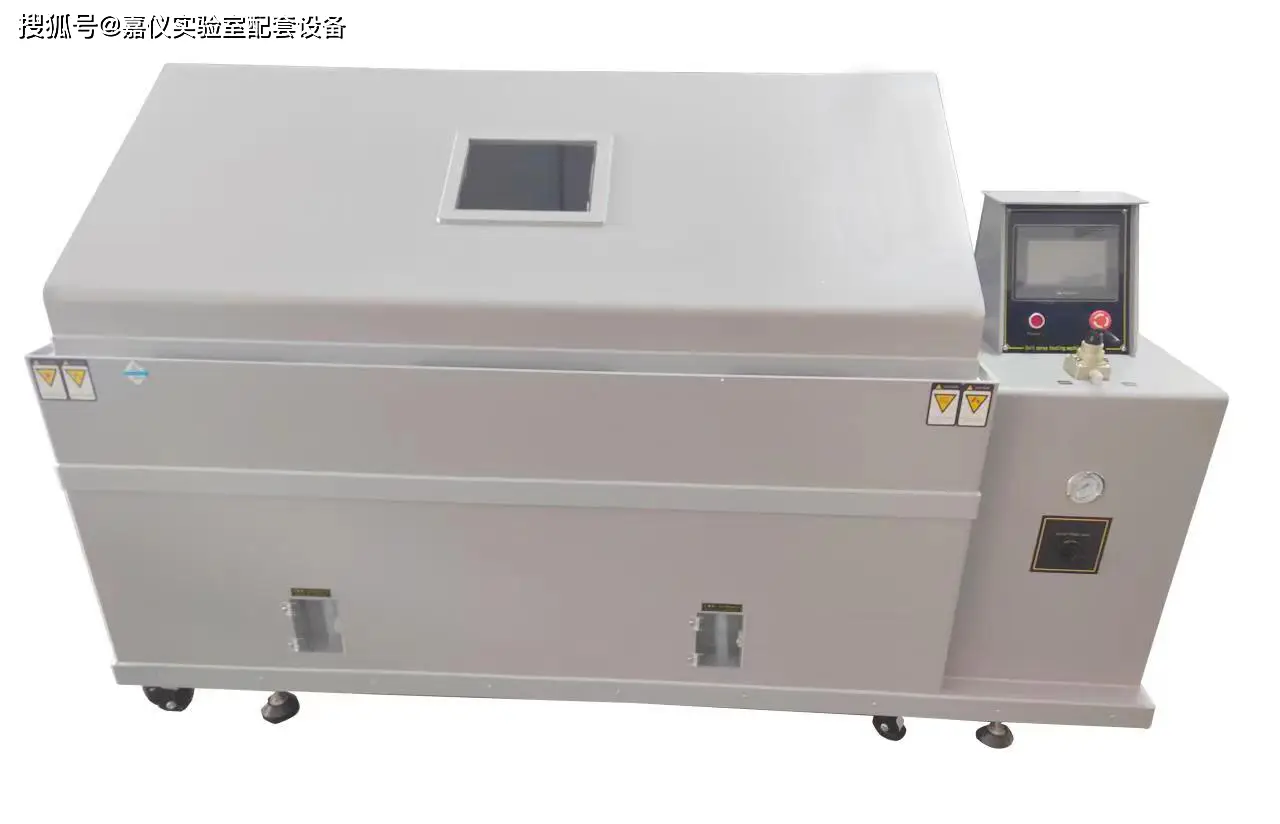
- 耐食性— めっきおよび不動態化処理部品に対する塩水噴霧試験。
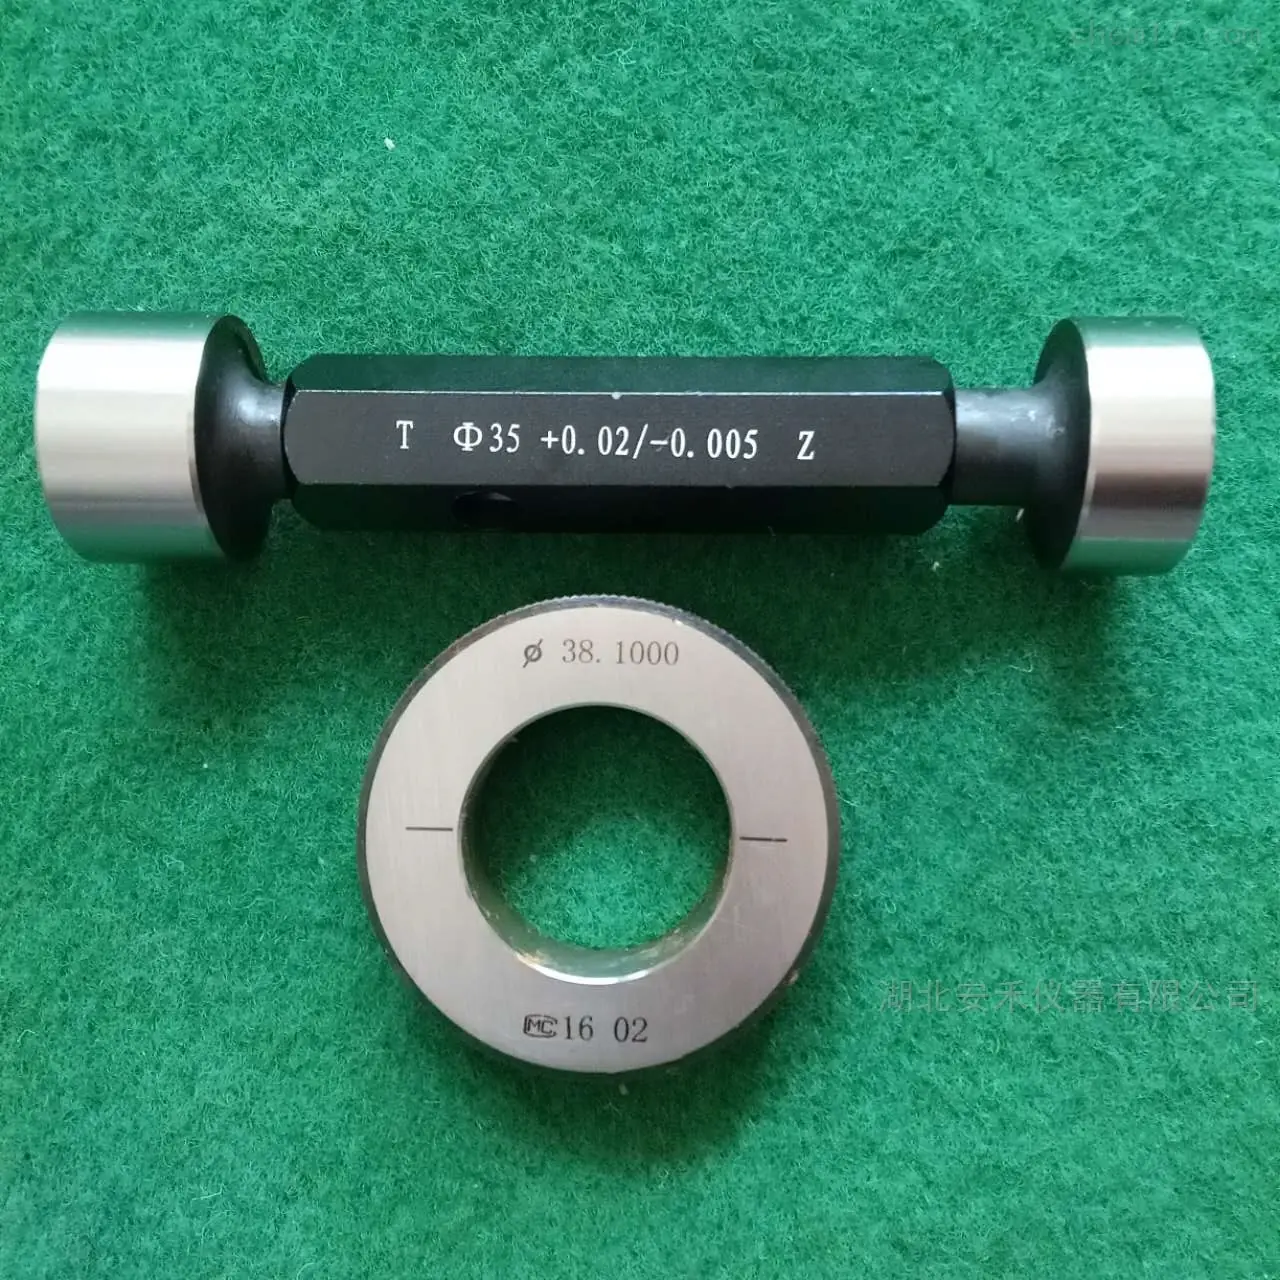
- 特性確認— プレス機上での穴、スリット、位置に対するゴー/ノーゴーゲージ検査。
検査ラボの設備
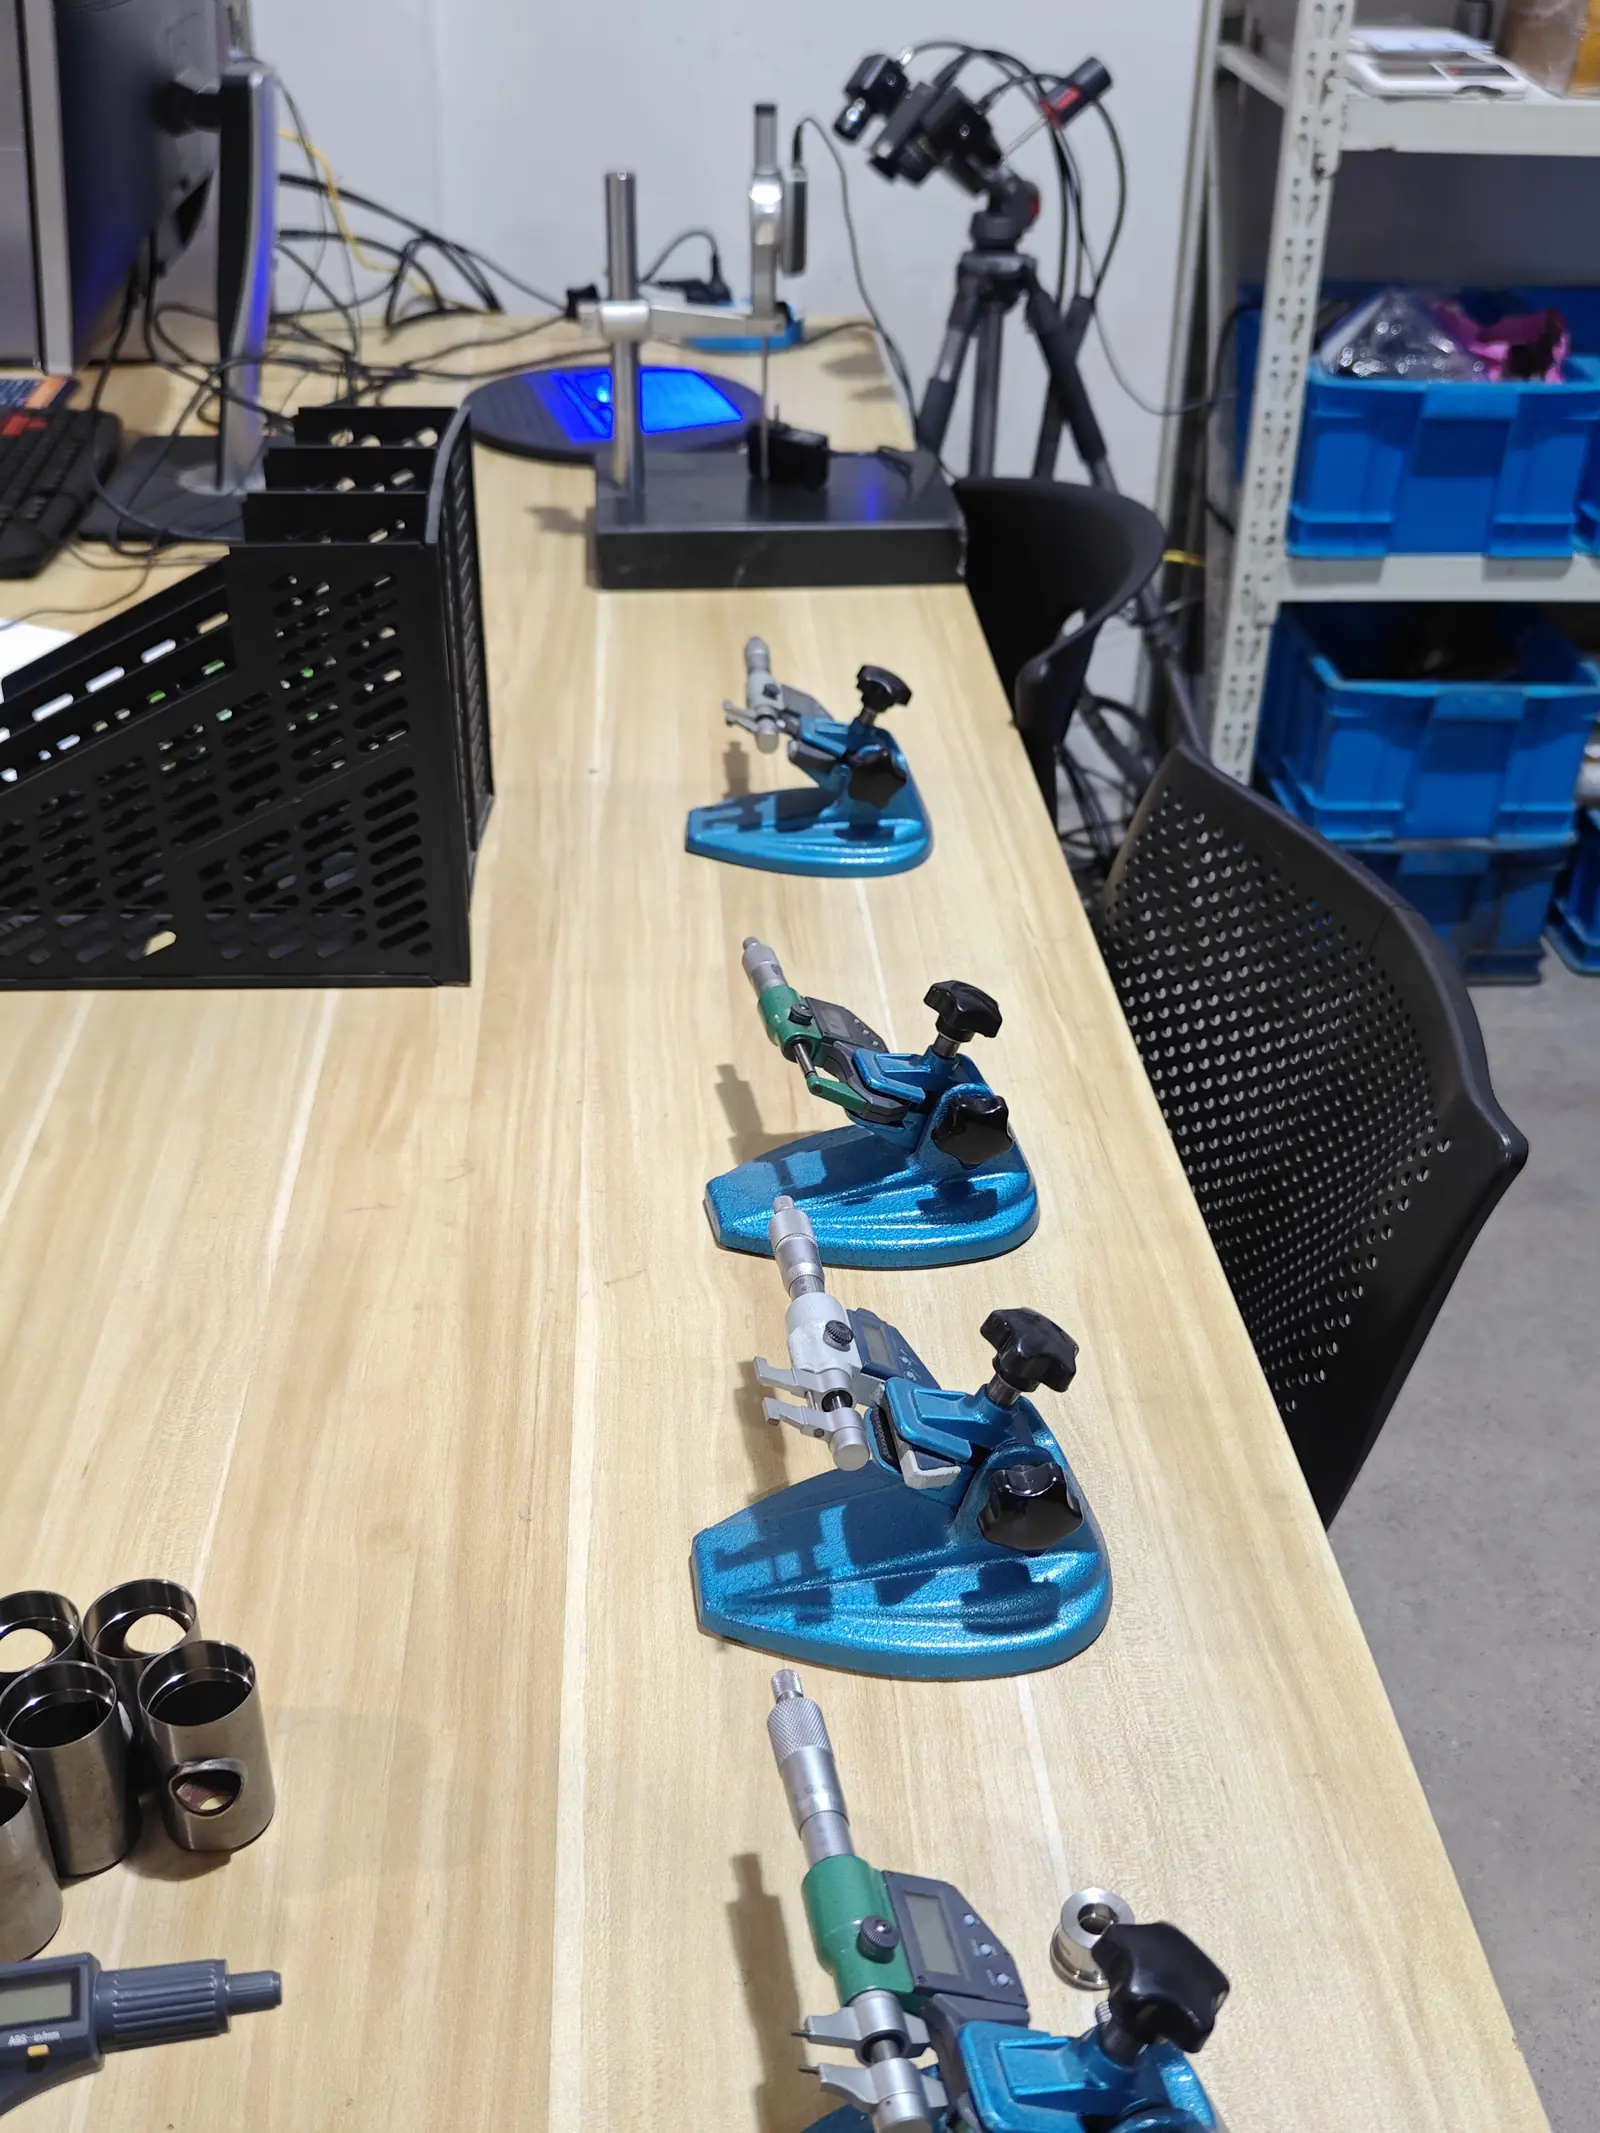
ラボにおいても
- 3Dスキャナー ×1 — 自由曲面形状およびモデルとの初品比較用。
- ロックウェル硬さ試験機 ×1 — 受入材料および成形品の硬さ検査。
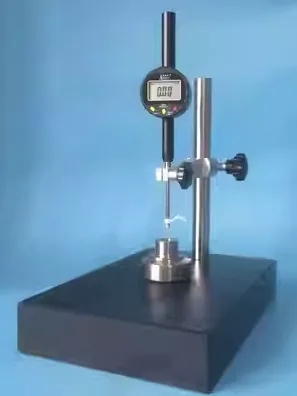
- デジタルハイトゲージ(分解能0.001 mm)— 平板部品および成形部品の高さと段差位置の測定。
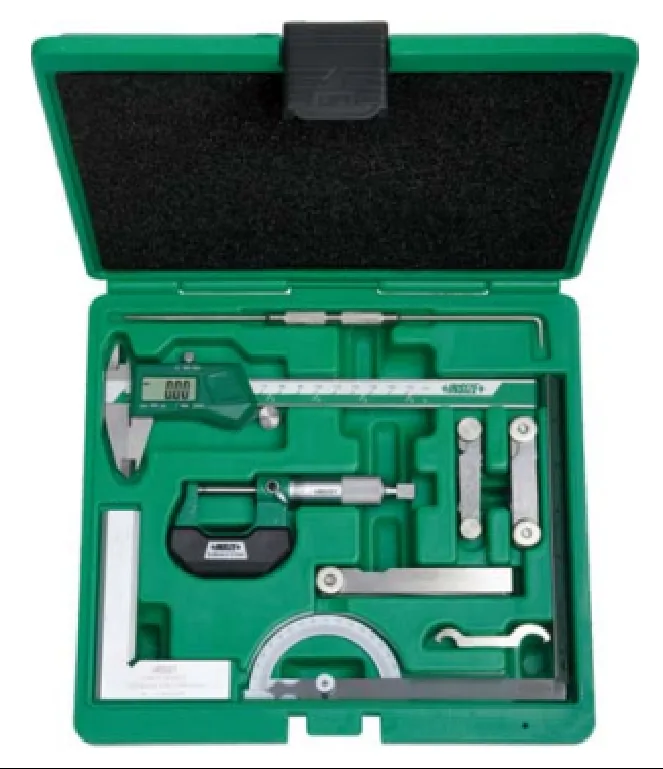
- 社内用キャリパーおよび全数受入/否認ゲージセット(現場での合否判定検査用)。
- フラッシュ測定器 ×1 — 大量生産部品の特徴を高速バッチ測定。
初品検査の実施方法
- 図面は特性リストへと変わります。公差付きのすべての寸法は番号付き特性となり、重要なものにはフラグが付けられます。
- 材質と硬度を最初に確認します— 誤った材料で成形形状を測定しても、無駄な労力に終わります。
- その部品はリストに照らして測定されます。各形状に適した測定器を使用します。輪郭や直径には光学投影機とマイクロメータ、絞り深さにはデプスゲージ、穴の同軸関係には同心度ゲージ、表面仕上げには粗さ測定機を用います。
- 結果は、呼び値、公差、実測値とともに記録されます。そのため、レポートには部品が合格したかどうかだけでなく、どの程度のマージンがあったかも示されます。
- 公差を外れたものはすべて工程に戻されます生産が継続する前に、バッチ完了後ではなく。
同じ測定を、管理計画と工程内検査によって生産ロット全体に展開することで、レベル3のPPAPパッケージが可能になります。PPAP対応力ドキュメント面については。
ラボが行わないこと
境界を明確にすることは、購入者にとって、より長い設備リストよりも有用です:
- 三次元測定機(CMM)なし。複雑な自由曲面形状には3Dスキャナーを使用し、正式なCMMレポートが必要な部品については、提携検査機関での測定を手配し、お見積り前にその旨をお伝えいたします。
- 社内に冶金試験室はありません。ここでは硬度検査を実施しております。素材の完全な証明書は製鉄所から提供され、熱処理は認定された提携工場にて行われます。
- 腐食試験は検証であり、資格認定ではありません。塩水噴霧試験槽は、当社のめっき部品の性能を確認するものであり、表面処理サプライヤー自身の認定に代わるものではありません。
よくあるご質問
部品には初品検査報告書を添付していただけますか?
はい。初品検査は新しい金型における標準的な工程であり、その報告書には各特性の公称値、公差、実測値が記載されています。通常、量産開始前に発行されます。
重要な寸法の測定方法を指定することはできますか?
はい、その方が望ましいです。特性、図面または管理計画で指定されている測定方法、および使用するゲージをご連絡ください。方法が指定されていない場合、DFMレビューで方法を提案し、管理計画に記録します。
規格外となった寸法にはどのように対応していますか?
検出結果はプロセスへとフィードバックされます — 金型調整、プロセスパラメータの変更、または工程順序の修正 — そして部品は再測定されます。次ロットは改善されるだろうという前提で出荷されることは一切ありません。
受入材料の検査にも検査ラボは使用されていますか?
はい。受入材料は、プレスに投入される前に、ミルシートおよび図面に記載されたグレードと照合して確認されます — 寸法、該当する場合は硬度、および材料識別 —。
他社の金型で製造された部品の測定は可能ですか?
はい。当社の検査室では、工場に搬入されるすべての製品を検査しており、Balfordに移管された金型からの製品も含まれます。測定結果は同一の方法で報告されます。