金属接合・ろう付け加工
ろう付け加工サービス
チューブ、板金、センサー、電磁弁などの金属部品を、母材を溶かさずに接合するろう付け。材料、接合部の隙間、ろう材、加熱方法、治具、検査まで図面ごとに確認し、試作から量産まで対応します。
図面と接合要件を送る基礎知識
ろう付けとは何ですか?
ろう付け(ろう付、ブレージング、brazing)とは、母材より低い融点のろう材を加熱して溶かし、毛細管現象などで接合部へ浸透させ、母材を溶かさずに接合する方法です。溶接のように母材そのものを溶融させる接合とは異なり、材料への熱影響を抑えながら、薄肉部品、異なる材料の組合せ、複雑な管形状を接合できる場合があります。
接合品質は、母材とろう材の相性、接合部の隙間、重ね長さ、表面清浄度、フラックスまたは還元雰囲気、加熱速度と均熱、治具による保持、冷却、後洗浄によって決まります。見た目だけで合否を決めず、図面で求められる強度、気密、導電性、外観、寸法、洗浄性を確認して工程を選定します。
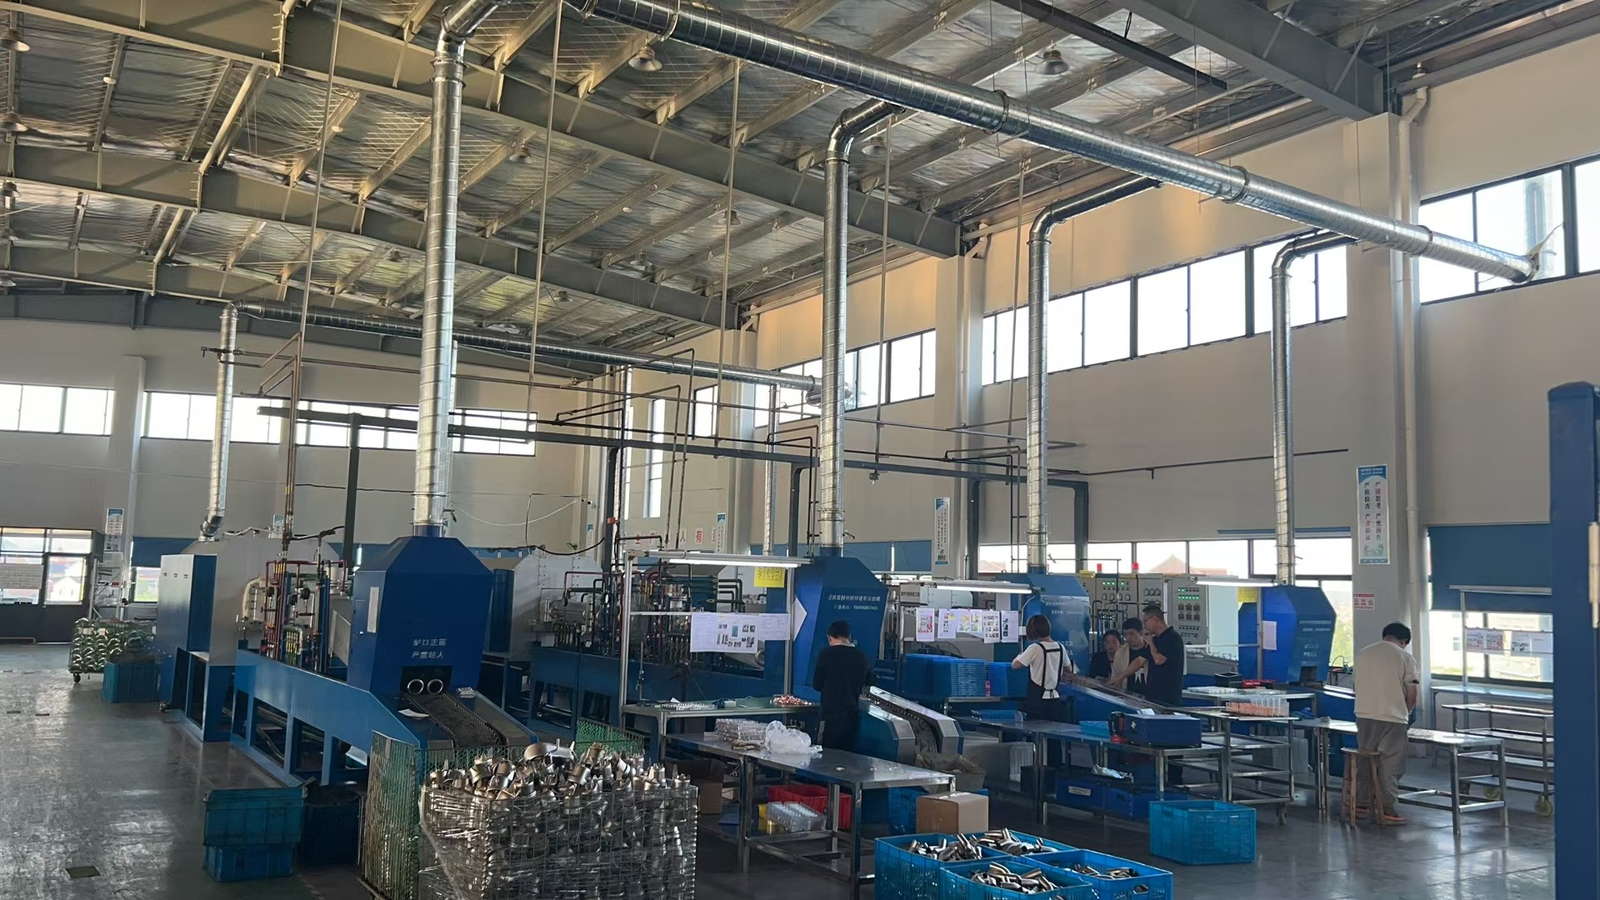
BalfordではTIG溶接、MIG/MAG溶接、スポット溶接、ろう付けを組み合わせ、部品形状と検査要件に応じて接合方法を比較します。12,000 m²の工場と500台以上の設備を運用し、新規プログラムではDFMレビュー、初品検査、PPAP Level 3文書を標準対応します。量産熱処理やめっきなど外注となる工程は範囲を明示します。
工法比較
ろう付けと溶接はどう違いますか?
どちらが優れているかではなく、母材、熱影響、接合形状、気密、外観、量産条件で選びます。
| 確認項目 | ろう付け | 溶接 |
|---|---|---|
| 母材 | 母材を溶かさず、ろう材で接合 | 母材を溶融して接合 |
| 熱影響 | 入熱と加熱範囲を管理しやすい | 材料や継手により熱影響部が生じる |
| 向く形状 | 薄肉、複雑形状、細い管、複数箇所の同時接合 | 構造強度、厚肉、突合せ継手、大型組立 |
| 品質確認 | ろう回り、隙間充填、外観、寸法、必要に応じ気密試験 | 溶接ビード、溶込み、外観、寸法、必要に応じ非破壊検査 |
| 後工程 | フラックス洗浄、酸化膜除去、表面処理を検討 | スラグ除去、研磨、熱処理、表面処理を検討 |
適用検討
ろう付けに向く部品は何ですか?
チューブ・配管アセンブリ
細管、分岐、継手、センサーハーネス、流体ラインなど、複数の接合部を一つの組立品にまとめる部品。
センサー・電磁弁部品
薄肉ハウジング、スリーブ、コネクタ、内部構造を熱影響から守りながら接合する部品。
異なる材料の組合せ
銅と真鍮、ステンレスと銅など、溶接が難しい組合せも、母材、ろう材、加熱方法を確認して検討します。
多数の接合点を持つ部品
一度の加熱で複数箇所を接合したい部品、治具で位置を保持しながら組み立てる小形ユニット。
設計レビュー
ろう付けの見積りで確認する項目
ろう付けは、接合部の設計と前後工程を含めて評価します。図面だけでは判断できない場合は、相手部品、接合位置、ろう材の指定範囲、検査方法も共有してください。
- 母材の種類、調質、板厚、管径、表面状態
- 接合部の隙間、重ね長さ、接触面積、ろう材の供給方法
- フラックスまたは還元雰囲気、加熱方法、加熱範囲、冷却条件
- 治具、位置決め、仮組、熱変形の許容値
- 強度、気密、導電性、外観、清浄度、後洗浄の要求
- 年間数量、ロットサイズ、試作数量、検査記録とPPAP要件
製造フロー
Balfordでのろう付け工程
01 図面・接合要件の確認
母材、接合位置、隙間、熱影響、強度・気密・外観の要求を確認します。
02 工法・治具の選定
ろう付け、TIG、MIG/MAG、スポット溶接を比較し、加熱方法と位置決め治具を計画します。
03 試作・初品確認
ろう回り、充填、変形、外観、寸法を確認し、必要に応じて条件を調整します。
04 量産・工程管理
加熱条件、ろう材、治具、洗浄、検査をロットごとに管理します。
05 検査・文書
外観、寸法、気密・強度などの要求に応じ、初品検査と工程記録を準備します。
06 後工程・組立
洗浄、表面処理、熱処理、組立、保護梱包を必要に応じて組み合わせます。
品質
ろう付け品質の確認方法
外観だけでは接合品質を保証できません。接合部のろう回り、未充填、酸化、変形、母材への熱影響を確認し、用途に応じて寸法測定、気密試験、強度評価、断面確認などを組み合わせます。検査方法と合否基準は、図面と品質計画で事前に合意します。
Balfordでは、材料と接合条件の記録、初品検査、工程内チェック、必要に応じたPPAP文書を用意します。顧客図面、材料、ろう材、熱処理、めっき、洗浄の変更は工程変更として扱います。
FAQ
ろう付け加工のよくあるご質問
ろう付けと溶接はどちらを選ぶべきですか?
母材を溶かしたくない薄肉部品、異材接合、複数箇所の同時接合、熱影響を抑えたい部品はろう付けを検討します。構造強度や厚肉部材、突合せ継手では溶接が適する場合があります。図面の機能要求で選定します。
ろう付けの強度は溶接より弱いですか?
一概には言えません。接合面積、ろう材、母材、隙間、充填状態、負荷方向で変わります。必要な強度試験方法と合否基準を図面・品質計画で指定してください。
異なる材料同士をろう付けできますか?
銅と真鍮、ステンレスと銅などは候補になりますが、母材とろう材の相性、加熱温度、熱膨張差、腐食環境、後処理を確認する必要があります。材料組合せごとに評価します。
見積りには何を送ればよいですか?
2D図面、3Dモデル、母材、接合位置、相手部品、ろう材の指定、強度・気密・外観・洗浄要件、年間数量、検査方法、PPAP要件を共有してください。接合部の拡大図や断面指示があると確認が進みます。