프로토타입 제작 · 소량 생산 · 단공정 금형
소량 스탬핑 및 프로토타입 제작
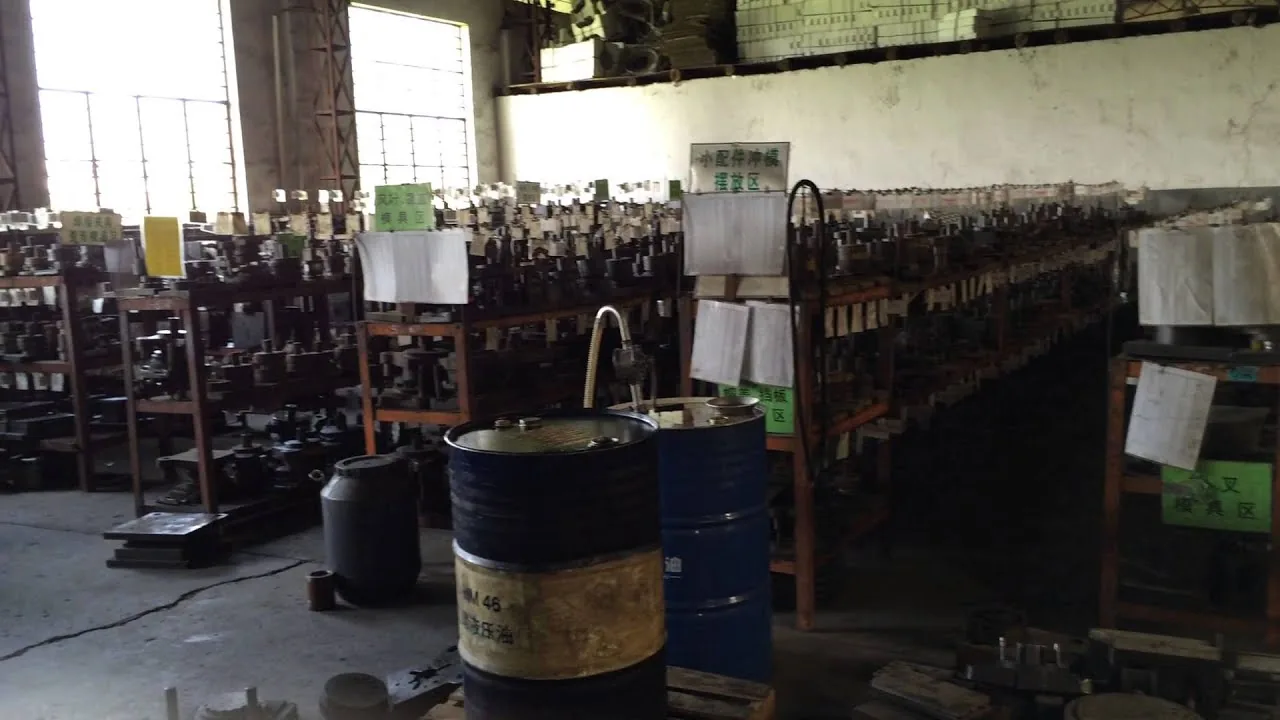
Balford는 4,000개 이상의 단공정 드로잉 금형을 보유하고 있으며, 이는 첫 금형이 제작된 2000년 2월부터 축적된 것입니다. 이러한 금형 라이브러리 덕분에 새로운 원통형 하우징은 형상이 실제로 다른 부분에만 신규 금형이 필요한 경우가 대부분입니다. 소량 부품부터 수천 개까지, 물량이 정당화되기 전에 프로그레시브 금형을 구매할 필요가 없습니다.
소량 스탬핑이란 무엇인가?
소량 스탬핑은 프로그레시브 금형이나 트랜스퍼 금형이 아닌 단동 금형으로 소량의 성형 금속 부품을 생산하는 공정입니다 — 단일 시제품에서 수천 개까지 가능합니다. 이는 다공정 금형이 물량이 확보되어야만 투자 회수가 가능하기 때문입니다. 금형 비용이 생산 부품에 분산되기 때문입니다. 그 손익분기점 이하에서는 한 번에 하나의 성형 공정으로 제작하는 것이 더 빠르고, 수정 비용이 저렴하며, 반복 개선이 훨씬 용이합니다. 실제로 결정 기준은 품질이 아니라 — 동일한 프레스와 동일한 인발 엔지니어링이 사용됩니다 — 아직 확보하지 못한 물량에 대한 비용을 지불하지 않도록 하는 금형 방식의 선택입니다.
약 10,000개 이하에서 단동 금형이 유리한 이유
프로그레시브 금형은 단일 금형이 아닙니다. 스트립 레이아웃, 캐리어 웹, 파일럿, 공정 순서, 그리고 모든 성형 공정이 한 번에 절단되는 방식입니다. 이것이 바로 대량 생산에서 부품당 빠르고 저렴하게 만드는 이유이자, 변경 시 느리고 비용이 많이 드는 이유입니다.
단동 금형은 하나의 성형 공정입니다. 시제품 및 단기 생산 작업에서 이 차이가 세 가지를 결정합니다:
변경 비용이 저렴함
수정은 펀치를 다시 깎거나 다이 링을 다시 연마하는 것을 의미합니다 — 스트립의 타이밍을 다시 맞추거나 스테이션을 다시 깎고 전체 금형을 다시 검증하는 것이 아닙니다. 반복 작업은 몇 주가 아닌 며칠 안에 유지됩니다.
레이아웃이 아니라 부품을 변경합니다
시제품은 문제를 찾기 위해 존재합니다. 단공정 금형은 반복 간에 부품이 움직일 수 있게 하지만, 프로그레시브 다이는 스트립이 확정되는 순간 형상을 고정합니다.
금형 비용이 낮게 시작됩니다
전체 양산 금형을 구매하여 답을 얻는 대신, "이 부품이 성형되는가?"라는 질문에 답하기 위해 하나의 성형 스테이션만 구매합니다.
| 금형 방식 | Typical fit | 변경 비용 | 유리한 물량 구간 |
|---|---|---|---|
| 단공정 / 싱글 히트 | 시제품, 파일럿 배치, 소량 시리즈, 그리고 아직 개발 중인 모든 부품 | 최저 — 펀치 하나 또는 다이 링 하나 | 대략 10,000개 미만 |
| 트랜스퍼 프레스 | 소재가 스테이션 간을 이동하며 성형되는 다단 성형 | 중간~높음 | 대략 20,000–500,000개 |
| 프로그레시브 금형 | 여러 공정이 결합된 고생산량 스트립 공급 부품 | 최고 수준 — 스트립 레이아웃이 금형의 핵심 | 대략 50,000개 이상 |
손익분기점은 고정된 수치가 아닙니다. 형상, 재질, 벽 두께, 그리고 부품에 필요한 성형 단계 수에 따라 달라집니다. 표를 적용하는 대신 도면을 기준으로 공정 경로를 산출합니다.
금형 라이브러리: 20년에 걸친 단발 드로잉 금형
해당 금형 중 첫 번째 금형은 다음 연도에 제작되었습니다 2000년 2월, 가족이 운영하는 스탬핑 공장이 문을 연 곳은 루이안시 탕샤진 — 저장성 자동차 부품 클러스터로, Balford의 제조 이력이 시작된 곳입니다. 그 이후로 이 공장은 모터 하우징, 솔레노이드 밸브 하우징, 센서 하우징, 컵, 캡, 부싱, 셸용 단공정 드로잉 금형을 제작해 왔으며 이를 계속 보유하고 있습니다.
4,000개 이상의 단공정 드로잉 금형이 여전히 보관, 유지보수 및 재사용되고 있습니다. 펀치, 다이 링, 블랭크 홀더, 노크아웃은 20년에 걸친 해당 작업 과정에서 축적된 것으로, 2020년 이후 제작된 프로그레시브 및 트랜스퍼 금형과 같은 금형실에 보관되어 있습니다.
여기에 실질적인 이점이 있습니다. 해당 금형들은 공통 생크 및 다이 세트 인터페이스로 제작되었기 때문에, 기존 펀치와 다이 링을 종종 새로운 원통형 프로파일로 재조합할 수 있습니다. 그러면 새 부품에는 형상이 실제로 다른 부분에만 신규 금형이 필요합니다 — 다른 반경, 다른 단차, 다른 벽 두께 — 처음부터 전체 다이 세트를 가공하는 대신에 말입니다.
이것이 시제품 프로젝트에 미치는 영향:
- 일정이 금형 절삭이 아니라 드로잉 시험에 투입됩니다. 형상이 기존 라이브러리 범위 내에 있는 경우, 첫 시험은 이미 존재하는 금형에서 시작할 수 있습니다.
- 리스크를 더 이른 단계로 이동합니다. 논의 단계가 아니라 실제 부품에서 주름, 파단, 두께 감소, 이어링을 확인합니다.
- 부품은 변경될 수 있습니다. 단공정 금형은 조정이 가능하므로 설계 변경이 금형 투자 자체를 무효화하지 않습니다.
적용되지 않는 경우. 본 라이브러리는 원형의 회전 대칭 형상을 기준으로 구축되어 있습니다. 단차가 크거나 비원형·비대칭인 부품은 일반적으로 신규 금형이 필요하며, 견적 전에 이를 명확히 안내드립니다. 그럼에도 이 라이브러리가 유효한 이유는 대부분의 솔레노이드 밸브 하우징, 센서 하우징, 부싱, 캡이 원통형이기 때문이며, 바로 이 부분에서 라이브러리가 효과를 발휘합니다.
단공정으로 시작하고, 양산 금형에서 보정합니다
이것이 Balford가 신규 프로그램을 진행하는 방식이며, 소량 작업에서 나중에 성과로 이어지는 부분입니다.
- 도면 검토 및 DFM. 재질, 두께, 주요 공차, 벽 두께 요구 사항, 연간 물량을 성형 시퀀스와 대조하여 검토합니다. 소재 절단 전에 드로잉비와 공정 수를 확정합니다.
- 단공정 시작 금형. 한 번에 하나의 성형 스테이션으로 구성되며, 조정이 가능하도록 제작됩니다. 의도적으로 양산 금형이 아닙니다.
- 시험 부품, 측정 완료. 불량 모드는 실제 부품에서 나타납니다: 블랭크 홀더 힘에 의한 주름, 다이 반경부의 파단, 반경 상부의 벽 두께 감소, 트리밍 가장자리의 이어링, 직경의 스프링백.
- 원인이 된 파라미터를 수정합니다. 다이 반경, 클리어런스, 블랭크 홀더 압력, 블랭크 직경, 윤활, 또는 추가 재드로잉이나 공정 간 어닐링.
- 그런 다음에야 수정된 시퀀스를 반영하여 프로그레시브 또는 트랜스퍼 금형을 설계합니다.
이 순서가 필요한 상업적 이유는 명확합니다. 프로그레시브 금형에서는 금형을 가공한 후에 동일한 문제를 발견하면 스테이션 재가공, 스트립 재타이밍, 금형 재검증이 필요하며, 이는 금형강과 수 주의 생산 손실로 측정됩니다. 단공정 금형에서 발견하면 펀치 재연삭이나 새 다이 링 비용으로 끝납니다.
이 루프는 2020년 이후 제작한 프로그레시브 및 트랜스퍼 금형이 가정이 아닌 검증된 드로잉 파라미터에서 시작하는 이유이기도 합니다: 문제는 더 저렴한 금형에서, 프로토타입 단계에서 이미 발견되었기 때문입니다.
프레스에서 드로잉 하우징이 나오는 모습 보기
Balford에서 촬영: 연강 솔레노이드 밸브 하우징의 딥 드로잉. 이와 같은 프로토타입 및 소량 부품은 단공정 프레스에서 한 스테이지씩 성형되며, 이후 트랜스퍼 또는 프로그레시브 생산으로 전환되는 하우징의 일반적인 진입점입니다.
이 방식으로 만드는 제품
솔레노이드 밸브 하우징
자기 성능이 중요한 DC04 및 순철 소재의 디프 드로잉 하우징으로, 내경과 외경이 모두 기능면일 때 벽 두께 감소 공정도 포함합니다.
센서 하우징
내식성, 벽 두께 균일성, 깨끗한 안착면이 설계의 핵심인 스테인리스 스틸 센서 하우징 및 셸. 자세히 보기: 센서 하우징 페이지.
부싱, 슬리브 및 튜브
복잡성보다 동심도와 표면 조도가 중요한 원형 박벽 부품.
컵, 캡 및 셸
트리밍된 엣지와 피어싱 또는 태핑 가공이 2차 공정으로 추가된 성형 클로저 및 드로잉 셸.
모터 하우징 및 엔드 캡
이 공장이 2000년에 시작한 부품군으로, 현재도 가전, 자동차 및 산업용 프로그램용으로 생산되고 있습니다.
2차 가공 작업
성형 후 드로잉 부품에 트리밍, 피어싱, 태핑, 페이싱, 디버링 및 어닐링을 추가하는 공정으로, 스트립에 내장하지 않습니다.
실제 생산에 사용할 소재로 제작한 프로토타입
프로토타입은 생산 등급 소재로 제작해야만 정확한 검증이 가능합니다. Balford는 생산 부품에 사용하는 것과 동일한 소재로 프로토타입을 드로잉합니다. 이는 소재가 단순한 형상이 아닌 기능을 담당하는 경우에 특히 중요합니다:
| Material | 일반적인 프로토타입 및 소량 생산 용도 |
|---|---|
| DC04 / 저탄소 딥드로잉 강 | 드로잉성(drawability)이 강도보다 중요한 솔레노이드 밸브 하우징, 드로잉 셸 및 일반 원통형 부품 |
| 순철 (DT4 / DT4C) | 투자율과 보자력이 기능적 요구사항인 연자성 하우징, 슬리브 및 폴 부품 |
| 스테인리스강 (304 / 316) | 센서 하우징 및 수분, 냉각수 또는 화학물질에 노출되는 부품; 가공경화가 빨라 드로잉 횟수와 중간 어닐링 여부를 초기 단계에서 결정합니다 |
| 황동 및 구리 | 전기·열 관련 부품, 단자 및 피팅류; 성형성이 매우 우수하며 시제품을 솔더링 또는 브레이징해야 할 때 좋은 선택입니다 |
| Aluminium | 경량 하우징 및 인클로저; 합금에 따라 드로잉 성형성이 크게 달라지므로 금형 제작 전에 재질 등급을 확정합니다 |
DC04 또는 순철로 솔레노이드 하우징 시제품을 제작하면 편의상 대체재를 쓰는 대신, 측정한 자기 특성이 양산에서도 그대로 유지됩니다 — 재질과 성형 공정이 동일하기에 어닐링과 자기 특성도 그대로 이어집니다.
소량 스탬핑이 하지 못하는 것
가장 저렴한 단가가 되지는 않습니다
단공정 작업은 정의상 취급 횟수와 개별 공정 수가 더 많아집니다. 연간 물량이 이미 많고 안정적이라면 프로그레시브 금형이나 트랜스퍼 금형이 단가 면에서 더 유리합니다 — 금형 견적은 더 크더라도 저희가 그 점을 솔직하게 말씀드립니다.
모든 형상에 적합하지는 않습니다
단발 금형 라이브러리는 원통형 프로파일을 커버합니다. 비원형, 비대칭 또는 단차가 큰 부품은 일반적으로 전용 금형이 필요합니다.
일부 공정은 항상 외주로 진행됩니다
생산 부품의 슬로우 와이어 EDM과 모든 열처리는 검증된 협력사에서 진행하며, 성적서를 저희에게 회신받습니다. 그 외 모든 공정 — 금형 설계 및 제작, 컨벤셔널 및 고속 와이어 EDM, 드로잉, 2차 가공, 검사 — 은 사내에서 진행합니다.
실제 DFM 검토를 대체할 수는 없습니다
시제품 금형은 성형에 관한 질문에 답할 뿐, 상업적인 질문에는 답하지 않습니다. 벽 두께 지정, 공차 위치, 어느 직경이 기능 치수인지는 여전히 도면에서 확정해야 합니다.
자주 묻는 질문
Balford는 생산 수량을 요구하지 않고 시제품 및 소량 딥드로잉을 견적하므로, 문제는 최소 주문 수량이 아니라 어떤 금형 방식을 적용할지입니다. 형상이 기존 단공정 금형 라이브러리 범위에 들어오면 이미 보유한 금형으로 첫 부품을 생산할 수 있습니다. 신규 금형이 필요하면 이는 수량 문제가 아니라 금형 문제이므로 그에 맞게 견적합니다.
네, 부품이 이미 알려진 형상이거나 기존 생산품의 반복일 경우 가능합니다. 드로잉 비율이 공격적이거나 벽 두께 지정이 타이트하거나 성형 단수(스테이지 수)가 불확실한 경우에는 단공정 금형으로 먼저 시제품을 제작하는 것이 전체적으로 일반적으로 더 저렴합니다 — 잘못된 스트립 레이아웃의 비용은 펀치 한 번이 아니라 금형강과 몇 주의 시간으로 지불되기 때문입니다.
네, 그리고 이를 권장합니다. DC04, 순철(DT4 / DT4C), 스테인리스강, 황동, 구리, 알루미늄 모두 이곳에서 드로잉합니다. 생산 등급 소재로 시제품을 제작하는 것은 연자성 하우징에서 가장 중요합니다. 소재와 성형 공정이 투자율과 보자력을 결정하기 때문입니다 — 대체 소재를 사용하면 측정값이 무의미해집니다.
프레스는 25t에서 350t까지 운용되며, 견적 가능한 최대 딥드로잉 직경은 Ø250mm입니다. 특정 부품의 적용 가능 여부는 소재 등급, 판 두께, 깊이 대 직경 비율, 벽 두께 요구 사항, 형상이 허용하는 드로잉 단수에 따라 달라집니다. 견적 전에 귀하의 도면과 대조하여 공정 순서를 확인하며, 전체 설비 목록은 다음에 게시되어 있습니다 설비 목록.
두 가지에 따라 달라집니다. 형상이 기존 단공정 금형 라이브러리로 커버되는지, 그리고 부품에 몇 단계의 성형 공정이 필요한지입니다. 기존 펀치와 다이 링을 재사용하는 부품은 완전히 새로운 금형 세트가 필요한 부품보다 훨씬 빨리 드로잉 시험에 들어갑니다. DFM 회신과 함께 일정을 확정해 드리므로, 금형 제작을 결정하기 전에 납기를 확인하실 수 있습니다.
성형 시퀀스를 확정할 수 있는 자료면 충분합니다. 도면 또는 3D 모델, 재질 등급, 판 두께, 주요 공차 및 기능 치수에 해당하는 직경, 예상 수량, 그리고 추후 양산 전환 예정 여부입니다. 도면을 다음 주소로 보내주시면 DFM review 숫자만 받는 것이 아니라 공정 경로와 금형 컨셉을 가장 빠르게 받아보실 수 있는 방법입니다.
네. 시제품 및 초도품은 양산과 동일한 측정 장비로 사내 검사를 진행합니다 — 2.5D 광학 투영기, 마이크로미터 및 보어 게이지, 조도 측정기, 동심도 측정기, 통과/불통과 게이지, 경도 시험 — 신규 프로그램의 경우 PPAP Level 3 문서도 제공 가능합니다.
관련 페이지: 딥 드로잉 금속 스탬핑 · 딥 드로잉: 완전 기술 가이드 · 프로그레시브 금형 스탬핑 · 트랜스퍼 프레스 스탬핑 · 자체 금형 설계 & 제작 · 설비 목록 · 딥드로잉 부품 제작 방법 · 스탬핑 부품 가격 산정 방식 · 솔레노이드 밸브 하우징 · PPAP
도면을 보내주시면 — 어떤 금형 방식을 적용할지 안내해 드립니다
재질 등급, 판 두께, 수량, 그리고 실제로 중요한 공차를 포함해 주십시오. 성형 공정 순서, 기존 단공정 금형으로 해당 형상을 커버할 수 있는지 여부, 시제품 또는 소량 생산에 소요되는 사항을 회신드리겠습니다.
DFM 검토를 위해 도면을 보내주십시오