01
Kepingan, rangka dan kabinet
Kepingan dan plat yang perlu dipotong, dibengkokkan, dikimpal dan dipasang menjadi satu bahagian. Pilihan yang tepat untuk prototaip, pesanan tunggal dan siri kecil hingga sederhana.
Kimpalan · Pemotongan laser · Kerja logam · CNC
Balford mengeluarkan bahagian logam ikut lukisan untuk industri — daripada prototaip tunggal sehingga pengeluaran bersiri berulang. Kimpalan, pemotongan laser, lenturan, penekanan, penarikan dalam dan pemesinan CNC berlaku di bengkel yang sama, dengan semakan DFM sebelum acuan ditetapkan.
Laluan pengeluaran ditentukan oleh geometri — bukan oleh apa yang kami lebih suka jual. Tiga laluan di bawah merangkumi kebanyakan pertanyaan, dan setiap satu ada pemacu kosnya sendiri.
01
Kepingan dan plat yang perlu dipotong, dibengkokkan, dikimpal dan dipasang menjadi satu bahagian. Pilihan yang tepat untuk prototaip, pesanan tunggal dan siri kecil hingga sederhana.
02
Shim, pencuci, plat kunci, terminal dan komponen kecil dengan beberapa operasi dalam satu alat. Pilihan yang tepat apabila jumlah tahunan diketahui dan boleh diulang.
03
Bahagian yang memerlukan kedalaman, ketebalan dinding terkawal dan bentuk tanpa sambungan - tanpa kimpalan pada badan itu sendiri. Pilihan yang tepat apabila geometri menentukan proses.
Apabila pemotongan, pembentukan, kimpalan, pemesinan dan kemasan permukaan berada dalam satu pelan pengeluaran, antara muka antara langkah dikawal di satu tempat — bukan dirunding antara pembekal.
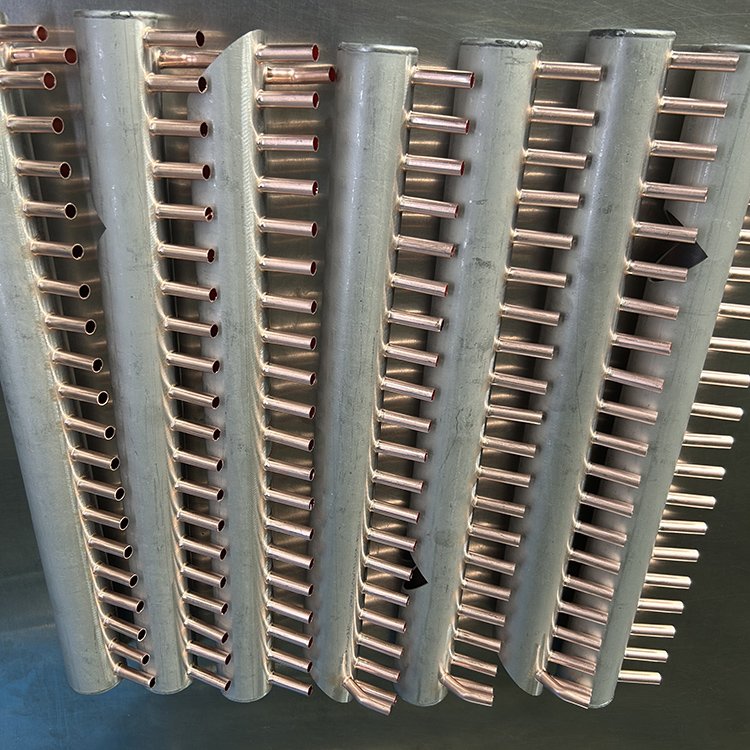
Laser untuk kontur, potongan dan lubang tanpa kos perkakas, penebukan dan pengguntingan CNC untuk bahagian berulang, dan pembengkokan pada brek tekan CNC dengan pembetulan sudut.
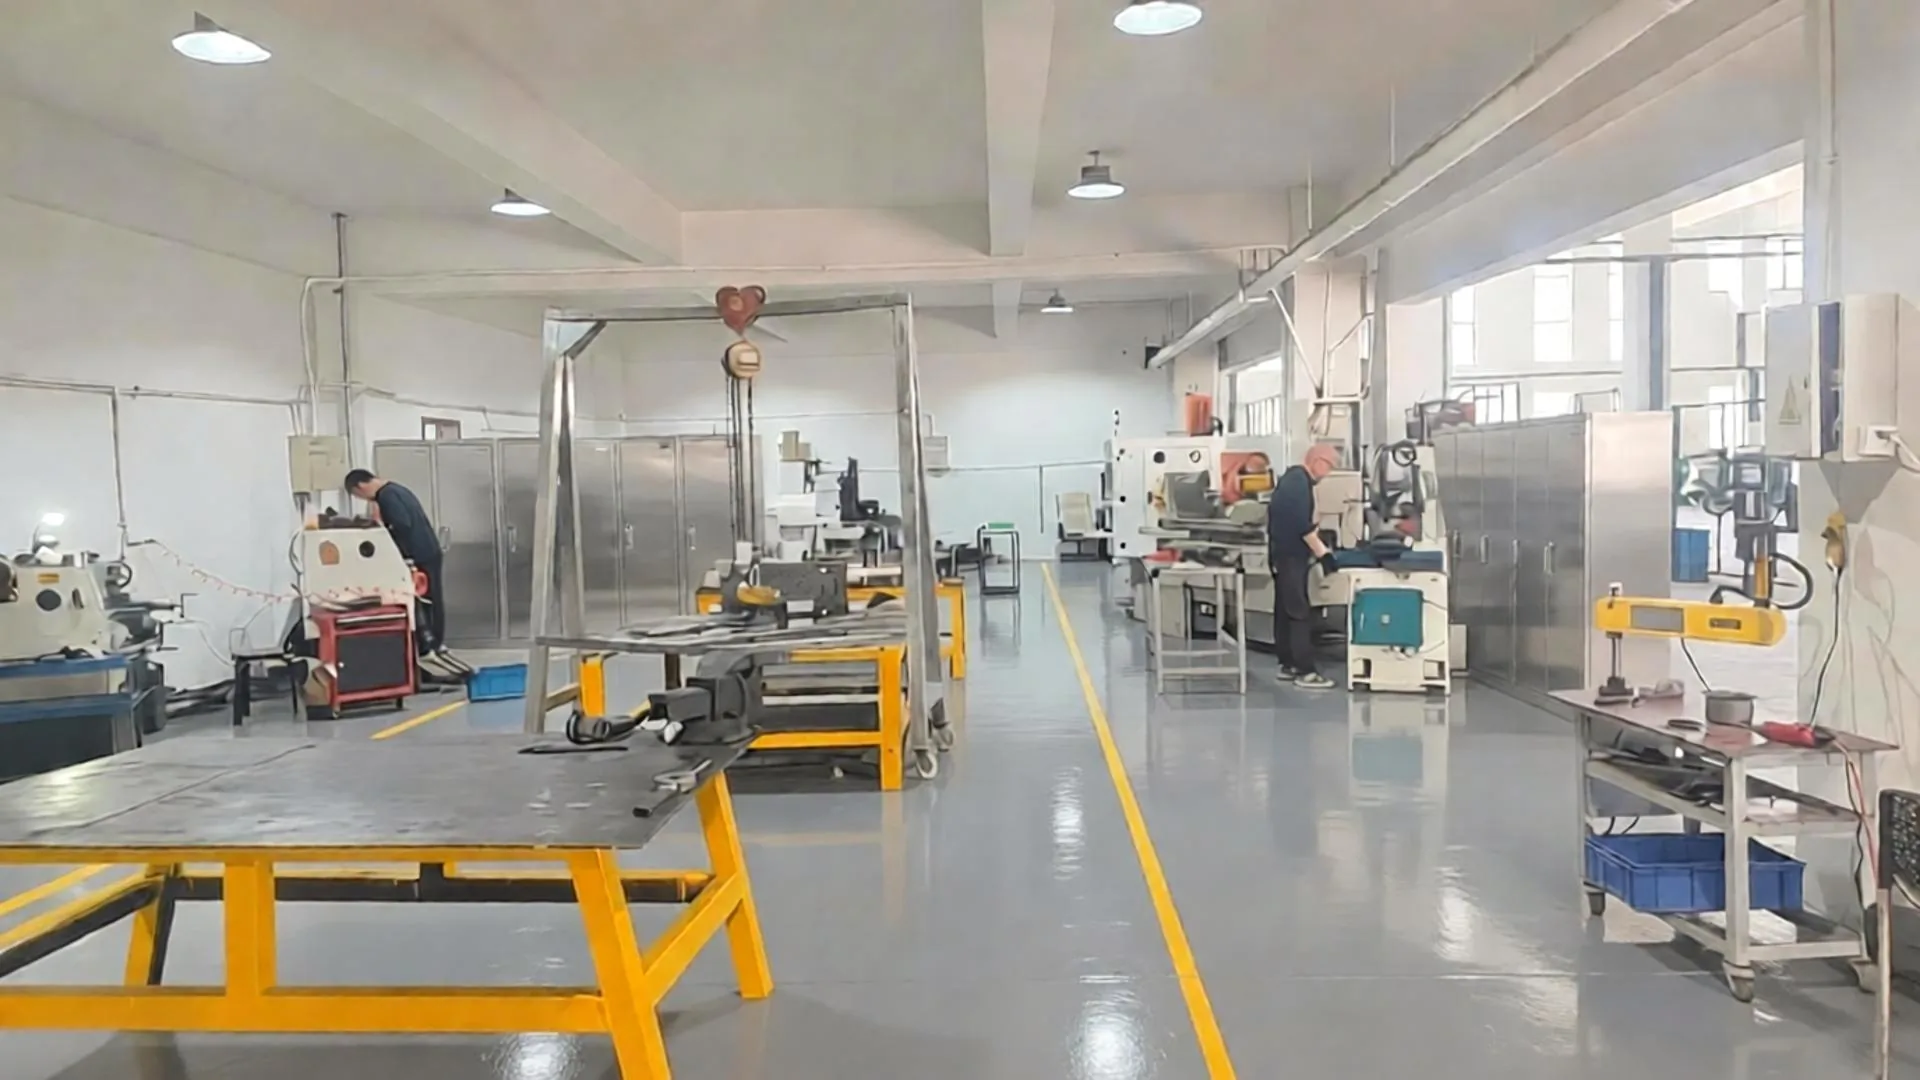
Kimpalan TIG, MIG dan titik dalam urutan yang dirancang supaya bahagian mengekalkan bentuknya. Nat rivet dan stud dimasukkan, dan sub-pemasangan dihantar sudah dipasang.
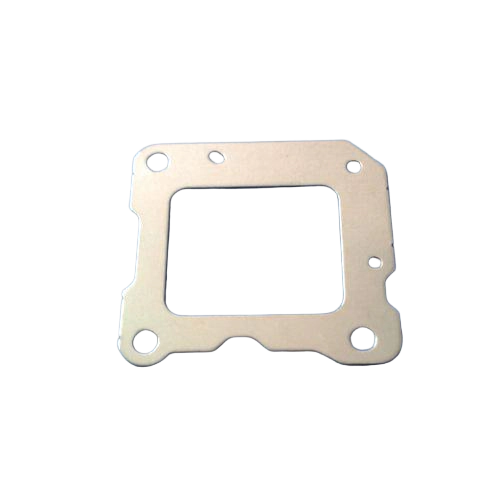
Fine blanking dan penempaan untuk bahagian di mana kedudukan, kualiti tepi dan kebolehulangan adalah kritikal kepada fungsi. Pemeriksaan disediakan terhadap lukisan dari artikel pertama.
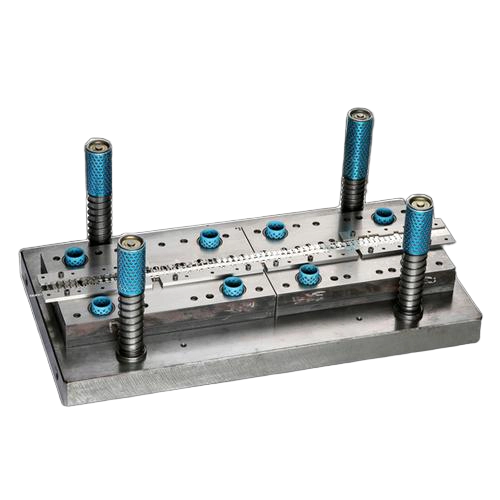
Jalur disuap melalui beberapa stesen: blanking, penebukan, pembengkokan, pembentukan dan penarikan dalam satu alat. Penguliran dalam acuan di mana ia sesuai untuk bahagian tersebut.
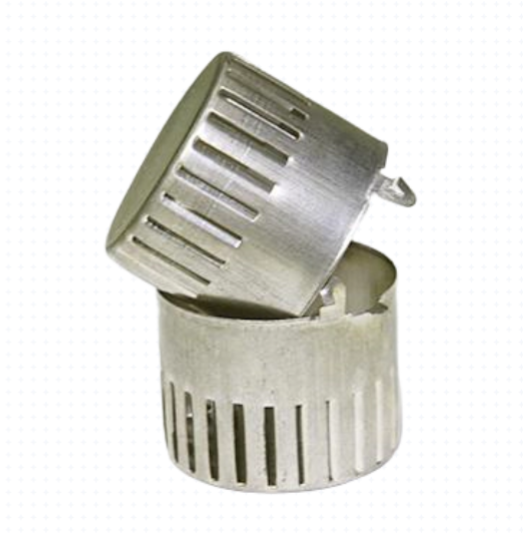
Penarikan dalam pelbagai peringkat, penarikan semula dan pengironan dengan penyepuhlindapan pertengahan di mana nisbah tarikan memerlukannya. Diameter tarikan maksimum Ø250 mm.
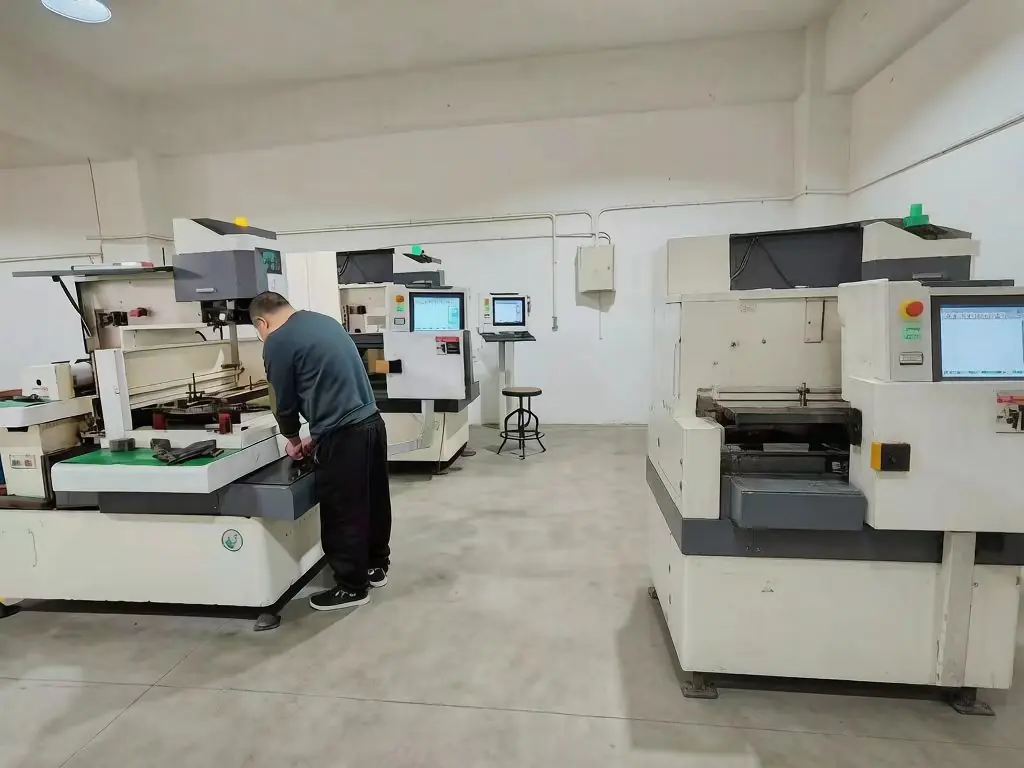
Pemesinan CNC, pengilangan dan EDM wayar untuk permukaan pengedap, benang dan antara muka fungsi selepas pembentukan. EDM wayar perlahan dan rawatan haba dijalankan oleh subkontraktor yang berkelayakan.
Kimpalan dan kerja kepingan logam adalah kemahiran logam yang paling banyak dicari, merangkumi segala-galanya daripada pendakap mudah sehingga rangka dan kabinet yang dikimpal sepenuhnya. Kerja kami bermula dari lukisan: bahan, bentuk kosong, urutan lenturan, urutan kimpalan dan lekapan dirancang bersama, kerana di situlah ukuran ditentukan — bukan kemudian.
Untuk prototaip dan pesanan sekali sahaja, kami memotong dengan laser dan tanpa perkakas. Apabila profil berulang, kami beralih kepada penebukan CNC, kerana ia memberikan harga sekeping yang lebih rendah dan tepi yang lebih sekata.
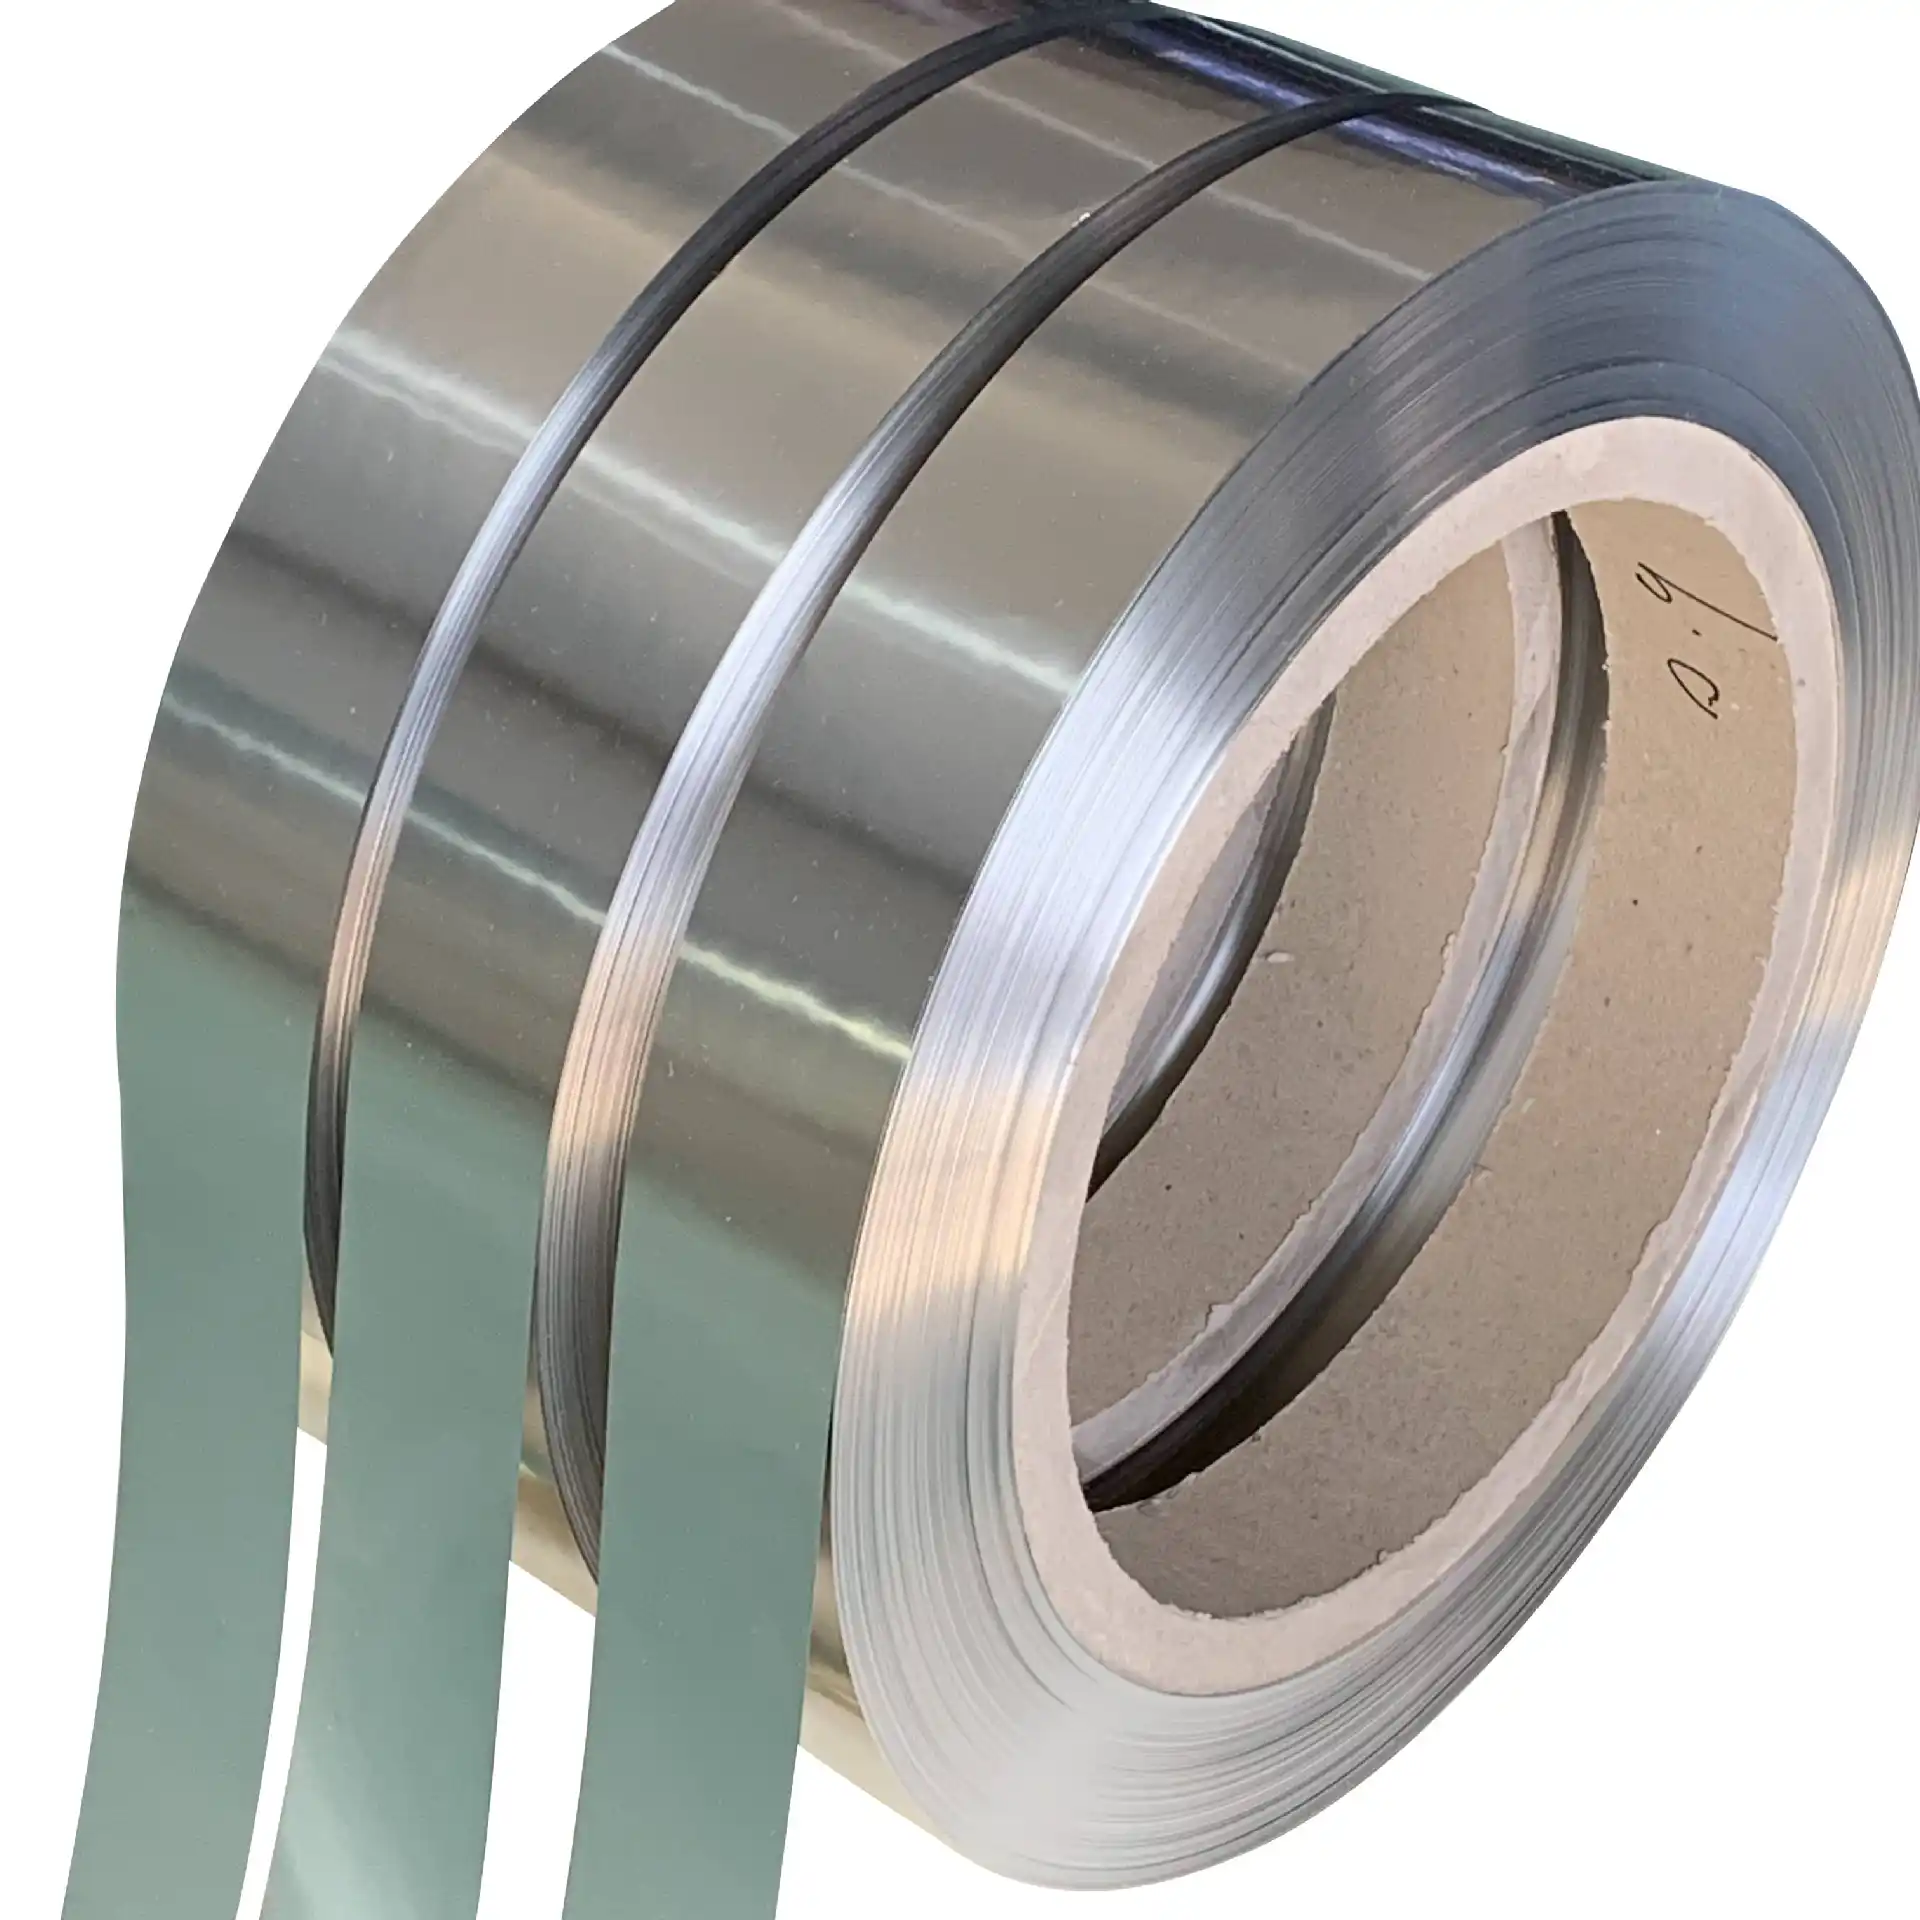
Penekanan digunakan apabila bahagian rata perlu dibuat berkali-kali dengan hasil yang sama. Penekanan ketepatan dan fine blanking merangkumi perincian yang kritikal kepada fungsi, di mana kedudukan dan kualiti tepi menentukan sama ada bahagian itu berfungsi.
Penempaan digunakan apabila bahagian rata perlu dibuat berkali-kali dengan hasil yang sama. Penempaan presisi dan fine blanking merangkumi butiran kritikal fungsi, di mana kedudukan dan kualiti tepi menentukan sama ada bahagian itu berfungsi.
Deep drawing membentuk kosong rata menjadi cawan, lengan atau perumah tanpa jahitan pada badan. Ia menghapuskan keperluan untuk mengimpal bentuk tertutup bersama-sama dan memberikan laluan di mana dinding boleh dikawal sepanjang ketinggian penuh.
| Jenis perkakas | Paling sesuai apabila |
|---|---|
| Die progresif | Bahagian mempunyai beberapa ciri dan volum tahunan berulang daripada jalur. |
| Die kompaun | Beberapa operasi pemotongan dalam satu lejang tekan - biasanya bahagian rata. |
| Die pemindahan | Geometri atau kedalaman pembentukan menjadikan suapan jalur tidak praktikal. |
| Operasi tunggal | Geometri lebih mudah, kos perkakas lebih rendah atau keperluan khusus projek. |
Pemilihan bahan disahkan mengikut kegunaan, bukan hanya mengikut harga. Dalam sebut harga dinyatakan bahan yang digunakan dan sijil yang menyertainya.
Jenis 304 dan 316L untuk panel, pendakap dan perumah tahan kakisan.
Bahagian struktur, rangka dan pendakap yang mana kekuatan dan harga menjadi penentu.
Kepingan dan profil yang perlu menahan cuaca dan pemasangan luar.
Perumah ringan, penutup dan kandang dengan ketebalan dinding terkawal.
Tiub, kelengkapan, badan injap dan pemasangan gegelung yang mana kekonduksian dan pematerian menjadi keperluan.
Keluli spring dan aloi yang ditentukan apabila lukisan memerlukannya.
Pemeriksaan ditakrifkan pada lukisan yang disahkan, direkodkan mengikut kelompok dan disimpan. Setiap bahagian baharu bermula dengan first article inspection sebelum siri dilepaskan.
| Sistem kualiti | ISO 9001:2015 |
|---|---|
| Kawalan automotif | Kawalan proses sejajar dengan keperluan IATF 16949 - bukan sijil IATF 16949 |
| Artikel pertama | FAI berdasarkan lukisan yang disahkan sebelum pelepasan siri |
| Dokumentasi | Pakej sejajar PPAP pada tahap yang dipersetujui; IMDS difailkan atas permintaan |
| Kebolehkesanan bahan | Sijil bahan bagi setiap leburan |
| Metrologi | CMM, pengukuran optik dan profil, kebulatan dan kesepusatan, ketebalan dinding, kekasaran permukaan dan ujian kebocoran |
Balford terletak di Zhuji, Zhejiang, kira-kira 150 km dari pelabuhan Ningbo dan Shanghai. Angka di bawah menerangkan bengkel yang anda pesan daripadanya.
| Kawasan pengeluaran | 12,000 m² di Zhuji, Zhejiang |
|---|---|
| Mesin dan perkakas | 500+ mesin dan alat, bilik perkakas dalaman |
| Kapasiti penekan | Penekan mekanikal dan hidraulik dari 25 t hingga 350 t |
| Diameter lukisan maks. | Ø250 mm |
| Perkakas dibina | 4,000+ acuan lukisan hentaman tunggal sejak tahun 2000 |
| Jumlah tahunan | Kira-kira 50 juta bahagian setahun |
| Kakitangan | 120+ dalam kejuruteraan dan pengeluaran |
| Logistik | Kira-kira 150 km ke pelabuhan Ningbo dan Shanghai - penghantaran FOB |
| Masa utama biasa | Perkakas 15-30 hari, pesanan pengeluaran pertama selalunya 3-5 minggu |
Daripada lukisan kepada siri dalam lima langkah. Semakan DFM datang awal, kerana di situ kos acuan dan masa penghantaran masih boleh dipengaruhi.
1
Anda menghantar lukisan 2D atau model 3D (STEP/IGES), bahan, jumlah tahunan dan toleransi kritikal. Kejuruteraan menyemak pilihan bahan, bentuk kosong dan susunan toleransi sebelum perkakasan ditentukan.
2
Semakan DFM tiba bersama sebut harga, bukan selepas artikel pertama. Kami nyatakan bahan yang digunakan dan sijil yang disertakan.
3
Perkakasan penekanan dan penarikan serta operasi susulan direka dan dibina secara dalaman, jadi perubahan pada laluan pembentukan tidak menunggu pihak ketiga.
4
Setiap bahagian baharu bermula dengan pemeriksaan artikel pertama terhadap lukisan yang disahkan. Pakej dokumentasi selaras PPAP disediakan pada tahap yang dipersetujui pelanggan.
5
Pemeriksaan dalam proses direkodkan dan disimpan mengikut kelompok. Bahagian dibungkus mengikut pelan yang dipersetujui dan dihantar FOB dari Ningbo atau Shanghai.
Kimpalan meleburkan logam induk dan menghasilkan sambungan yang kuat, tetapi ia memasukkan lebih banyak haba dan boleh mengubah dimensi di sekitar sambungan. Brazing hanya meleburkan pengisi, dan tindakan kapilari menariknya ke dalam celah. Itulah sebabnya brazing sering digunakan pada pemasangan tiub dan kelengkapan serta pada kombinasi seperti tembaga kepada keluli tahan karat, di mana benang atau permukaan pengedap beberapa milimeter dari sambungan masih perlu mengekalkan dimensinya.
Ya. Kami mengilang mengikut lukisan pelanggan. Toleransi am mengikut ISO 2768 dan toleransi yang dinyatakan pada dimensi kritikal dipatuhi seperti yang tertera pada lukisan, dan kami menyatakannya dalam semakan DFM jika sesuatu keperluan tidak dapat dihasilkan seperti yang dilukis.
Ya - keluli tahan karat dalam jenis 304 dan 316L, keluli karbon dan keluli canai sejuk, keluli tergalvani celup panas, aluminium, tembaga, loyang dan keluli spring. Pilihan bahan disahkan mengikut aplikasi, dan sijil ditulis ke dalam sebut harga.
Balford diperakui ISO 9001:2015 dan menjalankan kawalan proses yang sejajar dengan keperluan IATF 16949 - kami tidak diperakui IATF 16949, dan kami menyatakannya. Bahagian baharu menjalani pemeriksaan artikel pertama terhadap lukisan yang disahkan, pakej dokumentasi sejajar PPAP disediakan pada tahap yang dipersetujui, sijil bahan menyusul bagi setiap leburan, dan IMDS difailkan atas permintaan.
Kos perkakas dan pesanan minimum bergantung pada geometri, bahan, bilangan operasi dan volum tahunan. Kami memberikan sebut harga harga perkakas dan harga seunit selepas lukisan melalui DFM, supaya kedua-dua angka berpandukan laluan pengeluaran yang sama.
Kilang ini terletak kira-kira 150 km dari pelabuhan Ningbo dan Shanghai, dan bahagian biasanya dihantar FOB dengan trak khusus ke pelabuhan. Kami membungkus mengikut pelan yang dipersetujui dan menyesuaikan pembungkusan dengan pengangkutan.
Kami perlukan lukisan 2D atau model 3D (STEP/IGES), bahan, jumlah tahunan dan toleransi yang benar-benar penting untuk bahagian itu. Jawapan mengandungi laluan pengeluaran, keperluan acuan dan bahan yang akan kami gunakan.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015