01
Rammer, kapslinger og braketter
Tynnplate og plate som skal kappes, bøyes, sveises og monteres til én del. Riktig valg for prototyper, enkeltdeler og små til mellomstore serier.
Platearbeid · Sveising · Stansing · Dyptrekking
Vi lager deler etter tegning for norsk industri — fra én prototype til repeterende serie. Laserskjæring, kanting, sveising, stansing, dyptrekking og maskinering skjer i samme verksted, med DFM-gjennomgang før verktøyet settes i produksjon.
Produksjonsruten bestemmes av geometrien, ikke av hva vi helst vil selge. De tre sporene under dekker de fleste forespørsler vi får, og hver av dem har egne kostnadsdrivere.
01
Tynnplate og plate som skal kappes, bøyes, sveises og monteres til én del. Riktig valg for prototyper, enkeltdeler og små til mellomstore serier.
02
Shims, skiver, låseplater, terminaler og små komponenter med flere operasjoner i samme verktøy. Riktig valg når årvolumet er kjent og repeterbart.
03
Deler som trenger dybde, kontrollert veggtykkelse og sømløs form — uten sveis i selve kroppen. Riktig valg når geometrien bestemmer prosessen.
Når kapping, forming, sveising, maskinering og overflate ligger i samme produksjonsplan, blir grensesnittet mellom operasjonene kontrollert ett sted — ikke forhandlet mellom leverandører.
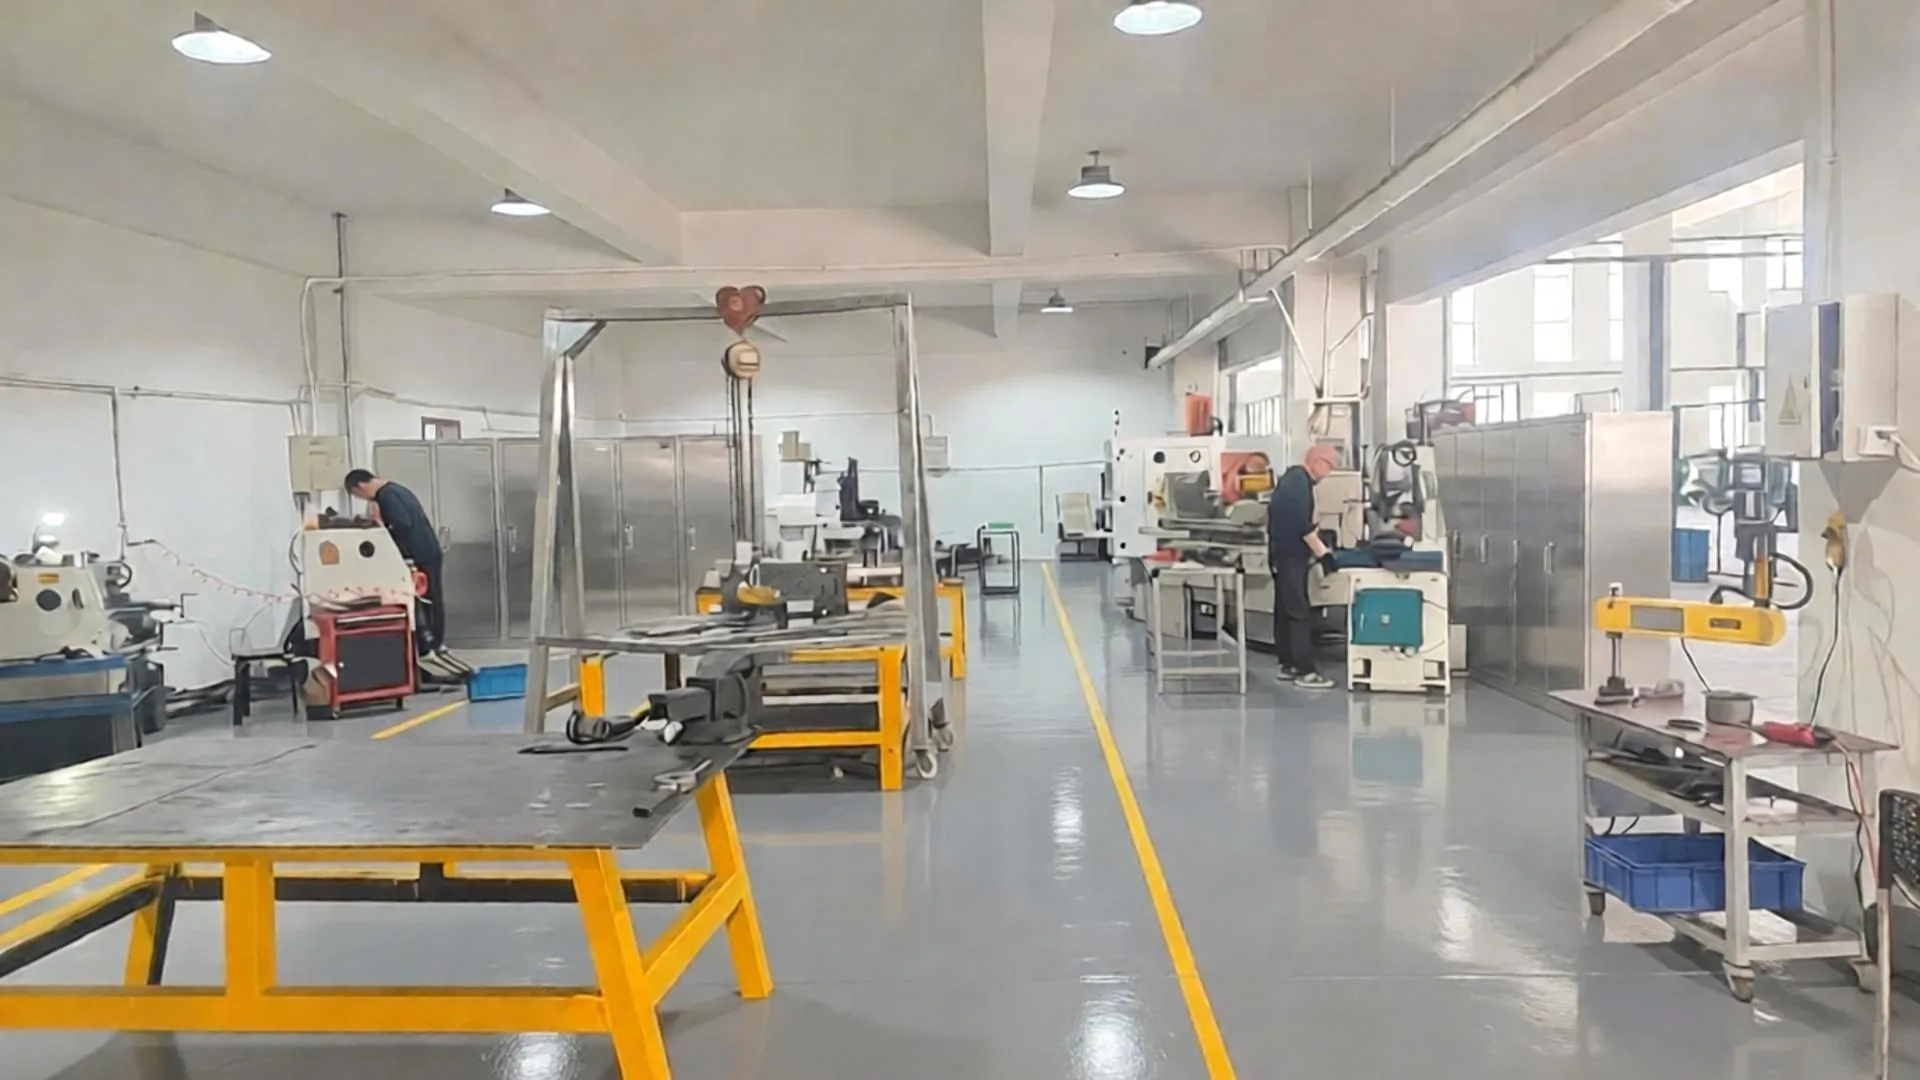
Laserskjæring, CNC-stansing, klipping og CNC-kanting, TIG-, MIG- og punktsveising, innsetting av blindmuttere og skruestifter — og ferdig monterte underenheter.
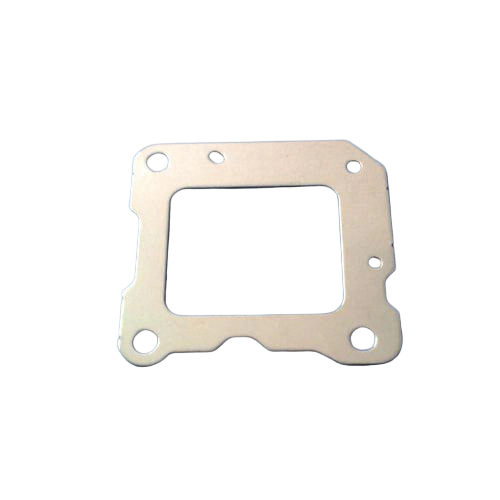
Fine blanking og stansing for deler der posisjon, kantkvalitet og repeterbarhet er funksjonskritisk. Inspeksjon settes opp mot tegningen fra første artikkel.
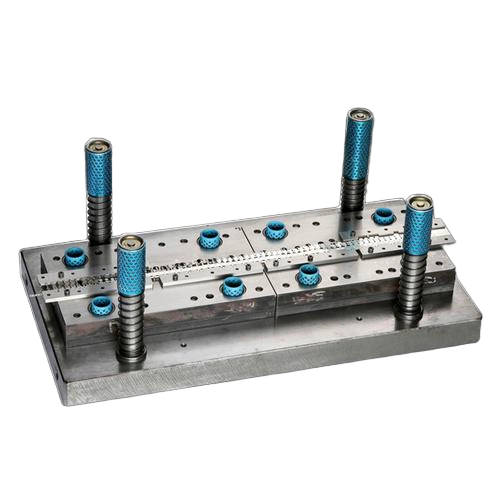
Båndmating gjennom flere stasjoner: utstansing, hulltaking, bøying, forming og trekking i ett verktøy. In-die gjenging der det passer.
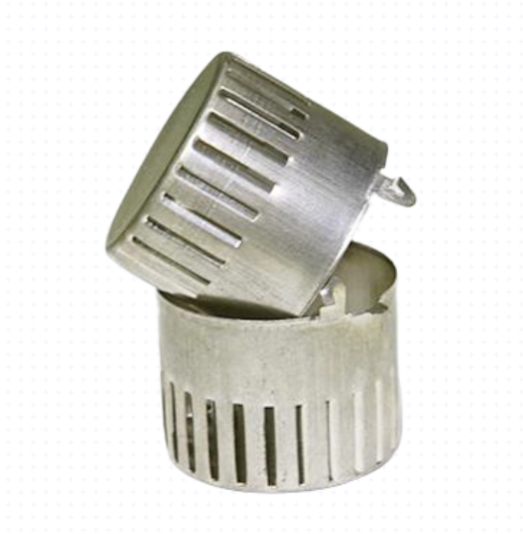
Flertrinns dyptrekking, redrawing og ironing med mellomliggende gløding der trekkgraden krever det. Maks. trekkdiameter Ø250 mm.
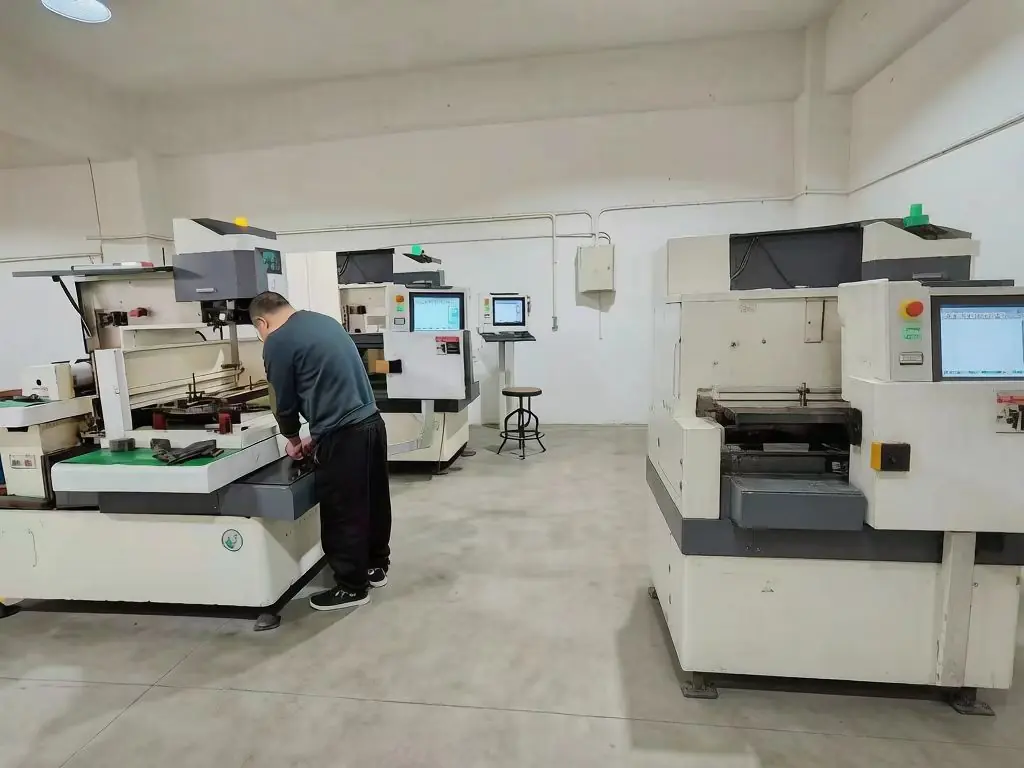
CNC-dreiing, fresing og trådgnist for tette flater, gjenger og funksjonsgrensesnitt etter formingen. Langsomtråd og varmebehandling gjøres hos kvalifiserte underleverandører.
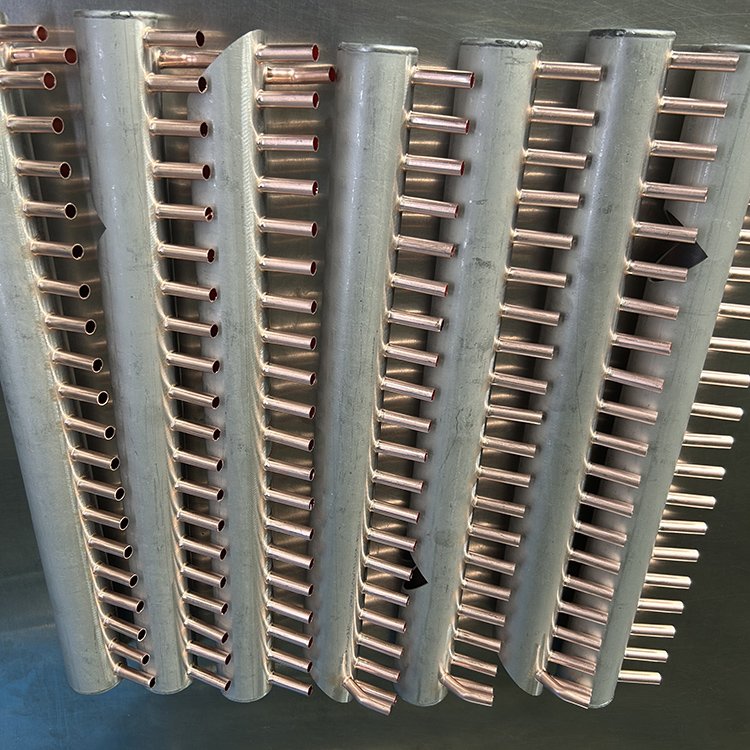
Rørbøying med repeterbar radius og vinkel, rørlaser for ender og utsparinger, rørsveising og lodding — også kopper mot rustfritt — med lekkasjetest.
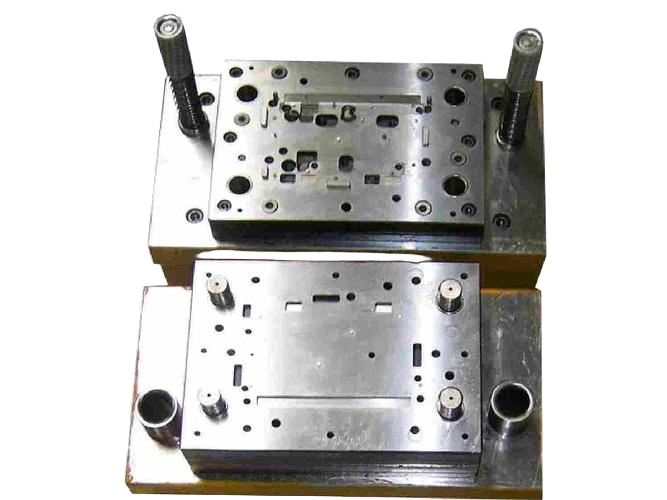
Stanseverktøy, trekkmateriell og overføringsverktøy designes, maskineres, monteres og prøvekjøres internt — 4 000+ enkeltslags trekkmateriell siden 2000.
Avgradering og rengjøring i eget verksted. Passivering, elektropolering, forzinking, fosfatering og lakkering utføres av revisjonsbedømte underleverandører og deklareres i tilbudet.
Platearbeid er den mest etterspurte metallprosessen i Norge, og den dekker alt fra enkle braketter til ferdig sveisede rammer og kapslinger. Hos oss begynner jobben med tegningen: materiale, emneform, bøyerekkefølge, sveisesekvens og festeanordning planlegges samlet, fordi det er der dimensjonene avgjøres — ikke etterpå.
Stansing brukes når en flat del skal lages mange ganger med samme resultat. Presisjonsstansing og fine blanking dekker funksjonskritiske detaljer der posisjon og kantkvalitet styrer om delen virker, mens progressiv stansing samler flere operasjoner i ett verktøy og lar båndet være føringen gjennom alle stasjonene.
Verktøyet designes og bygges i eget verktøyverksted. Det er derfor vi kan justere stasjonsoppbygging, føring og utfall før serieproduksjonen starter — og hvorfor en verktøyendring ikke blir et spørsmål om en ekstern leverandørs kø.
| Verktøytype | Passer best når |
|---|---|
| Progressivt verktøy | Delen har flere funksjoner og repeterende årvolum fra bånd. |
| Sammensatt verktøy | Flere kappeoperasjoner i ett presseslag — typisk flate deler. |
| Overføringsverktøy | Geometri eller formedybde gjør båndmating lite praktisk. |
| Enkel operasjon | Enklere geometri, lavere verktøykostnad eller prosjektspesifikke krav. |
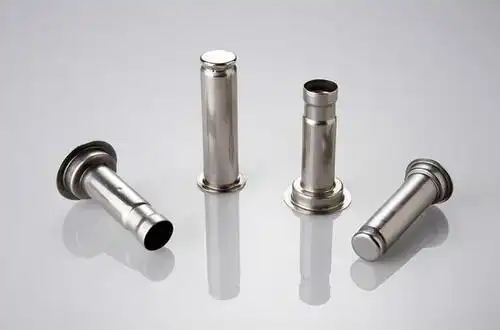
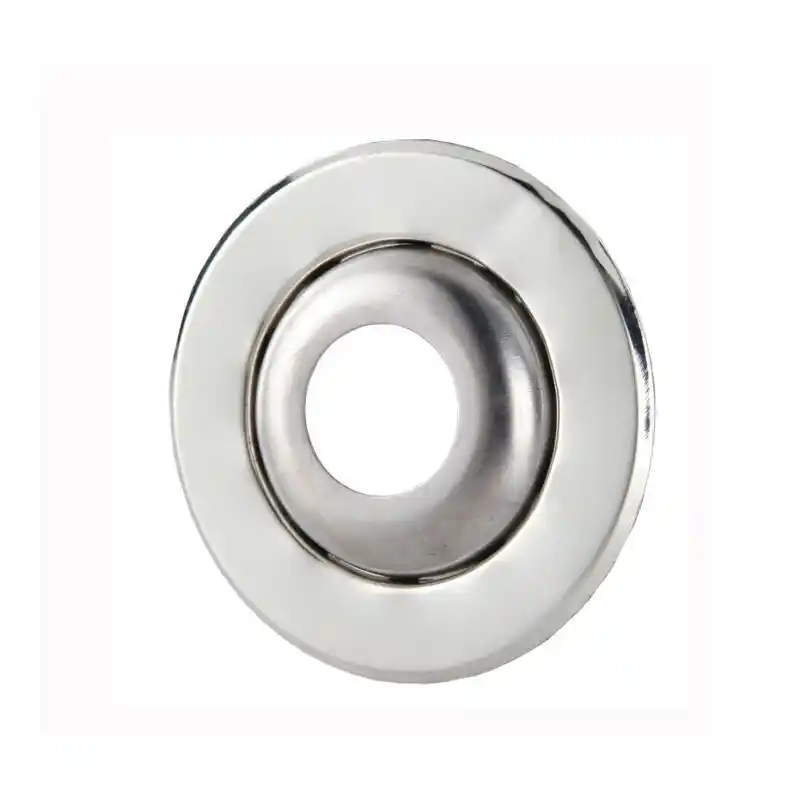
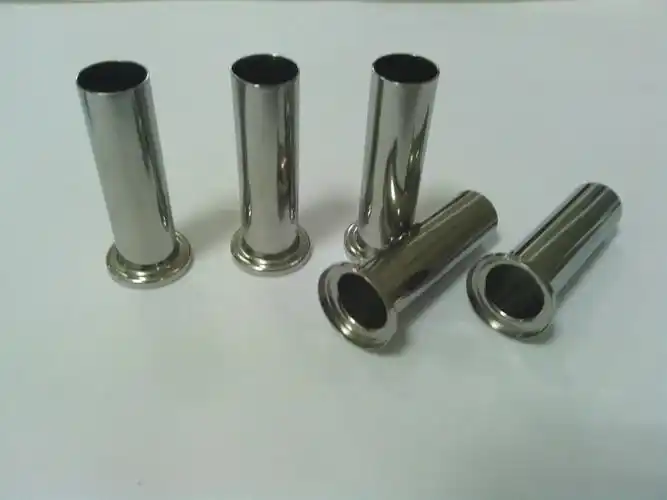
Dyptrekking former et plant emne om til en kopp, hylse eller et hus uten søm i kroppen. Det fjerner behovet for å sveise sammen en lukket form, reduserer antall enkeltdeler og gir en produksjonsrute der veggen kan kontrolleres gjennom hele høyden.
Formen bestemmes av hvordan materialet beveger seg mellom trinnene — ikke av pressekraften alene. Emnegeometri, materialkvalitet, tykkelse, radier, smøring, holdekraft og trekkesekvens virker sammen, og derfor vurderer vi hver del mot de samme faktorene før verktøy og pris fastsettes.
Materialvalget bekreftes mot bruken, ikke mot pris alene. I tilbudet står det hvilket materiale som brukes og hvilket certifikat som følger med.
304- og 316L-typer for korrosjonsbestandige paneler, braketter og hus.
Konstruksjonsdeler, rammer og braketter der styrke og pris styrer.
Plater og profiler som skal tåle vær og utendørs montering.
Lette hus, deksler og kapslinger med kontrollert veggtykkelse.
Rør, fittings, ventillegemer og spoleenheter der ledningsevne og lodding er kravet.
Fjærstål og spesifiserte legeringer når tegningen krever det.
Inspeksjonen defineres på den bekreftede tegningen, registreres per batch og lagres. Hver nye del starter med first article inspection før serien frigis — og det vi leverer av papir, beskriver den ruten delen faktisk har vært gjennom.
| Kvalitetssystem | ISO 9001:2015 |
|---|---|
| Bilindustrikontroll | Prosesskontroller tilpasset kravene i IATF 16949 — ikke et IATF 16949-certifikat |
| Første artikkel | FAI mot bekreftet tegning før serieproduksjon |
| Dokumentpakke | PPAP-tilpassede pakker i avtalt nivå; IMDS registreres på forespørsel |
| Materialsporing | Materialcertifikat per smelte |
| Målerom | CMM, optisk og profil, rundhet og konsentrisitet, veggtykkelse, ruhet og lekkasjetest |
Balford holder til i Zhuji i Zhejiang, omtrent 150 km fra havnene Ningbo og Shanghai. Tallene under beskriver verkstedet du bestiller fra.
| Produksjonsareal | 12 000 m² i Zhuji, Zhejiang, Kina |
|---|---|
| Maskiner og verktøy | 500+ maskiner og verktøy, eget verktøyverksted |
| Pressekapasitet | Mekaniske og hydrauliske presser fra 25 t til 350 t |
| Maks. trekkdiameter | Ø250 mm |
| Verktøy bygget | 4 000+ enkeltslags trekkmateriell siden 2000 |
| Årlig volum | Ca. 50 millioner deler per år |
| Medarbeidere | 120+ innen engineering og produksjon |
| Logistikk | Ca. 150 km til Ningbo og Shanghai — FOB-utsendelse |
| Typisk ledetid | Verktøy 15–30 dager, første produksjonsordre ofte 3–5 uker |
Fra tegning til serie i fem trinn. DFM-vurderingen kommer tidlig, fordi det er der verktøykostnaden og ledetiden fortsatt kan påvirkes.
1
Du sender 2D-tegning eller 3D-modell (STEP/IGES), materiale, årsvolum og kritiske toleranser. Engineering går gjennom materialvalg, bæreformer og toleransestakker før verktøy besluttes.
2
DFM-vurderingen kommer med tilbudet, ikke etter første artikkel. Vi sier hvilket materiale som brukes og hvilket certifikat som følger med.
3
Stanseverktøy, trekkmateriell og etterfølgende operasjoner designes og bygges internt, så en formendring ikke venter på en tredjepart.
4
Hver nye del starter med first article inspection mot den bekreftede tegningen. PPAP-tilpassede pakker settes sammen i det nivået kunden avtaler.
5
Løpende inspeksjon registreres og lagres per batch. Deler pakkes etter avtalt plan og sendes FOB fra Ningbo eller Shanghai.
Sveising smelter grunnmaterialet og gir en sterk skjøt, men tilfører mer varme og kan endre dimensjoner rundt skjøten. Lodding smelter bare tilleggsmaterialet, og kapillærkraften trekker det inn i spalten. Derfor brukes lodding ofte på rør- og fittingsenheter og på materialkombinasjoner som kopper mot rustfritt, der gjengen eller tetningsflaten bare millimeter unna skjøten fortsatt skal gå klar av mål.
Ja. Vi produserer mot kundens tegning. Generelle toleranser etter NS-EN ISO 2768 og spesifiserte toleranser på kritiske mål følges som angitt på tegningen, og vi sier fra i DFM-vurderingen hvis et krav ikke lar seg produsere som tegnet.
Rustfritt stål i 304- og 316L-typer, karbon- og kaldvalset stål, varmforzinket stål, aluminium, kopper, messing, fjærstål og spesifiserte legeringer. Materialvalget bekreftes mot bruken, og certifikatet som følger med, skrives inn i tilbudet.
Balford er sertifisert etter ISO 9001:2015 og kjører prosesskontroller tilpasset kravene i IATF 16949 — vi er ikke IATF 16949-sertifisert og sier det som det er. Nye deler får first article inspection mot bekreftet tegning, PPAP-tilpassede dokumentpakker settes sammen i avtalt nivå, materialcertifikat følger per smelte, og IMDS registreres på forespørsel.
Verktøykostnad og minste ordre avhenger av geometri, materiale, antall operasjoner og årvolum. Vi oppgir verktøypris og pris per del etter at tegningen er gjennomgått i DFM, slik at begge tall bygger på samme produksjonsrute.
Typisk ledetid for verktøy er 15–30 dager, og den første produksjonsordren tar ofte 3–5 uker. Ledetid avtales per prosjekt og bekreftes når verktøybeslutningen og materialtilgangen er avklart.
Verkstedet ligger ca. 150 km fra havnene Ningbo og Shanghai, og deler sendes normalt FOB med dedikert transport til havnen. Vi pakker etter avtalt plan og tilpasser emballasjen til transporten.
Ja. Vi produserer blant annet sensorhus for oksygen, NOx, ABS-hjulhastighet og temperatur, solenoidventilhus, magnetiske hylser, motorsylindre og deksler, samt stansede og maskinerte komponenter. Legg gjerne ved tegningen, så finner vi den nærmeste produksjonsruten.
Vi trenger 2D-tegning eller 3D-modell (STEP/IGES), materiale, årsvolum og de toleransene som faktisk betyr noe for delen. Svaret inneholder produksjonsrute, verktøybehov og hvilket materiale vi vil bruke.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang, Kina · ISO 9001:2015