01
Tablă, rame și carcase
Tablă și placă ce trebuie tăiate, îndoite, sudate și asamblate într-o singură piesă. Alegerea potrivită pentru prototipuri, piese unice și serii mici și medii.
Prelucrare metal · Ambutisare · Strunjire · Frezare
Balford produce piese metalice după desen pentru industrie — de la prototipuri unice până la producție de serie repetitivă. Ambutisarea, strunjirea, frezarea, tăierea laser, îndoirea și ștanțarea se fac în același atelier, iar evaluarea DFM vine înainte de decizia privind sculele.
Traseul de producție este dat de geometrie — nu de ce am prefera să vindem. Cele trei trasee de mai jos acoperă majoritatea cererilor și fiecare are propriii factori de cost.
01
Tablă și placă ce trebuie tăiate, îndoite, sudate și asamblate într-o singură piesă. Alegerea potrivită pentru prototipuri, piese unice și serii mici și medii.
02
Șaibe de reglaj, șaibe, plăci de blocare, terminale și componente mici cu mai multe operații într-un singur instrument. Alegerea potrivită atunci când volumul anual este cunoscut și repetabil.
03
Piese care necesită adâncime, grosime controlată a peretelui și o formă fără cusătură - fără sudură în corpul propriu-zis. Alegerea potrivită atunci când geometria decide procesul.
Când tăierea, formarea, sudarea, prelucrarea și finisarea sunt în același plan de producție, interfața dintre operații este controlată într-un singur loc — nu negociată între furnizori.
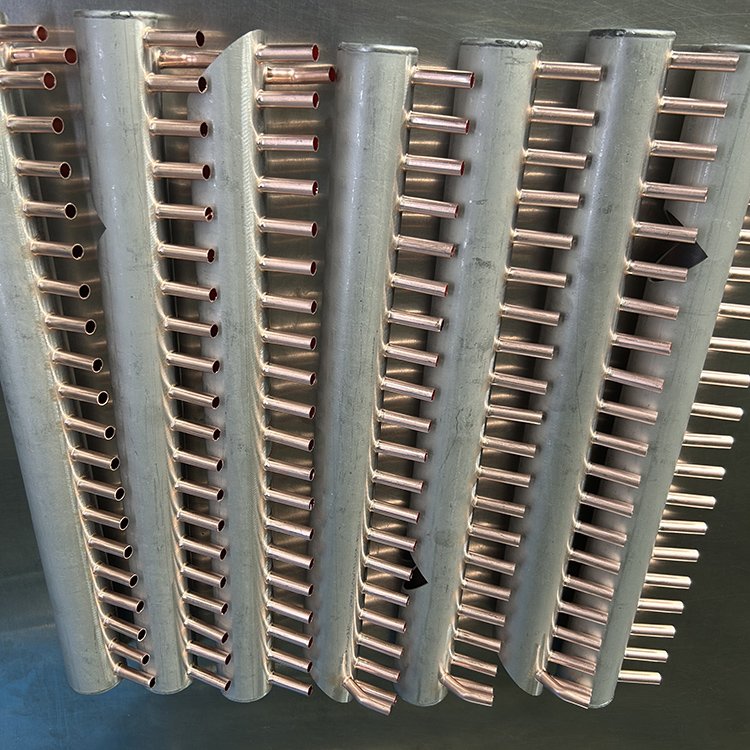
Laser pentru contururi, decupaje și găuri fără costuri de sculă, ștanțare CNC și tăiere pentru piese repetitive și îndoire pe o presă de îndoit CNC cu corecție de unghi.
Sudură TIG, MIG și prin puncte într-o secvență planificată, astfel încât piesa să-și păstreze forma. Nituri oarbe și știfturi inserate, iar subansamblele sunt livrate deja asamblate.
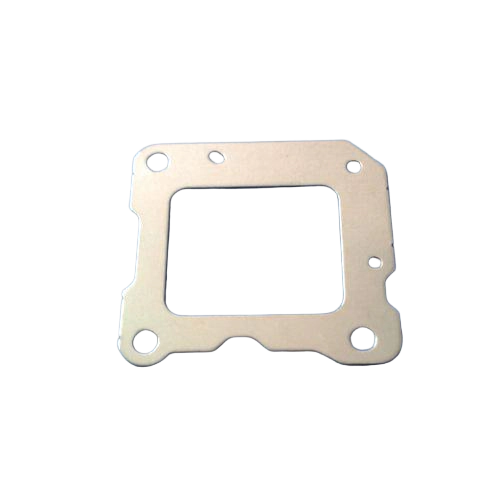
Decupare fină și ștanțare pentru piese la care poziția, calitatea marginilor și repetabilitatea sunt critice pentru funcție. Inspecția este configurată conform desenului de la primul articol.
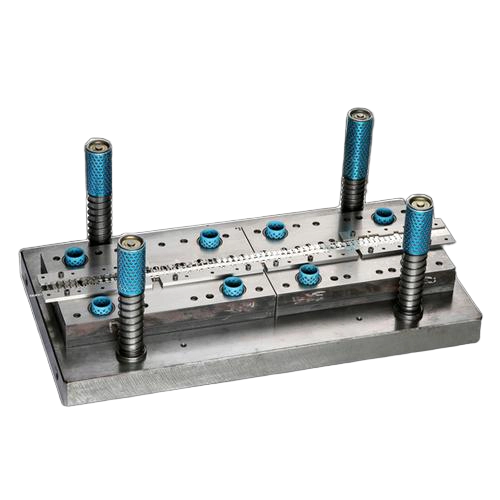
Bandă alimentată prin mai multe stații: decupare, perforare, îndoire, formare și tragere într-o singură sculă. Filetare în sculă acolo unde se potrivește piesei.
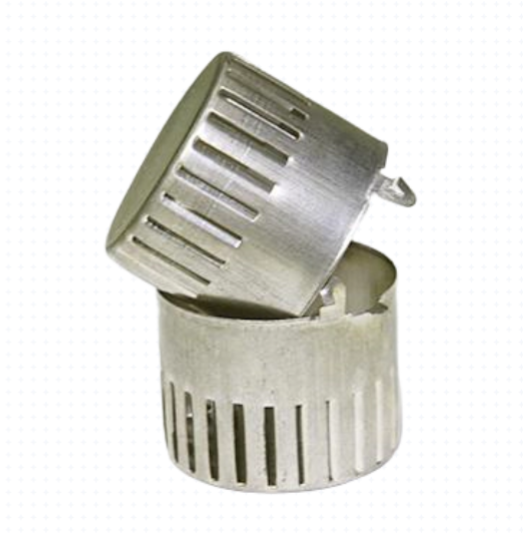
Tragere profundă în mai multe etape, retragere și subțiere cu recoacere intermediară acolo unde raportul de tragere o impune. Diametru maxim de tragere Ø250 mm.
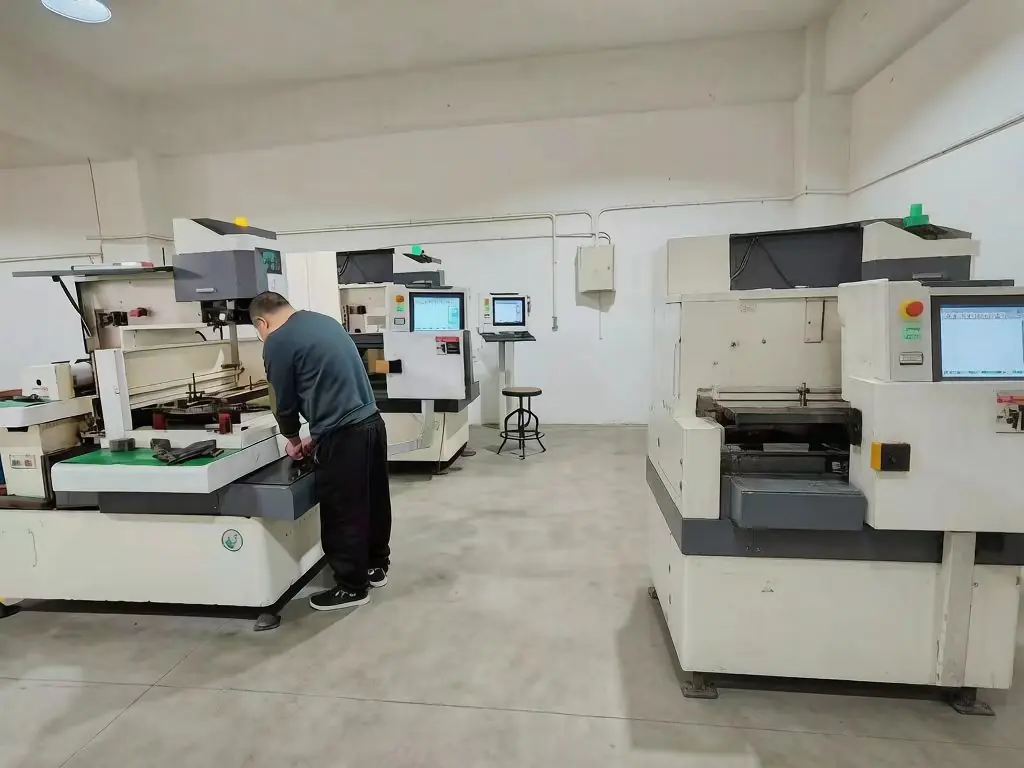
Strunjire CNC, frezare și EDM cu fir pentru suprafețe de etanșare, filete și interfețe funcționale după formare. EDM cu fir lent și tratament termic sunt efectuate de subcontractanți calificați.
Prelucrarea metalului și ambutisarea sunt cele mai căutate direcții și acoperă totul, de la console simple până la rame și carcase complet sudate. La noi lucrul începe de la desen: materialul, forma semifabricatului, ordinea îndoirii, succesiunea sudurii și dispozitivul se planifică împreună, pentru că acolo se decid dimensiunile — nu ulterior.
Pentru prototipuri și piese unice tăiem cu laser și fără matriță. Când profilul se repetă, trecem la ștanțare CNC, deoarece oferă un preț mai mic pe piesă și un contur mai uniform.
Folosim ștanțarea când o piesă plată trebuie produsă de multe ori cu același rezultat. Ștanțarea de precizie și fine blanking acoperă detaliile critice funcțional, unde poziția și calitatea muchiei decid dacă piesa funcționează.
Ștanțarea este folosită atunci când o piesă plată trebuie realizată de multe ori cu același rezultat. Ștanțarea de precizie și tăierea fină acoperă detalii critice pentru funcție, unde poziția și calitatea conturului decid dacă piesa funcționează.
Ambutisarea adâncă transformă un semifabricat plat într-o cupă, manșon sau carcasă fără cusătură pe corp. Elimină necesitatea sudării unei forme închise și oferă o soluție în care grosimea peretelui poate fi controlată pe toată înălțimea.
| Tip de sculă | Cel mai potrivit când |
|---|---|
| Matriță progresivă | Piesa are mai multe caracteristici și un volum anual repetitiv din bandă. |
| Matriță combinată | Mai multe operații de tăiere într-o singură cursă a presei - de obicei piese plate. |
| Matriță de transfer | Geometria sau adâncimea de deformare face ca alimentarea cu bandă să fie impracticabilă. |
| Operație unică | Geometrie mai simplă, cost redus al sculei sau cerințe specifice proiectului. |
Alegerea materialului este confirmată în funcție de utilizare, nu doar de preț. În ofertă scrie ce material se folosește și ce certificat îl însoțește.
Tipuri 304 și 316L pentru panouri, console și carcase rezistente la coroziune.
Piese structurale, cadre și console unde rezistența și prețul sunt decisive.
Tablă și profile care trebuie să reziste la intemperii și la montajul în exterior.
Carcase ușoare, capace și incinte cu grosime controlată a peretelui.
Țevi, fitinguri, corpuri de supape și ansambluri de bobine unde conductivitatea și lipirea tare sunt cerințele.
Oțel pentru arcuri și aliaje specificate atunci când desenul le impune.
Inspecția este definită pe desenul confirmat, se înregistrează pe lot și se păstrează. Fiecare piesă nouă începe cu first article inspection înainte de eliberarea seriei.
| Sistem de calitate | ISO 9001:2015 |
|---|---|
| Control automotive | Controale de proces aliniate cerințelor IATF 16949 - nu reprezintă un certificat IATF 16949 |
| Primul articol | FAI conform desenului confirmat înainte de lansarea seriei |
| Documentație | Pachete aliniate PPAP la nivelul convenit; IMDS depus la cerere |
| Trasabilitatea materialului | Certificat de material pe șarjă |
| Metrologie | CMM, măsurare optică și de profil, rotunjime și concentricitate, grosimea peretelui, rugozitatea suprafeței și testare de etanșeitate |
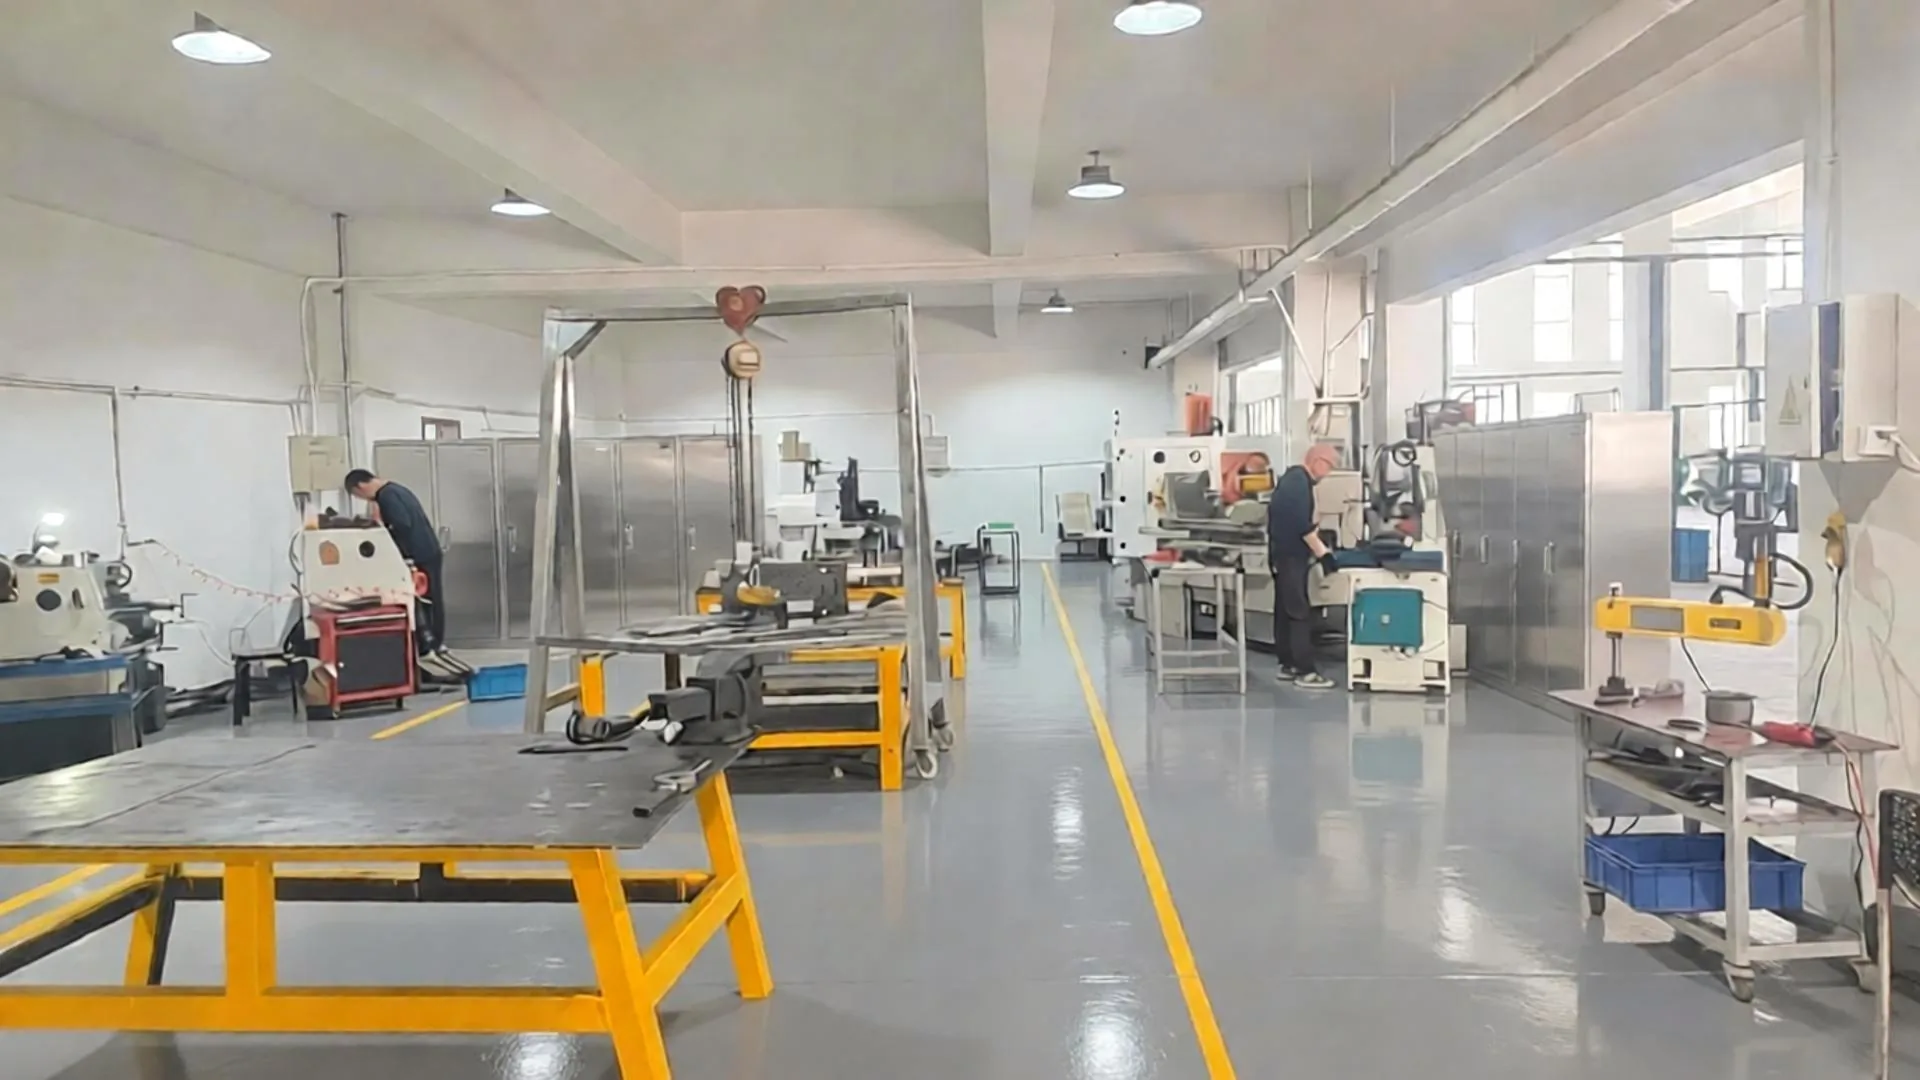
Balford se află în Zhuji, provincia Zhejiang, la circa 150 km de porturile Ningbo și Shanghai. Cifrele de mai jos descriu atelierul de la care comandați.
| Suprafață de producție | 12.000 m² în Zhuji, Zhejiang |
|---|---|
| Mașini și matrițe | Peste 500 de mașini și matrițe, atelier de matrițe propriu |
| Capacitate de presare | Prese mecanice și hidraulice de la 25 t la 350 t |
| Diametru maxim de tragere | Ø250 mm |
| Matrițe construite | Peste 4.000 de matrițe de tragere simplă din anul 2000 |
| Volum anual | Aproximativ 50 de milioane de piese pe an |
| Personal | Peste 120 în inginerie și producție |
| Logistică | Aproximativ 150 km până la porturile Ningbo și Shanghai - expediere FOB |
| Termen de livrare tipic | Matrițe 15-30 de zile, prima comandă de producție adesea 3-5 săptămâni |
De la desen la serie în cinci pași. Evaluarea DFM vine devreme, pentru că acolo mai pot fi influențate costul sculelor și termenul de livrare.
1
Trimiteți un desen 2D sau un model 3D (STEP/IGES), materialul, volumul anual și toleranțele critice. Ingineria verifică alegerea materialului, forma semifabricatului și lanțul de toleranțe înainte de a decide sculele.
2
Analiza DFM vine împreună cu oferta, nu după primul articol. Precizăm ce material este folosit și ce certificat îl însoțește.
3
Sculele de ștanțare și ambutisare și operațiile ulterioare sunt proiectate și construite intern, astfel încât o modificare a rutei de formare nu așteaptă un terț.
4
Fiecare piesă nouă începe cu o inspecție a primului articol conform desenului confirmat. Pachetele de documentație aliniate PPAP sunt asamblate la nivelul convenit cu clientul.
5
Inspecția în proces este înregistrată și păstrată pe lot. Piesele sunt ambalate conform planului convenit și livrate FOB din Ningbo sau Shanghai.
Sudarea topește metalul de bază și oferă o îmbinare puternică, dar introduce mai multă căldură și poate modifica dimensiunile din jurul îmbinării. Lipirea tare topește doar materialul de adaos, iar acțiunea capilară îl atrage în rost. De aceea lipirea tare este adesea folosită la ansambluri de țevi și racorduri și la combinații precum cupru cu oțel inoxidabil, unde un filet sau o suprafață de etanșare aflată la câțiva milimetri de îmbinare trebuie să-și păstreze dimensiunile.
Da. Fabricăm după desenul clientului. Toleranțele generale conform ISO 2768 și toleranțele specificate la dimensiunile critice sunt respectate astfel cum sunt indicate pe desen, iar în analiza DFM menționăm dacă o cerință nu poate fi produsă conform desenului.
Da - oțel inoxidabil de tip 304 și 316L, oțel carbon și laminat la rece, oțel galvanizat la cald, aluminiu, cupru, alamă și oțel pentru arcuri. Alegerea materialului este confirmată în funcție de aplicație, iar certificatul este inclus în ofertă.
Balford este certificată ISO 9001:2015 și aplică controale de proces aliniate cerințelor IATF 16949 - nu suntem certificați IATF 16949 și menționăm acest lucru. Piesele noi primesc o inspecție a primei piese conform desenului confirmat, pachetele de documentație aliniate PPAP sunt întocmite la nivelul convenit, un certificat de material însoțește fiecare șarjă, iar IMDS este depus la cerere.
Costul sculelor și comanda minimă depind de geometrie, material, numărul de operații și volumul anual. Oferim prețul sculelor și prețul pe piesă după ce desenul a trecut prin DFM, astfel încât ambele valori se bazează pe aceeași rută de producție.
Fabrica este la aproximativ 150 km de porturile Ningbo și Shanghai, iar piesele se livrează de obicei FOB cu transport rutier dedicat până la port. Ambalăm conform planului convenit și adaptăm ambalajul la transport.
Avem nevoie de un desen 2D sau model 3D (STEP/IGES), material, volum anual și toleranțele care contează cu adevărat pentru piesă. Răspunsul include traseul de producție, necesarul de scule și materialul pe care îl vom folosi.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015