01
แผ่นเหล็ก โครง และตู้
แผ่นและเพลตที่ต้องตัด ดัด เชื่อม และประกอบเป็นชิ้นส่วนเดียว ตัวเลือกที่เหมาะสมสำหรับต้นแบบ ชิ้นงานเดี่ยว และซีรีส์ขนาดเล็กถึงขนาดกลาง
งานเชื่อม · ตัดเลเซอร์ · งาน CNC · งานโลหะแผ่น
Balford ผลิตชิ้นส่วนโลหะตามแบบสำหรับอุตสาหกรรม — ตั้งแต่ต้นแบบชิ้นเดียวจนถึงการผลิตเป็นซีรีส์ต่อเนื่อง งานเชื่อม ตัดเลเซอร์ พับเหล็ก เจาะเหล็ก ปั๊มขึ้นรูป ขึ้นรูปดึงลึก และงาน CNC ทำในโรงงานเดียวกัน พร้อมการประเมิน DFM ก่อนตัดสินใจเรื่องแม่พิมพ์
เส้นทางการผลิตถูกกำหนดโดยรูปทรง ไม่ใช่ว่าเราอยากขายอะไร สามแนวทางด้านล่างครอบคลุมคำถามส่วนใหญ่ที่เราได้รับ และแต่ละแนวทางมีตัวขับเคลื่อนต้นทุนของตัวเอง
01
แผ่นและเพลตที่ต้องตัด ดัด เชื่อม และประกอบเป็นชิ้นส่วนเดียว ตัวเลือกที่เหมาะสมสำหรับต้นแบบ ชิ้นงานเดี่ยว และซีรีส์ขนาดเล็กถึงขนาดกลาง
02
ชิม แหวนรอง แผ่นล็อก ขั้วต่อ และชิ้นส่วนขนาดเล็กที่มีหลายขั้นตอนการทำงานในเครื่องมือเดียว ตัวเลือกที่เหมาะสมเมื่อทราบปริมาณการผลิตต่อปีและสามารถทำซ้ำได้
03
ชิ้นส่วนที่ต้องการความลึก ความหนาผนังที่ควบคุมได้ และรูปทรงที่ไร้รอยต่อ โดยไม่มีรอยเชื่อมในตัวชิ้นงาน ตัวเลือกที่เหมาะสมเมื่อรูปทรงทางเรขาคณิตเป็นตัวกำหนดกระบวนการ
เมื่อการตัด การขึ้นรูป การเชื่อม การกลึง และการเคลือบผิวอยู่ในแผนผลิตเดียวกัน จุดเชื่อมต่อระหว่างขั้นตอนถูกควบคุมที่จุดเดียว ไม่ต้องเจรจากันระหว่างซัพพลายเออร์
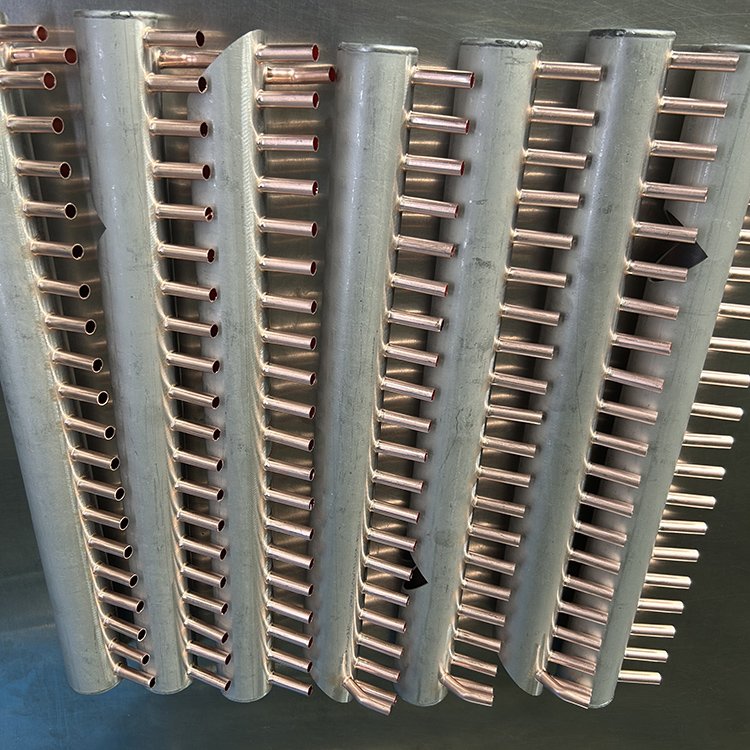
เลเซอร์สำหรับรูปทรงภายนอก ช่องเจาะ และรู โดยไม่มีต้นทุนเครื่องมือ ใช้ CNC punching และ shearing สำหรับชิ้นส่วนที่ผลิตซ้ำ และดัดขึ้นรูปด้วย CNC press brake พร้อมระบบแก้ไขมุม
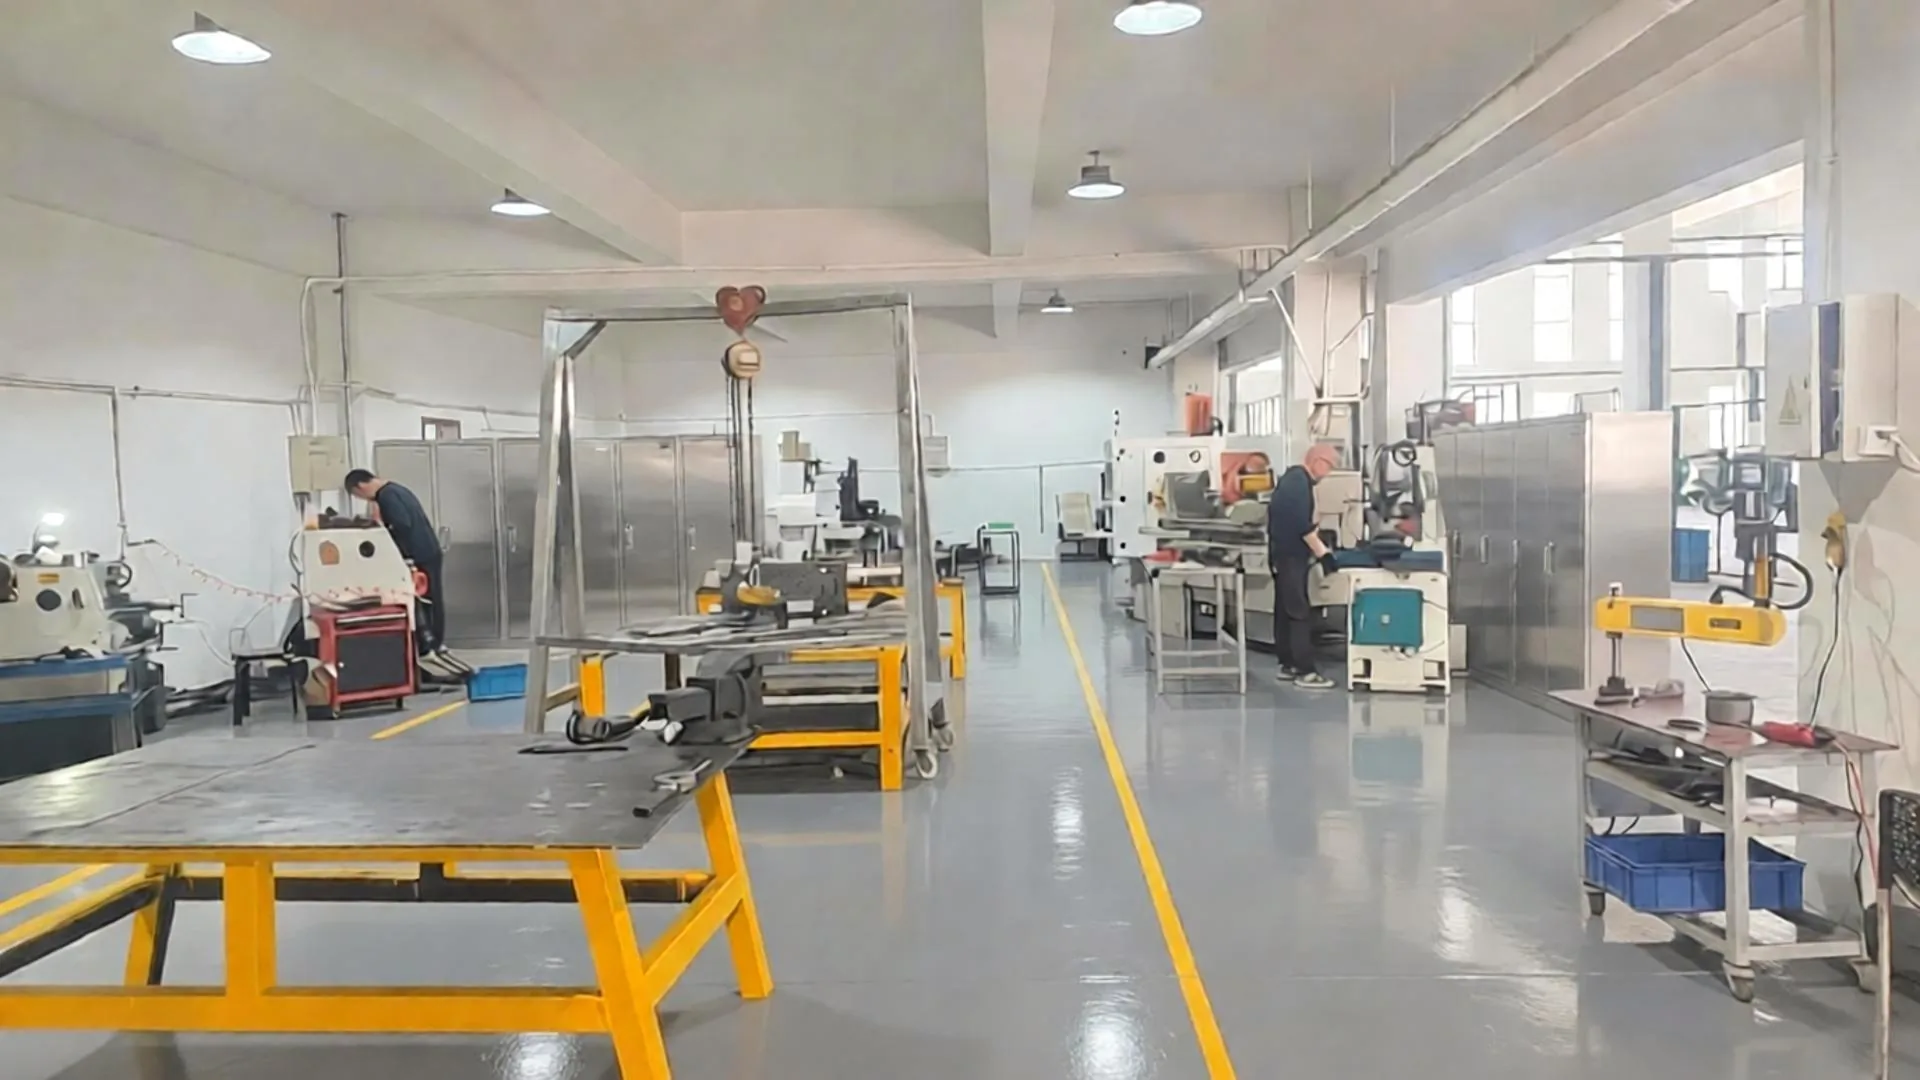
การเชื่อม TIG, MIG และ spot welding ตามลำดับที่วางแผนไว้ เพื่อให้ชิ้นงานคงรูปทรงไว้ได้ พร้อมติดตั้ง rivet nuts และ studs และส่งมอบชิ้นส่วนประกอบย่อยที่ประกอบเสร็จแล้ว
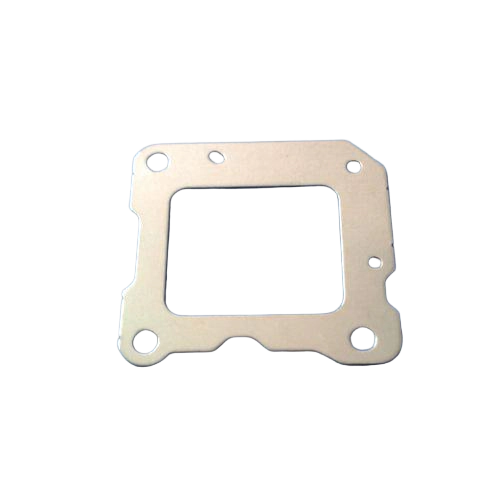
Fine blanking และการปั๊มขึ้นรูปสำหรับชิ้นส่วนที่ตำแหน่ง คุณภาพขอบ และความสามารถในการผลิตซ้ำเป็นปัจจัยสำคัญต่อการใช้งาน ระบบตรวจสอบถูกตั้งค่าตามแบบวิศวกรรมตั้งแต่ชิ้นงานแรก
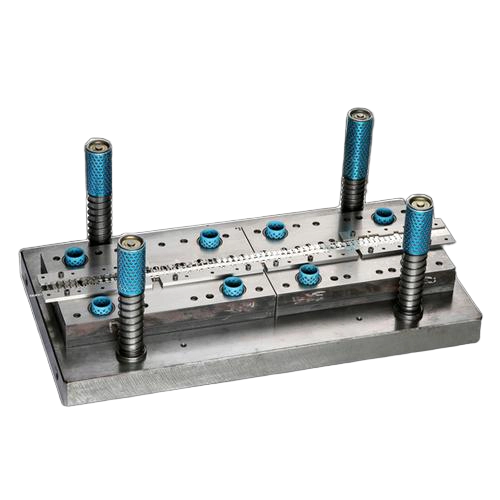
ป้อนแถบวัสดุผ่านหลายสถานี: blanking, piercing, bending, forming และ drawing ในเครื่องมือเดียว พร้อมการต๊าปเกลียวในแม่พิมพ์เมื่อเหมาะสมกับชิ้นส่วน
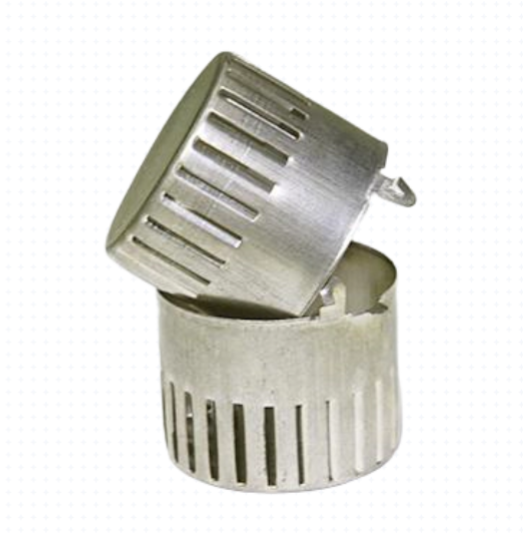
การ deep drawing หลายขั้นตอน การ redrawing และ ironing พร้อมการอบอ่อนระหว่างขั้นตอนเมื่ออัตราส่วนการดึงต้องการ เส้นผ่านศูนย์กลางการดึงสูงสุด Ø250 mm
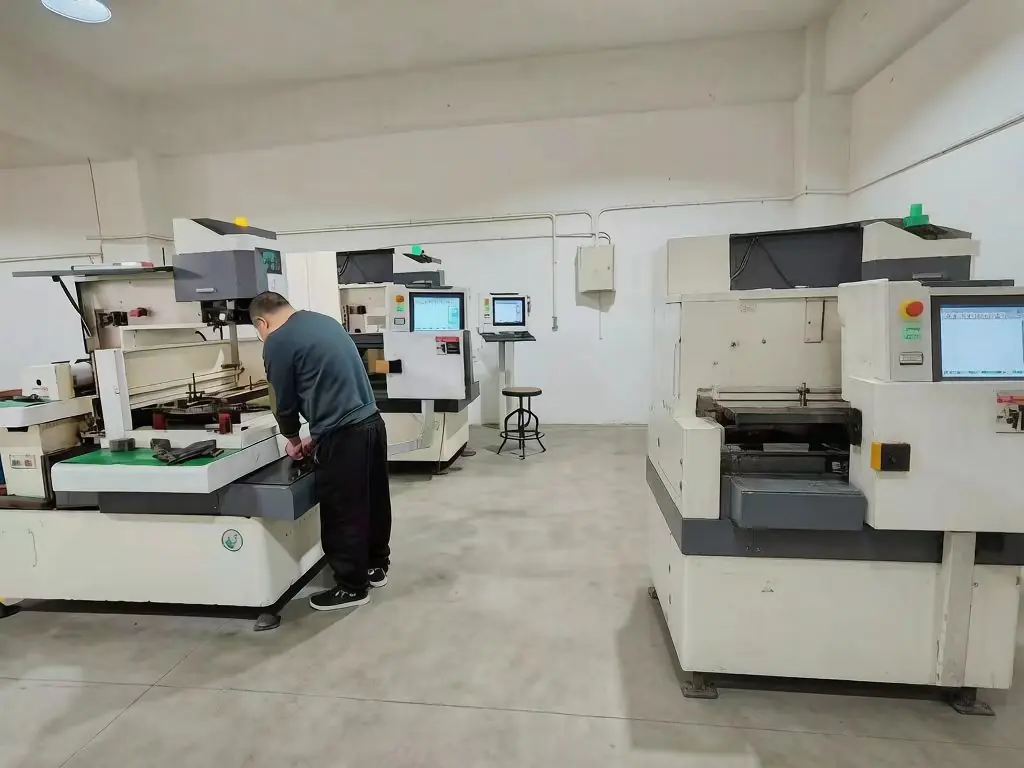
CNC turning, milling และ wire EDM สำหรับผิวหน้าซีล เกลียว และจุดเชื่อมต่อที่ใช้งานจริงหลังการขึ้นรูป ส่วน slow-wire EDM และการอบชุบด้วยความร้อนดำเนินการโดยผู้รับเหมาช่วงที่ผ่านการรับรอง
งานเชื่อมและงานโลหะแผ่นเป็นงานที่ถูกค้นหามากที่สุดในกลุ่มงานโลหะ และครอบคลุมตั้งแต่โครงยึดง่าย ๆ จนถึงโครงและตู้ที่เชื่อมเสร็จ งานของเราเริ่มจากแบบ: วัสดุ รูปทรงชิ้นงาน ลำดับการพับ ลำดับการเชื่อม และอุปกรณ์จับยึด ถูกวางแผนร่วมกัน เพราะขนาดตัดสินกันตรงนั้น ไม่ใช่ทีหลัง
สำหรับงานต้นแบบและงานชิ้นเดียว เราตัดด้วยเลเซอร์โดยไม่ต้องใช้แม่พิมพ์ เมื่อรูปแบบงานทำซ้ำ เราจะเปลี่ยนไปใช้การปั๊มขึ้นรูปด้วย CNC เพราะให้ราคาต่อชิ้นที่ต่ำกว่าและขอบที่เรียบสม่ำเสมอกว่า
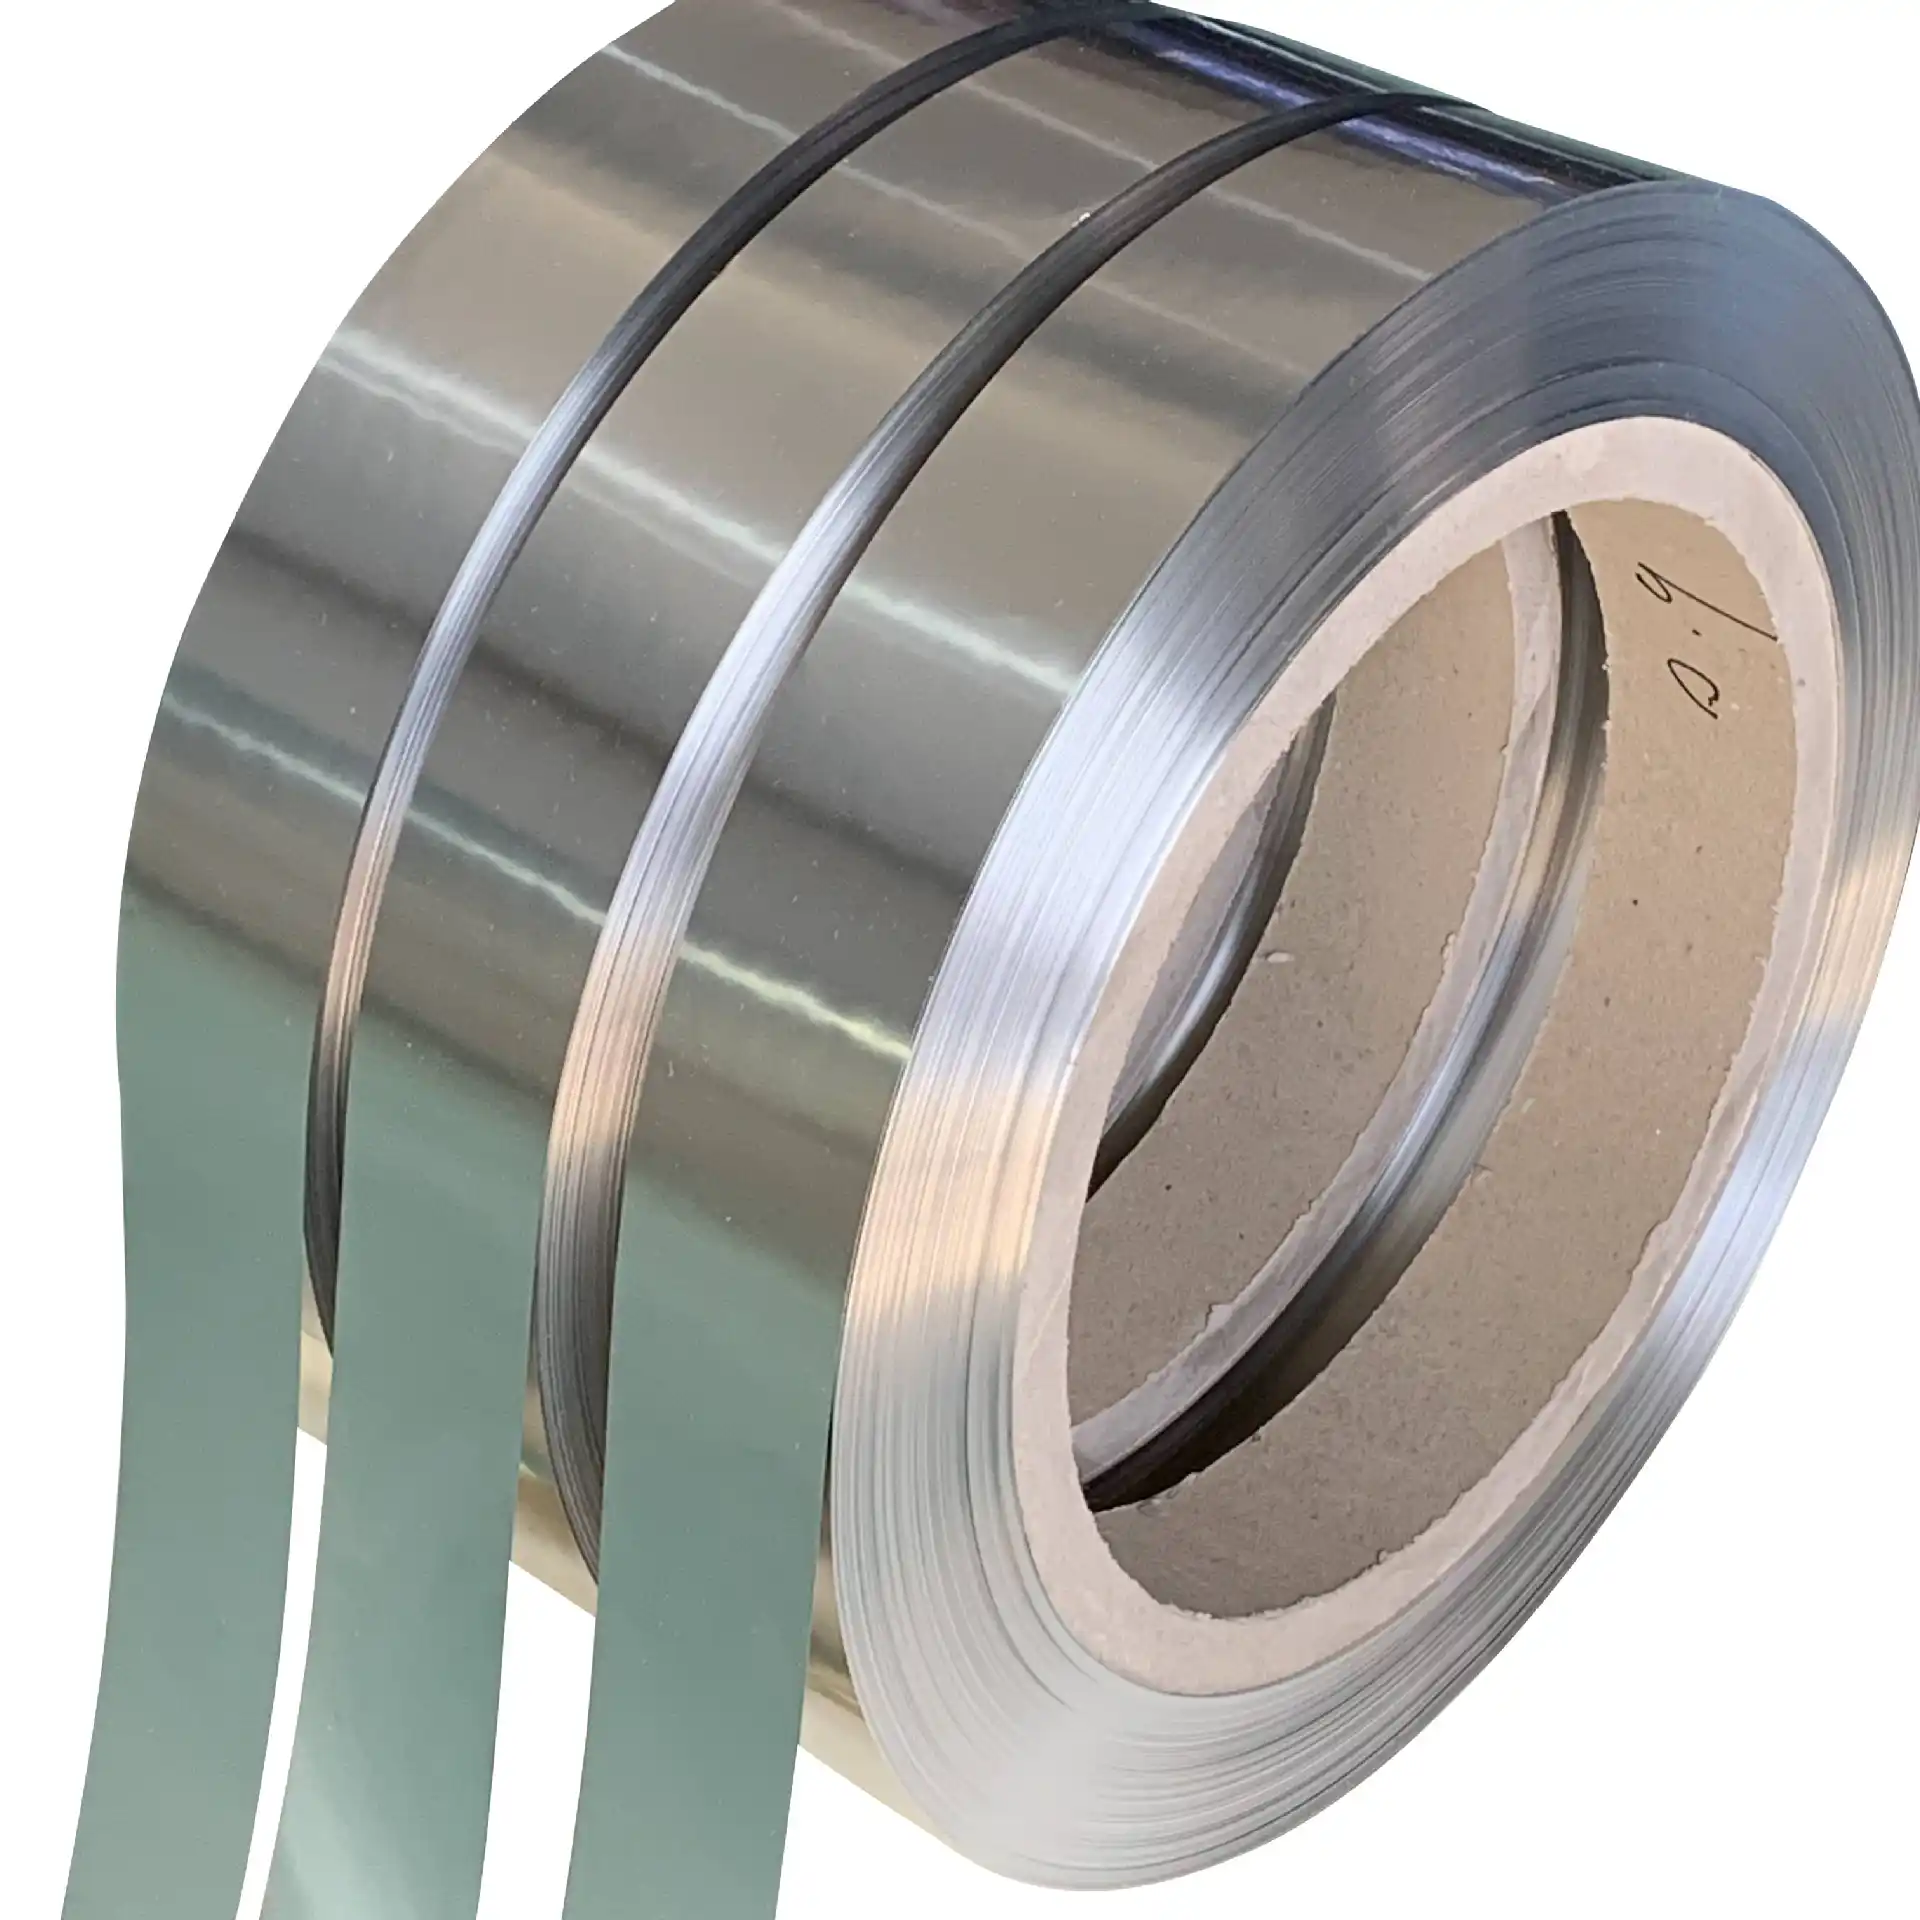
เราใช้การปั๊มขึ้นรูปเมื่อชิ้นงานแบนต้องผลิตซ้ำหลายครั้งให้ได้ผลเหมือนเดิม การปั๊มความละเอียดสูงและ fine blanking ครอบคลุมรายละเอียดที่สำคัญต่อการทำงาน ซึ่งตำแหน่งและคุณภาพขอบตัดสินว่าชิ้นงานใช้งานได้หรือไม่
การปั๊มขึ้นรูปใช้เมื่อต้องผลิตชิ้นงานแบนจำนวนมากให้ได้ผลลัพธ์เหมือนกันทุกชิ้น การปั๊มขึ้นรูปความแม่นยำสูงและไฟน์แบลงกิ้งครอบคลุมรายละเอียดที่สำคัญต่อการใช้งาน ซึ่งตำแหน่งและคุณภาพของขอบเป็นตัวกำหนดว่าชิ้นงานจะใช้งานได้หรือไม่
การขึ้นรูปดีพดรอว์ขึ้นรูปแผ่นแบนให้เป็นรูปถ้วย ปลอก หรือตัวเรือน โดยไม่มีรอยเชื่อมบนตัวชิ้นงาน ช่วยลดความจำเป็นในการเชื่อมชิ้นส่วนปิดเข้าด้วยกัน และเป็นแนวทางที่สามารถควบคุมความหนาผนังได้ตลอดความสูงทั้งหมด
| ประเภทแม่พิมพ์ | เหมาะที่สุดเมื่อ |
|---|---|
| แม่พิมพ์แบบโปรเกรสซีฟ | ชิ้นงานมีหลายลักษณะและมีปริมาณการผลิตซ้ำต่อปีจากแถบโลหะ |
| แม่พิมพ์แบบคอมพาวด์ | มีoperationsการตัดหลายอย่างในหนึ่งจังหวะการกด - โดยทั่วไปเป็นชิ้นงานแบน |
| แม่พิมพ์แบบถ่ายโอน | รูปทรงหรือความลึกในการขึ้นรูปทำให้การป้อนแถบโลหะทำได้ไม่สะดวก |
| การดำเนินการเดียว | รูปทรงเรียบง่ายกว่า ต้นทุนแม่พิมพ์ต่ำกว่า หรือข้อกำหนดเฉพาะของโครงการ |
การเลือกวัสดุยืนยันตามการใช้งาน ไม่ใช่ตามราคาเพียงอย่างเดียว ในใบเสนอราคาระบุวัสดุที่ใช้และใบรับรองที่แนบมา
ประเภท 304 และ 316L สำหรับแผงกันการกัดกร่อน ขายึด และเปลือกหุ้ม
ชิ้นส่วนโครงสร้าง โครง และขายึด ที่ความแข็งแรงและราคาเป็นตัวตัดสิน
แผ่นและโปรไฟล์ที่ต้องทนต่อสภาพอากาศและการประกอบกลางแจ้ง
เปลือกหุ้มเบา ฝาปิด และกล่องหุ้มที่มีความหนาผนังควบคุมได้
ท่อ ข้อต่อ ตัววาล์ว และชุดคอยล์ ที่ต้องการการนำไฟฟ้าและการเชื่อมประสาน
เหล็กสปริงและโลหะผสมตามข้อกำหนด เมื่อแบบDrawingระบุไว้
การตรวจสอบกำหนดจากแบบที่ยืนยันแล้ว บันทึกแยกตามล็อตและจัดเก็บไว้ ชิ้นส่วนใหม่ทุกชิ้นเริ่มด้วย first article inspection ก่อนปล่อยซีรีส์
| ระบบคุณภาพ | ISO 9001:2015 |
|---|---|
| การควบคุมสำหรับยานยนต์ | การควบคุมกระบวนการที่สอดคล้องกับข้อกำหนด IATF 16949 - ไม่ใช่ใบรับรอง IATF 16949 |
| ชิ้นงานตัวอย่างแรก | FAI เทียบกับแบบที่ยืนยันแล้วก่อนปล่อยผลิตเป็นชุด |
| เอกสาร | ชุดเอกสารที่สอดคล้องกับ PPAP ในระดับที่ตกลงกัน; ยื่น IMDS ตามคำขอ |
| การสอบกลับวัสดุ | ใบรับรองวัสดุต่อความร้อน |
| การวัด | CMM, การวัดด้วยแสงและโปรไฟล์, ความกลมและความร่วมศูนย์, ความหนาผนัง, ความหยาบผิว และการทดสอบการรั่ว |
Balford ตั้งอยู่ที่ Zhuji มณฑลเจ้อเจียง ห่างจากท่าเรือหนิงโปและเซี่ยงไฮ้ประมาณ 150 กม. ตัวเลขด้านล่างอธิบายโรงงานที่คุณสั่งผลิต
| พื้นที่การผลิต | 12,000 m² ในเมืองจูจี้ มณฑลเจ้อเจียง |
|---|---|
| เครื่องจักรและแม่พิมพ์ | เครื่องจักรและแม่พิมพ์ 500+ รายการ พร้อมแผนกแม่พิมพ์ภายใน |
| กำลังการอัดขึ้นรูป | เครื่องอัดขึ้นรูปเชิงกลและไฮดรอลิกตั้งแต่ 25 t ถึง 350 t |
| เส้นผ่านศูนย์กลางดึงสูงสุด | Ø250 mm |
| แม่พิมพ์ที่สร้าง | แม่พิมพ์ดึงแบบช็อตเดียว 4,000+ ชุด ตั้งแต่ปี 2000 |
| ปริมาณการผลิตต่อปี | ประมาณ 50 ล้านชิ้นต่อปี |
| พนักงาน | 120+ คนในฝ่ายวิศวกรรมและการผลิต |
| โลจิสติกส์ | ประมาณ 150 km ถึงท่าเรือหนิงโปและเซี่ยงไฮ้ - การจัดส่งแบบ FOB |
| ระยะเวลานำโดยทั่วไป | แม่พิมพ์ 15-30 วัน คำสั่งผลิตครั้งแรกมักใช้เวลา 3-5 สัปดาห์ |
จากแบบสู่ซีรีส์ในห้าขั้นตอน การประเมิน DFM มาถึงเร็ว เพราะเป็นจุดที่ยังปรับต้นทุนแม่พิมพ์และเวลาส่งมอบได้
1
คุณส่งแบบ 2D หรือโมเดล 3D (STEP/IGES) วัสดุ ปริมาณต่อปี และค่าความคลาดเคลื่อนที่สำคัญ ฝ่ายวิศวกรรมจะตรวจสอบการเลือกวัสดุ รูปแบบ blank และการสะสมค่าความคลาดเคลื่อนก่อนที่จะตัดสินใจเรื่องแม่พิมพ์
2
ผลการตรวจสอบ DFM จะมาพร้อมกับใบเสนอราคา ไม่ใช่หลังชิ้นงานแรก เราระบุว่าวัสดุใดถูกใช้และใบรับรองใดมาพร้อมกับวัสดุนั้น
3
แม่พิมพ์สำหรับงานปั๊มขึ้นรูปและงานดึงขึ้นรูป ตลอดจนกระบวนการต่อเนื่อง ได้รับการออกแบบและผลิตภายในองค์กร ดังนั้นการเปลี่ยนแปลงเส้นทางการขึ้นรูปจึงไม่ต้องรอบุคคลที่สาม
4
ชิ้นส่วนใหม่ทุกชิ้นเริ่มต้นด้วยการตรวจสอบชิ้นงานแรกเทียบกับแบบที่ยืนยันแล้ว ชุดเอกสารที่สอดคล้องกับ PPAP จะถูกจัดทำในระดับที่ลูกค้าเห็นชอบ
5
การตรวจสอบระหว่างกระบวนการจะถูกบันทึกและเก็บแยกตามล็อต ชิ้นส่วนจะถูกบรรจุตามแผนที่ตกลงและจัดส่งแบบ FOB จาก Ningbo หรือ Shanghai
การเชื่อมหลอมละลายโลหะฐานและให้รอยต่อที่แข็งแรง แต่ใส่ความร้อนมากกว่าและอาจทำให้ขนาดรอบรอยต่อเคลื่อนได้ การบัดกรีหลอมละลายเฉพาะโลหะเติม และแรงคาปิลลารีดึงมันเข้าไปในช่องว่าง ด้วยเหตุนี้การบัดกรีจึงมักใช้กับชุดประกอบท่อและข้อต่อ และกับงานผสมเช่นทองแดงกับสแตนเลส ซึ่งเกลียวหรือหน้าผนึกที่ห่างจากรอยต่อเพียงไม่กี่มิลลิเมตรยังต้องคงขนาดไว้
ได้ เราผลิตตามแบบของลูกค้า พิกัดความเผื่อทั่วไปตาม ISO 2768 และพิกัดความเผื่อที่ระบุบนขนาดวิกฤตจะปฏิบัติตามที่ระบุไว้ในแบบ และเราจะแจ้งในระหว่างการทบทวน DFM หากข้อกำหนดใดไม่สามารถผลิตได้ตามแบบ
ได้ - สแตนเลสประเภท 304 และ 316L เหล็กกล้าคาร์บอนและเหล็กกล้ารีดเย็น เหล็กชุบสังกะสีแบบจุ่มร้อน อะลูมิเนียม ทองแดง ทองเหลือง และเหล็กสปริง การเลือกวัสดุจะยืนยันกับลักษณะการใช้งาน และใบรับรองจะระบุไว้ในใบเสนอราคา
Balford ได้รับการรับรอง ISO 9001:2015 และดำเนินการควบคุมกระบวนการที่สอดคล้องกับข้อกำหนด IATF 16949 - เราไม่ได้รับการรับรอง IATF 16949 และเราระบุเช่นนั้น ชิ้นส่วนใหม่จะได้รับการตรวจสอบชิ้นงานแรกเทียบกับแบบที่ยืนยันแล้ว ชุดเอกสารที่สอดคล้องกับ PPAP จะจัดทำในระดับที่ตกลงกัน ใบรับรองวัสดุจะแนบมาตามแต่ละฮีต และ IMDS จะยื่นตามคำขอ
ค่าอุปกรณ์และยอดสั่งซื้อขั้นต่ำขึ้นอยู่กับรูปทรง วัสดุ จำนวนขั้นตอนการผลิต และปริมาณต่อปี เราจะเสนอราคาค่าอุปกรณ์และราคาต่อชิ้นหลังจากแบบผ่านการทบทวน DFM แล้ว เพื่อให้ตัวเลขทั้งสองอ้างอิงจากเส้นทางการผลิตเดียวกัน
โรงงานอยู่ห่างจากท่าเรือหนิงโปและเซี่ยงไฮ้ประมาณ 150 กม. และชิ้นส่วนปกติจัดส่งแบบ FOB พร้อมรถบรรทุกเฉพาะไปยังท่าเรือ เราบรรจุตามแผนที่ตกลงกันและปรับบรรจุภัณฑ์ให้เหมาะกับการขนส่ง
เราต้องการแบบ 2D หรือโมเดล 3D (STEP/IGES) วัสดุ ปริมาณต่อปี และค่าคลาดเคลื่อนที่มีผลจริงต่อชิ้นงาน คำตอบจะระบุเส้นทางการผลิต ความต้องการแม่พิมพ์ และวัสดุที่เราจะใช้
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015