01
Листи, рами та корпуси
Листовий метал і плити, які потрібно розрізати, зігнути, зварити та зібрати в одну деталь. Правильний вибір для прототипів, одиничних виробів і дрібно- та середньосерійного виробництва.
Металообробка · Зварювання · Лазерна різка · Фрезерування
Balford виготовляє металеві деталі за кресленням для промисловості — від окремих прототипів до повторюваного серійного виробництва. Зварювання, лазерна різка, гнуття, штампування, глибока витяжка та обробка на ЧПК виконуються на одному виробництві, а оцінка DFM надходить ще до рішення про оснащення.
Виробничий шлях визначає геометрія — а не те, що нам вигідніше продати. Три напрями нижче покривають більшість запитів, і кожен має власні фактори вартості.
01
Листовий метал і плити, які потрібно розрізати, зігнути, зварити та зібрати в одну деталь. Правильний вибір для прототипів, одиничних виробів і дрібно- та середньосерійного виробництва.
02
Шайби, прокладки, стопорні пластини, клеми та дрібні компоненти з кількома операціями в одному штампі. Правильний вибір, коли річний обсяг відомий і повторюваний.
03
Деталі, які потребують глибини, контрольованої товщини стінки та безшовної форми - без зварного шва в самому корпусі. Правильний вибір, коли геометрія визначає процес.
Коли різання, формування, зварювання, обробка та оздоблення поверхні входять до одного виробничого плану, стик між операціями контролюється в одному місці — а не узгоджується між постачальниками.
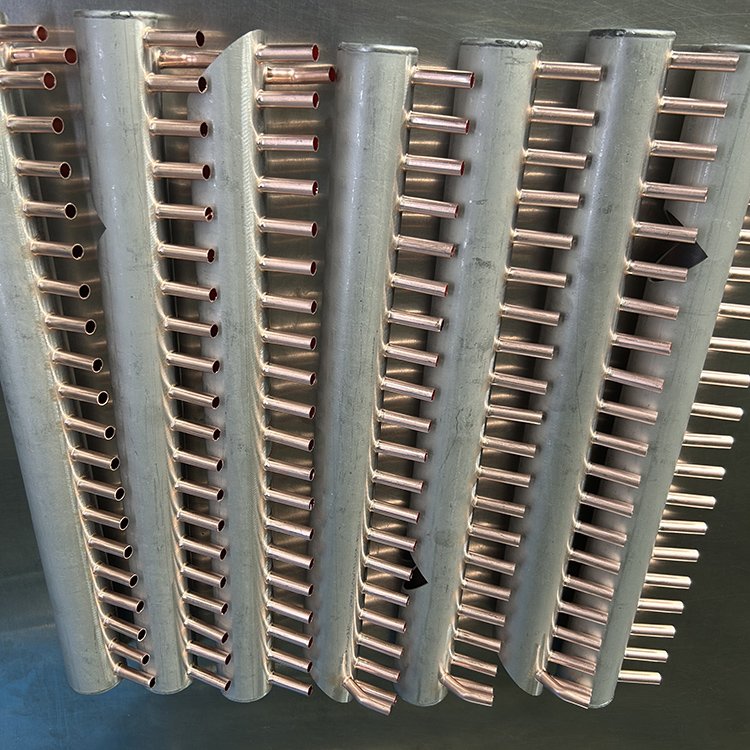
Лазер для контурів, вирізів і отворів без витрат на оснащення, CNC-пробивка та різка для повторюваних деталей, а також гнуття на CNC-пресі з корекцією кута.
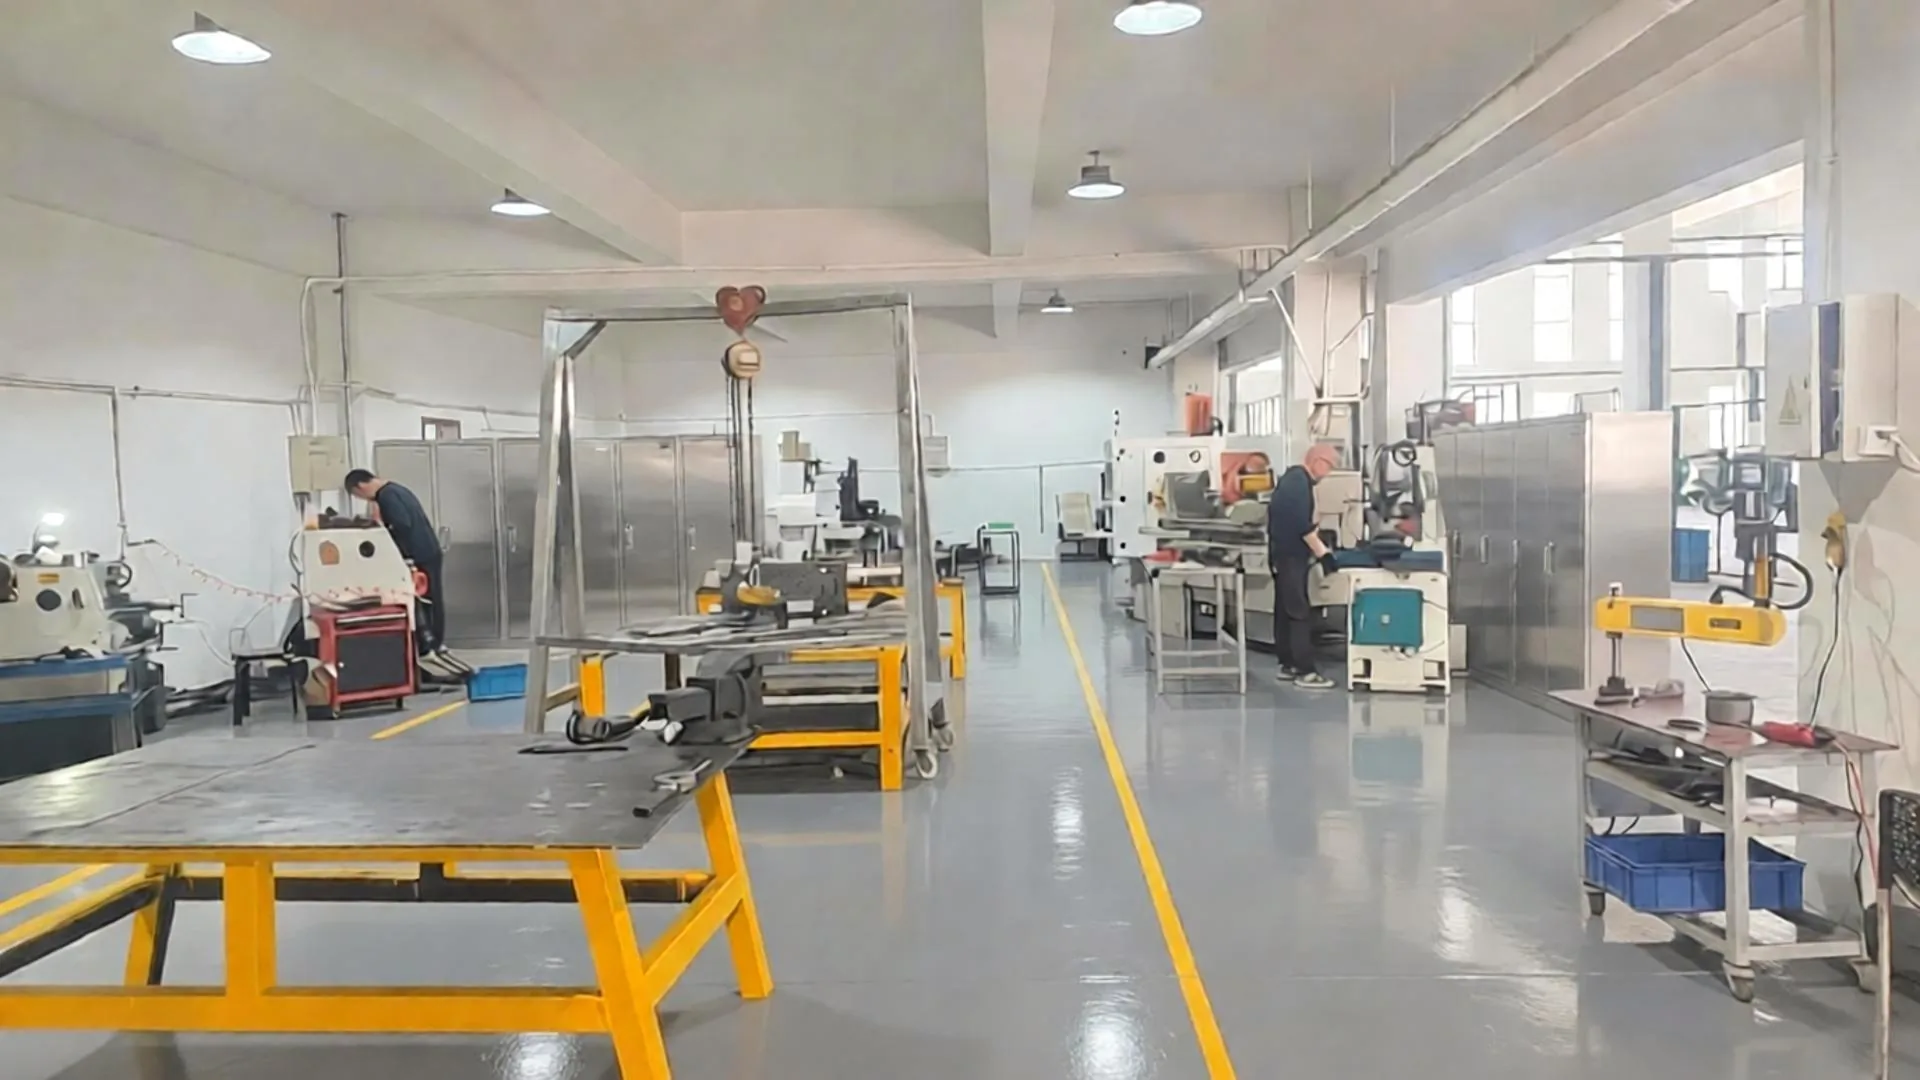
TIG, MIG та точкове зварювання у запланованій послідовності, щоб деталь зберігала форму. Встановлюються заклепки-гайки та шпильки, а підвузли постачаються вже зібраними.
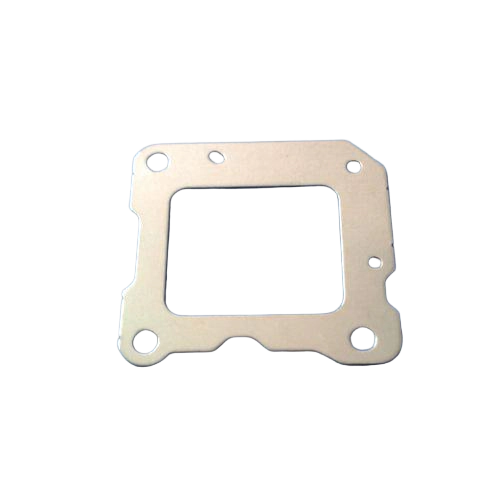
Чистове вирубування та штампування для деталей, де положення, якість кромки та повторюваність є критичними для функції. Контроль налаштовується відповідно до креслення з першого зразка.
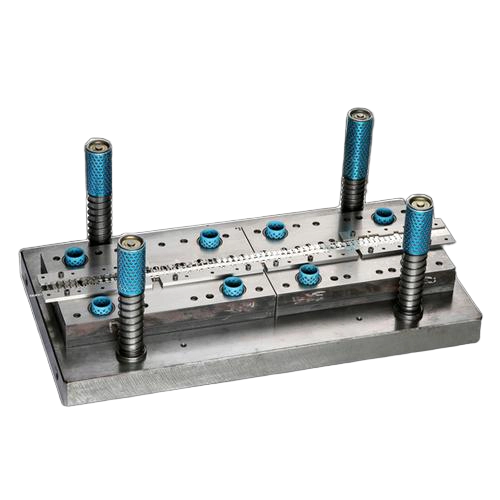
Смуга подається через кілька позицій: вирубування, пробивка, гнуття, формування та витягування в одному штампі. Нарізання різьби в штампі, де це підходить для деталі.
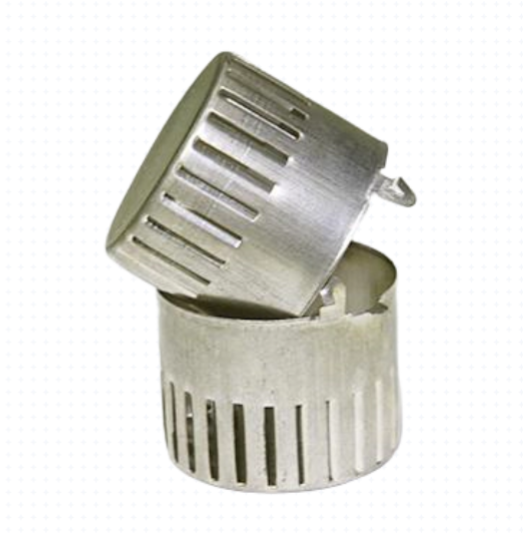
Багатостадійне глибоке витягування, повторне витягування та обтискання з проміжним відпалом, де це потрібно за коефіцієнтом витягування. Максимальний діаметр витягування Ø250 мм.
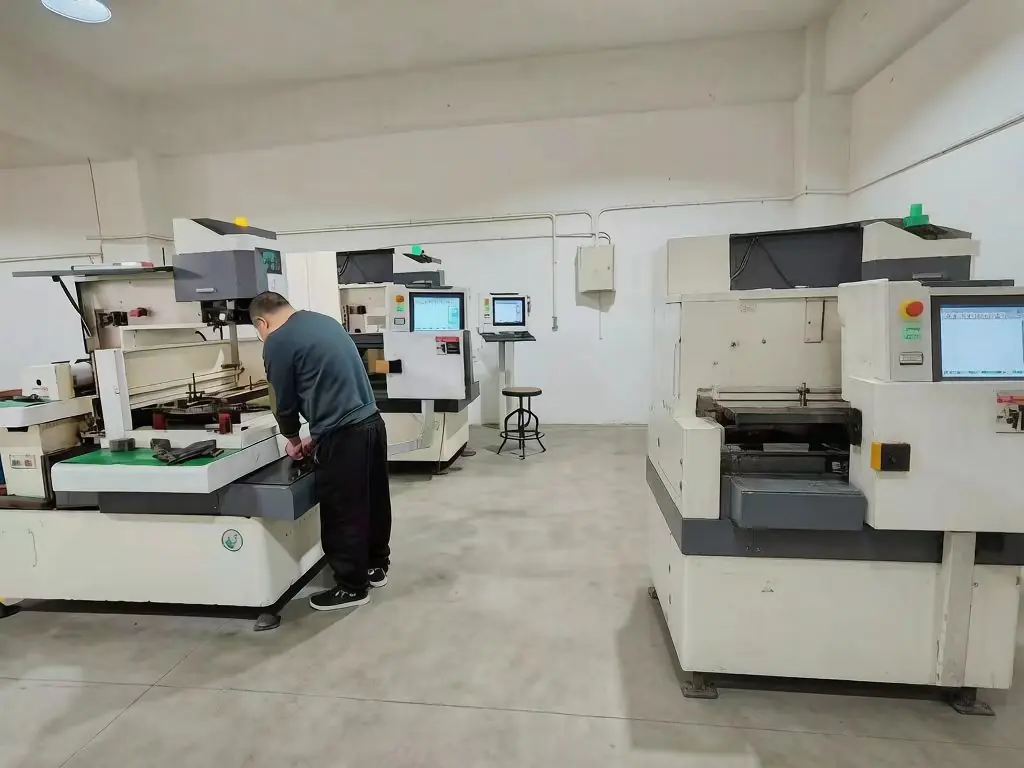
CNC-точіння, фрезерування та дротове EDM для ущільнювальних поверхонь, різьб і функціональних інтерфейсів після формування. Повільне дротове EDM та термообробка виконуються кваліфікованими субпідрядниками.
Металообробка та зварювання — найбільш запитувані напрями, і вони охоплюють усе: від простих кронштейнів до повністю зварених рам і корпусів. У нас робота починається з креслення: матеріал, форма заготовки, порядок гнуття, послідовність зварювання та оснащення плануються разом, бо саме там визначаються розміри — а не постфактум.
Для прототипів і одиничних деталей ми ріжемо лазером без оснащення. Коли профіль повторюється, ми переходимо на CNC-пробивання, оскільки це дає нижчу ціну за деталь і рівніший край.
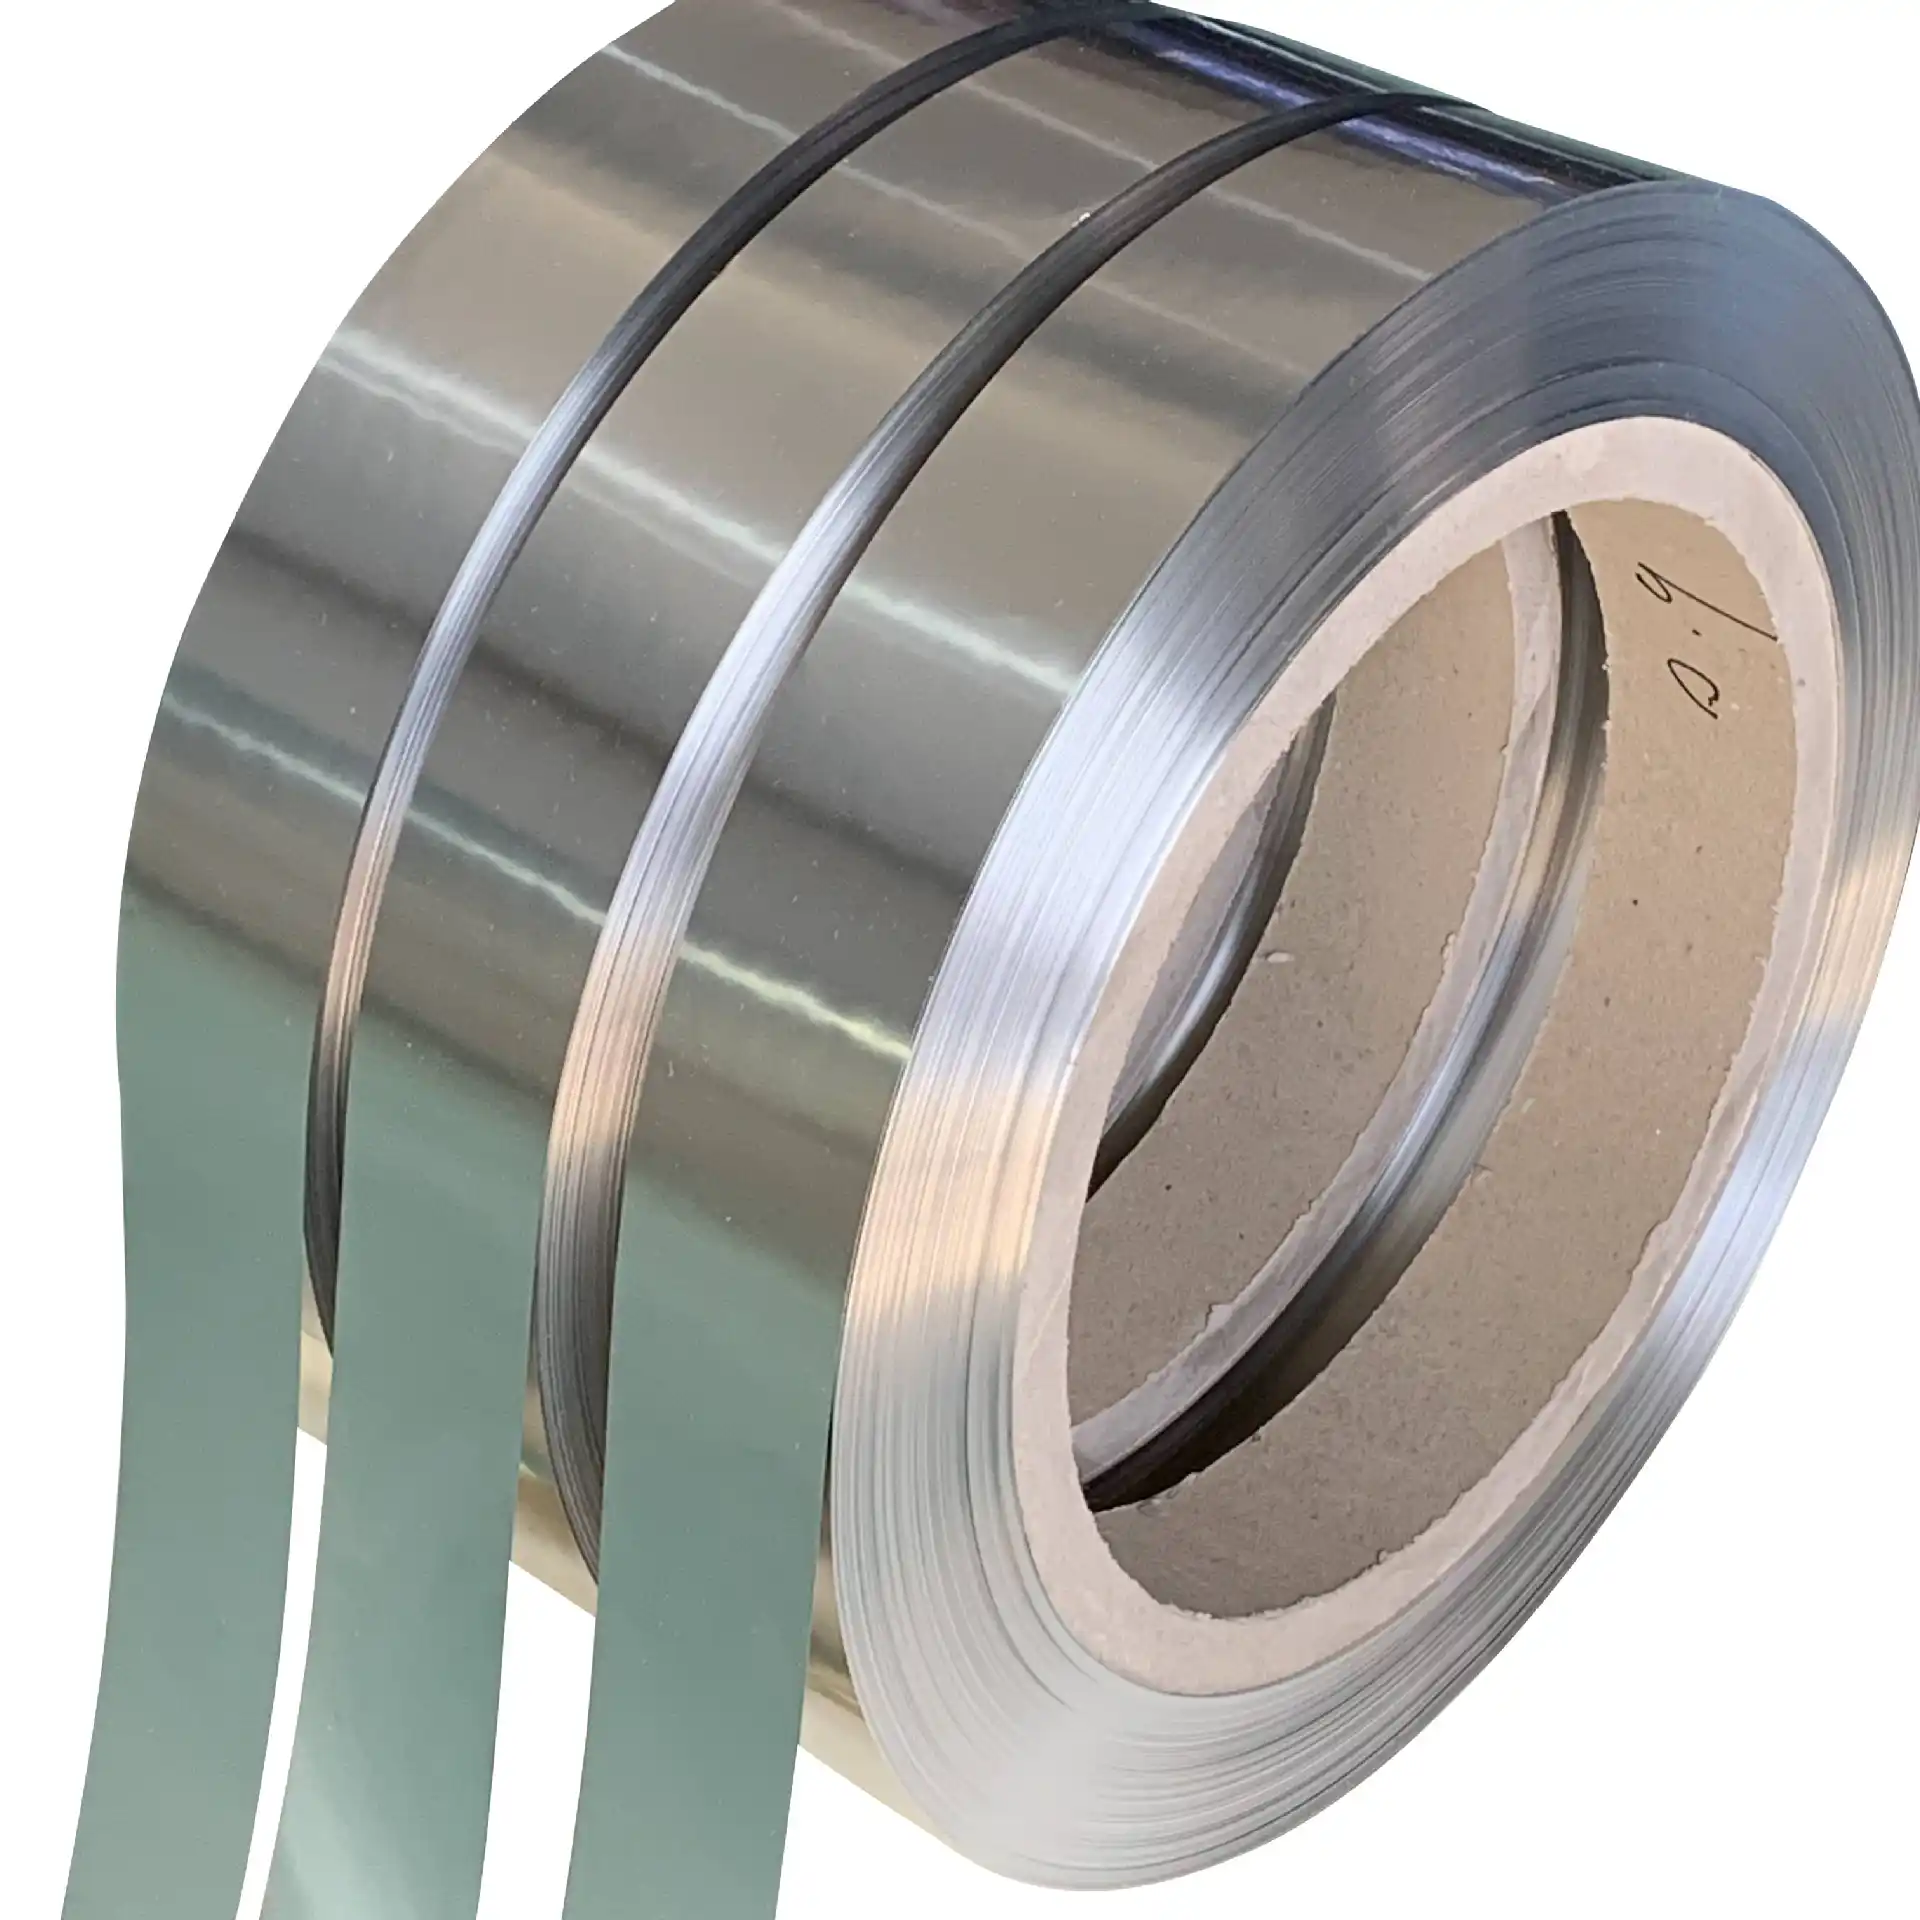
Штампування застосовуємо, коли плоску деталь треба виготовити багато разів з однаковим результатом. Точне штампування та fine blanking покривають функціонально критичні деталі, де положення та якість кромки визначають, чи працює деталь.
Штампування застосовується, коли плоску деталь потрібно виготовити багато разів з однаковим результатом. Прецизійне штампування та чистове вирубування охоплюють функціонально критичні деталі, де позиція та якість краю визначають, чи працює деталь.
Глибока витяжка формує плоску заготовку в чашку, гільзу або корпус без шва в тілі. Це усуває потребу зварювати закриту форму та дає можливість контролювати стінку по всій висоті.
| Тип оснащення | Коли найкраще підходить |
|---|---|
| Прогресивний штамп | Деталь має кілька елементів і повторюваний річний обсяг зі штаби. |
| Суміщений штамп | Кілька операцій різання за один хід преса - зазвичай плоскі деталі. |
| Переносний штамп | Геометрія або глибина формування роблять подачу штаби недоцільною. |
| Одноопераційний штамп | Простіша геометрія, нижча вартість оснащення або специфічні вимоги проєкту. |
Вибір матеріалу підтверджуємо за призначенням, а не лише за ціною. У пропозиції вказано, який матеріал використовується і який сертифікат до нього додається.
Типи 304 і 316L для корозієстійких панелей, кронштейнів і корпусів.
Конструкційні деталі, рами та кронштейни, де вирішують міцність і ціна.
Листи та профілі, які мають витримувати погодні умови та монтаж на відкритому повітрі.
Легкі корпуси, кришки та оболонки з контрольованою товщиною стінки.
Труби, фітинги, корпуси клапанів і котушкові вузли, де потрібні електропровідність і паяння.
Пружинна сталь і задані сплави, коли це зазначено на кресленні.
Контроль визначається на підтвердженому кресленні, фіксується за партіями та зберігається. Кожна нова деталь починається з first article inspection перед випуском серії.
| Система якості | ISO 9001:2015 |
|---|---|
| Автомобільний контроль | Контроль процесів відповідно до вимог IATF 16949 - не є сертифікатом IATF 16949 |
| Перший зразок | FAI за затвердженим кресленням перед запуском серії |
| Документація | Пакети, узгоджені з PPAP, на погодженому рівні; IMDS подається на запит |
| Простежуваність матеріалу | Сертифікат матеріалу на кожну плавку |
| Метрологія | CMM, оптичні та профільні вимірювання, круглість і співвісність, товщина стінки, шорсткість поверхні та випробування на герметичність |
Balford розташована в Чжучжі провінції Чжецзян, приблизно за 150 км від портів Нінбо та Шанхай. Цифри нижче описують виробництво, у якому ви замовляєте.
| Виробнича площа | 12,000 м² у Чжучжі, Чжецзян |
|---|---|
| Обладнання та оснащення | 500+ верстатів та інструментів, власний інструментальний цех |
| Зусилля пресів | Механічні та гідравлічні преси від 25 т до 350 т |
| Макс. діаметр витяжки | Ø250 мм |
| Виготовлено оснащення | 4,000+ штампів для одноударної витяжки з 2000 року |
| Річний обсяг | Близько 50 мільйонів деталей на рік |
| Персонал | 120+ у конструкторському відділі та виробництві |
| Логістика | Близько 150 км до портів Нінбо та Шанхай - відвантаження на умовах FOB |
| Типовий термін виконання | Оснащення 15-30 днів, перше виробниче замовлення часто 3-5 тижнів |
Від креслення до серії за п'ять кроків. Оцінка DFM надходить рано, бо саме там ще можна вплинути на вартість оснащення та термін.
1
Ви надсилаєте 2D-креслення або 3D-модель (STEP/IGES), матеріал, річний обсяг і критичні допуски. Інженерний відділ перевіряє вибір матеріалу, форму заготовки та розмірний ланцюг допусків, перш ніж визначати оснащення.
2
Аналіз DFM надходить разом із пропозицією, а не після першого зразка. Ми зазначаємо, який матеріал використовується і який сертифікат до нього додається.
3
Штампувальне та витяжне оснащення і наступні операції проєктуються та виготовляються власними силами, тому зміна схеми формування не чекає на третю сторону.
4
Кожна нова деталь починається з інспекції першого зразка відповідно до затвердженого креслення. Пакети документації, узгоджені з PPAP, збираються на рівні, погодженому із замовником.
5
Міжопераційний контроль записується та зберігається для кожної партії. Деталі пакуються згідно з погодженим планом і відвантажуються на умовах FOB з Нінбо або Шанхая.
Зварювання розплавляє основний метал і дає міцне з'єднання, але вносить більше тепла і може змінити розміри навколо з'єднання. Паяння розплавляє лише припій, і капілярна дія затягує його в зазор. Тому паяння часто застосовують на трубних і фітингових вузлах та на комбінаціях, як-от мідь до нержавіючої сталі, де різьба або ущільнювальна поверхня за кілька міліметрів від з'єднання все ще має зберігати свої розміри.
Так. Ми виготовляємо за кресленням замовника. Загальні допуски за ISO 2768 і зазначені допуски на критичних розмірах дотримуються так, як указано на кресленні, і ми повідомляємо про це в аналізі DFM, якщо вимогу неможливо виконати за кресленням.
Так - нержавіюча сталь типів 304 і 316L, вуглецева та холоднокатана сталь, гарячеоцинкована сталь, алюміній, мідь, латунь і пружинна сталь. Вибір матеріалу підтверджується відповідно до застосування, а сертифікат вписується в пропозицію.
Balford сертифіковано за ISO 9001:2015 і застосовує процесний контроль відповідно до вимог IATF 16949 - ми не сертифіковані за IATF 16949 і повідомляємо про це. Нові деталі проходять перевірку першого зразка за підтвердженим кресленням, пакети документації, узгоджені з PPAP, збираються на погодженому рівні, сертифікат на матеріал додається на кожну плавку, а IMDS подається на запит.
Вартість оснащення і мінімальний замовлення залежать від геометрії, матеріалу, кількості операцій і річного обсягу. Ми надаємо ціну оснащення і ціну за деталь після проходження креслення через DFM, тож обидві цифри базуються на одному виробничому маршруті.
Фабрика розташована приблизно за 150 км від портів Нінбо і Шанхай, і деталі зазвичай відвантажуються на умовах FOB з виділеним автотранспортом до порту. Ми пакуємо за погодженим планом і адаптуємо упаковку до транспортування.
Нам потрібні 2D-креслення або 3D-модель (STEP/IGES), матеріал, річний обсяг і допуски, які справді важливі для деталі. Відповідь містить виробничий шлях, потребу в оснащенні та матеріал, який ми використаємо.
Zhejiang Balford Mechatronics Co., Ltd. · Zhuji, Zhejiang · ISO 9001:2015