
Wann Präzisionsstanztechnik sinnvoll ist
Wählen Sie Präzisionsstanztechnik, wenn die Position von Merkmalen, die Kantenbeschaffenheit, die Ebenheit oder die geformte Geometrie einen direkten Einfluss auf die Funktion des Bauteils haben.
Enge Positionsgenauigkeit
Für Bohrungen, Konturen und Umformdetails, bei denen die Bezugsbeziehungen entscheidend sind.
Funktionskante
Für Bauteile, bei denen die Gratrichtung oder eine glatte Scherschnittkante die Montage beeinflusst.
Wiederholproduktion
Für stabile Programme, bei denen spezielle Werkzeuge eine gleichbleibende Ausbringung gewährleisten.
Ebenheit & Form
Für Bauteile, bei denen Verzug oder lokale Geometrie die Funktion beeinflussen.
Was wir mit Präzisionsstanzen herstellen
Reale Bauteilfamilien aus unseren Präzisionsstanzprogrammen – jede verlinkt zur entsprechenden Anwendungsseite.
Unterlegscheiben
Präzisions-Unterlegscheiben, gestanzt aus Feder- oder Kohlenstoffstahl mit kontrolliertem Profil, Planheit und Gratrichtung.
Dichtscheiben
Flache, präzise und Sonderform-Unterlegscheiben mit kontrollierten Toleranzen über verschiedene Materialien.
Haltebleche
Umgeformte Haltebleche und Federauflagen mit gleichbleibender Tiefe und Merkmalsbeziehungen.
Anschlussklemmen
Leitfähige Anschlussklemmen und Kontakte mit definiertem Werkstoff, definierter Geometrie und Oberflächenbeschaffenheit.
Halterungen
Gestanzte Halterungen mit reproduzierbaren Lochpositionen für eine zuverlässige Montage.
Sensorbauteile
Kleine Funktionsteile für Sensorbaugruppen, bei denen die Lage der Merkmale die Leistung bestimmt.
Präzisionsstanzprozess-Optionen
Der richtige Prozess balanciert funktionale Anforderungen, Kantenqualität, Werkzeuginvestition und Produktionsvolumen.
Folgestanzen
Folgestationen können eng verwandte Stanz- und Umformoperationen kombinieren, während die Streifenführung beibehalten wird.
BESTENS GEEIGNET FÜR- Wiederholte Fertigung mit mehreren zusammenhängenden Merkmalen
- Stabile Materialspezifikation
Feinschneiden
Beim Feinschneiden wird durch kontrollierte Materialführung und Werkzeugbedingungen ein hoher Anteil an glatter Scherschnittkante an geeigneten Bauteilen erzielt.
BESTENS GEEIGNET FÜR- Bauteile mit einem hohen Anteil an glatten Scherschnittkanten
- Reduzierung der nachgelagerten Kantenbearbeitung, wo Geometrie und Stückzahl dies unterstützen
Prägen & Kalibrieren
Lokaler Druck kann Dicke, Ebenheit, Radien oder funktionale Details verfeinern, bewertet unter Berücksichtigung von Materialfluss, Werkzeugbelastung und Maßmessung.
BESTENS GEEIGNET FÜR- Lokalisierte Geometrie, Ebenheit, Dicke oder funktionale Details
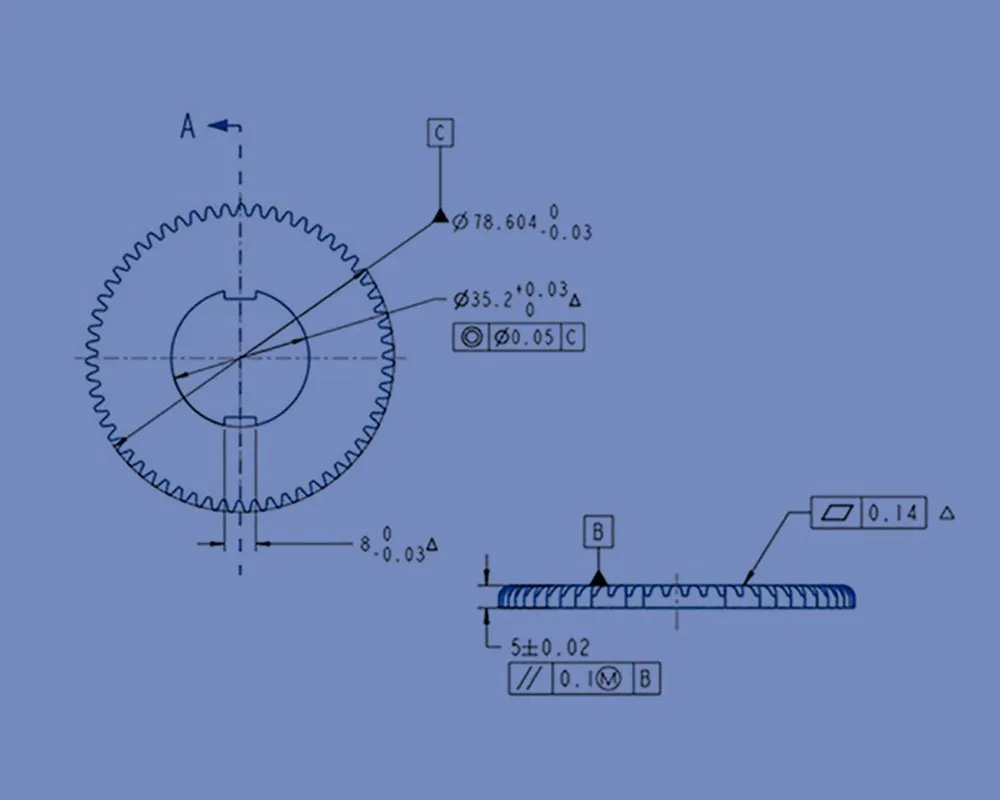
Präzision beginnt mit den richtigen Bezügen
Enge Zeichnungen werden nicht allein durch Prüfung zu beherrschbaren Prozessen. Werkzeug, Material, Bezüge und Messplan müssen die Anforderung unterstützen. Balford hat bereits Präzisionsarbeiten im Bereich IT7 bis IT9 für geeignete Merkmale beschrieben – dies gilt nicht als pauschale Zusage für jede Abmessung. Die tatsächliche Fähigkeit hängt von Material, Dicke, Merkmalstyp, Werkzeugweg, Bezugsstrategie und Messmethode ab und wird während der Projektprüfung und Bemusterung bestätigt.
Wie wir entscheiden, ob Präzisionsstanzteile der richtige Weg sind
Die Entscheidung ist zeichnungsspezifisch – Merkmalsposition, Kantenbeschaffenheit, Konsistenz, Umformdetails und Bauteilgröße werden gemeinsam bewertet.
| Anforderung | Präzisionsstanz-Lösung | Alternative zum Vergleich | Entscheidungspunkt |
|---|---|---|---|
| Wiederholte Merkmalsposition | Spezialwerkzeuge positionieren zugehörige Bohrungen, Kanten und Umformmerkmale | CNC-Bearbeitung oder gefertigte Baugruppe | Stückzahl, Bezugssystemstrategie und Toleranzakkumulation |
| Funktionskante (geschnitten) | Feinschneiden oder kontrolliertes Scherschneiden kann die Kantenqualität verbessern | Stanzen plus spanende Bearbeitung oder Schleifen | Erforderliche Glattzone, Gratgrenze und Material |
| Hohe Teilekonsistenz | Gesteuertes Band, Werkzeugführung und prozessbegleitende Prüfungen unterstützen die Wiederholproduktion | Manuelle Fertigung | Menge, Änderungshäufigkeit und Werkzeugwirtschaftlichkeit |
| Komplex geformtes Detail | Prägen, Bossieren oder gestuftes Umformen kann das Merkmal integrieren | Sekundäre Bearbeitung oder Montage | Materialdehnung, Werkzeugzugang und Prüfung |
| Dünnes oder kompaktes Bauteil | Präzisionswerkzeuge können kleine zusammenhängende Merkmale kombinieren | Fotoätzen, Laserschneiden oder spanende Bearbeitung | Material, Kantenqualität, Verformung und Produktionsumfang |
Dies sind dieselben Faktoren, die wir bei der Bewertung einer Zeichnung für Werkzeugbau, Prüfung und Fertigung berücksichtigen.
Was Präzision und Kantenqualität bestimmt
Präzision hängt von Werkzeug, Material, Bezugspunkten und dem Messplan ab – nicht nur von der Prüfung.
Datum- & Toleranzstrategie
Funktionale Datums sollten die Art und Weise repräsentieren, wie das Bauteil in der Baugruppe positioniert wird. Position, Profil, Ebenheit und umgeformte Maße werden gegen diese Datums geprüft, sodass Lehren und Prüfberichte die tatsächliche Funktion des Bauteils beschreiben.
Werkzeugführung & Schneidspalt
Das Verhältnis von Stempel zu Matrize beeinflusst Gratbildung, Schnittkantenqualität, Maßhaltigkeit und Werkzeugverschleiß. Der Schneidspalt wird je nach Werkstoff und Bauteilmerkmal gewählt, während Werkzeugführung und Instandhaltung dieses Verhältnis über die Serienproduktion hinweg sichern.
Ebenheit & Verzug
Schnittkraft, Eigenspannung, Prägen, Umformen und Teileauswurf können die Ebenheit beeinflussen. Bei kritischen ebenen Schnittstellen können Maßnahmen wie Einspannen, Druckregelung, Kalibrieren und Handhabung bewertet werden.
Messung & Fähigkeit
Die Auswahl der Prüfmittel erfolgt basierend auf dem jeweiligen Merkmal und der zu verifizierenden Toleranz. Erstmusterprüfberichte, Musterlieferungen, attributive Prüfmittel und prozessbegleitende Kontrollen sind verfügbar – für vereinbarte kritische Maße werden die Fähigkeitsanforderungen im Vorfeld definiert.
Werkstoffe, Oberflächenbehandlungen und Sekundäroperationen
Präzisionsteile durchlaufen nach dem Stanzen häufig Galvanisierung, Wärmebehandlung oder Montage – diese nachgelagerten Schritte werden von Anfang an in der Toleranzkette und der Oberflächengüteplanung berücksichtigt.
Kohlenstoff- und Federstähle
Üblich für Klammern, Unterlegscheiben, Distanzscheiben und Funktionsteile. Härte, Wärmebehandlung und Beschichtungen können die Ebenheit beeinflussen oder Maße verschieben – dies wird in Werkzeug und Prozess berücksichtigt.
Edelstähle
Ausgewählt wegen Korrosionsbeständigkeit und Festigkeit. Kaltverfestigung, Gratbildung, Werkzeugverschleiß und Oberflächenschutz erfordern besondere Aufmerksamkeit bei der Werkzeugkonstruktion und den Folgeoperationen.
Kupfer & Kupferlegierungen
Gut geeignet für leitfähige Anwendungen oder Federanwendungen. Kornrichtung, Anforderungen an die Beschichtung, Sauberkeit und Handhabung beeinflussen die endgültige Leistung – werden vor der Prozessfreigabe überprüft.
Aluminiumlegierungen
Eingesetzt, wo geringes Gewicht und Korrosionsbeständigkeit zählen. Der Härtegrad beeinflusst direkt Verformung, Gratbildung und Rückfederung – der Werkstoffzustand wird vor der Werkzeugkonstruktion verifiziert.
Messing
Umformbare Option für präzisionsgestanzte Teile. Kornrichtung, Oberflächenschutz und Materialkosten werden bei der Angebotserstellung und Verarbeitung sorgfältig berücksichtigt.
Beschichtung, Oberflächenbehandlung & Montage
Schichtdicke, Maskierung, Wasserstoffversprödung, Presspassungsmerkmale und Gegenstücke werden vor der Freigabe des Produktionsprozesses überprüft.
Anwendungen für Präzisionsstanzteile
Wo präzisionsgestanzte Komponenten in unseren Produktionsprogrammen eingesetzt werden.
Automotive- & Sensorkomponenten
Unterlegscheiben, Halteringe, Distanzscheiben, Gehäuse und Funktionsbauteile, die auf reproduzierbaren Schnittstellen und kontrollierter Fertigung basieren.
Elektrische & elektronische Komponenten
Anschlussklemmen, Abschirmungen, leitfähige Bauteile und kompakte Hardware mit kontrolliertem Werkstoff, Geometrie und Oberflächenzustand.
Industrieausrüstung
Verriegelungsteile, Führungen, Halterungen, Verschleißteile und Montagehardware gemäß spezifischen Zeichnungen.
Spezialkomponenten
Ausgewählte Präzisionsteile, bei denen Materialrückverfolgbarkeit, Prüfgenauigkeit, Sauberkeit und Vertraulichkeit projektspezifisch definiert sind.
Präzisionsstanzfallstudien
Echte Bauteile, echte Materialien, echte Fertigungsanforderungen – diese Beispiele zeigen, wie Zeichnungsanforderungen in einen praktischen, reproduzierbaren Produktionsplan umgesetzt werden.

65Mn Federstahl-Unterlegscheibe

Edelstahl-Unterlegscheibe mit Mutter

Kupfer-Grundplatte
Was wir vor dem Werkzeugbau prüfen
Bei der Angebotserstellung werden funktionale Maße von allgemeinen Toleranzen getrennt, sodass Werkzeug- und Prüfkosten im Rahmen bleiben, ohne die Montageleistung zu beeinträchtigen.
Funktionale Maße
Wir trennen die Maße, die tatsächlich die Funktion bestimmen, von denen, die unter eine allgemeine Toleranz fallen können – so halten wir Werkzeug- und Prüfkosten im Rahmen, ohne die Montageleistung zu beeinträchtigen.
Bezugsstrategie
Ihre Zeichnung wird auf Merkmale geprüft, die bessere Bezüge, Gratrichtungsangaben oder Oberflächengüte-Spezifikationen benötigen, bevor das Werkzeug festgelegt wird.
Auswirkungen nachgelagerter Prozesse
Vor einer neuen Revision werden Beschichtung, Wärmebehandlung, Lochposition, Radien und Materialhärte geprüft – eine kleine Änderung kann die Auswahl des Werkzeugstahls, die Führung, die Messung oder den Sitz in der Baugruppe beeinflussen.
Ein kontrollierter Projektablauf
Von kritischen Merkmalen bis zur Serienproduktion – eine definierte Sequenz für jedes Präzisionsstanzprogramm.
Definieren
Kritische Merkmale, Bezugssystem, Material, Oberfläche, Jahresstückzahl und Funktion.
Auswählen
Prozessroute abgewogen über Folgeverbundwerkzeuge, Feinschneiden, Prägen und Sekundäroperationen.
Entwickeln
Werkzeugplan und Prüfansatz für die relevanten Merkmale festgelegt.
Prüfen
Muster gemessen; Kante, Oberfläche, Passung und Korrekturmaßnahmen abgeschlossen.
Freigabe
Rüstung, Material, Werkzeugwartung, Prüfung und Änderungen werden kontrolliert.
FAQ Präzisionsstanzteile
Antworten basierend auf Zeichnungsprüfung, da Material, Geometrie und Produktionsmenge die tatsächliche Machbarkeit beeinflussen.
Beim Präzisionsstanzverfahren liegt ein besonderer Fokus auf Werkzeugführung, Bezugsbeziehungen, Kantenqualität, Ebenheit und der Messung funktionsrelevanter Merkmale. Abhängig von Zeichnung und Stückzahl setzen wir Folgeverbundwerkzeuge, Feinschneiden, Prägen oder Kalibrieren ein.
Wir erreichen IT7 bis IT9 bei geeigneten präzisionsgestanzten Merkmalen, aber das ist keine pauschale Toleranz für jedes Bauteil. Material, Geometrie, Merkmalstyp, Abstand zu Bezügen, Werkzeug und Messmethode spielen alle eine Rolle. Die Fähigkeit ist zeichnungsspezifisch – wir bestätigen, was für Ihre Zeichnung machbar ist, während der Angebots- und Musterphase.
Feinschneiden ist dann sinnvoll, wenn Sie einen hohen Anteil an glatter Scherschnittkante, eine bessere Ebenheit oder eine funktionale Kante benötigen, die andernfalls spanend bearbeitet werden müsste. Geometrie, Material, Dicke, Stückzahl und Werkzeugkosten sind allesamt Faktoren, die darüber entscheiden, ob dieser Fertigungsweg der richtige ist.
Ja, diese Arbeitsgänge können bei entsprechender Vorgabe koordiniert werden. Ihre Auswirkungen auf Härte, Verzug, Schichtdicke, Oberflächenzustand und das Risiko einer Wasserstoffversprödung werden sowohl im Prozess- als auch im Prüfplan berücksichtigt.
Die Gratrichtung wird durch die Ausrichtung von Stempel und Matrize bestimmt und in der Zeichnung markiert, wo sie Montage, Abdichtung, Sicherheit oder Optik beeinflusst. Die gewünschte Richtung wird im Hinblick auf Streifenlayout, Teileauswurf und nachgelagerte Prozesse geprüft.
Senden Sie eine kontrollierte 2D-Zeichnung, ein 3D-Modell falls verfügbar, Material und Härtegrad, Oberfläche, Jahres- und Chargenmengen, kritische Maße, Kanten- oder Ebenheitsanforderungen, Prüfdokumentation und den Montagekontext.
Haben Sie eine Zeichnung bereit?
Senden Sie Ihren aktuellen Revisionsstand, die Materialspezifikation, Stückzahl, Oberfläche und funktionale Anforderungen. Wir prüfen den Fertigungsweg und klären technische Fragen, bevor wir ein Angebot erstellen. Auf Wunsch unterzeichnen wir vorab eine Geheimhaltungsvereinbarung (NDA), bevor Sie detaillierte Projektdaten teilen.
Verwandte Fähigkeiten & Ressourcen
Präzisionsstanzen ist mit dem gesamten Stanzcluster, Materialien, Anwendungen und Fallstudien verbunden.
Fachartikel zum Präzisionsstanzverfahren
Feinschneidverfahren im Präzisionsstanzbereich
Wie Feinschneiden die Kantenqualität von Funktionsbauteilen verbessert.
Standardtoleranzen für Stanzteile
Welche allgemeinen Toleranzen gelten und wann eine zeichnungsspezifische Kontrolle erforderlich ist.
Präzisionsstanzteile: Die wichtigsten Punkte
Wichtige Überlegungen für präzisionsgestanzte Bauteile.