Traitement de la tôle en Chine
Services de pliage de tôle
Pliage de tôle contrôlé — pliage en l'air, pliage en frappe et pliage sur presse plieuse pour des angles, des rebords et des profils reproductibles avec gestion du retour élastique.
Réponse directe :Les services de pliage de tôles chez Balford produisent des angles, des rebords et des profils répétables avec un contrôle du retour élastique, afin que les pièces conservent leur ajustement et leur géométrie finale. Nous examinons le matériau, l'épaisseur, le rayon de pliage, le retour élastique et l'outillage avant de soumettre un devis, et nous confirmons le développement de la surface plane sur votre dessin.
Compétence clé : Pliage de tôles
Angles contrôlés
Pliage à l'air et en frappe avec des angles constants sur toute la série.
Rebords & profilés
Bords formés et profilés qui conservent leur ajustement lors de l'assemblage.
Gestion du retour élastique
Compensation de l'outillage et du programme confirmée sur les premières pièces.
Formage séquencé
Cintrage planifié avec la découpe et la finition pour que les tolérances soient respectées.
Revue de conception du cintrage
Rayon de cintrage vs épaisseur
Le rayon, la trempe du matériau et l'épaisseur fixent la limite pratique ; les rayons serrés sont examinés avant la soumission.
Allocation de pliage / facteur K
Le développement du patron plat est confirmé par rapport au matériau ; utilisez lecalculatrice de tolérance de pliagepour une première estimation.
Retour élastique
Les matériaux à haute résistance et plus épais ont tendance à revenir élastiquement ; nous compensons dans l'outillage et vérifions sur les premières pièces.
Positionnement des caractéristiques
Les trous et caractéristiques proches de la ligne de pliage se déforment ; vérifiez leur positionnement par rapport à la séquence de pliage.
Matériaux que nous cintrons
Acier inoxydable
Boîtiers et supports résistants à la corrosion avec une qualité de cintrage constante. Voirpliage de l'acier inoxydable.
Acier au carbone
Pièces structurelles et cadres. Voircintrage de l'acier au carbone.
Aluminium
Boîtiers et panneaux légers. Voircintrage de l'aluminium.
Applications
Fabrication de tôlerie
Angles, brides et caissons dans le flux de travail de la tôlerie. Voirfabrication de tôlerie en Chine.
Boîtiers et supports
Boîtiers d'équipement, supports et plaques de montage. Voirusinage industriel.
Pièces pour CVC et électroménager
Panneaux formés et composants pour systèmes CVC. VoirComposants CVC.
Études de cas associées
Projets où l'emboutissage et le formage contrôlent les pliages et la géométrie.


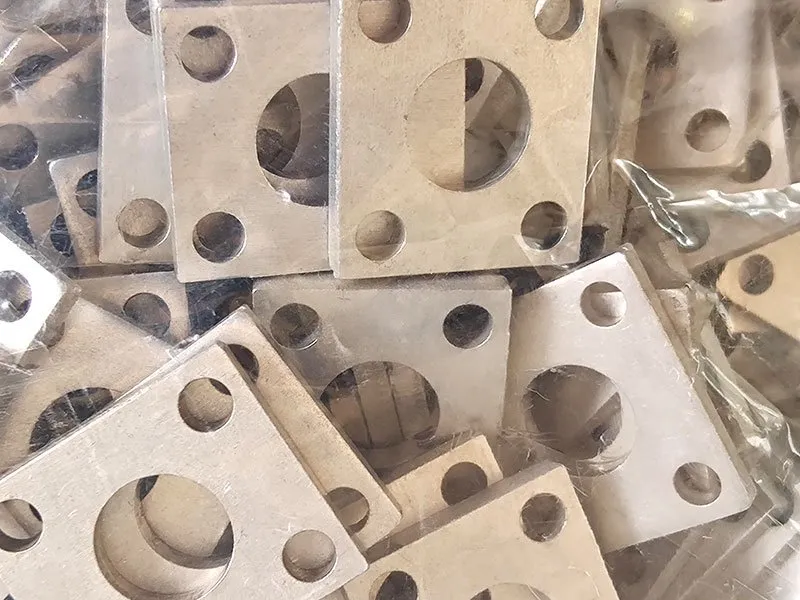
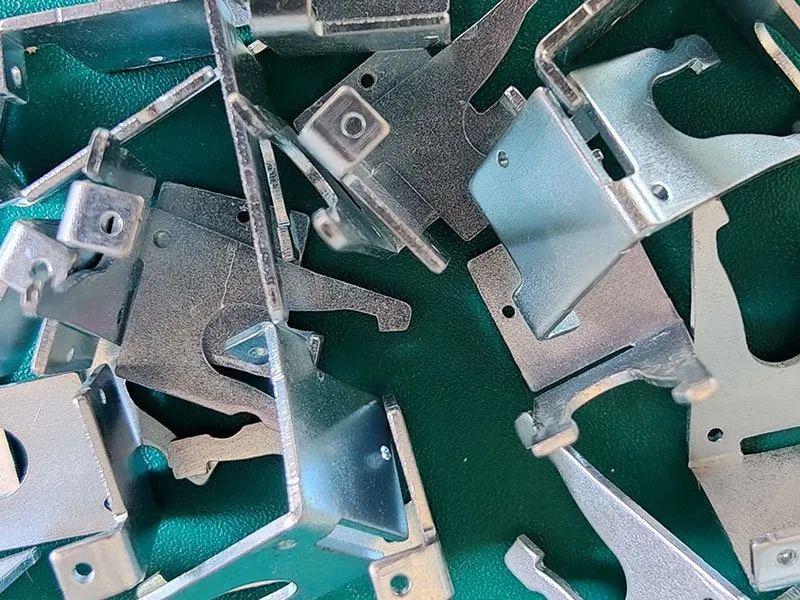
Parcourir la bibliothèque complète d'études de cas →
Notes de demande de devis
Envoyez le matériau, l'épaisseur, les lignes de pliage et les tolérances d'angle avec votre dessin. Pour la théorie de la compensation de pliage, consultez leguide de la tolérance de pliage et du retour élastique, puisdemander un devis.
Conformité et qualité
- Conformité des matériaux pour l'automobile— IMDS, REACH, RoHS et GADSL pour les programmes automobiles.
- Processus IMDS de Balford— données matériaux de la soumission à la livraison.
- Liste de contrôle de conformité IMDS— 15 étapes pour les fournisseurs automobiles.
- Qualité et certifications— Contrôles alignés sur ISO 9001:2015 et IATF 16949.
Questions Fréquemment Posées
Quelles méthodes de pliage utilisez-vous ?
Pliage à l'air et pliage en frappe sur presses plieuses pour angles et rebords en tôle, avec utilisation du pliage par repliage pour les plis longs et réguliers. Le choix de la méthode dépend du matériau, de l'épaisseur, du rayon de pliage et de la tolérance angulaire spécifiés sur le plan.
Comment gérez-vous le retour élastique ?
Le retour élastique est compensé dans l'outillage et la programmation en fonction de la nuance du matériau, de l'épaisseur et du rayon de pliage, puis confirmé par une inspection de la première pièce. Pour les matériaux à haute résistance ou plus épais, nous vérifions en amont le rayon de pliage par rapport aux limites du matériau.
Quel rayon de courbure minimal pouvez-vous garantir ?
Le minimum pratique dépend du matériau et de l'épaisseur — généralement plusieurs fois l'épaisseur pour les nuances courantes, les états plus durs nécessitant des rayons plus grands. Nous confirmons le rayon réalisable pour votre matériau lors de la revue DFM plutôt que de fournir une valeur générique.
Calculez-vous la tolérance de pliage ?
Oui. Le développement du patron plat utilise la tolérance de pliage / la déduction de pliage et le facteur K examinés par rapport au matériau. Utilisez notrecalculatrice de tolérance de pliagepour une première estimation, et nous confirmons le développement sur votre dessin.
Pouvez-vous cintrer les pièces avant ou après d'autres procédés ?
Oui. Le pliage est séquencé avec la découpe, l'estampage, le formage et le traitement de surface afin de préserver les tolérances et la finition. Les pièces nécessitant un placage ou un revêtement sont examinées pour décider si le pliage doit être effectué avant ou après la finition.
Quelles tolérances s'appliquent aux angles de pliage ?
La tolérance angulaire est convenue selon le dessin et mesurée sur les premières pièces ; le pliage à l'air maintient généralement des tolérances commerciales standard, tandis que le pliage en frappe ou en pliage par retrait améliore la répétabilité. Les exigences critiques concernant les angles doivent être indiquées sur le plan.
Examen sécurisé du projet
Envoyez votre plan à Balford
NDA avant l'échange détaillé de fichiers. Revue DFM basée sur le plan. Parcours du prototype à la production. Vérifiez leListe de contrôle RFQavant l'envoi des fichiers.