
Quel procédé d'emboutissage métallique convient à votre pièce ?
Trois voies principales répondent à différentes exigences de géométrie et de volume. Balford évalue la pièce complète plutôt que de forcer chaque conception dans un seul processus.
Estampage progressif
Idéal pour les pièces produites en série à partir de bandes, nécessitant plusieurs opérations pouvant être intégrées dans une séquence d'outillage alimenté en bobine.
Découvrir l'emboutissage progressif → 02Emboutissage profond
Idéal pour les coupelles, manchons, coques et boîtiers où le matériau doit être formé en profondeur ou en géométrie fermée.
Découvrir l'emboutissage profond → 03Emboutissage de précision des métaux
Idéal pour les pièces où la position des caractéristiques, l'état des bords, la planéité ou la répétabilité dimensionnelle affectent directement la fonction.
Découvrir l'emboutissage de précision →Comment nous choisissons le procédé d'emboutissage
Une référence technique pour une première orientation — le procédé final est confirmé après examen du plan.
| Exigence | Presse progressive | Emboutissage profond | Estampage de précision |
|---|---|---|---|
| Opérations multiples alimentées en bande | Très bon ajustement | Limité / spécifique à la géométrie | Possible |
| Géométrie fermée profonde | Limitée / spécifique à la géométrie | Très bonne adéquation | Possible |
| Contrôle élevé de la position des caractéristiques | Élevée | Spécifique à l'emboutissage | Élevée |
| Volume de répétition élevé | Très bon ajustement | Très bon ajustement lorsque l'outillage est justifié | Très bonne adéquation |
| Géométrie de coupelle / coque sans soudure | Limitée | Très bonne adéquation | Limitée |
| Bord cisaillé fin | Possible | Généralement pas la voie principale | Performant avec le découpage fin |
| Taraudage intégré au moule | Possible | Spécifique au projet | Spécifique au projet |
Le choix de la bonne méthode dépend de la géométrie, du matériau, du volume annuel, de l'investissement en outillage et des exigences en aval — cette matrice est un guide d'ingénierie, pas une règle absolue.
Qu'est-ce que l'emboutissage de métal ?
Le dessin pilote le processus. Le même alliage métallique peut nécessiter un itinéraire d'emboutissage différent selon l'épaisseur, la géométrie, les tolérances, la profondeur de formage, le volume annuel et les opérations en aval.
Emboutissage métallique sur mesure conçu autour de la pièce
Balford commence avec votre dessin, la spécification des matériaux, les prévisions de demande et les dimensions critiques pour la fonction. L'examen technique porte sur le développement du flan, la séquence de formage, l'accès à l'outillage, la direction des bavures, le retour élastique, les méthodes d'inspection et toute opération d'assemblage ou de finition après emboutissage. L'objectif est un processus prêt pour la production qui protège les références fonctionnelles, absorbe les variations normales des matériaux et fournit des points d'inspection pratiques — l'outillage, le choix de la presse, l'alimentation, la lubrification et la planification qualité sont traités comme un système de fabrication intégré.
Ce que nous examinons avant l'outillage
Les mêmes facteurs sont utilisés lors de l'évaluation d'un dessin pour l'outillage, l'inspection et la production.
Géométrie de la pièce
Profondeur de formage, espacement des caractéristiques, rayons et sens d'emboutissage vérifiés par rapport au plan.
Matériau & Épaisseur
Nuance, état, épaisseur et état de surface confirmés avant l'outillage.
Volume annuel
Modèle de demande évalué par rapport à l'investissement en outillage et à l'automatisation des processus.
Dimensions critiques pour la fonction
Commandes fonctionnelles séparées des dimensions générales de fabrication.
Revue DFM avant outillage
L'équipe examine les échancrures de pliage, la distance entre les trous et les bords, l'espacement des caractéristiques formées, les rayons de coin, le sens d'emboutissage et les références accessibles. Les risques potentiels de déchirure, de plissement, de déformation, de détourage difficile ou de travaux secondaires inutiles sont identifiés dès le départ, afin que le dessin et le processus puissent être alignés avant la mise en production de l'outillage.
Comment l'outillage d'emboutissage est sélectionné
L'outillage est planifié en fonction des opérations requises, du comportement du matériau et du schéma de production attendu — en tenant compte des zones d'usure, des composants remplaçables, de l'évacuation des chutes, de l'alimentation et des dispositifs anti-erreur.
| Parcours d'outillage | Meilleure adaptation |
|---|---|
| Matrice progressive | Pièces répétitives alimentées en bande avec plusieurs postes |
| Matrice combinée | Opérations multiples en une seule course de presse |
| Presse à transfert | Pièces nécessitant des postes de formage séparés et un transfert de pièce |
| Conventionnel / Opération unique | Géométrie plus simple, complexité d'outillage réduite ou exigences spécifiques au projet |
Le choix de l'outillage est examiné selon le plan — voirEmboutissage progressifpour la comparaison détaillée des outillages.
Options de processus d'emboutissage métallique
Opérations sélectionnées en fonction de la pièce plutôt que traitées comme un package standard.
Découpage
Sépare le profil requis de la tôle ou de la bande.
Poinçonnage
Crée des trous ou des ouvertures avec un jeu d'outil contrôlé.
Cintrage
Forme des angles et des rebords avec un positionnement de pliage contrôlé.
Formage
Plie ou reforme la matière pour créer des caractéristiques fonctionnelles.
Emboutissage profond
Forme la profondeur et la géométrie fermée à partir de matière plate.
Gaufrage
Ajoute des reliefs peu profonds ou des éléments de rigidification.
Matriçage
Affine l'épaisseur, la planéité ou le détail localisés.
Découpage fin
Produit des bords cisaillés lisses pour les pièces fonctionnelles.
Taraudage intégré au fil
Forme les filetages dans la séquence progressive.
Opérations secondaires autour de la pièce emboutie
Le taraudage, l'ébavurage, le lavage, le traitement thermique, le placage, le revêtement, le soudage ou le sous-assemblage peuvent être coordonnés si nécessaire. L'ordre des opérations est examiné car les accumulations de finition, l'apport de chaleur et la manipulation peuvent modifier les dimensions, l'état de surface, l'ajustement, l'apparence ou l'empilement des tolérances après l'emboutissage.
Matériaux pour l'emboutissage personnalisé de métaux
La nuance du matériau, la trempe, l'épaisseur et l'état de surface influencent le comportement de formage et la conception de l'outillage.
Aciers au carbone et aciers faiblement alliés
Courant pour les supports, rondelles, dispositifs de retenue et pièces structurelles; la résistance, le retour élastique et la protection contre la corrosion sont examinés ensemble.
Aciers inoxydables
Résistance à la corrosion avec une planification délibérée du processus pour l'écrouissage, le grippage et le sens du grain.
Alliages d'aluminium
Priorités en matière de poids et de résistance à la corrosion; l'alliage et la trempe influent directement sur les limites de pliage, le marquage et l'aptitude à l'emboutissage.
Cuivre et laiton
Conductivité et aspect avec protection de surface et manutention intégrées au processus.
Titane et alliages spéciaux
Réalisable pour certaines applications après une revue complète du matériau et de la géométrie.
Tous les matériaux
La formabilité, le retour élastique, l'écrouissage, les bavures, la trempe et l'état de surface influencent tous le processus.
Applications des pièces métalliques embouties sur mesure
Où les composants emboutis sur mesure sont utilisés dans nos programmes de production.
Composants automobiles
Boîtiers de capteurs, supports, dispositifs de retenue, rondelles et pièces formées qui s'assemblent de manière cohérente.
Composants de capteurs et électriques
Pièces de capteurs, bornes, blindages et clips avec matériau et géométrie contrôlés.
Composants pour électrovannes et vannes
Boîtiers emboutis profonds, manchons, sièges de ressort et composants magnétiques ou de contrôle de fluide.
Équipement industriel
Clips, capots, pièces de montage et sous-composants fabriqués selon des dessins spécifiques.
Composants spécialisés
Pièces de précision sélectionnées avec traçabilité documentée et traitement confidentiel, examinées individuellement.
Rondelles & Cales
Pièces plates de précision avec tolérances maîtrisées sur différents matériaux.
Comment nous maîtrisons la qualité de l'emboutissage
Une pièce emboutie stable repose sur des décisions prises avant la découpe de l'acier — examinées lors de la soumission, de l'outillage et de l'approbation des échantillons.
Vérification des matériaux
La nuance, l'épaisseur et l'état du matériau sont vérifiés conformément à la spécification de production approuvée.
Contrôle des outillages et des processus
Les conditions des outillages, l'alimentation, le réglage et la stabilité du processus sont surveillés conformément au plan de production.
Contrôle en cours de fabrication
Les contrôles de première pièce et en cours de fabrication couvrent les dimensions, l'état visuel et les exigences matérielles.
Inspection finale
Les contrôles finaux vérifient le dessin; les enregistrements PPAP, IMDS, RoHS et autres documents clients peuvent être discutés s'ils font partie des exigences du projet.
Études de cas représentatives en emboutissage de métaux
Des pièces réelles, des matériaux réels, des exigences de fabrication réelles — issues de programmes d'emboutissage progressif, d'emboutissage profond et de précision.

Rondelle de blocage en acier inoxydable de précision

Support métallique embouti
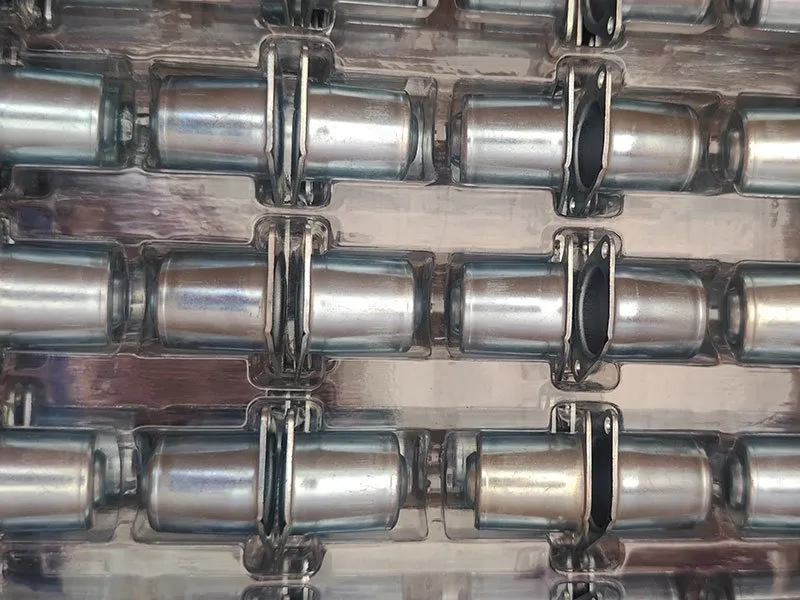
Coupelle à ressort pour application de vanne
De la demande de devis à la production en série
Un dossier de devis complet comprend un dessin 2D contrôlé, un modèle 3D lorsqu'il est disponible, la nuance et l'état du matériau, les quantités de commande prévues, la finition de surface, les exigences fonctionnelles, ainsi que tout besoin particulier d'inspection ou de documentation.
Envoyer le dossier de demande de devis
Dessin, modèle CAO, spécification des matériaux, volume cible, finition et calendrier de livraison.
Revue d'ingénierie
Processus de fabrication, caractéristiques critiques, concept d'outillage, opérations secondaires et questions ouvertes.
Outillage & Échantillonnage
Plan d'outillage approuvé développé; échantillons produits et contrôles dimensionnels ou fonctionnels documentés.
Approbation et lancement de la production
Production lancée après approbation des échantillons, avec des contrôles en cours de fabrication et finaux convenus.
Production en série
Processus maîtrisé maintenu tandis que les modifications techniques, la maintenance des outillages et les délais de livraison sont examinés.
FAQ sur l'emboutissage métallique
Réponses basées sur l'examen des plans, car le matériau, la géométrie et le volume de production déterminent ce qui est réalisable.
L'emboutissage de métal utilise des matrices et des équipements de presse pour découper, plier, former ou étirer des tôles ou des bandes métalliques en composants répétables. Le choix de l'outillage approprié dépend de la géométrie de la pièce, du matériau, des tolérances, du volume de production et des exigences en aval.
L'emboutissage progressif fait avancer une bande de matériau à travers plusieurs postes pour réaliser des opérations successives, tandis que l'emboutissage profond forme une ébauche en profondeur pour créer des godets, manchons, coques ou boîtiers. Certains projets peuvent combiner les deux approches lorsque la géométrie et le processus de production le permettent.
Envisagez l'emboutissage progressif lorsqu'une pièce nécessite plusieurs opérations dans un programme de production répétitive et que le matériau peut rester attaché à une bande porteuse tout au long de la séquence d'outillage — voir leEmboutissage progressifpage de capacités.
L'emboutissage profond est la solution pratique pour les coupelles, manchons, coques et boîtiers sans soudure, où un corps formé en une seule pièce est préférable à un assemblage soudé ou multi-pièces — voir laEmboutissage profondpage de capacités.
L'estampage de précision s'applique lorsque l'état des bords, la position des caractéristiques, la planéité ou la répétabilité dimensionnelle affecte directement l'assemblage ou la fonction — voir lapage de capacités d'estampage de précision.
Les aciers au carbone et faiblement alliés, les aciers inoxydables, l'aluminium, le cuivre, le laiton et certains alliages spéciaux sont tous des candidats viables. La nuance, la trempe, l'épaisseur et l'état de surface influencent le comportement de formage et la conception de l'outillage — la capacité finale est confirmée à partir de la spécification réelle du matériau.
Le volume annuel est l'un des facteurs utilisés pour justifier l'investissement dans l'outillage et l'automatisation des processus. Il est évalué conjointement avec la géométrie de la pièce, le matériau, la séquence d'opérations et les opérations secondaires — il n'existe pas de seuil de volume fixe.
Il n'existe pas de prix standard fiable, car la complexité de l'outillage, le matériau, la géométrie de la pièce, les tolérances, le volume annuel, les opérations secondaires et les exigences de contrôle influencent tous le coût du projet. Balford établit ses devis à partir du plan réel et des exigences de production.
Envoyez le dessin 2D, le modèle 3D lorsqu'il est disponible, la nuance de matériau, l'épaisseur, le volume annuel, les tolérances critiques, l'état de surface, les opérations secondaires et toute exigence documentaire.
Examen confidentiel du projet
Les dessins clients et les détails du projet sont traités comme des informations de fabrication confidentielles. Les exigences de NDA peuvent être discutées avant l'échange de fichiers détaillés, et les informations du projet ne sont utilisées que pour la soumission, l'ingénierie, la qualité et les activités de production liées au programme autorisé.
Envoyez-nous votre dessin
Pour un examen plus rapide, envoyez : dessin 2D, modèle 3D, nuance de matériau, épaisseur, volume annuel, tolérances critiques, finition de surface et opérations secondaires. Balford examinera le processus de production et identifiera toute question technique avant de soumettre un devis.
Capacités et ressources associées
L'emboutissage de métal est lié à l'ensemble des capacités, aux matériaux, aux applications, aux études de cas et aux ressources qualité.