Composants métalliques pour dispositifs électroniques et électromécaniques
Balford fabrique des composants métalliques emboutis et emboutis profonds de précision pour les dispositifs électroniques et électromécaniques — plaques de base IGBT, pôles en griffe et capuchons d'extrémité de moteur, cadres de solénoïde, manchons d'isolation, boîtiers de connecteurs et supports. La production suit la norme ISO 9001:2015 avec des contrôles qualité alignés sur l'IATF 16949 dans une installation de 12 000 m² équipée de plus de 500 machines.
Pourquoi Balford pour les composants électroniques
- Capacité pour pièces petites, fines et en grands volumes.Nous emboutissons et étirons des pièces miniatures à partir de matériaux de faible épaisseur avec une discipline d'outillage qui maintient la dérive de tolérance proche de zéro sur de longues séries.
- Expertise en matériaux conducteurs et magnétiques.Cuivre et laiton pour la conductivité, acier à bas carbone et SECC pour les circuits magnétiques, avec options de placage (nickel, étain) coordonnées en interne.
- ISO 9001:2015 avec système de gestion de la qualité aligné sur l'IATF 16949,avec une documentation conforme au PPAP, des rapports FAI et des certifications de matériaux disponibles sur demande.
- Expérience en découpage fin et en outillage progressifpour boîtiers de connecteurs, pièces de blindage, tôles de moteur et carcasses de solénoïdes avec des exigences strictes de planéité et de qualité de bord.
Études de cas sélectionnées
Projets électroniques sélectionnés issus de l'historique de production de Balford. Les données sur les matériaux, les procédés et les applications proviennent de chaque dossier de cas.


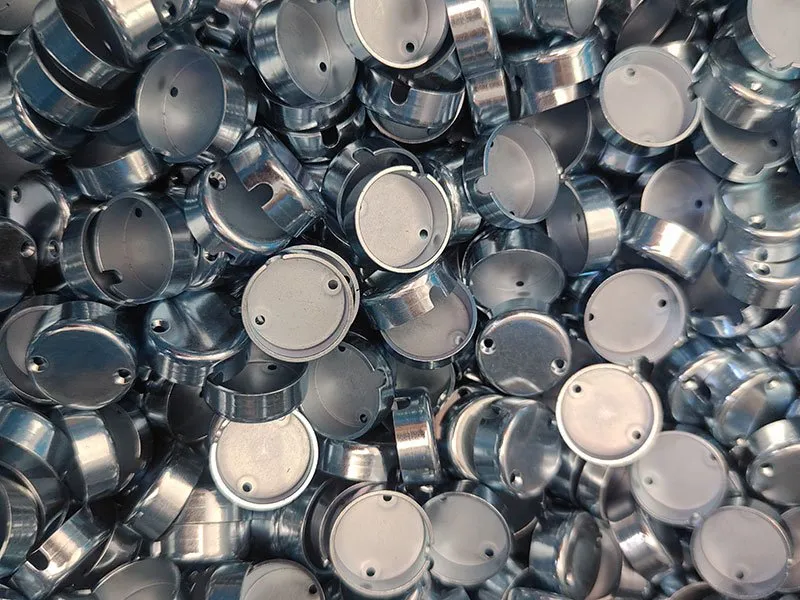
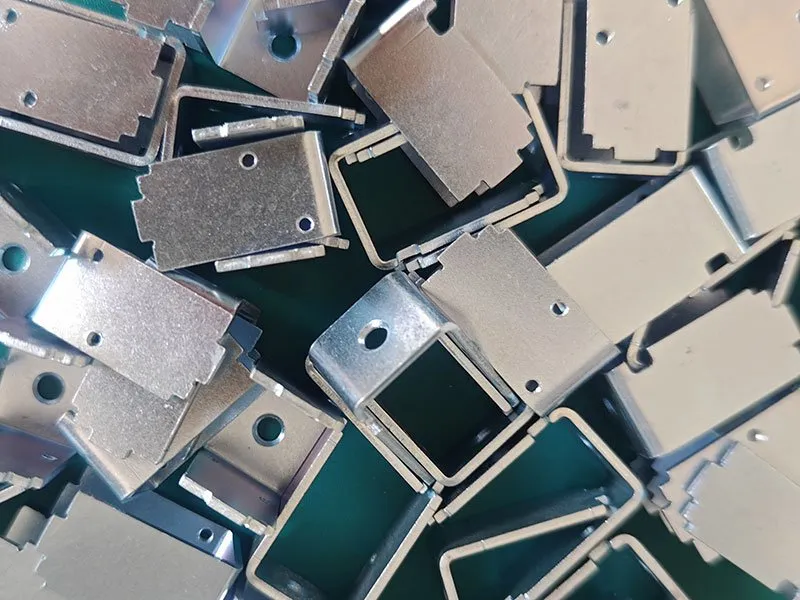

Capacités de fabrication par type de pièce
| Type de pièce | Processus typique | Exigences clés |
|---|---|---|
| Plaques de base IGBT / puissance | Découpage fin → traitement de surface | Planéité, couleur/contrainte du placage, norme dimensionnelle |
| Pôles griffes de moteur | Découpage fin / emboutissage | Tolérances serrées sur Ø int./ext. et hauteur, sans bavure |
| Couvercles de moteur à courant continu | Emboutissage profond → poinçonnage d'encoches → usinage | Trous fraisés en une seule passe, finition de surface en bout |
| Châssis de solénoïde / châssis en C | Estampage progressif, pliage | Alignement des caractéristiques, planéité, équerrage |
| Manchons d'isolation / de guidage | Emboutissage profond à paroi mince | Cohérence de l'épaisseur, rondeur |
| Boîtiers de connecteurs, blindages, supports | Emboutissage, emboutissage peu profond, pliage | Ajustement CEM, traitement de surface, stabilité dimensionnelle |
Presses de découpage fin et lignes de matrices progressives ; jauges et gabarits pour les dimensions critiques de l'assemblage automatisé.
Considérations d'ingénierie et de qualité
- Qualité des bords sans ébavurage secondaireest obtenu grâce au détourage fin ou à un jeu de matrice contrôlé sur les pièces conductrices où les bavures provoquent des courts-circuits ou des problèmes de positionnement.
- La planéité et le parallélismesont essentiels pour les plaques de base et les pièces de type rondelle ; nos procédés et nos contrôles les couvrent depuis la première pièce jusqu'à la production.
- Finition de surface pour le plaquage :La couleur uniforme et la faible contrainte interne sont vérifiées sur les pièces plaquées telles que les plaques de base IGBT, avec des normes visuelles et dimensionnelles convenues à l'avance.
- Compatibilité avec l'assemblage automatisé :les dimensions critiques (ID, OD, hauteur, alignement des caractéristiques) sont maintenues afin que les pièces s'alimentent de manière fiable dans les lignes automatisées.
- Matériaux avec certificats :le cuivre (C1100 et autres), le laiton, l'acier SECC/DC01 et l'acier inoxydable sont achetés avec des certifications et vérifiés à la réception.
Questions fréquemment posées
Plaques de base pour modules de puissance (cuivre), griffes polaires et chapeaux d'extrémité de moteur, cadres de solénoïdes, manchons d'isolation magnétique, boîtiers de connecteurs, capots de blindage et supports emboutis — en cuivre, laiton, acier et acier inoxydable avec traitement de surface selon les exigences.
Oui. Le découpage fin, les séquences d'emboutissage contrôlées et les étapes de dressage sont utilisés lorsque la planéité est critique ; les pièces sont vérifiées par rapport à votre tolérance dès le premier article.
Oui. Le nickelage au sulfamate de nickel pour les plaques de base en cuivre, l'étamage et le nickelage pour les pièces en laiton et en acier sont coordonnés avec des partenaires qualifiés, avec vérification de l'épaisseur du revêtement sur demande.
Pour les cadres de solénoïde, les manchons et les boîtiers en fer pur, nous maîtrisons la sélection des matériaux et, si nécessaire, le recuit afin que les performances magnétiques (par exemple la coercivité) répondent aux exigences du circuit.
Oui. Nous maîtrisons les dimensions critiques et l'alignement des caractéristiques dont dépendent les alimentateurs automatiques et les postes d'assemblage, et nous les documentons dans le rapport FAI pour chaque outil.
Vous avez un plan ou un modèle 3D ?
Envoyez-nous votre plan 2D ou votre modèle STEP/IGES. Nous examinerons le matériau, les tolérances, les exigences de formage et le volume de production avant de vous établir un devis.