Traitement de la tôle en Chine
Services de découpe de tôle
Découpe de précision de flans et profilés en tôle — cisaillement, découpage, poinçonnage et découpe laser pour des pièces prêtes à former, souder ou assembler.
Réponse directe :Les services de découpe de tôles chez Balford produisent des flans et des profils précis pour les opérations en aval de formage, d'assemblage et de montage. Nous examinons le matériau, l'épaisseur, les tolérances, la qualité des bords et le volume avant de soumettre un devis, et fournissons des flans prêts pour le pliage, l'emboutissage profond ou le soudage.
Compétence clé : Découpe de tôles
Cisaillage & découpe à blanc
Coupes droites et ébauches en grande série avec des dimensions maîtrisées et des arêtes régulières.
Découpe de profilés
Trous, découpes et contours complexes par poinçonnage ou laser lorsque la pièce l'exige.
Nesting et optimisation matière
Nesting planifié pour maximiser le rendement de la tôle et respecter le sens de laminage pour le formage.
Flans prêts à être usinés
Ébavurées et protégées, les pièces brutes sont prêtes pour le formage, le soudage ou l'assemblage.
Revue de conception pour pièces découpées
Matériau et épaisseur
La nuance, l'épaisseur et le revêtement déterminent la méthode de coupe et la qualité des bords. Confirmez-les sur le plan avant de demander un devis.
Qualité des bords
Précisez quels bords sont importants : les bords cisaillés, laser ou emboutis se comportent différemment et les tolérances doivent refléter la fonction.
Sens du fil
Sur les pièces qui seront pliées ou embouties par la suite, notez le sens du fil afin que l'imbrication et la découpe soutiennent l'étape de formage.
Contrôle des bavures
Lorsque les bavures affectent l'assemblage, la soudure ou la manipulation, définissez le niveau acceptable ; un détourage fin ou un ébavurage peut être planifié.
Matériaux que nous découpons
Acier inoxydable
Ébauches résistantes à la corrosion pour pièces alimentaires, médicales et extérieures. Voirla découpe d'acier inoxydable.
Acier au carbone
Ébauches structurelles et d’enveloppe avec une qualité de bord prévisible. Voirdécoupe de l’acier au carbone.
Aluminium
Flans légers pour boîtiers et équipements. Voirdécoupe de l'aluminium.
Cuivre et laiton
Flans conducteurs et décoratifs avec finition de bord maîtrisée. Voircuivreetdécoupe du laiton.
Applications
Fabrication de tôlerie
Flans alimentant l'ensemble du processus de tôlerie chez Balford. Voirfabrication de tôlerie en Chine.
Automobile et équipement
Flans d'habillage, supports et structures pour programmes véhicules et industriels. Voirusinage automobile.
Alimentation de précision pour emboutissage
Préparation des bobines et des flans pour les lignes d'emboutissage progressif et de précision.
Études de cas associées
Projets où le découpage et la coupe étaient la première étape du processus.


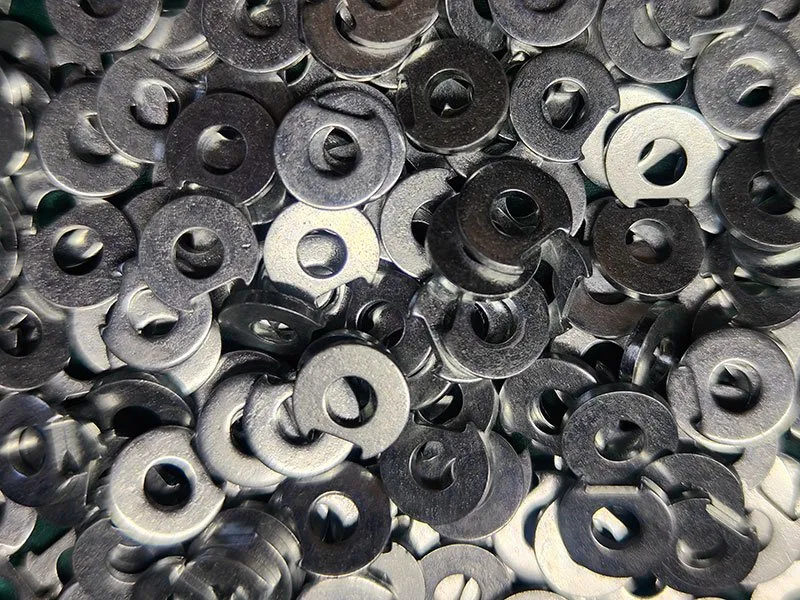
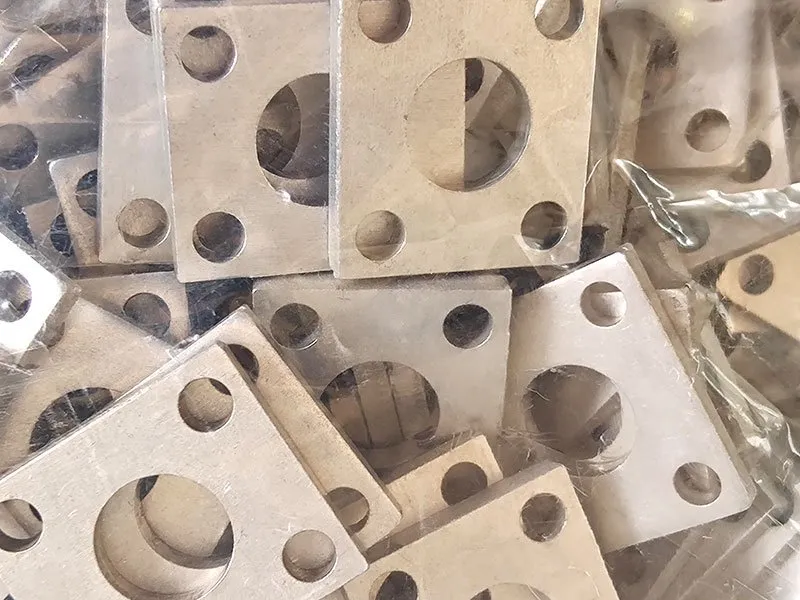
Parcourir la bibliothèque complète d'études de cas →
Notes de demande de devis (RFQ)
Voir leListe de contrôle RFQ pour l'usinage CNCpour la liste de fichiers dont nous avons besoin, puisdemander un devis. Pour les limites de découpe et la terminologie des bords, consultezles méthodes de découpe de tôle.
Conformité et qualité
- Conformité des matériaux automobiles— IMDS, REACH, RoHS et GADSL pour les programmes automobiles.
- Processus IMDS de Balford— données matériaux de la demande de devis à la livraison.
- Liste de contrôle de conformité IMDS— 15 étapes pour les fournisseurs automobiles.
- Qualité et certifications— Contrôles alignés sur ISO 9001:2015 et IATF 16949.
Questions Fréquemment Posées
Quelles méthodes de découpe de tôle Balford utilise-t-il ?
Nous planifions la découpe en fonction de la pièce : le cisaillement et le découpage à la presse pour les flans droits et en grande série ; le poinçonnage CNC et la découpe laser pour les profils, les trous et les contours complexes. La méthode est choisie en fonction du matériau, de l'épaisseur, des tolérances, de la qualité des bords et de la quantité lors de la revue DFM.
Quelle gamme d'épaisseurs coupez-vous ?
La gamme dépend du matériau et de la méthode — l'acier en tôle et l'inox typiques jusqu'à plusieurs millimètres pour le laser et le cisaillage, avec des sections plus lourdes examinées au cas par cas. Nous confirmons la limite pratique pour votre matériau et vos exigences de bordure par rapport au dessin.
Fournissez-vous des flans prêts pour le formage ou le soudage ?
Oui. Les flans découpés sont fournis avec des dimensions contrôlées et une qualité de bord définie, prêts pour les opérations en aval telles que le pliage, l'emboutissage profond, le poinçonnage ou le soudage. L'ébavurage et la protection de surface peuvent être inclus.
Quelle qualité de bord puis-je attendre ?
La qualité de bord dépend de la méthode et du matériau : les bords cisaillés présentent un arrondi et une zone brûlée, les bords laser sont plus propres avec une petite zone affectée thermiquement, les flans poinçonnés donnent des bords réguliers avec un bavurage contrôlé. Les exigences sont convenues sur le plan afin que la méthode appropriée soit proposée.
Pouvez-vous imbriquer les pièces pour réduire le coût des matériaux ?
Oui. L'imbrication est planifiée pour maximiser l'utilisation des tôles, en particulier pour les volumes de production, et nous examinons la géométrie des pièces et le sens du grain afin que l'imbrication ne compromette pas la qualité du formage en aval.
Quels fichiers vous faut-il pour établir un devis de découpe ?
Un plan de dépliage DXF/DWG ou STEP avec le matériau, l'épaisseur, la quantité, la finition et toute exigence de bord ou de tolérance. Pour les pièces formées, envoyez le modèle 3D et l'exigence de développement de pliage/ébauche.
Examen sécurisé du projet
Envoyez votre plan à Balford
NDA avant l'échange détaillé de fichiers. Revue DFM basée sur le plan. Parcours du prototype à la production. Vérifiez leListe de contrôle RFQavant l'envoi des fichiers.