
Nos capacités de fabrication métallique
Quatre groupes de fabrication forment un ensemble complet de capacités — chacun renvoie à sa page détaillée couvrant le parcours de processus, les matériaux, les tolérances et le contrôle qualité.
Emboutissage de métaux
Pour les pièces en tôle et en bande, le procédé d'emboutissage — à l'aide de matrices progressives, d'emboutissage profond ou d'emboutissage de précision — est choisi en fonction de la géométrie, du matériau, de la précision et du volume de production.
Voir l'aperçu de l'emboutissage de métaux →Usinage des métaux
Pour les pièces rotatives, les pièces en bloc, les interfaces de précision et les profils complexes — tours CNC, fraisage CNC et électroérosion à fil.
Voir l'aperçu de l'usinage →Traitement de tôlerie
Pour les supports, panneaux, cadres, boîtiers et enveloppes — découpe, pliage, assemblage, traitement de surface et montage.
Voir l'aperçu de la tôlerie →Traitement des tubes
Découpe laser de tubes, cintrage et enroulage CNC pour pièces tubulaires, tubes formés et assemblages associés.
Voir l'aperçu des tubes →Quel procédé de fabrication correspond à votre pièce ?
Tôle / Bande
Production en série + perçage / pliage / formage / emboutissage
→ Emboutissage de métalPièces rotatives / en bloc
Perçages / filetages / profils complexes / interfaces de précision
→ Usinage CNCQuelles pièces pouvons-nous fabriquer ?
Les types de pièces ci-dessous proviennent d'applications et de cas réels — chacun renvoie à la page d'application correspondante.
Boîtiers de capteurs
Emboutissage profond / emboutissage de précision · inox, aluminium
Pièces de vanne électromagnétique
Boîtiers / manchons emboutis · acier, inox
Manchons magnétiques
Emboutissage à paroi mince · acier inoxydable
Carters de moteur
Coupelles embouties / capuchons d'extrémité · acier, aluminium
Coupelles de ressort
Formage par emboutissage · acier, inox
Rondelles
Estampage de précision · matériaux multiples
Assemblages de tubes
Découpe / cintrage / assemblage · acier, cuivre
Embouts
Formage par emboutissage · acier, inoxydable
Quels matériaux prenons-nous en charge ?
La nuance du matériau, la trempe, l'épaisseur et l'état de surface influencent directement le comportement de formage et la conception de l'outillage, et sont confirmés avant l'outillage.
Acier inoxydable
Pour l'emboutissage, l'emboutissage profond et le formage de précision ; vérifier l'état du matériau, l'écrouissage, l'état de surface et le traitement en aval.
Acier au carbone
Supports, rondelles, boîtiers ; résistance, retour élastique et protection contre la corrosion évalués avec le procédé.
Aluminium
Priorités en matière de poids et de corrosion ; l'alliage et la trempe influent directement sur le pliage, l'emboutissage et le retour élastique.
Cuivre
Pièces conductrices et d'apparence ; protection de surface et manipulation intégrées au plan de processus.
Laiton
Conductivité, aspect et formabilité ; le sens du grain et le traitement de surface sont confirmés en amont.
Alliages spéciaux
Titane et alliages spéciaux évalués après un examen complet des matériaux et de la géométrie.
Quels secteurs desservons-nous ?
Principaux secteurs d'activité basés sur une expérience réelle de projet.
Automobile
Boîtiers de capteurs, supports, rondelles et pièces de vannes électromagnétiques nécessitant un assemblage constant.
Électrovanne / Vanne
Boîtiers emboutis, manchons, sièges de ressort et composants magnétiques ou de contrôle de fluide.
CVC & Réfrigération
Ensembles de tubes, boîtiers et pièces structurelles où la géométrie et la propreté sont essentielles.
Équipement industriel
Supports, guides, pièces de verrouillage et quincaillerie d'assemblage fabriqués selon des plans spécifiques.
Matrice de capacités Matériau × Procédé
La matrice ci-dessous résume les principales capacités de fabrication de Balford, à titre de référence technique pour l'orientation initiale de votre projet.
| Procédé | Aluminium | Laiton | Acier laminé à froid | Acier laminé à chaud | Acier inoxydable | Acier galvanisé | Cuivre | Titane |
|---|---|---|---|---|---|---|---|---|
| Poinçonnage | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | Examen par projet |
| Cintrage / Tôle | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | Examen par projet |
| Cintrage / Tube | Diamètre extérieur du tube jusqu'à environ 65 mm (selon le matériau, l'épaisseur de paroi et le rayon de cintrage) | |||||||
| Emboutissage profond | Diamètre maximal d'environ 300 mm (selon la géométrie, le matériau et le processus de fabrication) | |||||||
| Enroulement / Tube | Diamètre extérieur du tube jusqu'à environ 200 mm (selon le matériau et l'état du tube) | |||||||
| Taraudage | ✓ | |||||||
| Ébavurage | ✓ | |||||||
| Rectification sans centre | ✓ | |||||||
| Polissage | ✓ | |||||||
| Recuit | ✓ | |||||||
| Traitement de surface | ✓ | |||||||
| Brasage en continu | ✓ | |||||||
| Rivetage | ✓ | |||||||
| Usinage | ✓ | |||||||
Ces plages de capacités sont fournies pour une orientation initiale du projet. La fabricabilité finale, les dimensions, les tolérances et le processus de fabrication sont confirmés en fonction du dessin spécifique, de l'état du matériau, de la quantité et des exigences fonctionnelles. Des paramètres spécifiques tels que le diamètre minimal du poinçon ou le tonnage de formage sont confirmés après examen du dessin.
Qualité & Contrôle
Le contrôle qualité ne se limite pas à l'inspection finale. Pour les projets OEM, le matériau, le processus, les dimensions critiques, l'état de surface et les relations d'assemblage sont gérés en continu dès la revue préliminaire des plans.
Vérification des matériaux
La nuance, l'épaisseur et l'état du matériau sont vérifiés conformément à la spécification de production approuvée.
Contrôle de la première pièce / Inspection initiale
Les contrôles de la première pièce et les contrôles en cours de production couvrent les dimensions critiques, l'aspect et les exigences relatives aux matériaux.
Contrôle en cours de fabrication
État de l'outillage, alimentation, réglage et stabilité du processus surveillés conformément au plan de production.
Inspection finale et documentation
Contrôles finaux conformément au plan ; les enregistrements FAI, PPAP, IMDS, RoHS et autres documents clients peuvent être discutés s'ils font partie des exigences du projet.
Un projet, un examen coordonné
De nombreuses pièces OEM ne sont pas réalisées par un seul procédé. Les pièces embouties peuvent nécessiter de l'usinage, un traitement de surface et un assemblage ; les pièces de tôlerie peuvent nécessiter du soudage et un revêtement ; les pièces tubulaires peuvent nécessiter une découpe et des gabarits. Balford prend en compte les références, les tolérances, l'état de surface et les exigences de contrôle à travers ces opérations lors de la phase d'examen — Balford ne force pas chaque pièce dans un seul procédé, mais sélectionne la route de fabrication à partir du dessin de la pièce.
De la conception à la production
Le flux de projet complet, de la revue des dessins et exigences jusqu'à l'inspection et la livraison.
Études de cas de fabrication représentatives
Pièces réelles, matériaux réels, exigences de fabrication réelles — chaque étude renvoie aux pages correspondantes de capacités, de matériaux et d'applications.

Boîtier de capteur de vitesse de roue ABS

Rondelle de blocage en acier inoxydable emboutie de précision

Cale en acier à ressort 65Mn
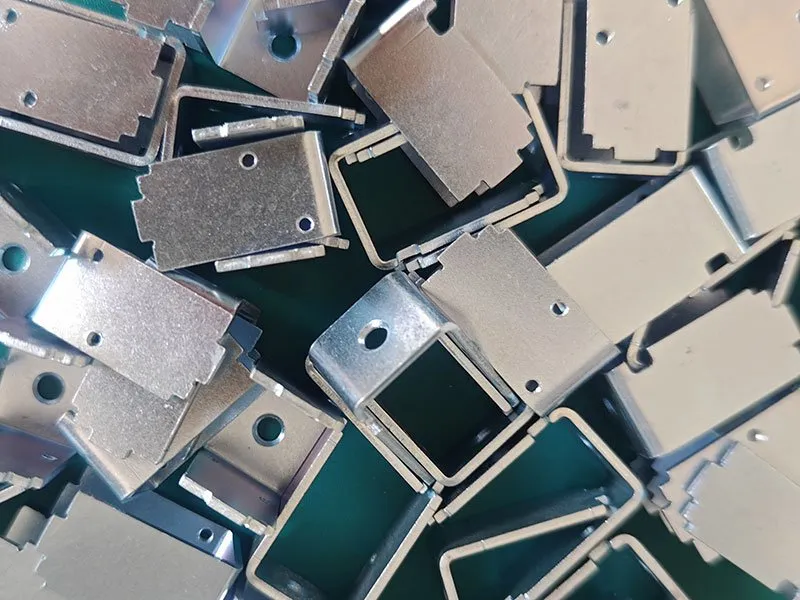
Boîtier de vanne électromagnétique

Support métallique embouti

Tube en aluminium à paroi mince
Réponse au projet
Engagements de délais clairs, de la soumission à l'échantillonnage.
Réponse au devis
Généralement sous 24 heures après réception des plans complets et des exigences — ou nous confirmons les informations encore nécessaires.
Retour DFM
Retour DFM initial généralement sous 48 heures après réception des informations complètes ; le délai dépend de la complexité et de l'exhaustivité du projet.
Délai de livraison des échantillons
Les échantillons sont généralement expédiés sous 7 à 30 jours selon le processus, l'outillage et les exigences du projet.
FAQ sur la fabrication métallique
Réponses basées sur l'examen des plans — le matériau, la géométrie et le volume de production déterminent ce qui est réalisable.
Les principales capacités de Balford comprennent l'emboutissage métallique, l'emboutissage progressif, l'emboutissage profond, l'emboutissage de précision, le tournage CNC, le fraisage CNC, l'électroérosion à fil, la découpe de tôles, le pliage de métaux, la découpe laser de tubes, le cintrage CNC de tubes, l'enroulement et l'assemblage/sous-assemblage. Le processus spécifique est déterminé par le dessin de la pièce, le matériau, la quantité et les exigences fonctionnelles.
Cela dépend principalement de la structure de la pièce, du matériau, de la précision, de la quantité et des opérations en aval. L'emboutissage convient aux pièces répétitives en tôle ou en bande ; l'usinage CNC convient aux pièces rotatives ou en bloc avec des caractéristiques locales complexes ; la tôlerie convient aux pièces à structure en tôle.
Oui. Sur la base du plan 2D, du modèle 3D, du matériau, de la quantité, des dimensions critiques et des exigences en aval, Balford évalue les voies d'emboutissage, d'usinage CNC, de tôlerie, de cintrage de tubes ou combinées, et confirme l'outillage, les montages et le plan d'inspection nécessaires.
Pour les projets adaptés, l'emboutissage, l'usinage, la tôlerie, le traitement des tubes, le traitement de surface, le traitement thermique et l'assemblage peuvent être coordonnés, en tenant compte des références, des tolérances et des exigences de contrôle tout au long de la séquence lors de la revue préliminaire.
Les principaux matériaux comprennent l'acier inoxydable, l'acier au carbone, l'aluminium, le cuivre, le laiton et certains alliages spéciaux sélectionnés. Les nuances spécifiques, l'état du matériau et l'épaisseur sont confirmés en fonction des exigences de la pièce et du processus.
Fournissez le dernier dessin 2D, le modèle 3D si disponible, la nuance et l'état du matériau, la quantité d'achat estimée, les exigences de finition de surface, les dimensions critiques et le contexte d'assemblage. Plus les informations sont complètes, plus l'évaluation du processus et le devis sont précis.
Balford ne force pas chaque pièce dans un seul procédé. En partant de la géométrie de la pièce, du matériau, de la taille des lots, des dimensions critiques, des exigences fonctionnelles et des opérations en aval, nous comparons la faisabilité des voies d'emboutissage, d'usinage CNC, de tôlerie, de cintrage de tubes et des solutions combinées avant de sélectionner le chemin de fabrication adapté.
Vous avez un plan ? Examinons d'abord le parcours de fabrication
Envoyez votre dernier plan 2D et modèle 3D (si disponible), ainsi que la nuance de matériau, la quantité estimée, les exigences de finition de surface, les dimensions critiques et le contexte d'assemblage. Balford évaluera le parcours de fabrication, l'outillage ou les montages, les opérations secondaires et les exigences de contrôle pour votre projet.
Matériaux · Applications · Industries · Cas · Ressources
La capacité de fabrication de métaux relie l'ensemble du réseau de connaissances interne.