Services d'usinage CNC en Chine
Services de fraisage CNC
Fraisage CNC pour plaques, blocs, boîtiers, supports et pièces métalliques multi-surfaces avec poches, rainures, trous et profils contournés. De l'examen DFM et des prototypes à la production en série.
Réponse directe :Le fraisage CNC est utilisé pour les pièces métalliques prismatiques et multi-surfaces : plaques, blocs, boîtiers, supports et composants d'outillage avec poches, rainures, trous et profils. Balford examine la structure des références, l'accès aux outils, les rayons de coin internes, le bridage et le nombre de configurations avant de proposer un parcours de la prototypage à la production, et combine le fraisage avec le tournage ou l'électroérosion à fil lorsque la pièce l'exige.
Exemples de pièces fraisées
Plaques et blocs
Surfaces, trous et profils avec contrôle de planéité et de position.
Boîtiers et supports
Pièces multi-surfaces avec poches, rainures et éléments de fixation.
Composants d'outillage
Montages, gabarits et inserts usinés selon des dessins contrôlés.
Pièces multi-surfaces
Caractéristiques sur plusieurs faces avec un plan de montage et de référence clair.
Liste de contrôle DFM pour le fraisage
- Structure de référence définie avant l'application des tolérances
- Rayon de coin interne par rapport à la portée de l'outil
- Profondeur de poche par rapport à l'épaisseur de paroi
- Accès outil pour les caractéristiques profondes ou inclinées
- Fixation et bridage sans déformation
- Nombre de configurations et continuité des références
- Tolérances serrées appliquées uniquement là où la fonction l'exige
Fraisage vs. électroérosion à fil
Utilisez cette aide à la décision rapide lors de l'acheminement d'une nouvelle pièce :
- L'outil peut atteindre la fonctionnalité →Fraisage CNC
- Coin interne vif, fente étroite ou matériau durci →électroérosion à fil
- Géométrie ronde ou rotationnelle →Tournage CNC
- Grande surface ouverte avec enlèvement de matière important → fraisage d'abord, EDM à fil uniquement pour le contour de finition
Pour des conseils de niveau dessin, voir leguide de conception de fraisage CNC.
Matériaux pour pièces fraisées
Aluminium
Plaques, boîtiers et supports avec une bonne usinabilité. Voirfraisage de l'aluminium.
Acier inoxydable
Pièces fraisées résistantes à la corrosion ; gestion de la chaleur et de l'écrouissage grâce à une stratégie d'outillage. Voirfraisage de l'acier inoxydable.
Aciers au carbone et aciers alliés
Composants structurels et éléments d'outillage avec dureté contrôlée. VoirFraisage d'acier au carbone.
Alliages spéciaux et plastiques
Évalué selon l'application avec certification et stabilité confirmées. Voirfraisage d'alliages spéciaux.
Applications
Automobile et mobilité
Boîtiers, supports et interfaces de précision avec tolérances de position serrées. Voirusinage automobile.
Équipement industriel
Boîtiers de machines, plaques et pièces de rechange selon plans contrôlés. Voirusinage industriel.
Systèmes de fluides et de vannes
Faces d'étanchéité et interfaces fraisées sur composants de vannes. Voircomposants de vannes électromagnétiques.
Produits pour capteurs et moteurs
Caractéristiques fraisées sur les boîtiers pour capteurs et moteurs. Voirboîtiers de capteursetboîtiers de moteurs.
Études de cas associées
Projets sélectionnés liés au fraisage issus de l’historique de production de Balford ; chaque cas présente l’étape d’usinage dans le cadre d’un processus complet.

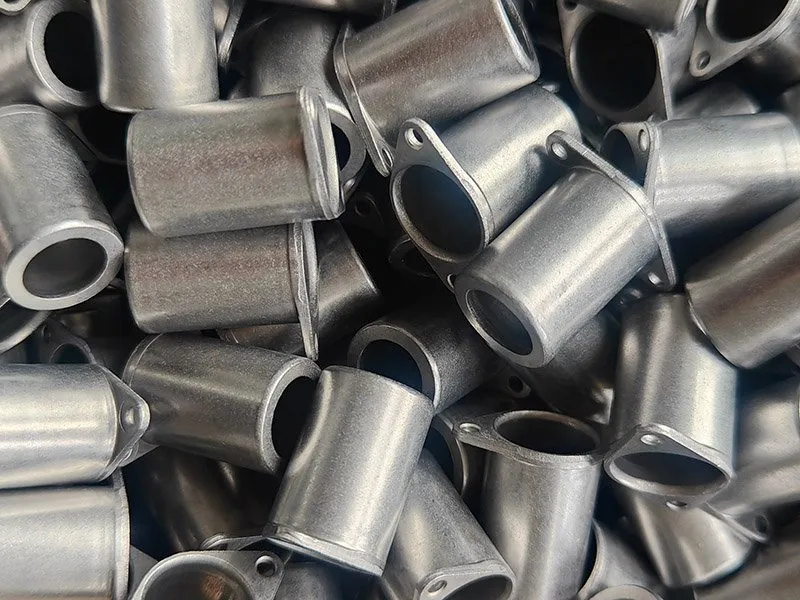

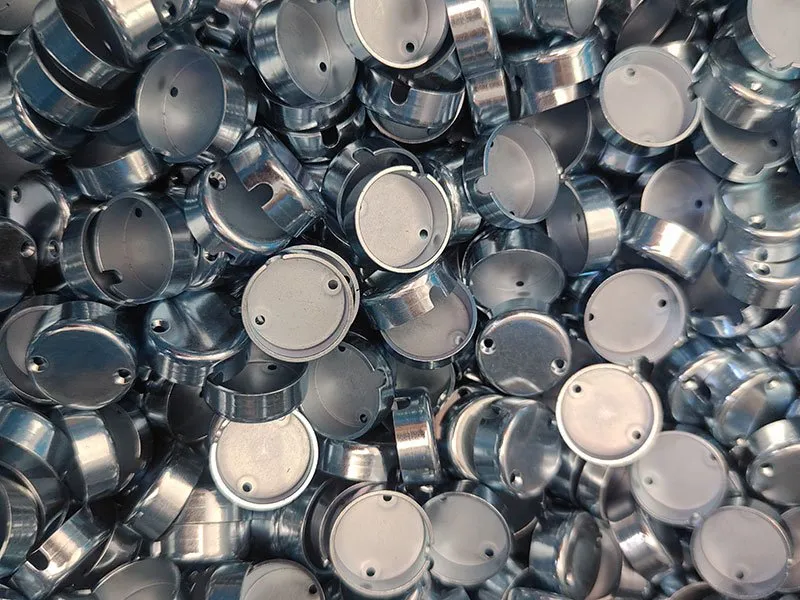
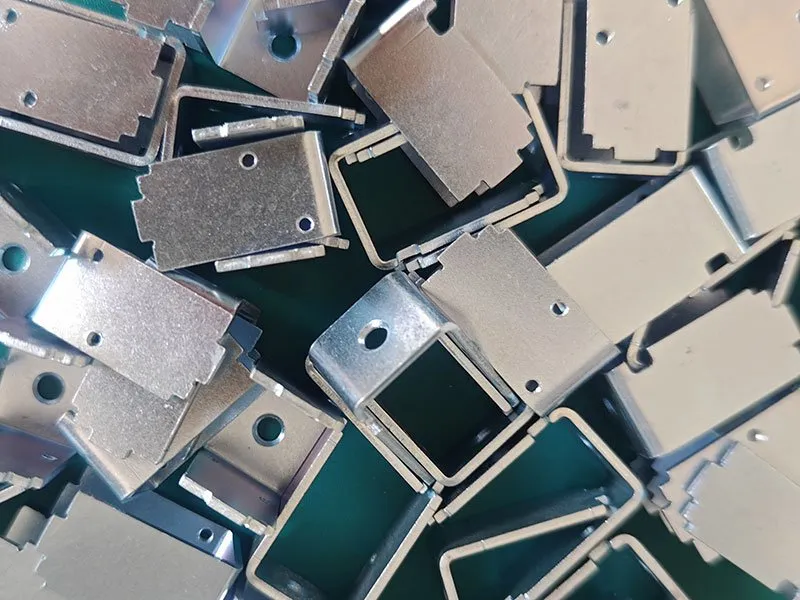
Parcourir la bibliothèque complète d'études de cas →
Conformité et qualité
- Conformité des matériaux pour l'automobile— IMDS, REACH, RoHS et GADSL pour les programmes automobiles.
- Processus IMDS de Balford— données matériaux de la soumission à la livraison.
- Liste de contrôle de conformité IMDS— 15 étapes pour les fournisseurs automobiles.
- Qualité et certifications— Contrôles conformes à l'ISO 9001:2015 et à l'IATF 16949.
Questions fréquemment posées
Quelles pièces conviennent le mieux à l'usinage CNC ?
Pièces prismatiques : plaques, blocs, boîtiers, supports, composants d'outillage et pièces multi-surfaces nécessitant des poches, des fentes, des trous, des faces ou des profils contournés. Si la plupart des caractéristiques se trouvent sur des surfaces planes ou orthogonales et nécessitent un outil rotatif, le fraisage est la voie naturelle.
Quelle est la limite pratique des rayons de coin internes ?
Un outil rotatif standard laisse un rayon égal au sien. Les poches profondes et les petits coins peuvent nécessiter des outils plus petits (et donc plus de passes) ou un processus secondaire tel que l'électroérosion à fil pour des coins vraiment nets. Nous examinons le rayon de coin en fonction de la fonction lors de la DFM.
Comment contrôlez-vous la planéité et la précision multi-montage ?
La structure de référence est définie en premier, puis le maintien de la pièce (mors doux ou montages dédiés) conserve les relations critiques dans un seul montage lorsque c'est possible. Lorsqu'un second montage est inévitable, les caractéristiques sont positionnées à partir des mêmes références et vérifiées par une inspection en cours de processus.
Pouvez-vous usiner des parois minces ?
Oui, dans certaines limites qui dépendent du matériau, de la hauteur de paroi et de la finition. Nous examinons l'épaisseur de paroi par rapport à la hauteur dès le début, car les parois minces peuvent se déformer sous l'effet de la force de coupe ; le support de la matière et la stratégie de parcours d'outil sont planifiés en conséquence.
Quels matériaux fraisez-vous ?
Aluminium, aciers au carbone et alliés, aciers inoxydables, cuivre et laiton, ainsi que certains plastiques techniques et alliages spéciaux. La dureté et la forme du matériau sont confirmées pour chaque projet.
Comment combinez-vous le fraisage avec le tournage ou l'emboutissage ?
Les caractéristiques rotationnelles peuvent être ajoutées à une pièce fraisée par tournage ou par outillage motorisé ; les ébauches embouties ou embouties profondes peuvent être fraisées lorsque le processus de formage ne peut pas maintenir une interface. Le parcours est examiné comme une séquence unique afin que le référentiel et le montage restent cohérents.
Examen sécurisé du projet
Envoyez votre dessin à Balford
NDA avant l'échange détaillé de fichiers. Revue DFM basée sur le dessin. Parcours du prototype à la production. Consultez laliste de contrôle RFQavant d'envoyer les fichiers.