Composants métalliques pour systèmes hydrauliques : boîtiers de vannes emboutis profonds
Balford fabrique des composants emboutis profonds et estampés de précision pour les systèmes hydrauliques — boîtiers de cartouches et de vannes proportionnelles, corps de vannes à solénoïde, manchons, sièges de ressort et supports. La production suit la norme ISO 9001:2015 avec des contrôles qualité alignés sur l'IATF 16949 dans une installation de 12 000 m² comprenant plus de 500 machines.
Pourquoi Balford pour les composants hydrauliques
- Intégrité de pression grâce à l'emboutissage profond.Les boîtiers et manchons emboutis sans soudure éliminent les lignes de soudure et les chemins de fuite, maintenant la pression d'éclatement et les faces d'étanchéité de manière constante sur toute la série.
- Gamme de matériaux adaptée au circuit.Acier au carbone pour la résistance et le coût, acier inoxydable pour la résistance à la corrosion, fer pur (DT4E) lorsque l'actionnement par solénoïde est intégré — la nuance est examinée avec vos ingénieurs avant l'outillage.
- ISO 9001:2015 avec système de management de la qualité aligné sur l'IATF 16949,avec documentation conforme PPAP, rapports FAI et certifications de matériaux disponibles sur demande.
- Opérations secondaires en interne :usinage des faces d'étanchéité, coordination du placage (zinc-nickel, nickel), recuit pour exigences magnétiques et support d'assemblage.
Études de cas sélectionnées
Projets hydrauliques sélectionnés issus de l’historique de production de Balford. Les données sur les matériaux, les procédés et les applications proviennent de chaque dossier de cas.

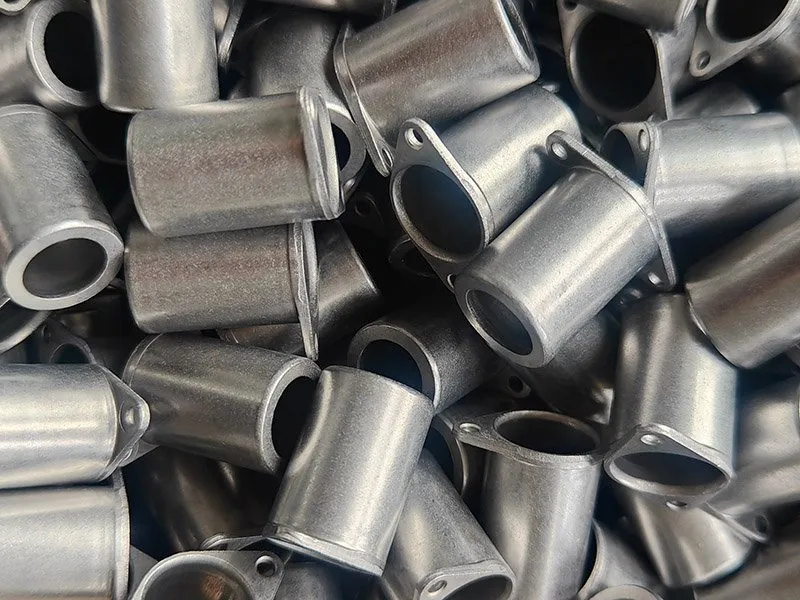

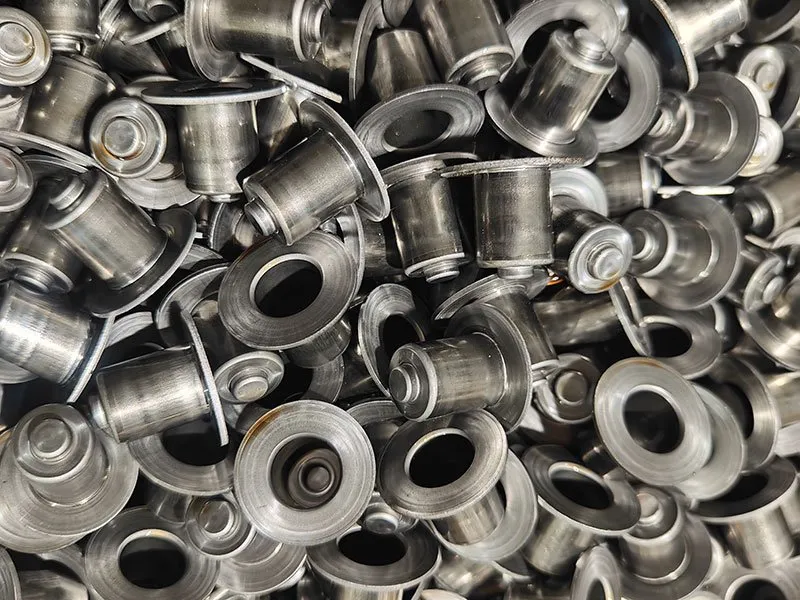
Capacités de fabrication par type de pièce
| Type de pièce | Processus typique | Exigences clés |
|---|---|---|
| Corps de cartouche de valve | Emboutissage profond → usinage | Contrôle OD/ID, surface propre, finition de surface d'étanchéité |
| Corps de vannes proportionnelles | Emboutissage profond → recuit → usinage → traitement de surface | Aucune rayure ni strie d'emboutissage, spécification magnétique et anticorrosion |
| Corps de vanne électromagnétique (hydraulique) | Emboutissage profond (fer pur) → électrozingage | Concentricité, tolérance du diamètre intérieur, adhérence du revêtement |
| Sièges / coupelles de ressort | Estampage + emboutissage | Profondeur constante, petits rayons |
| Raccords, capuchons et supports | Estampage, pliage, usinage secondaire | Stabilité dimensionnelle, constance des lots |
Gamme de presses de 25 à 350 t; lignes progressives à bande pour grands volumes; usinage CNC pour faces d'étanchéité et filetages.
Considérations d'ingénierie et de qualité
- L'épaisseur de paroi et la concentricitésont contrôlées dans l'outil d'emboutissage plutôt que par usinage, ce qui maintient des coûts prévisibles sur les corps de vanne à parois minces.
- Surfaces d'étanchéitéqui doivent maintenir des joints toriques ou des joints à cartouche sont examinées lors de la DFM afin que la planéité, l'état de surface et les cassures d'arête soient réalisables dans la séquence prévue.
- Protection contre la corrosionpour l'hydraulique mobile et industrielle : les options de zingage-nickelage, nickelage ou passivation sont proposées avec la pièce.
- Recuitaprès les emboutissages profonds, le recuit restaure la ductilité et, lorsque le boîtier fait partie d'un circuit magnétique, contrôle la coercivité avant l'assemblage.
- Planification des volumes :d'abord l'outillage de prototype, puis les outillages progressifs de production une fois la conception de la pièce figée — comme pour nos travaux sur les vannes automobiles.
Questions fréquemment posées
Boîtiers de vannes emboutis et emboutis profonds (cartouches, proportionnelles, électrovanne), bagues, sièges de ressort, capuchons, raccords et supports pour circuits hydrauliques — généralement en acier au carbone, en acier inoxydable ou en fer pur, avec usinage et traitement de surface selon les exigences.
Oui. Les alésages de logement et les surfaces d'appui en contact avec les valves cartouches sont maîtrisés par le dessin + l'usinage avec contrôle en cours de fabrication; l'examen DFM confirme les tolérances réalisables par rapport à votre plan avant le début de l'outillage.
Oui. L'outillage de prototype est utilisé pour valider la séquence d'emboutissage et le matériau, puis la production est transférée vers un outillage progressif ou transfert dimensionné pour votre volume annuel.
Le zinc-nickel, le zinc, le nickel et la passivation sont les choix courants pour les boîtiers hydrauliques; nous coordonnons avec des partenaires de traitement de surface qualifiés et vérifions l'épaisseur du revêtement sur demande.
Oui. Balford exporte des corps de vannes et des composants vers des fabricants d'équipements d'origine (OEM) hydrauliques et de transmission de puissance hydraulique en Europe, dans les Amériques et en Asie, avec une documentation conforme au PPAP sur demande.
Vous avez un plan ou un modèle 3D ?
Envoyez-nous votre plan 2D ou votre modèle STEP/IGES. Nous examinerons le matériau, les tolérances, les exigences de formage et le volume de production avant de soumettre un devis.