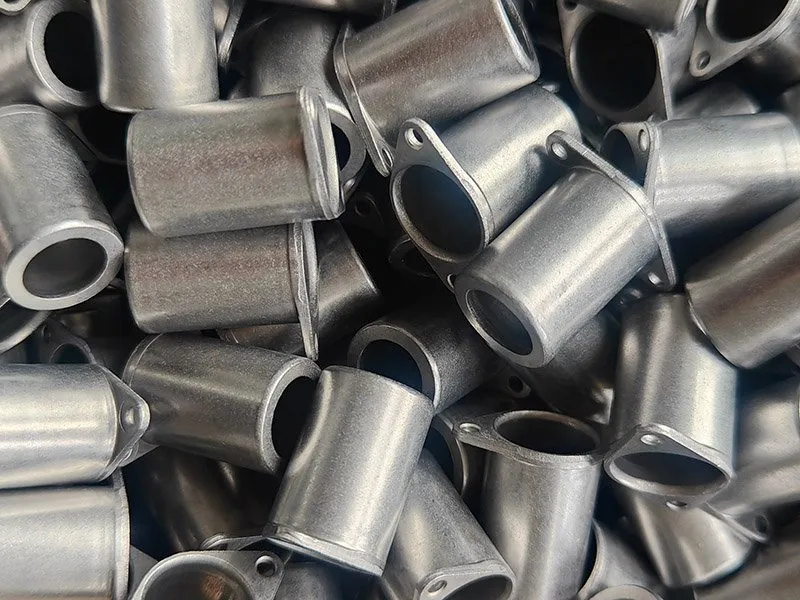
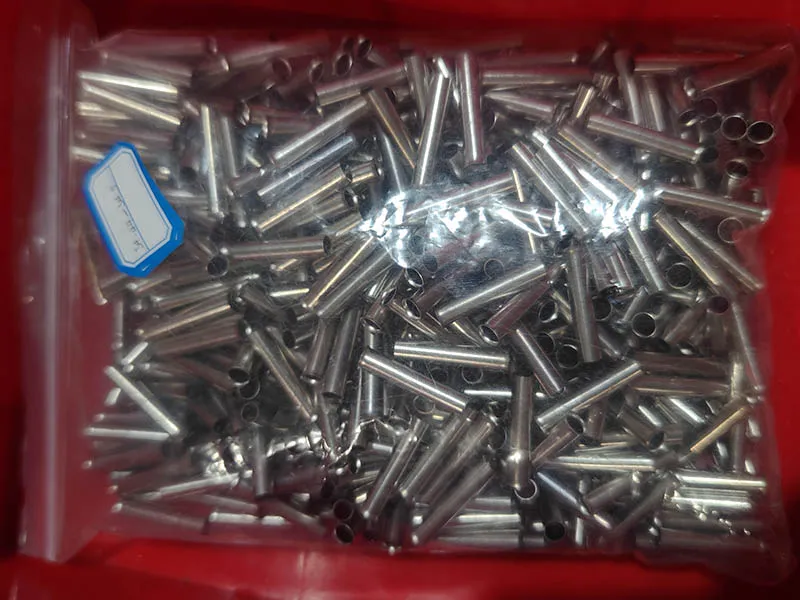
Réponse directe :Balford fournit des services d'usinage CNC personnalisés en Zhejiang pour le tournage CNC, le fraisage CNC et l'électroérosion à fil. Nous examinons les dessins pour les références, l'accès aux outils, le bridage, les tolérances, le matériau et la finition, puis nous proposons un processus de production allant du prototype à la production en série. Avant d'envoyer vos fichiers, utilisez notreliste de contrôle pour les demandes de devis d'usinage CNCpour rassembler les informations qui rendent la soumission plus rapide et plus précise.
Choisissez votre parcours d'usinage
Tournage CNC
Géométrie rotationnelle : arbres, bagues, manchons, broches, raccords, composants filetés.
- Idéal pour :OD/ID, gorges, filetages et caractéristiques concentriques sur pièces rondes.
- Résistance :précision cylindrique efficace et répétable en un seul montage.
- Avis :partage de données, stabilité des parois minces, classe de filetage, faux-rond.
Services de tournage CNC→
Fraisage CNC
Géométrie prismatique : plaques, blocs, carters, supports et profils 3D.
- Idéal pour :faces, poches, rainures, trous et surfaces profilées.
- Résistance :géométrie de caractéristiques flexible avec un contrôle positionnel strict.
- Examen :accès aux outils, rayons internes, maintien de la pièce, nombre de configurations.
Services d'usinage CNC→
Électroérosion à fil (EDM)
Profils complexes, caractéristiques étroites et matériaux conducteurs trempés.
- Idéal pour :profils traversants, rainures et caractéristiques inaccessibles au fraisage.
- Résistance :faible effort de coupe, profil précis, arêtes sans bavures.
- Examen :trou de départ, rayon de coin, conicité, passes de finition, accès pour inspection.
usinage par électroérosion à fil→
Guide de sélection des procédés CNC
| Procédé | Géométrie typique de la pièce | Matériaux & dureté | Fonctionnalités les mieux adaptées | Questions d'examen de conception | Combinaisons recommandées |
|---|
| Tournage CNC | Diamètres extérieurs/intérieurs rotatifs, gorges, filetages | Aluminium, aciers, inox, laiton, cuivre, plastiques | Alésages et diamètres concentriques, filetages | Les diamètres critiques peuvent-ils partager une référence commune et un même montage ? | Tournage + fraisage (outillage en rotation) |
| Fraisage CNC | Surfaces planes, poches, rainures, trous, surfaces profilées | Aluminium, aciers, inox, plastiques | Caractéristiques prismatiques, contours 3D, motifs de trous précis | L'outil peut-il atteindre la fonction avec un rayon pratique ? | Fraisage + électroérosion à fil (petits rayons) |
| Électroérosion à fil (EDM) | Profils traversants, fentes étroites, pièces conductrices dures | Acier à outils trempé, inoxydable, carbure, alliages conducteurs | Profils serrés, arêtes critiques sans bavure, sections minces | Un trou de départ est-il requis, et quel rayon de coin est acceptable ? | Électroérosion à fil après traitement thermique |
| Usinage combiné | Pièces présentant des caractéristiques rotatives et prismatiques | Par groupe de caractéristiques | Géométrie multi-axes ou multi-configurations | Quelle configuration protège les relations de référence les plus critiques ? | Tournage + fraisage dans un seul programme |
| Fabrication + usinage | Ébauches embouties, étirées ou découpées avec interfaces usinées | Acier, inox, aluminium | Surfaces d'étanchéité, filetages, alésages précis sur pièces formées | La fabrication quasi nette peut-elle réduire l'enlèvement de matière et le temps de cycle ? | Emboutissage profond/poinçonnage + usinage CNC |
De nombreuses pièces nécessitent plus d'une opération. Le référentiel et le plan de montage restent clairs tout au long du processus — voirusinage CNC combinépour la manière dont nous séquençons les opérations.
Conception pour l'usinabilité et la répétabilité
Un modèle usinable peut néanmoins s'avérer coûteux ou instable en production. Un examen précoce permet d'identifier les caractéristiques nécessitant des outils longs, un maintien délicat ou des inspections excessives.
Références et maintien de pièce
La pièce doit être positionnée sans bloquer les caractéristiques critiques ni déformer les sections minces. Des surfaces de référence stables et un accès de serrage permettent de reproduire la même géométrie d'une configuration à l'autre. Consultez leguide de conception pour l'usinage CNCpour les détails de référence et de maintien de la pièce.
Accès des outils et rayons internes
Les outils rotatifs nécessitent un dégagement pour entrer, couper et sortir. Les poches profondes, les contre-dépouilles cachées et les angles internes vifs peuvent exiger un outillage spécial ou un processus secondaire; un rayon pratique améliore la stabilité et réduit les coûts. Voir leguide de conception pour l'électroérosion à filpour la planification des rayons et des trous de départ.
Tolérance et état de surface
Les tolérances serrées et les finitions fines ne sont nécessaires que là où elles protègent la fonction. Les exigences spécifiques aux caractéristiques réduisent le temps de réglage, le temps de cycle et les coûts d'inspection. Nous examinons chaque spécification par rapport au dessin lors de la DFM.
Stratégie d'inspection
Les dimensions, les filetages, la position, le faux-rond, le profil et l'état de surface nécessitent chacun une méthode définie. Le plan de contrôle identifie les caractéristiques critiques, l'échantillonnage et la documentation du premier article. Suivez leguide du dessin à la productionpour préparer votre dossier.
Matériaux usinés et finitions
La nuance de matériau, l'état de livraison, le traitement thermique et la finition finale influencent tous la durée de vie de l'outil, la distorsion, la stabilité dimensionnelle et la séquence de processus. Précisez-les sur le RFQ afin que le processus soit planifié correctement.
Alliages d'aluminium
Boîtiers légers, plaques et pièces d'équipement; l'alliage et la trempe influencent le comportement d'usinage, la qualité du filetage et la réponse à l'anodisation. Voirusinage de l'aluminium.
Aciers au carbone et aciers alliés
Arbres, fixations, montages et pièces structurelles; la séquence de dureté et de traitement thermique détermine les surépaisseurs d'usinage. Voirusinage de l'acier au carbone.
Aciers inoxydables
Résistance à la corrosion et solidité; l'écrouissage nécessite des avances et vitesses contrôlées. Voirusinage de l'acier inoxydable.
Cuivre et laiton
Composants conducteurs, fluides et de précision; le contrôle des bavures et la protection de surface sont essentiels sur les filetages et les joints. Voirusinage du cuivreetusinage du laiton.
Alliages spéciaux et plastiques
Évalués selon l'application avec certification, stabilité et contrôle de contamination confirmés en amont. Voirusinage d'alliages spéciaux.
Traitement de surface & traitement thermique
L'anodisation, le placage, le revêtement et le traitement thermique sont coordonnés avec des partenaires qualifiés. Consultez letraitement de surfaceettraitement thermiqueflux avant devis.
Applications des pièces usinées sur mesure
Automobile et mobilité
Arbres, entretoises, raccords, boîtiers et interfaces de précision pour ensembles capteurs, moteurs et circuits de fluides — tolérances serrées avec répétabilité en grands volumes. Voirusinage automobileetboîtiers de capteurs.
Équipement industriel
Composants de machines, détails d'outillage, supports, plaques et pièces de rechange usinés selon des dessins contrôlés. Voirusinage industriel.
Études de cas d'usinage
Projets sélectionnés où l'usinage a été combiné à d'autres procédés Balford. Les données sur les matériaux, les procédés et les exigences clés proviennent de chaque fiche de cas.
Parcourez la bibliothèque complète d'études de cas→
Conformité et qualité
Une demande de devis CNC claire réduit les retouches
Incluez des fichiers 3D et 2D correspondants à la même révision, la nuance de matériau, la finition, la quantité de prototypes, la taille de lot prévue et la demande annuelle. Marquez les références fonctionnelles et les dimensions critiques afin que le montage soit conçu autour de l'assemblage — sans traiter chaque caractéristique comme également serrée. Si un traitement de surface, une anodisation, un traitement thermique ou un assemblage suit, incluez-le dans le devis dès le départ; le masquage, l'accumulation de finition et la distorsion modifient les tolérances d'usinage et la séquence d'opérations.
Avant d'envoyer les fichiers, vérifiez leListe de contrôle RFQ pour l'usinage CNCet lisezcomment évaluer un fournisseur d'usinagepour un avis indépendant sur ce qu'il faut vérifier. Ensuitedemandez un devisavec votre plan.
FAQ sur les services d'usinage CNC
Quels fichiers sont nécessaires pour un devis d'usinage CNC ?
Envoyez un modèle 3D et un dessin 2D contrôlé à la même révision, ainsi que la nuance de matériau, la finition, les quantités pour prototype et production, les dimensions critiques, les normes de filetage, et toute exigence de première pièce ou de certification. Des fichiers correspondant à une même révision nous permettent d'examiner la pièce une seule fois et de proposer le processus adapté.
Quelle est la différence entre le tournage CNC et le fraisage CNC ?
Le tournage CNC fait tourner la pièce tandis qu'un outil fixe la coupe, ce qui convient aux géométries rondes et de rotation : arbres, bagues, manchons, goupilles, raccords et pièces filetées. Le fraisage CNC fait tourner l'outil et le déplace sur une pièce fixe, ce qui convient aux géométries prismatiques : faces, poches, rainures, trous et profils 3D. Les pièces présentant à la fois des caractéristiques rotationnelles et prismatiques sont souvent tournées d'abord, puis fraisées avec des outils rotatifs ou lors d'un second montage.
Quand faut-il utiliser l'électroérosion à fil (EDM) plutôt que le fraisage ?
Utilisez l'électroérosion à fil lorsque la caractéristique est difficile ou impossible à fraiser : profils traversants dans des matériaux trempés, fentes étroites, petits rayons de coin, arêtes critiques sans bavure, ou pièces où la force de coupe déformerait des sections minces. L'électroérosion à fil nécessite un trou de départ et ne fonctionne que sur des matériaux électriquement conducteurs, et elle est plus lente que le fraisage sur des géométries ouvertes. Nous examinons le dessin et recommandons le procédé qui respecte la tolérance au coût pratique le plus bas.
Comment dois-je spécifier les filetages, les références et l'état de surface ?
Définissez d'abord le schéma de références afin que chaque dimension critique soit mesurée à partir des mêmes références. Pour les filetages, indiquez la norme (par exemple ISO métrique, UNC/UNF, NPT), la classe et la longueur; pour les références, identifiez les surfaces qui positionnent la pièce dans l'assemblage; pour la finition, donnez les valeurs Ra ou équivalentes avec les zones qui en ont besoin. Les tolérances serrées et les finitions fines ne doivent être appliquées que là où elles protègent l'ajustement, l'étanchéité, le mouvement ou l'alignement.
Balford peut-il combiner l'usinage avec l'emboutissage ou l'emboutissage profond ?
Oui. Les ébauches embouties, embouties profondément ou fabriquées en tôlerie peuvent être usinées lorsque le processus de formage ne peut pas maintenir l'interface requise : faces d'étanchéité, filetages, alésages précis et surfaces de référence. Nous examinons ensemble l'ensemble du processus afin que les tolérances soient attribuées au processus capable de les maintenir, et les ébauches quasi nettes réduisent l'enlèvement de matière et le temps de cycle.
Quels documents et certifications de matériaux peuvent être fournis ?
Les certifications des matériaux (certificats de coulée), les déclarations de conformité RoHS et REACH, les données IMDS pour les programmes automobiles, les rapports de contrôle premier article et la documentation alignée sur le PPAP sont disponibles sur demande. Un certificat de conformité accompagne les expéditions lorsque cela est requis.
Comment Balford gère-t-il les NDA et la confidentialité des dessins ?
Nous signons des NDA avant tout échange de fichiers détaillés, stockons les fichiers clients sur des systèmes internes contrôlés et limitons l'accès à l'équipe projet. Vos exigences en matière de contrôle des révisions et de confidentialité peuvent être intégrées à l'accord avant tout partage de dessins ou de modèles.
Les angles internes vifs peuvent-ils être usinés par fraisage CNC ?
Une fraise rotative standard laisse un rayon. Les angles internes vifs nécessitent généralement un dégagement, une découpe par électroérosion à fil, un brochage ou un autre procédé secondaire. Si l'angle n'est pas fonctionnellement vif, permettre un rayon pratique réduit les coûts et améliore la stabilité de l'outil.
La finition et l'assemblage peuvent-ils être inclus ?
Oui. Nous coordonnons l'ébavurage, le nettoyage, le traitement thermique, le placage, l'anodisation, le revêtement, le marquage et l'assemblage sélectionné. Avant d'approuver le processus, nous examinons comment ceux-ci affectent les dimensions, le masquage, l'état de surface et l'emballage.
Quels matériaux peuvent être usinés par CNC ?
Nous usinons des alliages d'aluminium, des aciers au carbone et alliés, des aciers inoxydables, du cuivre et du laiton, des plastiques techniques et certains alliages spéciaux sélectionnés. La nuance, la dureté, la forme du brut, la certification et les exigences de finition sont confirmées pour chaque projet.
Comment spécifier au mieux les tolérances d'usinage ?
Appliquez des tolérances serrées uniquement aux caractéristiques qui contrôlent l'ajustement, l'étanchéité, le mouvement ou l'alignement, et utilisez une tolérance générale raisonnable ailleurs. Définissez clairement les références, les conditions de mesure et l'état de surface. Nous confirmons les capacités spécifiques au dessin lors de la revue DFM.
Balford peut-il gérer à la fois les prototypes et la production en série ?
Oui. Le travail de prototypage repose sur des configurations flexibles et des délais plus rapides; la production en série justifie des montages dédiés, un outillage optimisé et un plan de contrôle en cours de processus documenté. Indiquez-nous la quantité de prototypes, la taille de lot prévue et la demande annuelle afin que nous puissions proposer la solution adaptée.
Examen sécurisé du projet
Envoyez votre dessin à Balford
Partagez la dernière révision, le matériau, la quantité, la finition et les priorités fonctionnelles. NDA avant l'échange détaillé de fichiers. Examen DFM basé sur le dessin. Parcours du prototype à la production.