Assemblage & fabrication métallique
Services de soudage pour pièces métalliques
Soudage TIG, MIG/MAG et brasage pour tubes métalliques, pièces de tôlerie, supports, boîtiers et ensembles fabriqués — en acier inoxydable, acier au carbone, aluminium, cuivre et laiton.
- Soudage TIG (arc argon)
- Soudage MIG/MAG
- Brasage
- Assemblages tube-tube et tube-plaque
- ISO 9001:2015
Réponse directe : Balford fournit des services de soudage sur mesure pour tubes métalliques, pièces de tôlerie, supports, boîtiers et ensembles fabriqués. Les procédés de soudage utilisés sont le soudage TIG, le soudage MIG/MAG, le soudage par points et le brasage, pour des composants en acier inoxydable, acier au carbone, aluminium, cuivre et laiton. Du soudage de prototypes à la production répétitive, le plan, la matière, la conception de l'assemblage et les exigences de contrôle sont revus avant production, et les pièces soudées sont livrées en composants individuels ou en ensembles fabriqués complets.
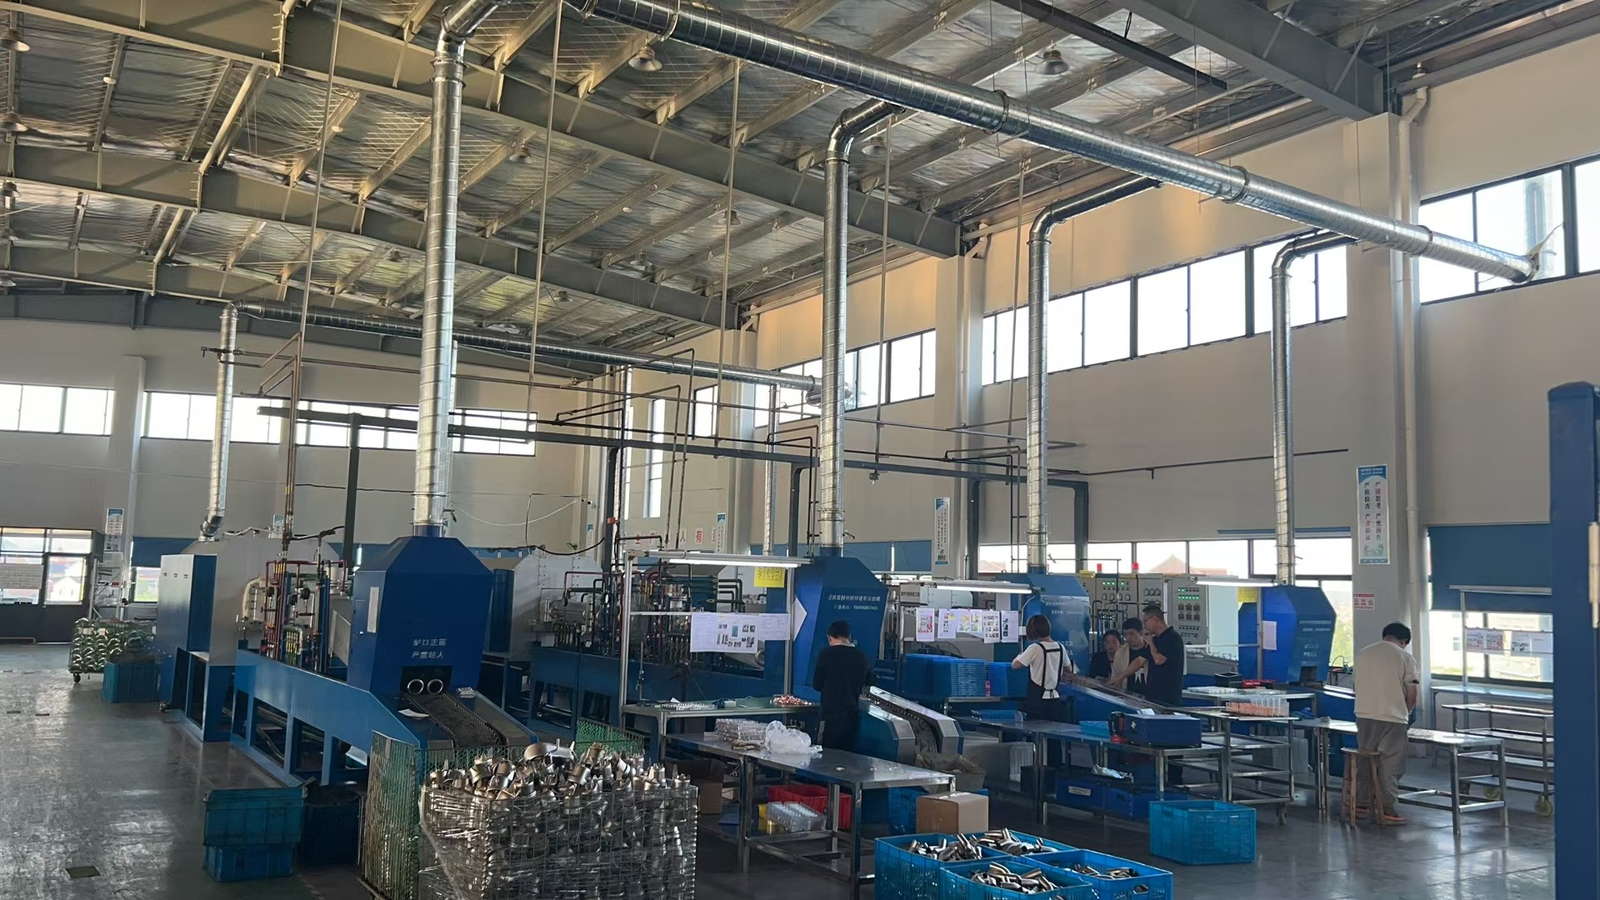
Soudage sur mesure pour composants métalliques
Le soudage est associé au formage de tubes, à la tôlerie, à l'usinage et à l'assemblage afin qu'un composant métallique fini soit produit à partir d'un seul plan plutôt que d'être assemblé chez plusieurs fournisseurs. Le procédé est choisi selon la matière, l'épaisseur de paroi, la configuration de l'assemblage, l'exigence d'aspect et le volume de production — et non en fonction de ce pour quoi la machine est réglée.
Soudage TIG (soudage à l'arc argon)
Le TIG permet un contrôle précis de l'arc et de l'apport de chaleur, ce dont les pièces à paroi mince et les joints apparents ont besoin.
- Tube et tôle en acier inoxydable
- Composants en aluminium
- Pièces en cuivre et en laiton
- Pièces à paroi mince où la déformation est critique
- Soudures apparentes devant rester propres
- Soudage en petite série et de précision
Le TIG peut être utilisé avec ou sans fil d'apport, selon la conception de l'assemblage et la matière.
Soudage MIG/MAG (sous gaz de protection)
Le MIG/MAG est la solution efficace pour le soudage en production de pièces en acier au carbone, en acier inoxydable et en aluminium.
- Supports et composants structurels
- Ensembles en acier au carbone
- Fabrications en acier inoxydable
- Soudage tube-plaque
- Ensembles en tôle
- Production en moyenne et grande série
Les paramètres sont définis en fonction du matériau, de l'épaisseur de paroi, du type d'assemblage et de la résistance d'assemblage requise.
Brasage
Le brasage assemble des pièces à l'aide d'un métal d'apport qui fond en dessous du point de fusion des matériaux de base, ce qui limite l'apport thermique.
- Ensembles de tubes en cuivre
- Raccords et composants en laiton
- Connexions cuivre-laiton
- Composants d'échangeur de chaleur
- Ensembles de lignes frigorifiques et de fluides
- Assemblages petits et complexes
Avec un jeu d'assemblage et des conditions de chauffage maîtrisés, le brasage donne un assemblage propre avec une déformation limitée. Voir services de brasage des métaux.
Sélection du procédé de soudage
Le procédé est proposé lors de la revue et confirmé sur les premières pièces ; si le plan ne précise pas de méthode, celui indiqué ci-dessous correspond normalement au besoin de la pièce.
| Exigence | Procédé recommandé |
|---|---|
| Pièces minces en acier inoxydable | Soudage TIG |
| Soudures visibles propres et précises | Soudage TIG |
| Supports et cadres en acier au carbone | Soudage MIG/MAG |
| Ensembles de tubes de production | Soudage MIG/MAG |
| Connexions de tubes en cuivre et en laiton | Brasage |
| Assemblages de métaux dissemblables | Brasage ou soudage TIG |
| Assemblages de précision à faible déformation | Soudage TIG ou brasage |
| Coffrets, capots et armoires en tôle | Soudage par points, soudage TIG ou MIG/MAG |
La méthode finale est arrêtée lors de la revue de plan et de la validation d'échantillon, de sorte que le procédé chiffré est bien celui mis en œuvre.
Matériaux que nous soudons
Acier inoxydable
Le matériau soudé le plus courant ici — tube, tôle et carters formés. Voir acier inoxydable.
Acier au carbone
Supports, châssis et pièces structurelles, y compris les assemblages soudés. Voir acier au carbone.
Aluminium
Pièces et tubes soudés légers, la couche d'oxyde étant éliminée avant soudage. Voir aluminium.
Acier galvanisé et revêtu
Soudable sous réserve de revue de procédé ; le revêtement au niveau du joint et l'exigence de retouche doivent être précisés.
Pièces nickelées ou revêtues
Soumises à revue de procédé, car le revêtement peut affecter la stabilité de l'arc et l'aspect du cordon de soudure.
La nuance de matériau, l'épaisseur, le traitement de surface et les conditions de soudage doivent figurer sur le plan ou dans la RFQ — ils déterminent le métal d'apport, le gaz de protection et les paramètres.
Soudage de tubes et de tôles
Le soudage est normalement la dernière opération de formage de la pièce, il est donc planifié avec la découpe, le pliage et le formage qui le précèdent. Les opérations de soudage courantes incluent :
- Soudage tube à tube
- Soudage tube à plaque
- Soudage de tuyaux et raccords
- Soudage de coffrets, capots et armoires en tôle
- Soudage de supports et châssis
- Composants de vannes et de lignes de fluides soudés
- Soudage après emboutissage, pliage ou usinage
- Soudage de boîtiers métalliques formés et emboutis profond
Les ensembles soudés peuvent ensuite passer directement au meulage, à l'ébavurage, au test d'étanchéité, au nettoyage, au traitement de surface et au contrôle final, de sorte que la pièce arrive finie sans nécessiter un autre fournisseur entre-temps.
Revue technique avant soudage
Six éléments déterminent si une pièce soudée se fabrique sans problème ou si elle résiste au process. Ils sont vérifiés sur le plan, avant la fabrication de la première pièce.
Conception et accessibilité du joint
L'accessibilité du joint, la préparation des bords et la position de soudage influent à la fois sur la qualité et l'efficacité de production. Un joint inaccessible à la torche ne peut pas être soudé selon le standard requis.
Matériau et épaisseur
Le type de matériau et l'épaisseur de paroi déterminent la méthode de soudage, le métal d'apport et la fenêtre de paramètres. Les parois minces et les métaux dissemblables réduisent considérablement cette fenêtre.
Aspect de la soudure
Les soudures visibles peuvent être spécifiées avec un profil de cordon maîtrisé, des projections réduites et un meulage ou polissage après soudage. Si la soudure est une surface esthétique, précisez-le dès la demande de devis.
Maîtrise des déformations
Les pièces à paroi mince et les grands ensembles nécessitent une séquence de soudage, un support de montage et un apport de chaleur contrôlé. La maîtrise des déformations commence avant le premier point de soudage, pas après que l'ensemble s'est déformé.
Tolérances
Les déformations de soudage et tout usinage après soudage sont pris en compte lors de la revue des tolérances dimensionnelles, afin que les dimensions fonctionnelles soient tenues et que les non fonctionnelles restent ouvertes.
Exigences d'étanchéité et de résistance
Pour les ensembles de manutention de fluides ou liés à la pression, l'exigence d'étanchéité et la méthode d'essai doivent être définies avant production, car elles déterminent à la fois la conception du joint et l'étape de contrôle.
Opérations secondaires
Le soudage est généralement une étape dans une pièce finie, pas tout le processus. Les opérations de support qui peuvent y être combinées incluent la découpe et le formage de tubes, la découpe et le pliage de tôle, l'usinage CNC, le perçage et le taraudage, le meulage et l'ébavurage, la finition des cordons de soudure, le test d'étanchéité, le nettoyage et la passivation, le placage et la peinture en poudre, ainsi que l'assemblage et l'emballage.
Les opérations de finition en série — peinture en poudre, placage, passivation, anodisation et phosphatation — sont réalisées par des sociétés partenaires auditées et sont déclarées comme telles sur le devis, afin que la voie de finition et son délai soient connus avant la commande.
Applications typiques
Composants automobiles
Supports soudés, pièces de fluides et ensembles de capteurs. Voir Automobile.
Fluides et gaz
Lignes soudées et brasées devant être étanches. Voir hydraulique.
CVC et réfrigération
Ensembles de tubes brasés et soudés. Voir CVC et réfrigération.
Pompes et robinetterie
Boîtiers soudés, manchons et composants de circuits de fluide. Voir électrovannes.
Machines industrielles et châssis
Châssis soudés, protecteurs et structures d'équipements. Voir équipement industriel.
Armoires électriques et de commande
Coffrets soudés et soudés par points, avec quincaillerie posée après soudage.
Qualité et contrôle
Les pièces soudées sont produites sous contrôle de production basé sur les plans, avec des contrôles à des points définis. Le contrôle qualité peut comprendre la vérification des matières à réception, le contrôle des paramètres de soudage, le contrôle de la première pièce, le contrôle dimensionnel, le contrôle visuel et de l'aspect des soudures, les essais d'étanchéité lorsque nécessaire, le contrôle final d'assemblage, ainsi que la documentation matières et de conformité.
- Qualité et certifications — ISO 9001:2015, avec des contrôles alignés sur l'IATF 16949 lorsqu'un programme client l'exige.
- Conformité matière automobile — IMDS, REACH, RoHS et GADSL pour les programmes automobiles.
- Laboratoire de contrôle — comment les résultats dimensionnels sont obtenus et consignés.
Les documents de conformité, y compris les entrées IMDS et les déclarations de matières, sont gérés selon les exigences du client et non selon un dossier figé, de sorte qu'un programme de rang 1 et un programme industriel sont documentés différemment.
Projets de soudage typiques
Les quatre formes ci-dessous sont celles qui se répètent en production. Elles sont utiles car elles montrent comment la décision de procédé est réellement prise.
Assemblage de tubes en acier inoxydable
- Matériau : Acier inoxydable
- Procédé : Formage de tubes et soudage TIG
- Exigences clés : Aspect de soudure propre et dimensions d'assemblage maîtrisées
Assemblage de support en acier au carbone
- Matériau : Acier au carbone
- Procédé : Fabrication de tôlerie et soudage MIG/MAG
- Exigences clés : Résistance de l'assemblage et dimensions de production reproductibles
Assemblage de tubes en cuivre et laiton
- Matériau : Cuivre et laiton
- Procédé : Brasage
- Exigences clés : Raccordement fiable avec apport de chaleur contrôlé
Boîtier métallique soudé
- Matériau : Acier inoxydable ou acier au carbone
- Procédé : Découpe, pliage, soudage TIG ou MIG/MAG
- Exigences clés : Précision dimensionnelle et qualité de la surface finie
Éléments nécessaires pour établir un devis
- Plan 2D ou modèle 3D
- Nuance de matière
- Épaisseur de matière ou épaisseur de paroi du tube
- Procédé de soudage, s'il est déjà spécifié
- Localisation des soudures et conception des joints
- Exigences d'aspect des soudures
- Tolérances dimensionnelles
- Exigences d'étanchéité, de résistance ou de pression
- Exigences de traitement de surface
- Quantités de prototypes et de production
Si le procédé de soudage n'a pas encore été choisi, envoyez le plan et l'application ; le procédé — TIG, MIG/MAG ou brasage — est proposé avec le devis. Consultez la Liste de contrôle RFQ avant d'envoyer les fichiers.
Questions fréquentes
Quels procédés de soudage proposez-vous ?
Soudage TIG (aussi appelé soudage à l'arc à l'argon), soudage MIG/MAG (soudage sous gaz de protection), soudage par points et brasage, pour pièces métalliques et assemblages soudés.
Quels matériaux pouvez-vous souder ?
Les matériaux courants sont l'acier inoxydable, l'acier au carbone, l'aluminium, le cuivre et le laiton. Les matériaux galvanisés, plaqués ou revêtus sont examinés avant production, car le revêtement modifie le comportement de l'arc et les besoins de retouche.
Quelle est la différence entre le soudage TIG et le soudage MIG/MAG ?
Le TIG offre un meilleur contrôle et un aspect plus propre, ce qui convient aux soudures fines, précises ou visibles. Le MIG/MAG est plus rapide et constitue normalement le choix économique pour les supports, les cadres, les assemblages de tubes et les fabrications plus importantes.
Quand le brasage est-il le bon choix ?
Le brasage convient au cuivre et au laiton, aux assemblages de tubes et aux joints entre métaux dissemblables. C'est aussi la meilleure solution lorsqu'il faut un apport thermique plus faible et moins de déformation qu'avec un soudage par fusion.
Pouvez-vous souder des pièces formées ou usinées ?
Oui. Le soudage est combiné au formage de tubes, au pliage de tôle, à l'emboutissage et à l'usinage CNC, de sorte que la pièce peut être formée, usinée et soudée avant d'être assemblée et expédiée.
Pouvez-vous réaliser les finitions après soudage ?
Selon la pièce, les travaux après soudage peuvent inclure le meulage, l'ébavurage, le polissage, le nettoyage, la passivation, le contrôle d'étanchéité, le placage et le thermolaquage. Le meulage, l'ébavurage et le nettoyage sont réalisés en interne ; le placage en grande série et le thermolaquage sont confiés à des sociétés partenaires auditées et indiqués sur le devis.
Pouvez-vous produire des prototypes et assurer une production répétitive ?
Oui. Le parcours est le suivant : revue du plan, production de prototype ou de première pièce, validation de l'échantillon, puis production répétitive avec le même procédé et les mêmes montages, afin que la soudure validée soit celle qui est expédiée.
Comment les déformations de soudage sont-elles maîtrisées ?
En planifiant la séquence et le montage dès le plan, en équilibrant l'apport thermique et, si nécessaire, en laissant une surépaisseur d'usinage pour une face qui doit finir plate. La maîtrise des déformations est une décision de procédé prise avant le soudage, pas une réparation faite après.
Capacités connexes
Fabrication et transformation de tôle
Découpe laser, poinçonnage, pliage, soudage et assemblage à partir d'un seul plan.
Services de brasage des métaux
Joints brasés pour le cuivre, le laiton et les assemblages de métaux dissemblables.
Cintrage et enroulement de tubes CNC
Pièces tubulaires multi-cintres et serpentins hélicoïdaux soudés ou brasés dans des ensembles.
Assemblage et sous-ensemble
Soudage, rivetage et insertion de fixations combinés dans un module livré.
Revue de projet sécurisée
Envoyez votre plan à Balford
NDA avant l'échange de fichiers détaillés. Revue DFM basée sur le plan du joint, du matériau et de l'exigence de contrôle. TIG, MIG/MAG et brasage pour les projets du prototype à la production. Consultez la liste de contrôle RFQ avant d'envoyer les fichiers.