
L'emboutissage profond est-il adapté à votre pièce ?
L'emboutissage profond transforme un flan métallique plat en une pièce tridimensionnelle — coupelle, coque, manchon ou boîtier — en étirant le matériau dans une cavité de matrice. Ce procédé permet d'éliminer les soudures, de réduire le nombre de pièces et de créer une chaîne de production efficace pour les composants nécessitant une profondeur, des parois contrôlées et une forme extérieure nette. Commencez par les quatre vérifications ci-dessous.
Pièces profondes
Pour les coupelles, manchons, coques et boîtiers présentant une profondeur significative.
Formage sans soudure
Utile lorsqu'un corps formé en une seule pièce est préférable à un assemblage soudé.
Production en série
Idéal pour la production en série où le coût d'outillage peut être amorti sur le volume.
Géométrie de paroi contrôlée
Adapté aux cas où l'état de la paroi, le diamètre et la profondeur doivent être gérés conjointement.
Ce que nous fabriquons avec l'emboutissage profond
Familles de pièces typiques produites via nos programmes d'emboutissage profond — chacune renvoie à la page d'application correspondante.
Boîtiers de capteurs
Boîtiers en acier inoxydable ou en aluminium emboutis en profondeur pour assemblages de capteurs de pression, de température et de vitesse de roue.
Boîtiers de vanne solénoïde
Boîtiers sans soudure, manchons et pièces liées aux ressorts pour systèmes hydrauliques ou magnétiques.
Manchons magnétiques
Manchons emboutis à paroi mince avec épaisseur contrôlée pour l'isolation magnétique et la protection du rotor.
Carters moteur
Carters et capots moteur emboutis, conçus pour un ajustement répétable, l'étanchéité et un assemblage aval fluide.
Coupelles à ressort
Coupelles embouties et porte-ressorts assurant une précontrainte avec profondeur et rayons contrôlés.
Coupelles et enveloppes embouties profondes
Coupelles, enveloppes et boîtiers sur mesure dans notre gamme d'applications — examinez votre plan pour déterminer la voie la plus adaptée.
Options de procédés d'emboutissage profond
Nous sélectionnons le procédé final en fonction de la profondeur, du diamètre ou de la largeur de la pièce, des exigences de paroi, du comportement du matériau et du volume de production.
Emboutissage profond conventionnel
Un flan est embouti en une ou plusieurs étapes contrôlées pour former une coupelle ou une enveloppe. La forme du flan et la séquence d'emboutissage sont développées pour équilibrer l'écoulement de la matière et minimiser les fissures, les plis ou les oreilles excessives.
IDÉAL POUR- Du prototype à la production en série
- Gobelets, boîtiers, manchons et coques
- Profondeur d'emboutissage, géométrie du flan, comportement du matériau et séquence d'emboutissage
Emboutissage profond progressif
Pour les programmes répétitifs adaptés, l'emboutissage et les opérations associées sont répartis sur des postes progressifs. La conception du porte-bande, la stabilité de l'avance et le contrôle du matériau d'étape en étape sont essentiels pour protéger le composant formé. Idéal pour la production répétitive où les opérations intégrées sur bande justifient l'outillage progressif.
CONNEXESRe-étirage & repassage
Utilisé lorsque la profondeur de la pièce, l'état de la paroi ou les exigences de diamètre ne peuvent pas être atteints en une seule opération d'emboutissage. Ces opérations ne sont jamais supposées automatiquement — elles sont sélectionnées après une analyse complète de la géométrie et du comportement du matériau.
CONNEXE- Emboutissage profond
- Repassage
- Recuit
- Repassage
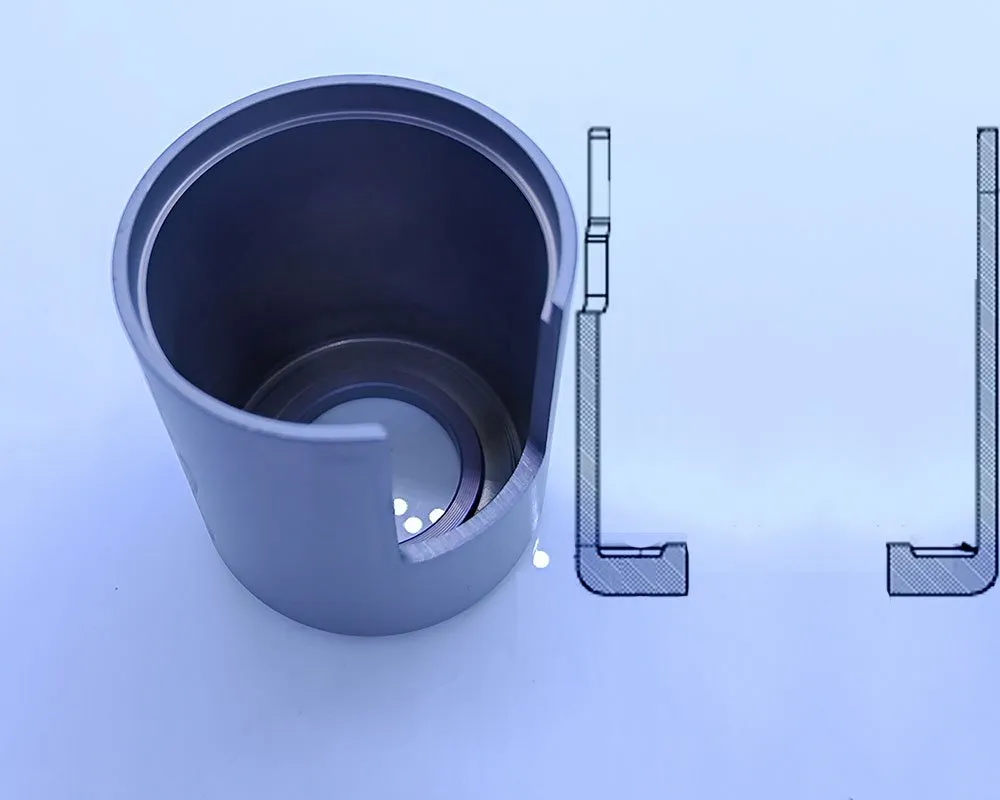
L'emboutissage profond est un problème de flux de matière
Le résultat dépend de la manière dont la matière se déplace à travers chaque étape — pas seulement du tonnage de la presse. La géométrie du flan, le grade du matériau, l'épaisseur, les rayons, la lubrification, la force du serre-flan et la séquence d'emboutissage interagissent tous. La sévérité de l'emboutissage dépend du diamètre de la pièce, de la profondeur, de la taille du flan, du grade et de la trempe du matériau, de l'épaisseur, des rayons et du nombre d'étapes d'emboutissage disponibles — il n'existe pas de maximum unique qui convienne à toutes les pièces.
Facteurs techniques que nous examinons
Chaque pièce emboutie profondément est examinée selon les mêmes facteurs techniques avant l'outillage et la soumission.
| Facteur de conception | Pourquoi c'est important | Comment c'est examiné | Résultat du projet |
|---|---|---|---|
| Profondeur de la pièce et taille de l'ouverture | Piloter le nombre et la sévérité des étapes d'emboutissage requises | Géométrie finale, formes intermédiaires et comportement du matériau | Séquence d'emboutissage proposée et concept d'outillage |
| Rayons de coin et de fond | Contrôler le flux de matière, l'amincissement et le risque de rupture | Besoin fonctionnel par rapport à l'aptitude au formage et à l'accès outil | Rayon de production recommandé ou caractéristique secondaire contrôlée |
| État de la paroi | L'amincissement, l'épaississement et la déformation locale peuvent affecter la fonction | Exigences de section, modèle de matériau et mesure des échantillons | Plan d'inspection spécifique au dessin |
| Bride, ébavurage et bord | L'excès de matière et la direction de coupe affectent la géométrie finale | Développement du flan, nervures d'emboutissage, accès à la découpe et direction des bavures | Stratégie de découpe définie et référence finie |
| Nuance et état de livraison du matériau | La résistance, la ductilité et l'écrouissage déplacent la fenêtre de process | Spécification réelle, exigences de certification et historique de formage | Exigence de matériau approuvé et de contrôle des modifications |
Ce sont les mêmes facteurs que nous utilisons lors de l'examen d'un dessin avant l'outillage et la soumission.
Défauts courants en emboutissage profond et leur maîtrise
Les défauts d'emboutissage profond sont généralement interdépendants — réduire le plissement peut augmenter l'amincissement, et un rayon plus serré accroît le risque de fissuration. Le processus est équilibré autour de l'embouti fonctionnel.
Amincissement et fissuration
Les déformations se concentrent autour des rayons et des zones de transition. Des rayons appropriés, des étapes d'emboutissage, une lubrification et un état de matériau adéquats aident à répartir les contraintes. Les sections de paroi critiques sont mesurées lors de l'échantillonnage.
LEVIERS DE COMMANDE- Conception de l'ébauche
- Rayons d'emboutissage
- Étapes d'emboutissage
- Lubrification
- État du matériau
Frisage et oreilles
La force du serre-flan, la forme du flan, l'anisotropie et la stratégie des nervures d'emboutissage influencent les plis et l'irrégularité de la hauteur des bords. La marge de détourage et le comportement du grain sont pris en compte avant de finaliser le flan et l'outillage.
LEVIERS DE COMMANDE- Force du serre-flan
- Forme de la découpe
- Anisotropie
- Stratégie de cordon de retenue
- Marge de coupe
Coins vifs et caractéristiques locales
Les très petits rayons ou les coins fonctionnels vifs peuvent nécessiter des opérations par étapes telles que l'extrusion contrôlée, le matriçage ou le formage localisé. Balford vérifie si la caractéristique est réellement fonctionnelle et propose une solution qui protège la paroi environnante.
LEVIERS DE COMMANDE- Opérations par étapes
- Matriçage / extrusion
- Formage localisé
Retour élastique et stabilité dimensionnelle
La résistance du matériau, l'écrouissage et les contraintes résiduelles peuvent modifier la pièce après sa sortie de l'outil ou après l'ébavurage. La compensation d'outil, les opérations de re-frappage et l'inspection basée sur des références sont utilisées lorsque la géométrie exige un contrôle plus strict.
LEVIERS DE COMMANDE- Compensation d'outil
- Re-frappage
- Inspection basée sur les références
Matériaux pour l'emboutissage profond et notes de sélection
Indiquer uniquement le nom du matériau ne suffit pas. La nuance, la trempe, l'épaisseur, l'état de surface et la constance d'un lot à l'autre influent directement sur l'aptitude à l'emboutissage — et sont confirmés avant l'approbation de l'outillage.
Acier inoxydable
Adapté aux boîtiers et manchons résistants à la corrosion ; l'écrouissage, le grippage, la lubrification et le recuit intermédiaire peuvent affecter la séquence d'emboutissage.
Acier à bas carbone
Un choix solide et pratique pour la plupart des boîtiers et coupelles formés ; définissez les exigences de revêtement ou de finition en même temps que la spécification du matériau.
Aluminium
Léger et résistant à la corrosion ; l'alliage et la trempe influencent les cornes d'emboutissage, les marques de surface, les déchirures et le retour élastique.
Cuivre et laiton
Options formables pour pièces conductrices ou esthétiques ; la protection de surface et le coût des matériaux nécessitent une gestion minutieuse.
Titane et alliages spéciaux
Possible pour les projets qualifiés, mais la fenêtre de processus est étroite — le retour élastique et l'usure des outillages exigent une validation technique réelle.
Tous les matériaux
La nuance, la trempe, l'épaisseur, l'état de surface et la constance lot à lot influencent toutes l'aptitude à l'emboutissage — à examiner avant l'outillage.
Où les pièces embouties profondes sont utilisées
Expérience applicative dans les composants de solénoïdes et de vannes, les capteurs et moteurs automobiles, ainsi que les composants industriels.
Boîtiers de solénoïdes et de vannes
Boîtiers sans soudure, manchons et pièces liées aux ressorts pour systèmes fluidiques ou magnétiques où la propreté, l'intégrité des parois et la géométrie contrôlée sont indispensables.
Boîtiers de capteurs et moteurs automobiles
Coques de capteurs, capots de moteurs et boîtiers formés conçus pour un ajustement répétable, une étanchéité environnementale et un assemblage aval fluide.
Manchons magnétiques
Manchons emboutis à paroi mince où l'état de la paroi et la géométrie du circuit magnétique doivent être gérés conjointement.
Composants industriels
Coques et boîtiers spécifiques à l'application, en matériaux contrôlés, soumis à des exigences complètes de dessin, de documentation et de qualification.
Coupelles de ressort et dispositifs de retenue
Pièces embouties supportant la précontrainte du ressort avec profondeur, rayons et faces d'étanchéité contrôlés.
Carters moteur et chapeaux d'extrémité
Embouts et capots emboutis avec une constance dimensionnelle pour un assemblage automatisé.
Études de cas sélectionnées sur l'emboutissage profond
Ces exemples montrent comment nous transformons les exigences des plans en un plan de production réalisable — non seulement sur papier, mais aussi sur le terrain.

Boîtier de capteur de vitesse de roue ABS
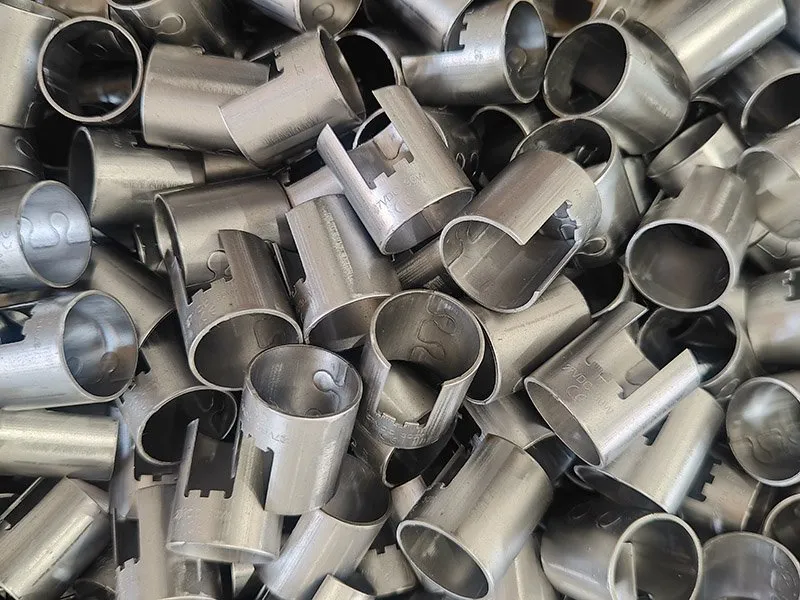
Boîtier de cartouche de vanne hydraulique

Tube en aluminium à paroi mince
Comment nous développons une pièce emboutie profonde
La première revue d'ingénierie détermine quelles dimensions contrôlent réellement l'étanchéité, le guidage, les performances magnétiques, l'assemblage ou l'apparence — afin de définir des références pertinentes et de ne pas appliquer la même tolérance serrée à chaque surface. Les échantillons sont validés par rapport au processus prévu avant l'approbation de production.
Examen du dessin, du matériau et de la fonction
Nous confirmons les références fonctionnelles, la nuance et la trempe du matériau, la profondeur d'emboutissage, les rayons, les exigences de paroi, la quantité annuelle et la finition de surface.
Développement de la séquence de découpe et d'emboutissage
Nous planifions la géométrie du flan, la direction d'emboutissage, les étapes intermédiaires, le repassage, l'ébavurage et toutes les opérations secondaires nécessaires.
Validation des outillages et des échantillons
Nous produisons des échantillons et vérifions les dimensions convenues, les sections de paroi, l'apparence et l'ajustement fonctionnel par rapport au dessin.
Approbation client
Nous clôturons les points ouverts, documentons les échantillons approuvés et verrouillons le processus maîtrisé pour la production en série.
Production contrôlée
Nous suivons des exigences définies en matière de réglage, de matériaux et de contrôle, tout en gérant la maintenance des outillages et les modifications techniques.
FAQ sur l'emboutissage profond
Les réponses reposent sur une analyse réelle des pièces, car le matériau, la géométrie et le volume déterminent ce qui est réalisable.
Il n'existe pas de maximum universel applicable à toutes les pièces. La sévérité de l'emboutissage dépend de la nuance et de la trempe du matériau, de l'épaisseur de la tôle, de la géométrie du flan, de la forme de la pièce, des rayons, des exigences de paroi, et de l'acceptation de plusieurs étapes d'emboutissage. Balford examine le plan réel et propose une séquence validée avant de s'engager sur une capacité.
Oui, nous pouvons évaluer l'emboutissage profond progressif pour une géométrie adaptée et une production répétitive. Le porteur de bande, le pas d'avance, le nombre d'étapes d'emboutissage, l'écoulement de la matière et la découpe en aval doivent tous être examinés pour confirmer que cette approche est appropriée.
La condition des parois est maîtrisée par la conception du flan, les rayons, la séquence d'emboutissage, la lubrification, la pression du serre-flan et, si nécessaire, des opérations de repassage ou de restrike. Les emplacements critiques des parois et la méthode de mesure doivent être définis sur le plan ou le plan de contrôle.
Les angles fonctionnels vifs peuvent nécessiter une opération progressive comme le matriçage, l'extrusion locale ou une étape de formage secondaire. Nous examinons le besoin fonctionnel, la déformation du matériau environnant et la méthode d'inspection avant de recommander un procédé.
Les candidats courants incluent l'acier à bas carbone, l'acier inoxydable, l'aluminium, le cuivre et le laiton. Le titane et d'autres alliages spéciaux peuvent être envisagés après examen. La nuance, la trempe, l'épaisseur et l'état de surface importent davantage que la seule famille de matériaux.
Envoyez le dessin contrôlé et le modèle, la spécification du matériau, la quantité, la finition, les dimensions critiques, les exigences d'épaisseur de paroi ou de section, les essais fonctionnels, ainsi que tout besoin de traçabilité ou de documentation. Des échantillons existants ou le contexte d'assemblage aident également à clarifier les priorités fonctionnelles.
Vous avez un dessin ?
Envoyez le dernier dessin ou modèle 3D, la spécification du matériau, le volume annuel et les exigences critiques. Nous examinerons le processus de formage, les opérations secondaires et les besoins d'inspection avant de soumettre un devis. Nous pouvons discuter des exigences de confidentialité avant d'échanger les fichiers détaillés du projet.
Pour un examen plus rapide, incluez :dessin / modèle 3D · nuance du matériau · épaisseur · volume annuel · tolérances critiques · finition de surface.
Capacités et ressources associées
L'emboutissage profond est lié à l'ensemble du cluster d'emboutissage, aux matériaux, aux applications et aux études de cas.
Articles techniques sur l'emboutissage profond
Pièces en aluminium embouties à chaud
Considérations sur la formabilité, le coût et la corrosion pour les emboutissages profonds en aluminium.
Emboutissage profond vs. matricage progressif
Comment le parcours d'outillage et le processus de formage se rapportent aux pièces OEM.
Boîtiers de électrovannes emboutis en profondeur
Sélection des matériaux et procédé d'emboutissage profond pour applications automobiles.
Emboutissage de tôles : procédés et matériaux
Un guide sur les procédés d'emboutissage, les matériaux et leurs applications.