Прототипирование · Малые серии · Оснастка для однооперационной штамповки
Малотиражная штамповка и прототипирование
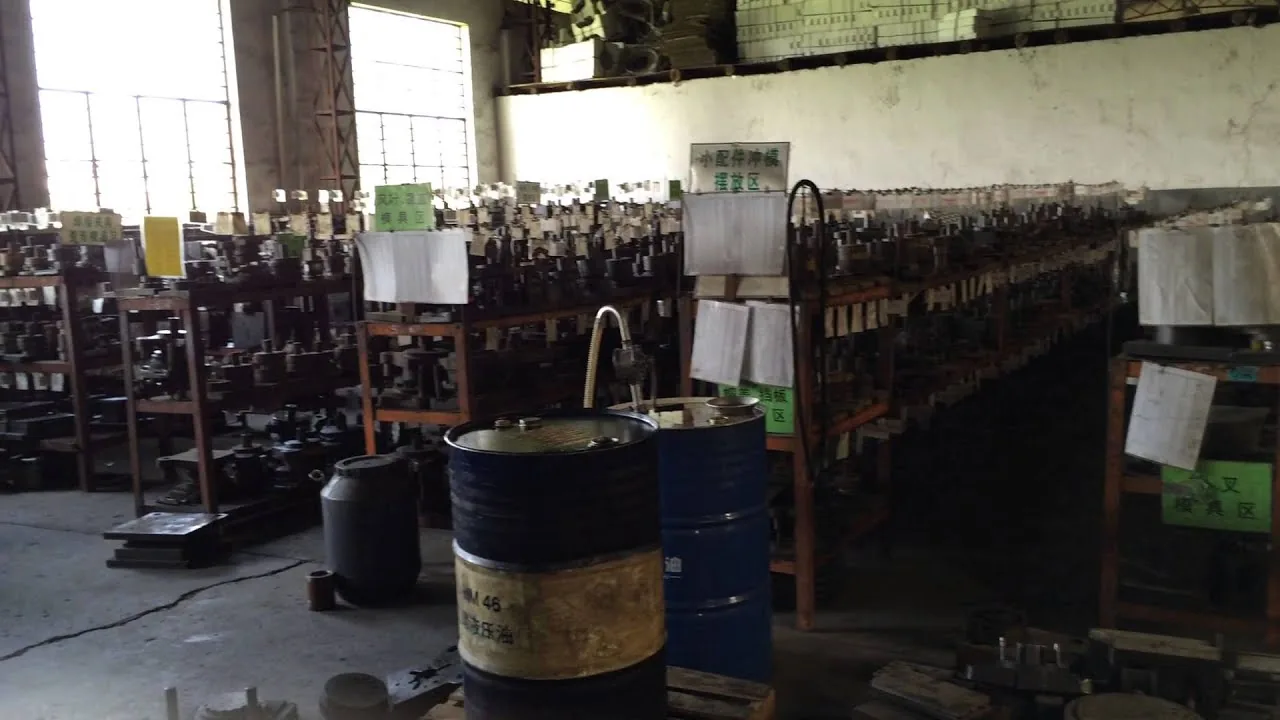
Balford располагает более 4 000 штампов для однооперационной вытяжки, накопленных с момента изготовления первого в феврале 2000 г.. Именно благодаря этой библиотеке для нового цилиндрического корпуса обычно требуется новая оснастка только там, где его геометрия действительно отличается. От нескольких деталей до нескольких тысяч — без покупки прогрессивного штампа до того, как объём оправдает его приобретение.
Что такое мелкосерийная штамповка?
Мелкосерийная штамповка — это производство небольшого количества формованных металлических деталей — от единичного прототипа до нескольких тысяч штук — на однооперационной оснастке, а не на прогрессивном или трансферном штампе. Это существует потому, что многопозиционный штамп окупается только при серийном производстве: стоимость штампа распределяется на выпускаемые им детали. Ниже этой точки безубыточности последовательное формирование одной позиции за раз быстрее в изготовлении, дешевле в доработке и гораздо проще для итераций. На практике решение принимается не по качеству — используются те же прессы и та же технология вытяжки — а по тому, какой вариант оснастки позволяет не платить за объем, которого у вас пока нет.
Почему однооперационная оснастка выигрывает при объемах менее примерно 10 000 штук
Прогрессивный штамп — это не один инструмент. Это раскладка полосы, перемычка, фиксаторы, последовательность позиций и все формообразующие операции, вырубаемые за один ход. Именно это делает его быстрым и дешевым в расчете на деталь при больших объемах, и именно это делает его медленным и дорогим в изменении.
Однооперационный штамп — это одна формообразующая позиция. Для прототипных и мелкосерийных работ эта разница определяет три вещи:
Дешевизна изменений
Ревизия означает перерезание пуансона или перешлифовку матричного кольца — а не переналадку полосы, перерезание позиций и повторную отладку всего штампа. Итерация занимает дни, а не недели.
Вы меняете деталь, а не раскладку
Прототип нужен для выявления проблем. Штамп последовательного действия позволяет детали меняться между итерациями; прогрессивный штамп фиксирует геометрию в момент, когда полоса запущена.
Стоимость оснастки начинается с низкой
Вы покупаете одну формовочную позицию, чтобы ответить на вопрос “формуется ли эта деталь?”, вместо покупки целого производственного штампа для ответа на него.
| Маршрут оснастки | Typical fit | Стоимость изменения | Диапазон объёма, где это выигрывает |
|---|---|---|---|
| Однооперационный / единичный удар | Прототипы, пилотные партии, мелкие серии и любые детали, находящиеся в разработке | Наименьшая — один пуансон или одно матричное кольцо | До примерно 10 000 шт. |
| Трансферный пресс | Многоступенчатая формовка, при которой деталь передаётся между позициями | Средняя и высокая | Примерно 20 000–500 000 шт. |
| Прогрессивный штамп | Крупносерийные детали из полосы с совмещением нескольких операций | Наивысшая — раскладка полосы и есть штамп | Свыше примерно 50 000 шт. |
Точка безубыточности не является фиксированным числом. Она зависит от геометрии, материала, толщины стенки и количества необходимых формовочных переходов. Мы рассчитываем маршрут по вашему чертежу, а не по таблице.
Библиотека штампов: два десятилетия вытяжных штампов для одноударной штамповки
Первый из этих штампов был изготовлен в Февраль 2000 года, когда семейная штамповочная мастерская открылась в городке Танся, уезд Жуйань — автомобильном кластере в провинции Чжэцзян, где начинается производственная история Balford. С тех пор завод изготавливает одноместные вытяжные штампы для корпусов электродвигателей, корпусов электромагнитных клапанов, корпусов датчиков, стаканов, крышек, втулок и оболочек и сохраняет их.
Более 4 000 одноместных вытяжных штампов по-прежнему хранятся, обслуживаются и используются повторно. Пуансоны, матричные кольца, прижимы и выталкиватели, накопленные за два десятилетия этой работы, находятся в том же инструментальном цехе, что и последовательная и переносная оснастка, изготовленная после 2020 года.
В этом и заключается практическое преимущество. Эти штампы были изготовлены под стандартные интерфейсы хвостовиков и штамповых блоков, поэтому существующие пуансоны и матричные кольца часто можно повторно скомпоновать под новый цилиндрический профиль. Тогда для новой детали требуется новая оснастка только там, где её геометрия действительно отличается — другой радиус, другая ступень, другая толщина стенки — вместо полного комплекта штампа, изготовленного с нуля.
Что это даёт для прототипного проекта:
- Сроки уходят на отработку вытяжки, а не на изготовление штампа. Там, где геометрия укладывается в существующую библиотеку, первые испытания можно начинать с уже имеющейся оснастки.
- Риски выявляются раньше. Вы видите складки, разрывы, утонение и фестоны на реальных деталях, а не в ходе обсуждения.
- Деталь может измениться. Поскольку однооперационный штамп регулируемый, изменение конструкции не обесценивает вложения в оснастку.
Где это не применимо. Библиотека построена вокруг круглой, осесимметричной геометрии. Детали с сильными ступенями, некруглые или асимметричные обычно требуют новой оснастки, и мы скажем об этом до выставления предложения. Причина, по которой библиотека всё равно полезна, в том, что большинство корпусов электромагнитных клапанов, корпусов датчиков, втулок и колпачков имеют цилиндрическую форму — именно там библиотека окупается.
Прототип на однооперационном штампе, доработка в последовательном штампе
Именно так Balford ведёт новую программу, и это та часть мелкосерийной работы, которая окупается позже.
- Анализ чертежа и DFM. Материал, толщина, критические допуски, требования к стенкам и годовой объём сверяются с технологической последовательностью формовки. Коэффициент вытяжки и количество переходов определяются до раскроя материала.
- Однооперационный прототипный штамп. Одна формовочная позиция за раз, с возможностью регулировки. Это намеренно не серийный штамп.
- Пробные детали, обмерены. Режим отказа проявляется на реальных деталях: гофрение от усилия прижима, разрыв на радиусе матрицы, утонение стенки над радиусом, фестоны на обрезанной кромке, пружинение по диаметру.
- Скорректируйте параметр, который это вызвал. Радиус матрицы, зазор, давление прижима, диаметр заготовки, смазка или добавленная повторная вытяжка либо межоперационный отжиг.
- И только затем проектируйте прогрессивный или переносной штамп — с заложенной в него скорректированной последовательностью.
Коммерческая причина такого порядка проста. На прогрессивном штампе обнаружение той же проблемы после изготовления оснастки означает перерезку позиций, перестройку шага подачи полосы и повторную отладку штампа — это измеряется в штамповой стали и в неделях потерянного производства. Обнаружение на однооперационном штампе стоит перешлифовки пуансона или нового кольца матрицы.
Этот цикл также объясняет, почему прогрессивная и переносная оснастка, которую мы изготавливаем с 2020 года, начинается с проверенных параметров вытяжки, а не с допущений: проблемы уже были найдены на более дешёвой оснастке на этапе прототипа.
Посмотрите, как вытянутый корпус сходит с пресса
Снято в Balford: глубокой вытяжкой формуется корпус соленоидного клапана из мягкой стали. Прототипные и мелкосерийные детали, подобные этой, формуются по одной операции за раз на однооперационных прессах — обычная точка входа для корпуса, который позже переходит на переносное или прогрессивное производство.
Что мы изготавливаем этим способом
Корпуса соленоидных клапанов
Корпуса глубокой вытяжки из DC04 и чистого железа, где важны магнитные характеристики, включая вариант с утонением стенки, когда функциональны и внутренний, и наружный диаметр.
Корпуса датчиков
Корпуса и оболочки датчиков из нержавеющей стали, где определяющими являются коррозионная стойкость, равномерность стенки и чистые посадочные поверхности. См. страницу корпусов датчиков.
Втулки, гильзы и трубки
Круглые тонкостенные детали, где соосность и чистота поверхности важнее сложности геометрии.
Стаканы, колпачки и оболочки
Формованные заготовки и вытянутые оболочки с обрезанными кромками и отверстиями или резьбой, выполняемыми как вторичные операции.
Корпуса электродвигателей и торцевые крышки
Семейство деталей, с которого завод начал работу в 2000 году; до сих пор выпускается для программ бытовой техники, автомобилестроения и промышленности.
Вторая операция
Обрезка, пробивка, нарезание резьбы, подрезка торцов, удаление заусенцев и отжиг, выполняемые на вытянутой детали после формовки, а не заложенные в полосу.
Прототип из того материала, из которого будете производить
Прототип достоверен только тогда, когда он изготовлен из материала производственной марки. Balford изготавливает прототипы из тех же материалов, что используются для серийных деталей, — это особенно важно там, где материал несёт функциональную нагрузку, а не только задаёт форму:
| Material | Типовое применение прототипов и мелкосерийного производства |
|---|---|
| DC04 / низкоуглеродистая сталь для глубокой вытяжки | Корпуса соленоидных клапанов, вытянутые оболочки и типовые цилиндрические детали, где способность к вытяжке важнее прочности |
| Технически чистое железо (DT4 / DT4C) | Магнитомягкие корпуса, гильзы и полюсные детали, где магнитная проницаемость и коэрцитивная сила являются функциональными требованиями |
| Нержавеющая сталь (304 / 316) | Корпуса датчиков и детали, подверженные воздействию влаги, охлаждающей жидкости или химикатов; быстро нагартовывается, поэтому количество вытяжек и необходимость межоперационного отжига определяются на раннем этапе |
| Латунь и медь | Электрические и тепловые детали, клеммы и фитинги; высокая формуемость, хороший выбор, когда прототип нужно паять или припаивать твёрдым припоем |
| Aluminium | Лёгкие корпуса и кожухи; штампуемость сильно зависит от сплава, поэтому марка подтверждается до изготовления оснастки |
Прототипирование корпуса соленоида из DC04 или чистого железа, а не из удобного заменителя, также означает, что измеренные магнитные результаты будут теми же, что и в серийном производстве — режим отжига и магнитные свойства переносятся, потому что материал и технологический маршрут формования совпадают.
Чего не даёт мелкосерийная штамповка
Это не будет самой низкой ценой за единицу
Пооперационная работа означает больше перегрузок и больше отдельных операций по определению. Если ваш годовой объём уже высок и стабилен, прогрессивный или переносной штамп выиграет по себестоимости единицы — и мы вам об этом скажем, даже если стоимость оснастки выше.
Подходит не для каждой геометрии
Библиотека одноударных штампов охватывает цилиндрические профили. Детали некруглой, асимметричной формы или с сильными ступенями обычно требуют специальной оснастки.
Некоторые операции всегда отдаются на аутсорсинг
Медленная проволочная электроэрозия и вся термообработка серийных деталей выполняются проверенными партнёрами с предоставлением сертификатов нам. Всё остальное — проектирование и изготовление оснастки, обычная и быстрая проволочная электроэрозия, вытяжка, вторичные операции и контроль — выполняется собственными силами.
Это не заменяет полноценную проверку технологичности конструкции (DFM)
Прототипная оснастка отвечает на вопросы формообразования, а не на коммерческие вопросы. Толщина стенки, позиции допусков и то, какой диаметр является функциональным, всё ещё должны быть зафиксированы на чертеже.
Часто задаваемые вопросы
Balford предлагает изготовление прототипов и мелкосерийную глубокую вытяжку, а не требует серийного объёма, поэтому вопрос не в минимальном объёме заказа, а в том, какой вариант оснастки подходит. Если геометрия укладывается в существующую библиотеку однооперационных штампов, первые детали можно изготовить на уже имеющейся оснастке. Если требуется новая оснастка, это вопрос оснастки, а не количества, и мы даём предложение соответственно.
Да, если деталь имеет известную геометрию или повторяет что-то уже находящееся в производстве. Когда коэффициент вытяжки агрессивный, допуск на стенку жёсткий или число стадий формообразования неопределённо, прототипирование на однооперационной оснастке обычно обходится дешевле в целом — стоимость неправильной раскладки полосы оплачивается штамповой сталью и неделями, а не одним пуансоном.
Да, и мы это рекомендуем. DC04, чистое железо (DT4 / DT4C), нержавеющая сталь, латунь, медь и алюминий — всё это вытягивается у нас. Изготовление прототипа из производственной марки особенно важно для магнитомягких корпусов, поскольку именно материал и схема формообразования определяют магнитную проницаемость и коэрцитивную силу — замена материала сделала бы измерения бессмысленными.
Прессы от 25 до 350 т, а максимальный диаметр глубокой вытяжки, который мы предлагаем, составляет Ø250 мм. Подходит ли конкретная деталь, зависит от марки материала, толщины листа, отношения глубины к диаметру, требований к стенке и того, сколько стадий вытяжки допускает геометрия. Мы подтверждаем последовательность по вашему чертежу перед выставлением предложения, а полный перечень оборудования опубликован в разделе перечень оборудования.
Это зависит от двух факторов: охватывается ли геометрия существующей библиотекой однооперационных штампов и сколько стадий формообразования требуется детали. Деталь, в которой используются имеющиеся пуансоны и матричные кольца, значительно быстрее выходит на отладочные вытяжки, чем деталь, для которой нужен полностью новый штамповый комплект. Сроки мы подтверждаем вместе с ответом по DFM, чтобы у вас была дата до принятия обязательств по оснастке.
Достаточно данных для определения последовательности формообразования: чертёж или 3D-модель, марка материала, толщина листа, критические допуски и указание, какой диаметр является функциональным, ожидаемое количество и предполагается ли последующий переход детали в серийное производство. Отправка чертежа на DFM review — самый быстрый способ получить маршрут обработки и концепцию оснастки, а не просто цифру.
Да. Прототипные детали и детали первой партии проходят контроль на собственном производстве с использованием той же метрологии, что и для серийной продукции — оптический проектор 2.5D, микрометры и нутромеры, профилометр, приборы для контроля соосности, калибры «проходной / непроходной» и испытание на твёрдость — а для новых программ может быть предоставлена документация PPAP уровня 3.
Связанные страницы: Глубокая вытяжка металла · Глубокая вытяжка: полное техническое руководство · Штамповка прогрессивными штампами · Штамповка на многопозиционном прессе · Собственное проектирование и изготовление оснастки · Перечень оборудования · Как изготавливаются вытянутые детали · Как формируется цена на штампованные детали · Корпуса соленоидных клапанов · PPAP
Пришлите чертёж — мы подскажем, какой вариант оснастки подходит
Укажите марку материала, толщину листа, количество и допуск, который действительно важен. Мы вернёмся с последовательностью формообразования, информацией о том, покрывает ли имеющаяся однооперационная оснастка данную геометрию, и что потребуется для прототипа или мелкой серии.
Пришлите ваш чертёж на DFM-анализ