Prototyping · Kleinserien · Einzelwerkzeuge
Stanzen in kleinen Stückzahlen und Prototyping
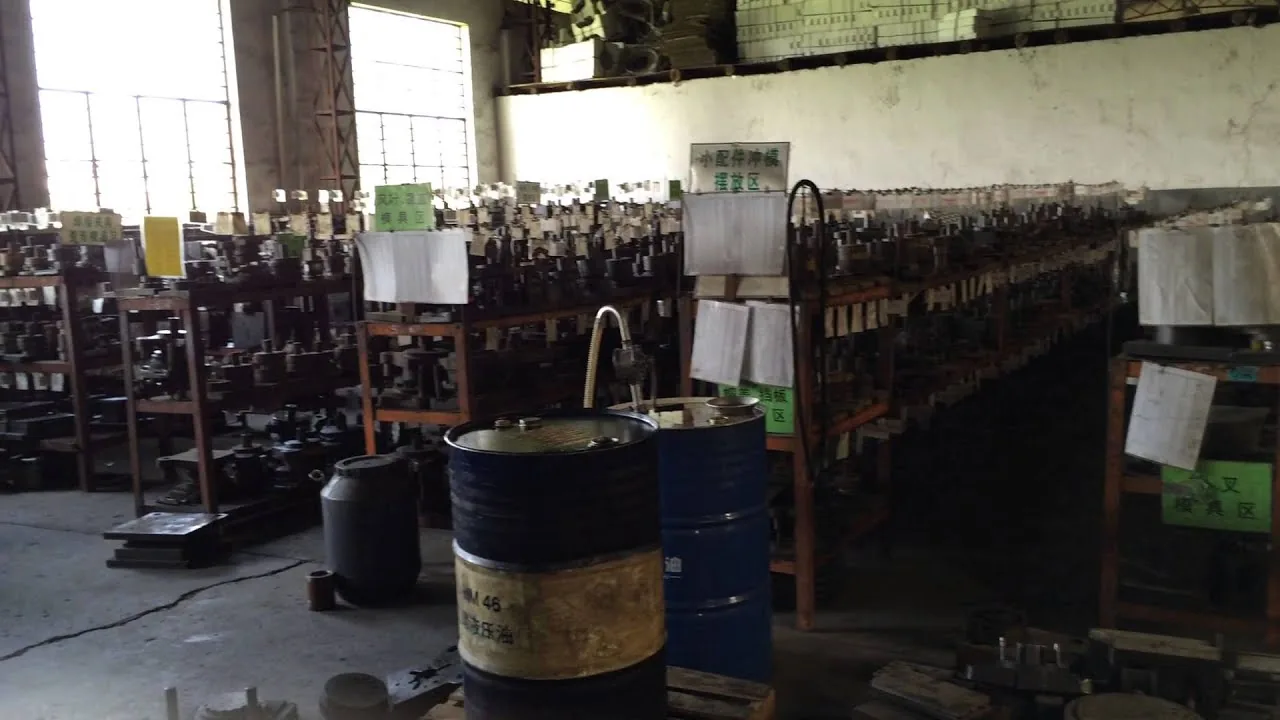
Balford verfügt über mehr als 4.000 Einzelziehwerkzeuge, angesammelt seit dem ersten Schnitt im Februar 2000. Dank dieser Sammlung benötigt ein neues zylindrisches Gehäuse in der Regel nur dort neue Werkzeuge, wo seine Geometrie tatsächlich abweicht. Von einer Handvoll Teilen bis zu einigen Tausend – ohne ein Folgeverbundwerkzeug zu kaufen, bevor die Stückzahl es rechtfertigt.
Was ist Kleinserienstanzen?
Kleinserienstanzen erzeugt eine kleine Stückzahl umgeformter Metallteile — vom Einzelprototyp bis zu einigen Tausend Stück — auf Einzelwerkzeugen statt auf Folgeverbund- oder Transferwerkzeugen. Das liegt daran, dass sich ein Mehrstationenwerkzeug erst ab einer bestimmten Stückzahl amortisiert: Die Werkzeugkosten verteilen sich auf die damit gefertigten Teile. Unterhalb dieses Break-even ist jeweils eine Umformstation schneller aufgebaut, günstiger zu ändern und deutlich einfacher zu iterieren. In der Praxis geht es nicht um Qualität — es werden dieselben Pressen und dieselbe Ziehtechnik eingesetzt — sondern darum, mit welchem Werkzeugweg man keine Stückzahlen bezahlt, die man noch nicht hat.
Warum Einzelwerkzeuge unter etwa 10.000 Stück überlegen sind
Ein Folgeverbundwerkzeug ist nicht ein Werkzeug. Es ist ein Streifenlayout, ein Trägersteg, Zentrierstifte, eine Stationsfolge und jede Umformoperation in einem Schnitt. Genau das macht es bei hoher Stückzahl schnell und günstig pro Teil und genau das macht es langsam und teuer bei Änderungen.
Ein Einzelwerkzeug ist eine Umformstation. Für Prototypen- und Kleinserienarbeit entscheidet dieser Unterschied über drei Punkte:
Änderungen sind günstig
Eine Revision bedeutet, einen Stempel neu zu schneiden oder einen Ziehring nachzuschleifen — nicht, ein Band neu zu takten, Stationen neu zu schneiden und das gesamte Werkzeug neu abzumustern. Die Iteration bleibt bei Tagen statt Wochen.
Sie ändern das Teil, nicht das Layout
Ein Prototyp existiert, um Probleme zu finden. Einzelplatzwerkzeuge erlauben es dem Teil, sich zwischen Iterationen zu bewegen; ein Folgeverbundwerkzeug fixiert die Geometrie in dem Moment, in dem das Band festgelegt ist.
Werkzeugkosten starten niedrig
Sie kaufen eine Umformstation, um die Frage zu beantworten: „Bildet sich dieses Teil?“ statt ein komplettes Serienwerkzeug zu kaufen, um sie zu beantworten.
| Werkzeugweg | Typical fit | Kosten für Änderung | Stückzahlband, in dem es gewinnt |
|---|---|---|---|
| Einzelplatz / Einzelhub | Prototypen, Vorserien, Kleinserien und jedes Teil, das sich noch in Entwicklung befindet | Am niedrigsten — ein Stempel oder ein Ziehring | Unter etwa 10.000 Stk. |
| Transferpresse | Mehrstufenumformung, bei der das Teil zwischen den Stationen weitertransportiert wird | Mittel bis hoch | Etwa 20.000–500.000 Stk |
| Folgeverbundwerkzeug | Bandgeführte Teile in hoher Stückzahl mit mehreren kombinierten Arbeitsgängen | Am höchsten — das Bandlayout bestimmt das Werkzeug | Ab etwa 50.000 Stk |
Der Break-even-Punkt ist keine feste Zahl. Er verschiebt sich mit Geometrie, Werkstoff, Wandstärke und der Anzahl der erforderlichen Umformstufen. Wir kalkulieren die Route anhand Ihrer Zeichnung, statt eine Tabelle anzuwenden.
Der Werkzeugbestand: zwei Jahrzehnte Erfahrung mit Ziehwerkzeugen für Einzelhub
Das erste dieser Werkzeuge wurde gefertigt im Februar 2000, als die familiengeführte Stanzerei in Tangxia Town, Rui’an — dem Automobilzulieferer-Cluster in Zhejiang, wo die Fertigungsgeschichte von Balford beginnt. Seitdem hat das Werk Einzelzugwerkzeuge für Motorgehäuse, Magnetventilgehäuse, Sensorgehäuse, Becher, Kappen, Buchsen und Hülsen gebaut und instand gehalten.
Mehr als 4.000 Einzelzugwerkzeuge werden noch immer vorgehalten, gewartet und wiederverwendet. Stempel, Schneidringe, Niederhalter und Auswerfer, die über zwei Jahrzehnte dieser Arbeit angesammelt wurden, lagern im selben Werkzeugbau wie die nach 2020 gefertigten Folgeverbund- und Transferwerkzeuge.
Das ist der praktische Vorteil. Diese Werkzeuge wurden auf gängige Schaft- und Gestell-Schnittstellen ausgelegt, sodass vorhandene Stempel und Schneidringe oft zu einem neuen zylindrischen Profil neu kombiniert werden können. Ein neues Teil benötigt dann neue Werkzeuge nur dort, wo seine Geometrie tatsächlich abweicht — ein anderer Radius, eine andere Stufe, eine andere Wandstärke — statt eines komplett neu geschnittenen Werkzeugsatzes.
Was das für ein Prototypenprojekt bedeutet:
- Der Zeitplan fließt in Ziehversuche, nicht in die Werkzeugherstellung. Wo die Geometrie innerhalb der vorhandenen Bibliothek liegt, können die ersten Versuche mit bereits vorhandenen Werkzeugen starten.
- Risiken zeigen sich früher. Sie sehen Falten, Risse, Wanddickenreduzierung und Zipfelbildung an realen Bauteilen statt in einer Diskussion.
- Das Bauteil kann sich ändern. Da ein Einzeloperation-Werkzeug anpassbar ist, macht eine Designänderung die Werkzeuginvestition nicht ungültig.
Wo dies nicht gilt. Die Bibliothek ist auf runde, rotationssymmetrische Geometrien ausgelegt. Stark abgesetzte, unrunde oder asymmetrische Bauteile erfordern in der Regel neue Werkzeuge, und wir sagen dies vor der Angebotserstellung. Der Grund, warum es sich dennoch lohnt, ist, dass die meisten Magnetventilgehäuse, Sensorgehäuse, Buchsen und Kappen zylindrisch sind — genau dort zahlt sich die Bibliothek aus.
Prototyp im Einzeloperation-Verfahren, Korrektur im Folgeverbundwerkzeug
So führt Balford ein neues Programm durch, und das ist der Teil der Kleinserienfertigung, der sich später auszahlt.
- Zeichnungsprüfung und DFM. Material, Dicke, kritische Toleranzen, Wandstärkenanforderungen und Jahresvolumen werden gegen die Umformfolge geprüft. Ziehverhältnis und Anzahl der Stufen werden festgelegt, bevor irgendetwas geschnitten wird.
- Einzeloperation-Prototypenwerkzeug. Eine Umformstation nach der anderen, ausgelegt auf Anpassbarkeit. Dies ist bewusst nicht das Serienwerkzeug.
- Prüfteile, vermessen. Der Fehlermodus zeigt sich an echten Teilen: Faltenbildung durch Niederhalterkraft, Reißen am Ziehradius, Wandausdünnung oberhalb des Radius, Zipfelbildung an der beschnittenen Kante, Rückfederung am Durchmesser.
- Den Parameter korrigieren, der die Ursache war. Ziehradius, Spiel, Niederhalterdruck, Zuschnittdurchmesser, Schmierung oder ein zusätzlicher Nachzug bzw. eine Zwischenglühung.
- Erst dann das Folgeverbund- oder Transferwerkzeug auslegen — mit der korrigierten Abfolge fest eingebaut.
Der kaufmännische Grund für diese Reihenfolge ist eindeutig. Bei einem Folgeverbundwerkzeug bedeutet das Entdecken desselben Problems nach dem Werkzeugschnitt das Neuschneiden von Stationen, das Neu-Takten des Bandes und das erneute Erproben des Werkzeugs — gemessen in Werkzeugstahl und in Wochen verlorener Produktion. Wird es an einem Einzeloperationswerkzeug gefunden, kostet das ein Nachschleifen des Stempels oder einen neuen Ziehring.
Diese Schleife ist auch der Grund, warum die Folgeverbund- und Transferwerkzeuge, die wir seit 2020 gebaut haben, von bewährten Ziehparametern statt von Annahmen ausgehen: Die Probleme wurden bereits gefunden, am günstigeren Werkzeug, in der Prototypenphase.
Sehen Sie, wie ein gezogenes Gehäuse von der Presse kommt
Bei Balford gefilmt: ein tiefgezogenes Gehäuse eines Magnetventils aus Baustahl. Prototypen- und Kleinserienteile wie dieses werden Stufe für Stufe auf den Einzeloperationspressen umgeformt — der übliche Einstieg für ein Gehäuse, das später in die Transfer- oder Folgeverbundfertigung übergeht.
Was wir so fertigen
Magnetventilgehäuse
Tiefgezogene Gehäuse aus DC04 und Reinsteisen, wenn magnetische Eigenschaften entscheidend sind, einschließlich der Wanddickenreduzierung, wenn Innen- und Außendurchmesser funktional sind.
Sensorgehäuse
Sensorgehäuse und -hülsen aus Edelstahl, bei denen Korrosionsbeständigkeit, gleichmäßige Wandstärke und saubere Dichtflächen die Konstruktion bestimmen. Siehe die Sensorgehäuse-Seite.
Buchsen, Hülsen und Rohre
Runde, dünnwandige Teile, bei denen Rundlauf und Oberflächengüte wichtiger sind als Komplexität.
Becher, Kappen und Hülsen
Umgeformte Verschlüsse und gezogene Hülsen mit beschnittenen Kanten und als Sekundäroperationen ergänzten gestanzten oder mit Gewinde versehenen Merkmalen.
Motorgehäuse und Endkappen
Die Teilefamilie, mit der dieses Werk im Jahr 2000 begonnen hat, wird noch heute für Hausgeräte-, Automobil- und Industrieprogramme gefertigt.
Zweitbearbeitung
Entgraten, Lochen, Gewindeschneiden, Planen, Entgraten und Glühen, die nach dem Umformen an einem gezogenen Teil vorgenommen werden, anstatt in ein Band integriert zu sein.
Prototyp aus dem Werkstoff, in dem Sie später produzieren
Ein Prototyp sagt nur dann die Wahrheit, wenn er aus dem Serienwerkstoff gefertigt ist. Balford fertigt Prototypen aus denselben Werkstoffen wie die Serienteile — was besonders dann zählt, wenn der Werkstoff die Funktion und nicht nur die Form trägt:
| Material | Typische Prototypen- und Kleinserienanwendung |
|---|---|
| DC04 / kohlenstoffarmer Tiefziehstahl | Magnetventilgehäuse, gezogene Hülsen und allgemeine zylindrische Teile, bei denen die Tiefziehbarkeit wichtiger ist als die Festigkeit |
| Reineisen (DT4 / DT4C) | Weichmagnetische Gehäuse, Hülsen und Polteile, bei denen Permeabilität und Koerzitivfeldstärke funktionale Anforderungen sind |
| Edelstahl (304 / 316) | Sensor-Gehäuse und Teile, die Feuchtigkeit, Kühlmittel oder Chemikalien ausgesetzt sind; verfestigt schnell, daher werden die Anzahl der Züge und eventuelle Zwischenglühungen frühzeitig festgelegt |
| Messing und Kupfer | Elektrische und thermische Teile, Anschlüsse und Fittings; sehr gut umformbar und eine gute Wahl, wenn ein Prototyp gelötet oder hartgelötet werden muss |
| Aluminium | Leichte Gehäuse und Umschließungen; die Umformbarkeit variiert stark je nach Legierung, weshalb die Werkstoffsorte vor der Werkzeugerstellung bestätigt wird |
Die Prototypenfertigung eines Magnetgehäuses aus DC04 oder Reinsteisen statt aus einem bequemen Ersatzwerkstoff bedeutet auch, dass die gemessenen magnetischen Ergebnisse den Ergebnissen in der Serienproduktion entsprechen — die Glühung und die magnetischen Eigenschaften übertragen sich, weil es der Werkstoff und der Umformweg getan haben.
Was die Kleinserien-Stanzfertigung nicht leistet
Es wird nicht der günstigste Stückpreis sein
Einzeloperationen bedeuten per Definition mehr Handhabung und mehr separate Arbeitsgänge. Wenn Ihr Jahresvolumen bereits hoch und stabil ist, wird ein Folgeverbund- oder Transferwerkzeug beim Stückkostenvergleich günstiger sein — und wir sagen Ihnen das, auch wenn das Werkzeugangebot höher ausfällt.
Es eignet sich nicht für jede Geometrie
Die Einzelhub-Werkzeugbibliothek deckt zylindrische Profile ab. Nicht kreisförmige, asymmetrische oder stark abgestufte Teile benötigen in der Regel spezielle Werkzeuge.
Einige Schritte werden immer ausgelagert
Drahterodieren (Langschnitt) und die gesamte Wärmebehandlung von Serienteilen laufen über audierte Partner, mit Zertifikaten, die an uns zurückgehen. Alles andere — Werkzeugkonstruktion und -bau, konventionelles und schnelles Drahterodieren, Tiefziehen, Sekundäroperationen und Prüfung — erfolgt im Haus.
Es ist kein Ersatz für eine echte DFM-Prüfung
Ein Prototypenwerkzeug beantwortet Fragen zur Umformung, nicht zu kaufmännischen Aspekten. Wandstärkenangaben, Toleranzpositionen und welcher Durchmesser funktional ist, müssen weiterhin in der Zeichnung festgelegt werden.
Häufig gestellte Fragen
Balford kalkuliert Prototypen und Kleinserien im Tiefziehen, ohne eine Serienmenge vorauszusetzen. Die Frage ist daher nicht die Mindestbestellmenge, sondern welcher Werkzeugweg passt. Liegt die Geometrie innerhalb der vorhandenen Einzeloperations-Werkzeugbibliothek, können die ersten Teile mit bereits vorhandenen Werkzeugen gefertigt werden. Ist ein neues Werkzeug erforderlich, ist das eine Werkzeugfrage und keine Mengenfrage, und wir kalkulieren entsprechend.
Ja, wenn das Teil eine bekannte Geometrie ist oder eine Wiederholung eines bereits in Serie gefertigten Teils. Bei aggressivem Ziehverhältnis, enger Wandstärkenangabe oder unklarer Anzahl der Umformstufen ist das Prototyping auf Einzeloperations-Werkzeugen in der Regel insgesamt kostengünstiger — die Kosten eines falschen Streifenlayouts werden in Werkzeugstahl und in Wochen bezahlt, nicht in einem einzigen Hub.
Ja, und wir empfehlen es. DC04, Reineisen (DT4 / DT4C), Edelstahl, Messing, Kupfer und Aluminium werden hier alle tiefgezogen. Die Herstellung eines Prototyps in der Seriengüte ist besonders bei weichmagnetischen Gehäusen wichtig, weil Werkstoff und Umformweg die Permeabilität und Koerzitivfeldstärke bestimmen — ein Ersatzwerkstoff würde die Messungen aussagelos machen.
Die Pressen reichen von 25 t bis 350 t, und der maximale Tiefzieh-Durchmesser, den wir kalkulieren, beträgt Ø250 mm. Ob ein bestimmtes Teil passt, hängt von Werkstoffgüte, Blechdicke, Verhältnis von Tiefe zu Durchmesser, Wandstärkenanforderung und der Anzahl der Ziehstufen ab, die die Geometrie zulässt. Wir bestätigen die Folge gegen Ihre Zeichnung vor der Kalkulation, und die vollständige Maschinenliste ist veröffentlicht auf der Maschinenliste.
Das hängt von zwei Faktoren ab: ob die Geometrie durch die bestehende Stempelbibliothek für Einzeloperationen abgedeckt ist und wie viele Umformstufen das Teil benötigt. Ein Teil, das vorhandene Stempel und Ziehringe wiederverwendet, geht deutlich früher in Ziehversuche als eines, das einen kompletten neuen Werkzeugsatz erfordert. Den Terminplan bestätigen wir gemeinsam mit der DFM-Rückmeldung, sodass Sie ein Datum haben, bevor Sie sich auf das Werkzeug festlegen.
Ausreichend Informationen zur Festlegung der Umformfolge: Zeichnung oder 3D-Modell, Werkstoffgüte, Blechdicke, die kritischen Toleranzen und welcher Durchmesser funktional ist, erwartete Stückzahl und ob das Teil später in die Serienproduktion übergehen soll. Die Zeichnung senden an DFM review ist der schnellste Weg, um eine Fertigungsroute und ein Werkzeugkonzept statt nur einer Zahl zu erhalten.
Ja. Prototypen- und Erstmusterteile werden im Haus mit derselben Messtechnik geprüft, die auch in der Produktion eingesetzt wird — 2,5D-optisches Projektor, Mikrometer und Innenmessgeräte, Rauheitsmessgerät, Koaxialitätsmessgeräte, Gut-/Schlecht-Lehren und Härteprüfung — und PPAP-Level-3-Dokumentation kann für neue Programme bereitgestellt werden.
Verwandte Seiten: Tiefziehen Metallstanzen · Tiefziehen: der komplette technische Leitfaden · Folgeschnittstanzen · Transferpressenstanzen · Werkzeugkonstruktion & -bau im Haus · Ausrüstungsliste · So werden Tiefziehteile hergestellt · Wie Stanzteile kalkuliert werden · Magnetventilgehäuse · PPAP
Senden Sie die Zeichnung — wir sagen Ihnen, welcher Werkzeugweg passt
Geben Sie Werkstoffgüte, Blechdicke, Stückzahl und die tatsächlich relevante Toleranz an. Wir melden uns mit der Umformfolge, ob vorhandene Einzeloperationswerkzeuge die Geometrie abdecken, und was ein Prototyp oder eine Kleinserie erfordern würde.
Senden Sie Ihre Zeichnung für eine DFM-Prüfung