Une pièce estampée ou emboutie s'assemble ou ne s'assemble pas, et la différence tient généralement à deux ou trois dimensions. Le laboratoire de contrôle de Balford a précisément pour mission d'identifier ces dimensions avant l'expédition des pièces — et de produire les preuves mesurées sur lesquelles reposent une soumission PPAP, un rapport de contrôle de première pièce ou une enquête suite à une réclamation client.
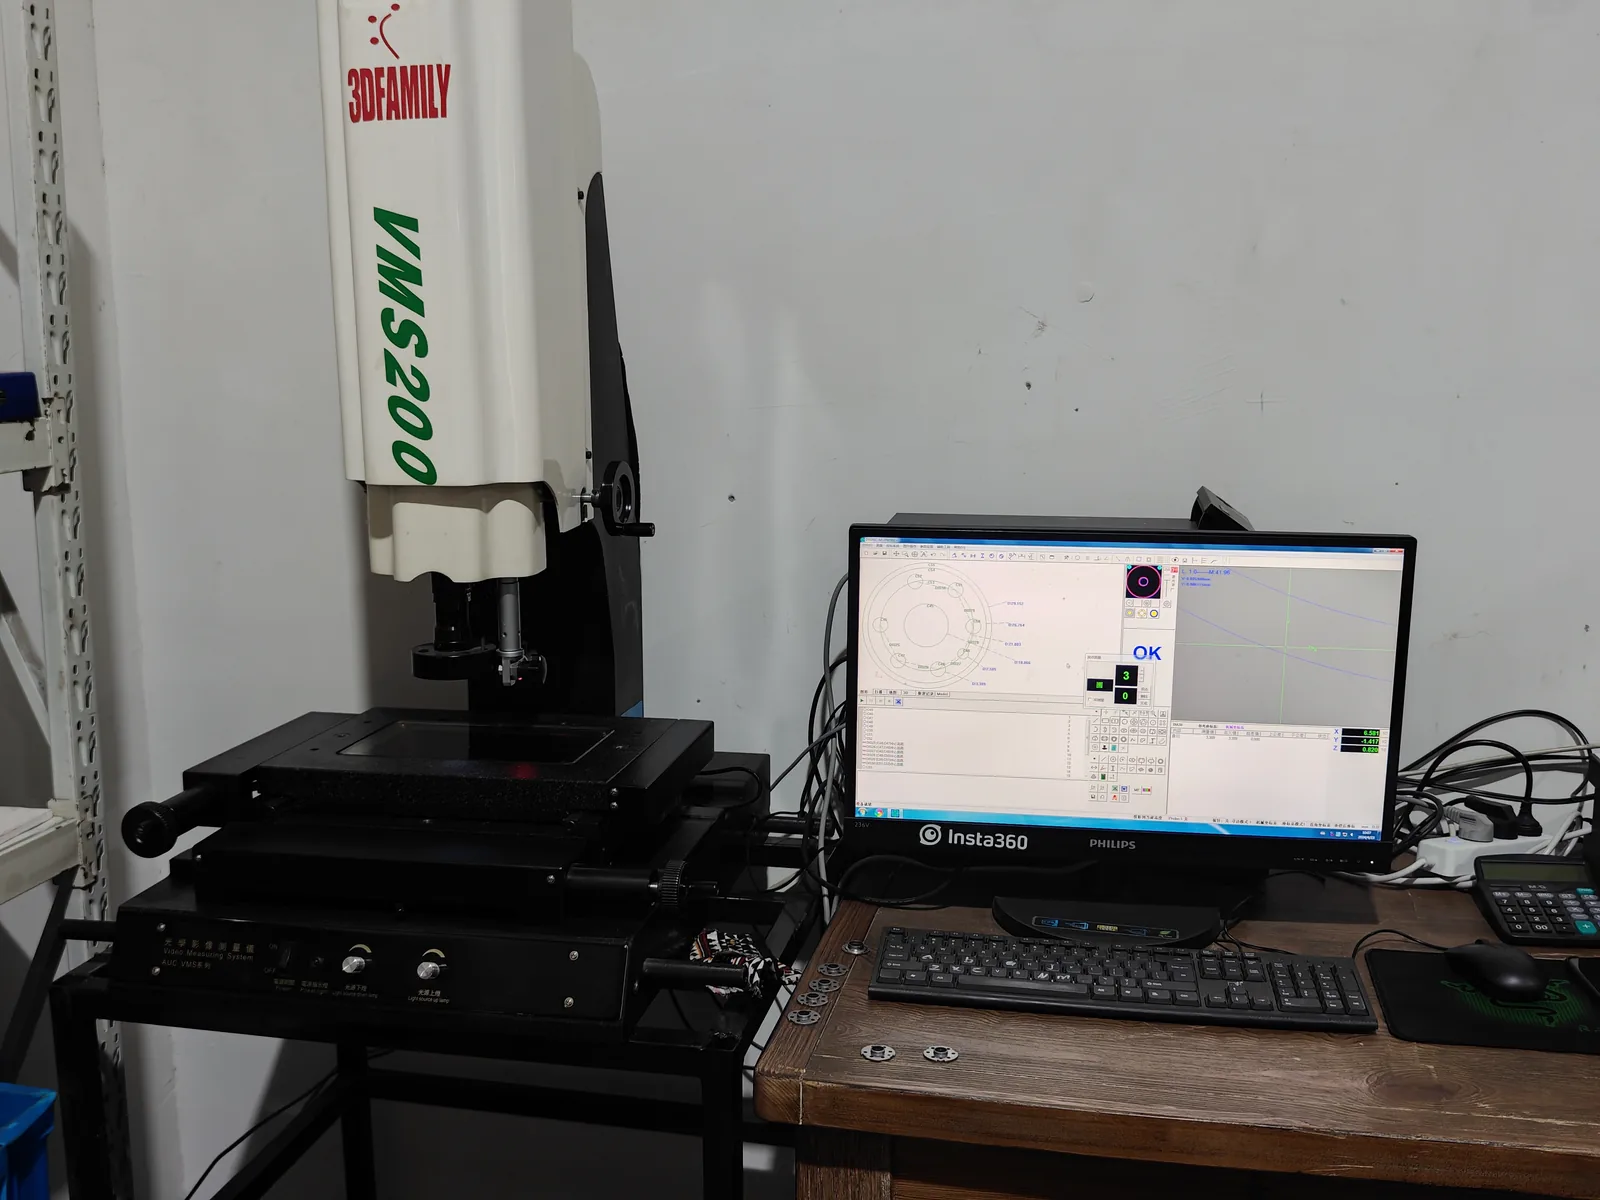
Ce que le laboratoire peut mesurer
- Dimensionnel— diamètres extérieurs et intérieurs, épaisseur de paroi, hauteurs, profondeurs, positions des épaulements, géométrie des brides.
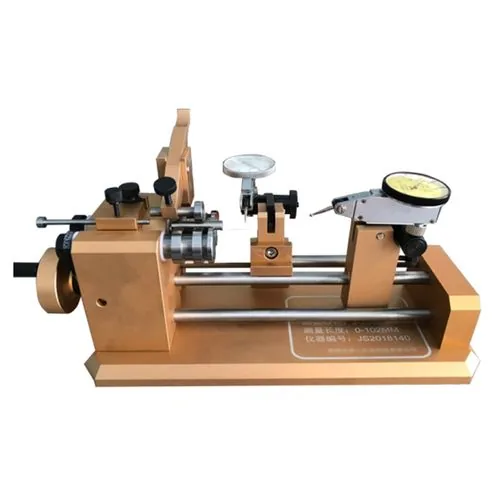
- Géométrique— concentricité et faux rond sur les boîtiers cylindriques, ainsi que des contrôles de profil sur les bords emboutis et estampés.
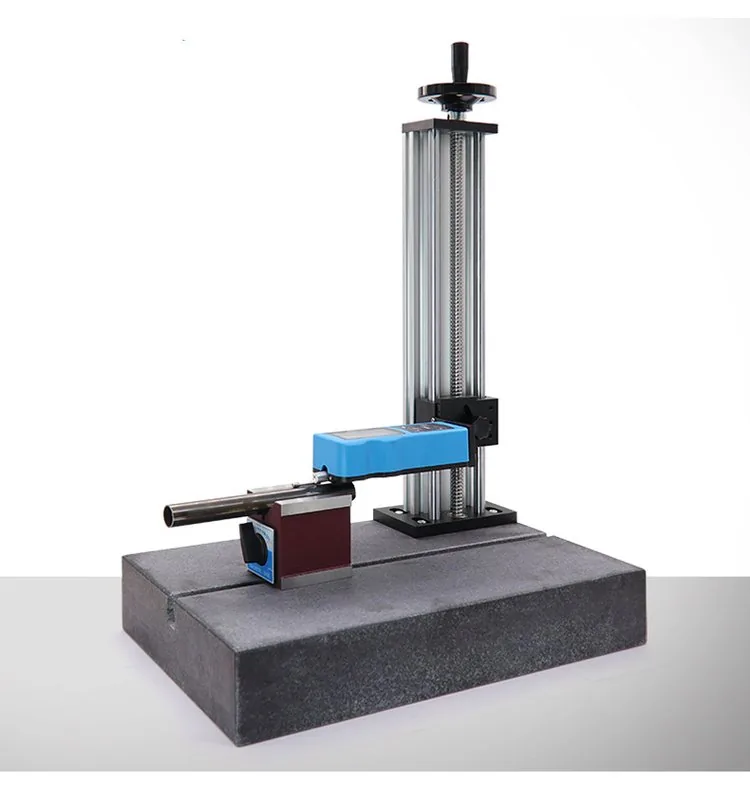
- État de surface— Ra sur les surfaces formées et usinées.
- Dureté— matières entrantes et pièces formées, mesurées sur un duromètre Rockwell.
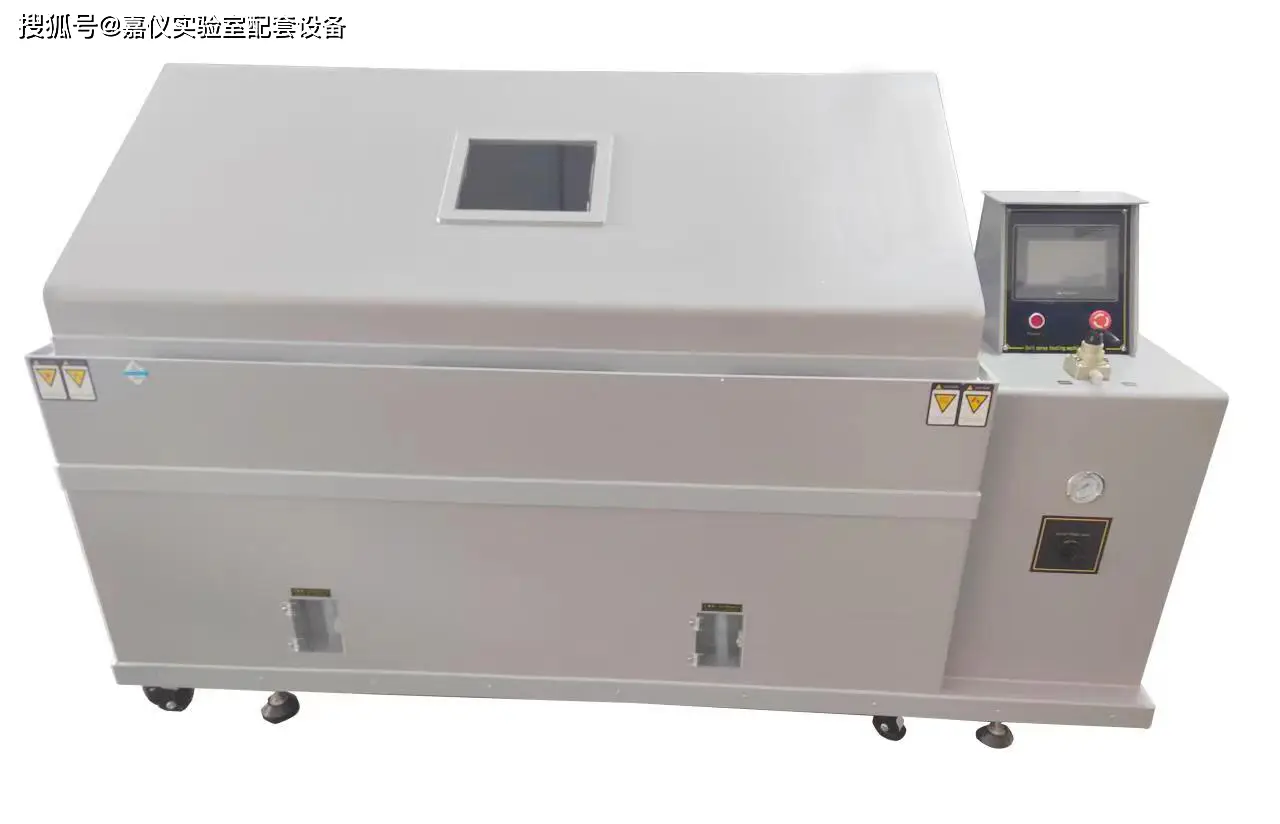
- Corrosion— essais au brouillard salin sur pièces plaquées et passivées.
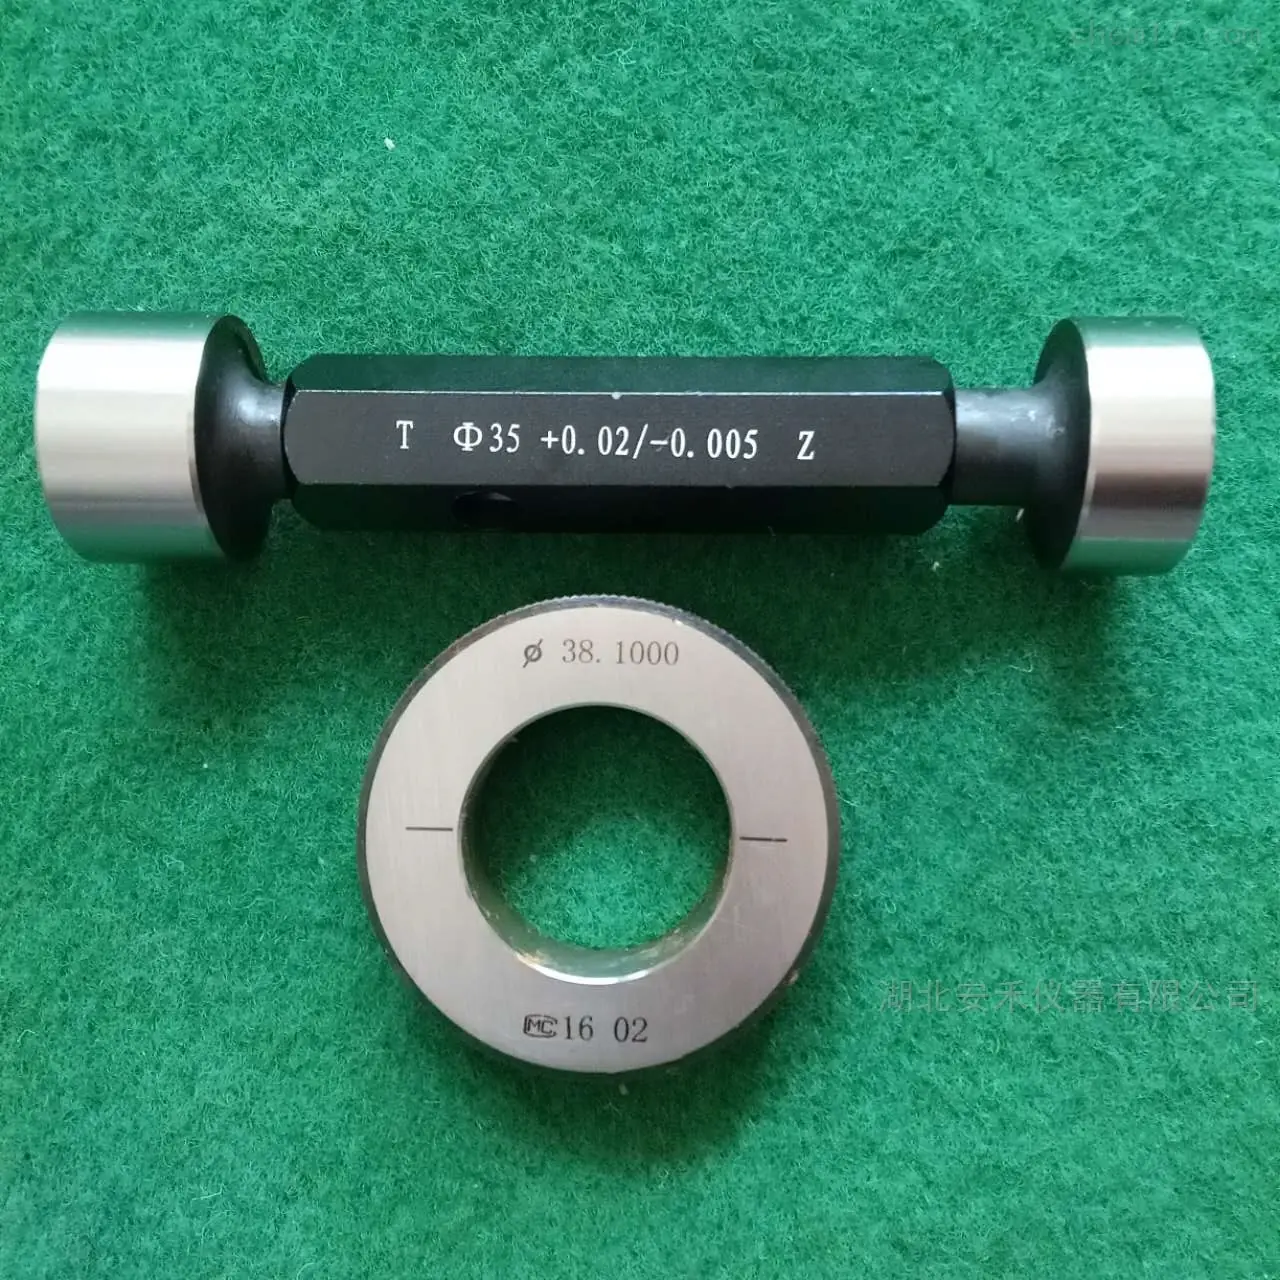
- Contrôle des caractéristiques— contrôle par calibres go/no-go à la presse pour les trous, les lumières et les positions.
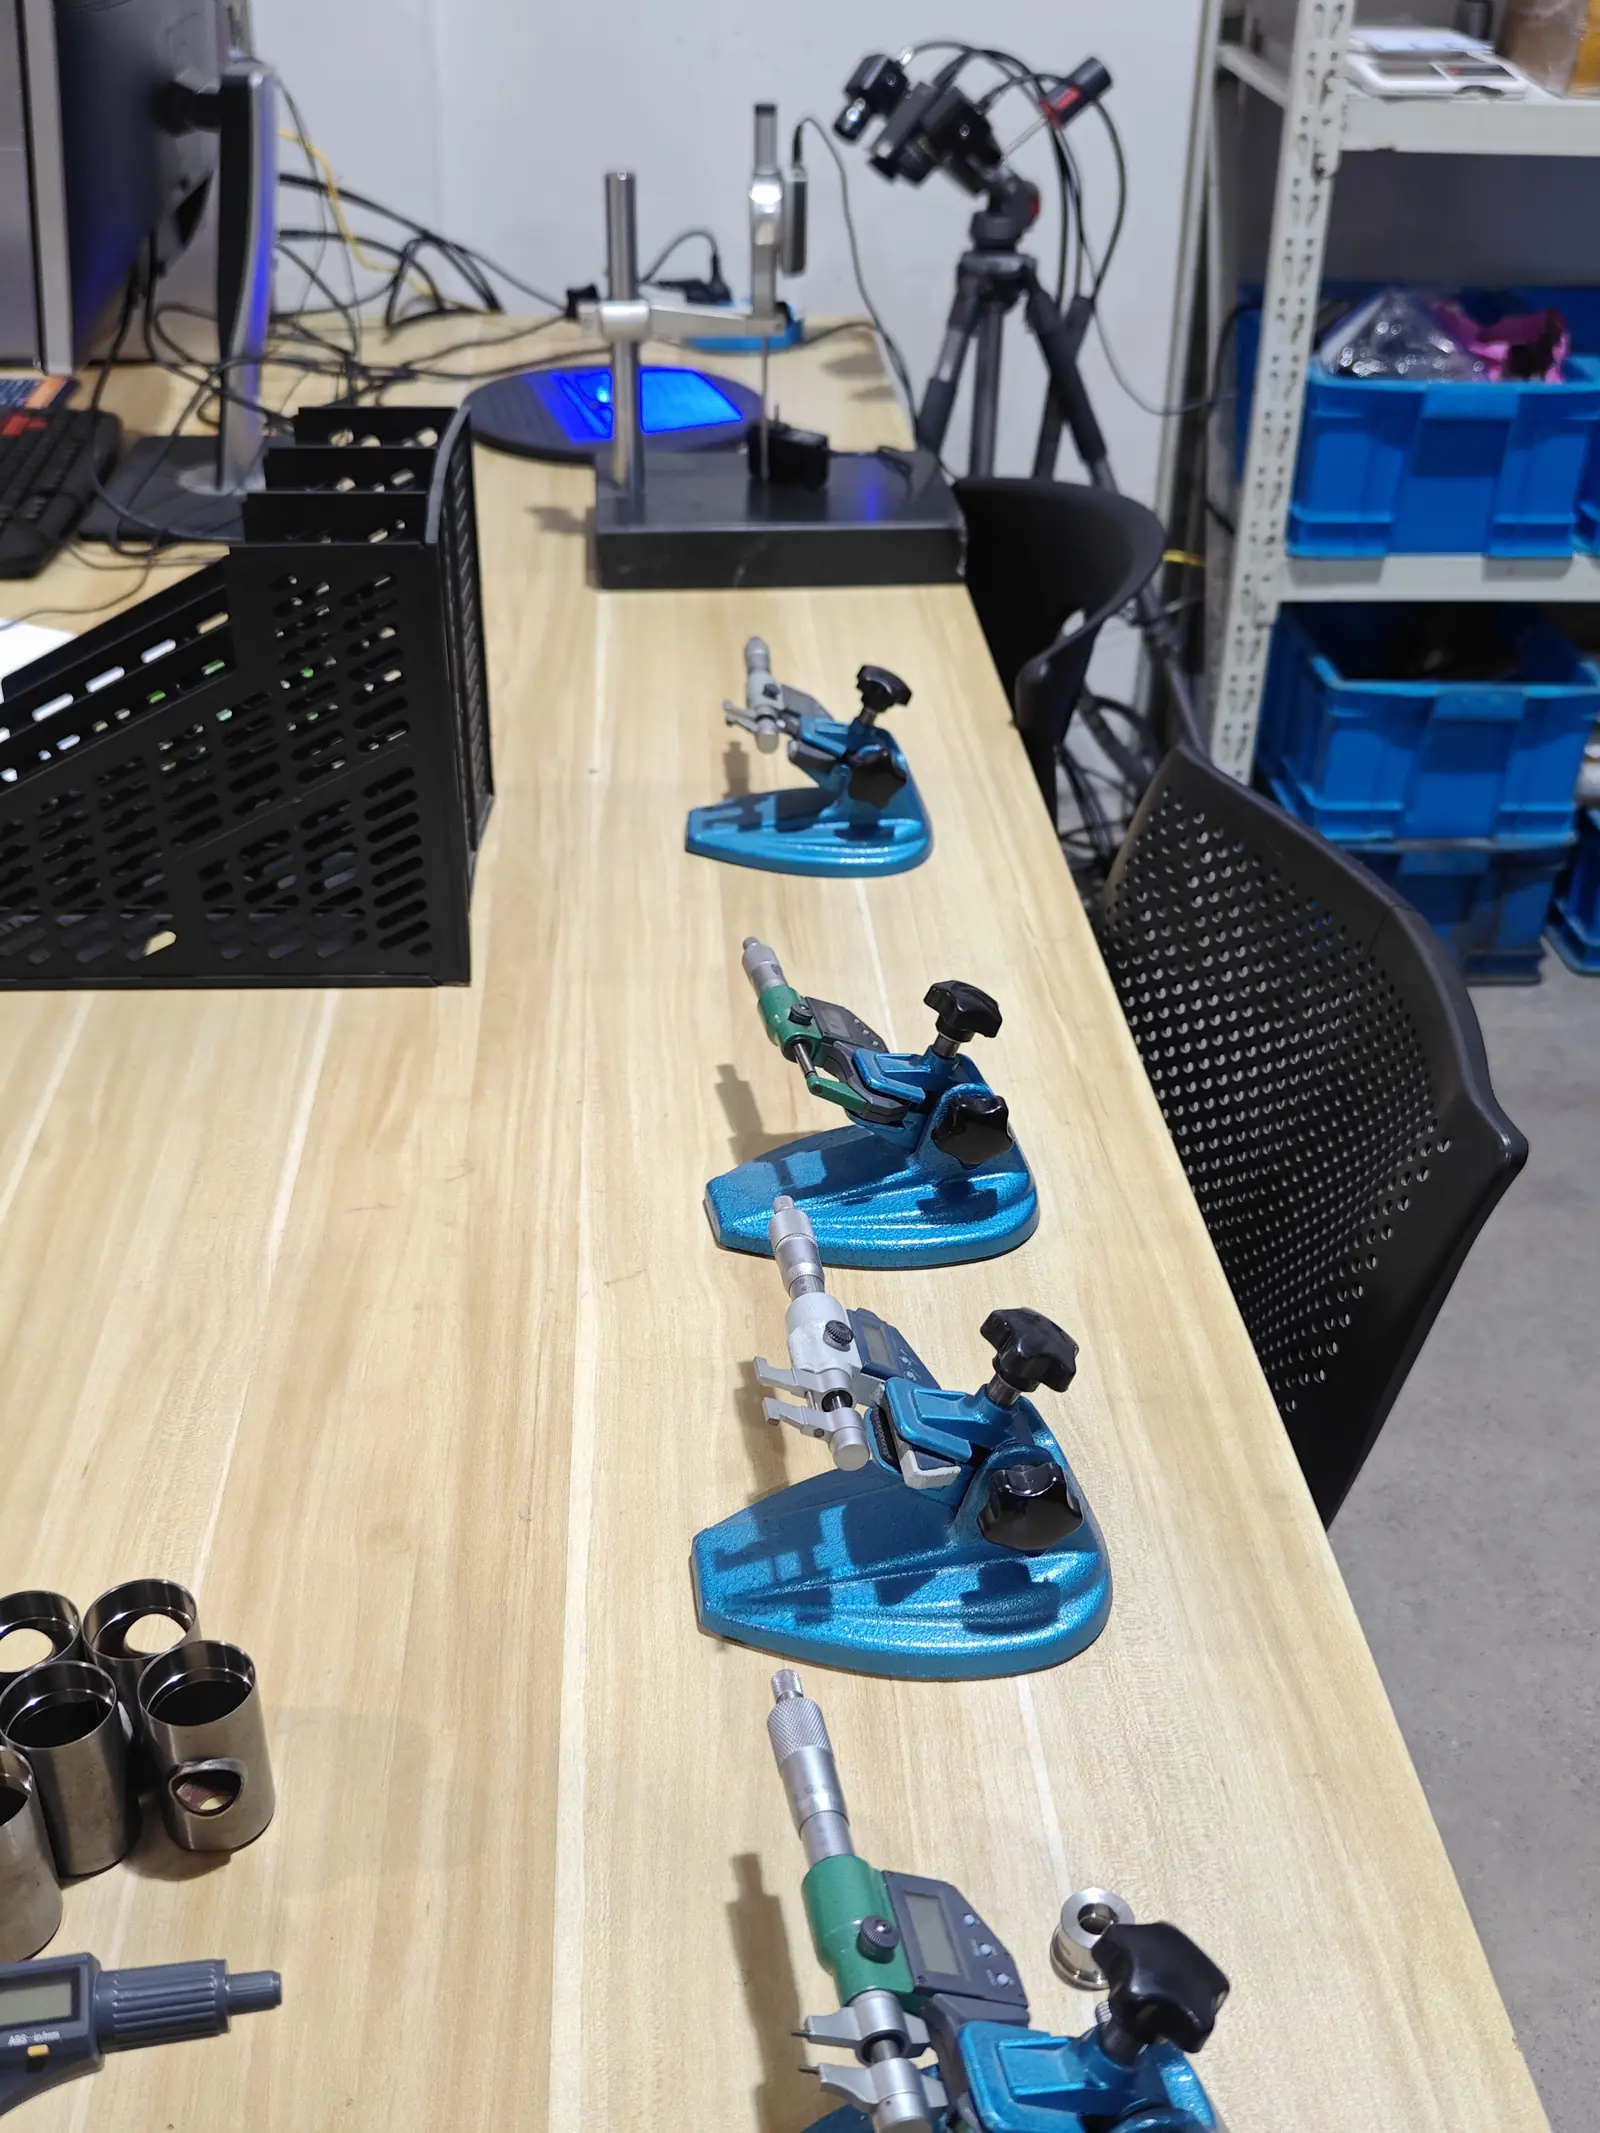
Équipement du laboratoire de contrôle
Également au laboratoire
- Scanner 3D ×1 — pour la géométrie de forme libre et la comparaison de la première pièce par rapport au modèle.
- Duromètre Rockwell ×1 — contrôles de dureté sur matière entrante et pièces formées.
- Jauge de hauteur numérique (résolution 0,001 mm) — hauteurs et positions d'épaulement sur pièces planes et formées.
- Pieds à coulisse internes et un jeu complet de calibres go/no-go pour le contrôle par attributs en atelier.
- Instrument de mesure des bavures ×1 — mesure rapide par lots de caractéristiques produites en grande série.
Déroulement de l'inspection du premier article
- Le plan se transforme en une liste de caractéristiques.Chaque dimension avec tolérance devient une caractéristique numérotée, les plus critiques étant signalées.
- La matière et la dureté sont confirmées en premier lieu— mesurer une caractéristique formée sur le mauvais matériau est un effort inutile.
- La pièce est mesurée par rapport à la liste, en utilisant l'instrument adapté à chaque caractéristique : projection optique et micromètres pour les profils et les diamètres, jauge de profondeur pour les hauteurs d'emboutissage, comparateur de concentricité pour les relations entre alésages, rugosimètre pour les états de surface.
- Les résultats sont consignés avec la valeur nominale, la tolérance et la valeur réelle., le rapport indique donc non seulement si la pièce est conforme, mais aussi la marge dont elle disposait.
- Tout écart de tolérance est renvoyé au processusavant que la production ne se poursuive, et non une fois le lot terminé.
Les mêmes mesures, étendues à l'ensemble de la production avec des plans de contrôle et des vérifications en cours de fabrication, sont ce qui rend possible un dossier PPAP de niveau 3. VoirCapacité PPAPpour le volet documentation.
Ce que le laboratoire ne fait pas
Pour un acheteur, la précision apportée à la frontière est plus utile qu'une liste d'équipements plus longue :
- Pas de machine à mesurer tridimensionnelle (MMT).Pour les géométries complexes de forme libre, nous utilisons le scanner 3D, et pour les pièces nécessitant un rapport CMM formel, nous organisons la mesure avec un laboratoire partenaire et le précisons avant l'établissement du devis.
- Aucun laboratoire métallurgique interne.La dureté est contrôlée ici; la certification complète de la matière provient de la fonderie, et le traitement thermique est réalisé par des usines partenaires qualifiées.
- Les essais de corrosion relèvent de la vérification, non de la qualification.La chambre de brouillard salin confirme les performances de nos pièces plaquées; elle ne remplace pas la qualification propre du fournisseur de traitement de surface.
Questions fréquentes
Fournissez-vous un rapport de contrôle de la première pièce avec les pièces ?
Oui. L'inspection de la première pièce est une étape standard lors de la mise en œuvre d'un nouvel outillage, et le rapport répertorie chaque caractéristique avec sa valeur nominale, sa tolérance et sa valeur mesurée. Il est normalement émis avant le lancement de la production en série.
Puis-je spécifier la méthode de mesure pour une cote critique ?
Oui, et il est préférable que vous le fassiez. Indiquez-nous la caractéristique, la méthode exigée par votre plan de contrôle ou votre dessin, ainsi que le moyen de mesure à utiliser. Lorsque la méthode n'est pas spécifiée, l'analyse DFM en propose une et le plan de contrôle l'enregistre.
Comment gérez-vous une dimension hors tolérance ?
Le constat est réintégré au processus — ajustement de l'outillage, modification des paramètres de process ou correction de la séquence — et la pièce est à nouveau mesurée. Rien n'est expédié en partant du principe que le prochain lot sera meilleur.
Le laboratoire de contrôle est-il également utilisé pour les matières entrantes ?
Oui. La matière entrante est contrôlée par rapport au certificat de coulée et à la nuance indiquée sur le plan — dimensions, dureté le cas échéant, et identification de la matière — avant d'être libérée pour la presse.
Pouvez-vous mesurer des pièces fabriquées à partir de l'outillage d'un tiers ?
Oui. Le laboratoire contrôle tout ce qui passe par l'usine, y compris les pièces issues d'outillages transférés chez Balford, et les résultats de mesure sont rapportés de la même manière.