Aller au contenu
Deep Drawing · Metal Stamping · CNC Machining · Solenoid Valve Housings · Robotics & UAV Metal Parts · PPAP-Ready

Couvercle d'extrémité en métal pour moteur à courant continu

Réponse directeCouvercle d'extrémité en métal pour moteur à courant continu. Processus de production : Emboutissage profond.
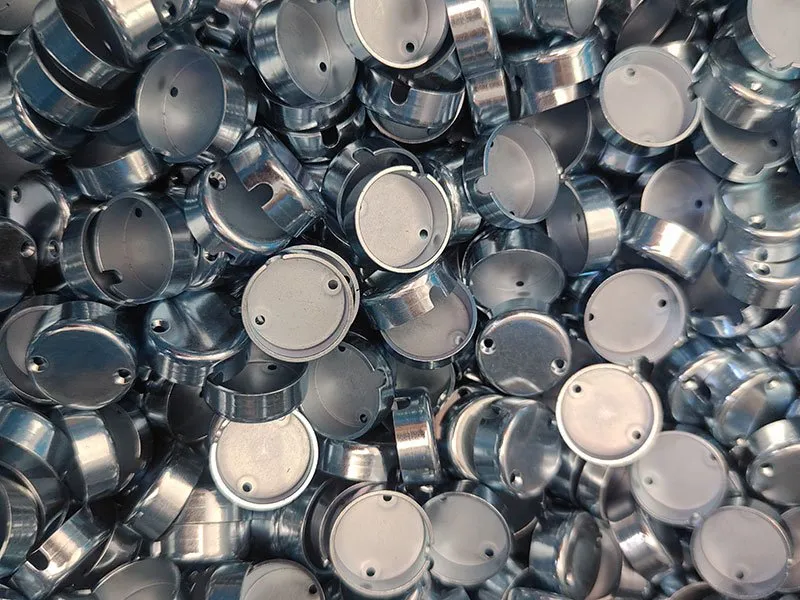
Couvercle d'extrémité en métal pour moteur à courant continu
Nom du produitCouvercle d'extrémité en métal pour moteur à courant continu
CatégorieCouvercle d'extrémité
Flux de processusEmboutissage profond
Traitement de surfaceZincage fer (Zn-Fe)
Exigences clésTrous fraisés réalisés lors de la même opération d'emboutissage, équivalents à des chanfreins percés
Demander un devis

Étude de cas

Le couvercle d'extrémité du moteur à courant continu est embouti profondément à partir de tôle d'acier laminée à froid, avec la face d'extrémité usinée et l'encoche poinçonnée, puis soumis à un zincage fer. Les deux trous fraisés sont réalisés lors de la même opération d'emboutissage, donnant un résultat équivalent à un fraisage par perçage.

Études de cas connexes

Boîtier en aluminium pour capteur de pression automobile
Tube en aluminium à paroi mince embouti profond
Blindage magnétique pour solénoïde de frein

Besoin d'un devis pour une pièce similaire ? Envoyez votre dessin pour une revue DFM.

Envoyer votre dessin →

If this page was helpful, mark us as a preferred source on Google. Your selection helps more engineers find verified metal fabrication answers.

Partager ce cas

LinkedInFacebook