Boîtier métallique pour distributeur proportionnel de pelle hydraulique
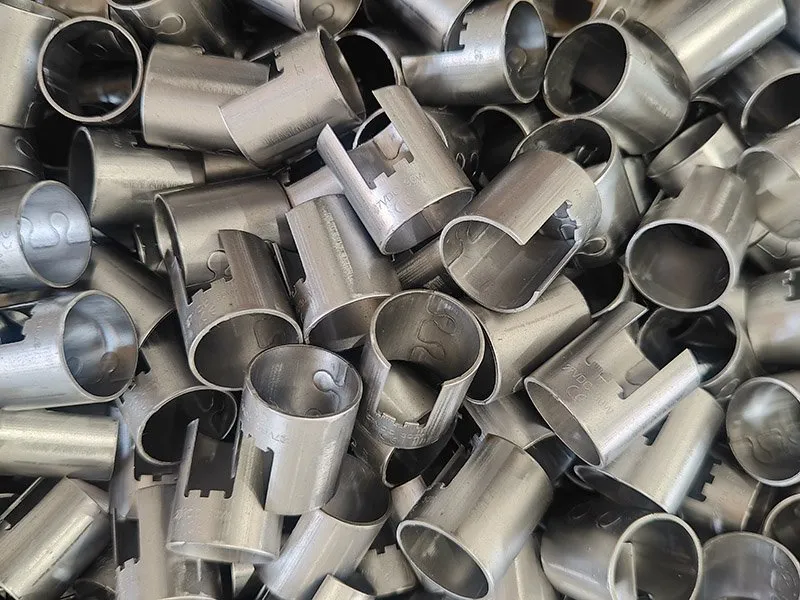
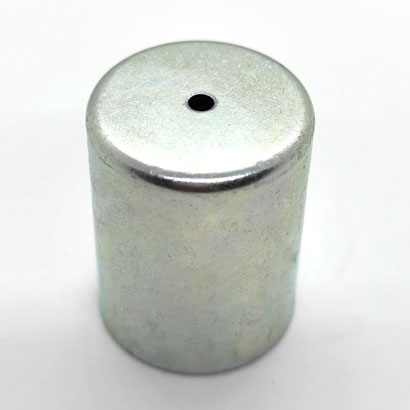
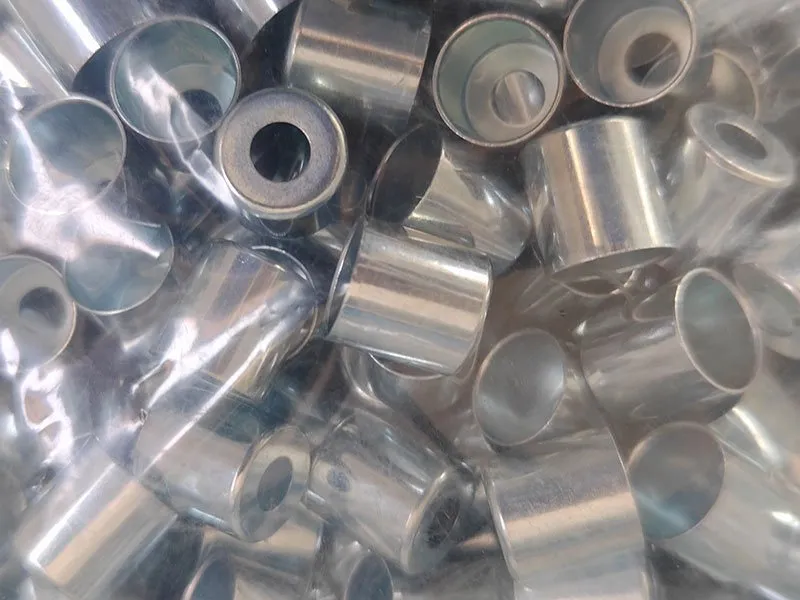
Qu'est-ce que cette pièce ? Le boîtier métallique pour distributeur proportionnel de pelle hydraulique est un boîtier de solénoïde fabriqué par Balford. Procédé de production : emboutissage progressif → tournage CNC → ébavurage → traitement de surface. Finition : zingage nickel-zinc, appliqué après recuit sous vide (coercivité conforme au cahier des charges). Exigences clés : absence de lignes d'emboutissage profond, rayures ou marquage de surface ; coercivité conforme au cahier des charges ; résistance à la corrosion.
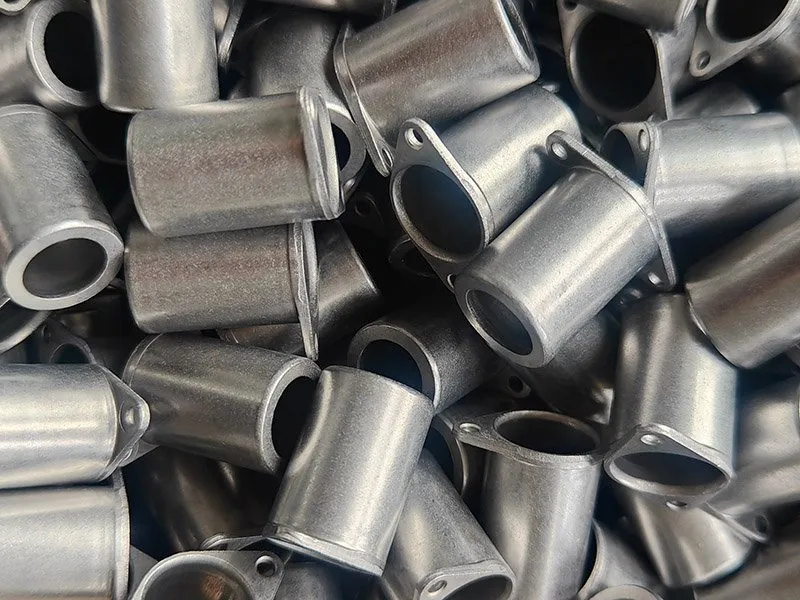
Emboutissage progressif
| Nom du produit | Boîtier métallique pour distributeur proportionnel de pelle hydraulique |
|---|---|
| Catégorie | Boîtier de solénoïde |
| Gamme de fabrication | Emboutissage progressif→Tournage CNC→Ébavurage→Traitement de surface |
| Traitement de surface | Zingage nickel-zinc |
| Traitement thermique | Recuit sous vide (coercivité conforme au cahier des charges) |
| Exigences clés | Absence de lignes d'emboutissage profond, rayures ou marquage de surface ; coercivité conforme au cahier des charges ; résistance à la corrosion |
Étude de cas
Le boîtier doit être exempt de lignes d'emboutissage profond, de rayures ou de marquage de surface. Nous effectuons un recuit sous vide pour ramener la coercivité dans les spécifications, puis appliquons un zingage nickel-zinc pour la résistance à la corrosion. Le boîtier d'origine a été conçu et fabriqué par Thomas Group. Balford utilise l'emboutissage progressif pour approvisionner China Hengli Hydraulics et toutes les répliques du marché de l'après-vente. Nous maîtrisons parfaitement la séquence d'emboutissage profond avec amincissement forcé en matrice progressive continue.
Objet de cette étude de cas
Le boîtier ne doit présenter aucune ligne d'emboutissage profond, rayure ou relief de surface. Nous effectuons un recuit sous vide pour ramener la coercivité dans les tolérances, puis appliquons un dépôt zinc-nickel pour la résistance à la corrosion. Le boîtier d'origine a été conçu et fabriqué par Thomas Group. Balford utilise l'emboutissage progressif pour approvisionner Hengli Hydraulics et toutes les répliques du marché de l'après-vente. Nous maîtrisons parfaitement la séquence d'emboutissage profond à amincissement forcé dans un outil progressif continu.
Aperçu
| Champ | Valeur publiée |
|---|---|
| Application | Boîtier d'électrovanne |
| Secteur | Électrovannes |
| Traitement de surface | Dépôt zinc-nickel |
| Traitement thermique | Recuit sous vide (coercivité conforme) |
| Gamme de fabrication | Emboutissage progressif → Tournage CNC → Ébavurage → Traitement de surface |
| Exigences clés | Absence de lignes d'emboutissage profond, de rayures ou de reliefs de surface ; coercivité maintenue dans les tolérances ; résistance à la corrosion |
Gamme de fabrication
Séquence publiée pour cette pièce :
- Emboutissage progressif
- Tournage CNC
- Ébavurage
- Traitement de surface
Ce qui détermine la conception
Le procédé démarre par l'emboutissage progressif sur outil à suivre, adapté à une pièce formée dans la bande : déroulage et amenage de bobine, poinçonnage, formage et séparation dans un seul outil. Le plan de bande et les postes de l'outil constituent le contenu technique du dossier, et le volume annuel détermine si un outil à suivre est la bonne solution.
Deux points sont arrêtés avant l'outillage : les dimensions qui comptent réellement pour l'assemblage - une face d'étanchéité, un logement de roulement, un diamètre coaxial - et la tolérance que le procédé peut tenir sur ces caractéristiques. Tout le reste suit la tolérance générale, ce qui concentre l'effort d'outillage là où il apporte de la fonction.
Le traitement de surface intervient en fin de gamme. Le nettoyage et l'ébavurage sont réalisés en interne ; le placage, la phosphatation, la passivation, l'électropolissage et le revêtement sont confiés à des sous-traitants qualifiés et enregistrés sur le plan de contrôle, et le traitement thermique en lots est traité de la même manière lorsque le dessin technique l'exige.
Documentation et première pièce
Une pièce comme celle-ci est libérée avec un rapport de contrôle de première pièce par rapport au plan confirmé et un dossier aligné sur PPAP au niveau demandé par le service qualité du client. Les certificats matière sont conservés par coulée et les saisies IMDS sont archivées sur demande. Le système qualité est ISO 9001:2015 avec des contrôles des procédés alignés sur les exigences IATF 16949.