Balfordのスタンピング金型設計エンジニアリングサービスとは?
スタンピングまたは深絞り部品のバイヤーは、ツーリング開始前に通常3つの決定事項への回答を必要とします:製造可能か、コストはいくらか、金型をどう設計すべきか。Balfordの金型エンジニアリングサービスは、これらすべてを1つのワークフローで回答します。
サービスの仕組み
エンジニアリングレビューの対象範囲
成形性
鋼、ステンレス、アルミニウム、純鉄に対する絞り比、単発 vs 多段成形の可能性、壁減肉、潤滑要件。
公差&データム
現実的な絞り部品能力に照らした重要寸法のチェック。ツーリング前に機能データムと測定方法を定義。
ツーリングリスク登録
しわ、割れ、スプリングバック、穴変形、バリ方向、焼付き、金型寿命リスクを緩和策とともに記録。
コスト要因
材料利用率、ステーション数、金型サイズ、工具鋼、表面仕上げ、二次機械加工を早期に定量化。
金型内機能
ピアシング、フォーミング、タッピング、センサー/組立機能を順序付け、後工程が前工程を歪めないようにします。
自動車関連文書
FAI、PPAP準拠文書、IMDSサポートを自動車部品番号のプロジェクト開始時から計画。
エンジニアリングレビューの背景となる能力
| 能力 | お客様の金型への意味 | 参照 |
|---|---|---|
| プログレッシブ金型設計&製作 | 高量産スタンピング部品用の多ステーションストリップツーリング。金型内フォーミング、タッピング、センシングを含む。 | プログレッシブ金型スタンピング |
| 深絞り金型設計&製作 | ハウジング、缶、スリーブ、センサーシェル用の単段・多段絞りツーリング。制御された減肉を実現。 | 深絞りスタンピング |
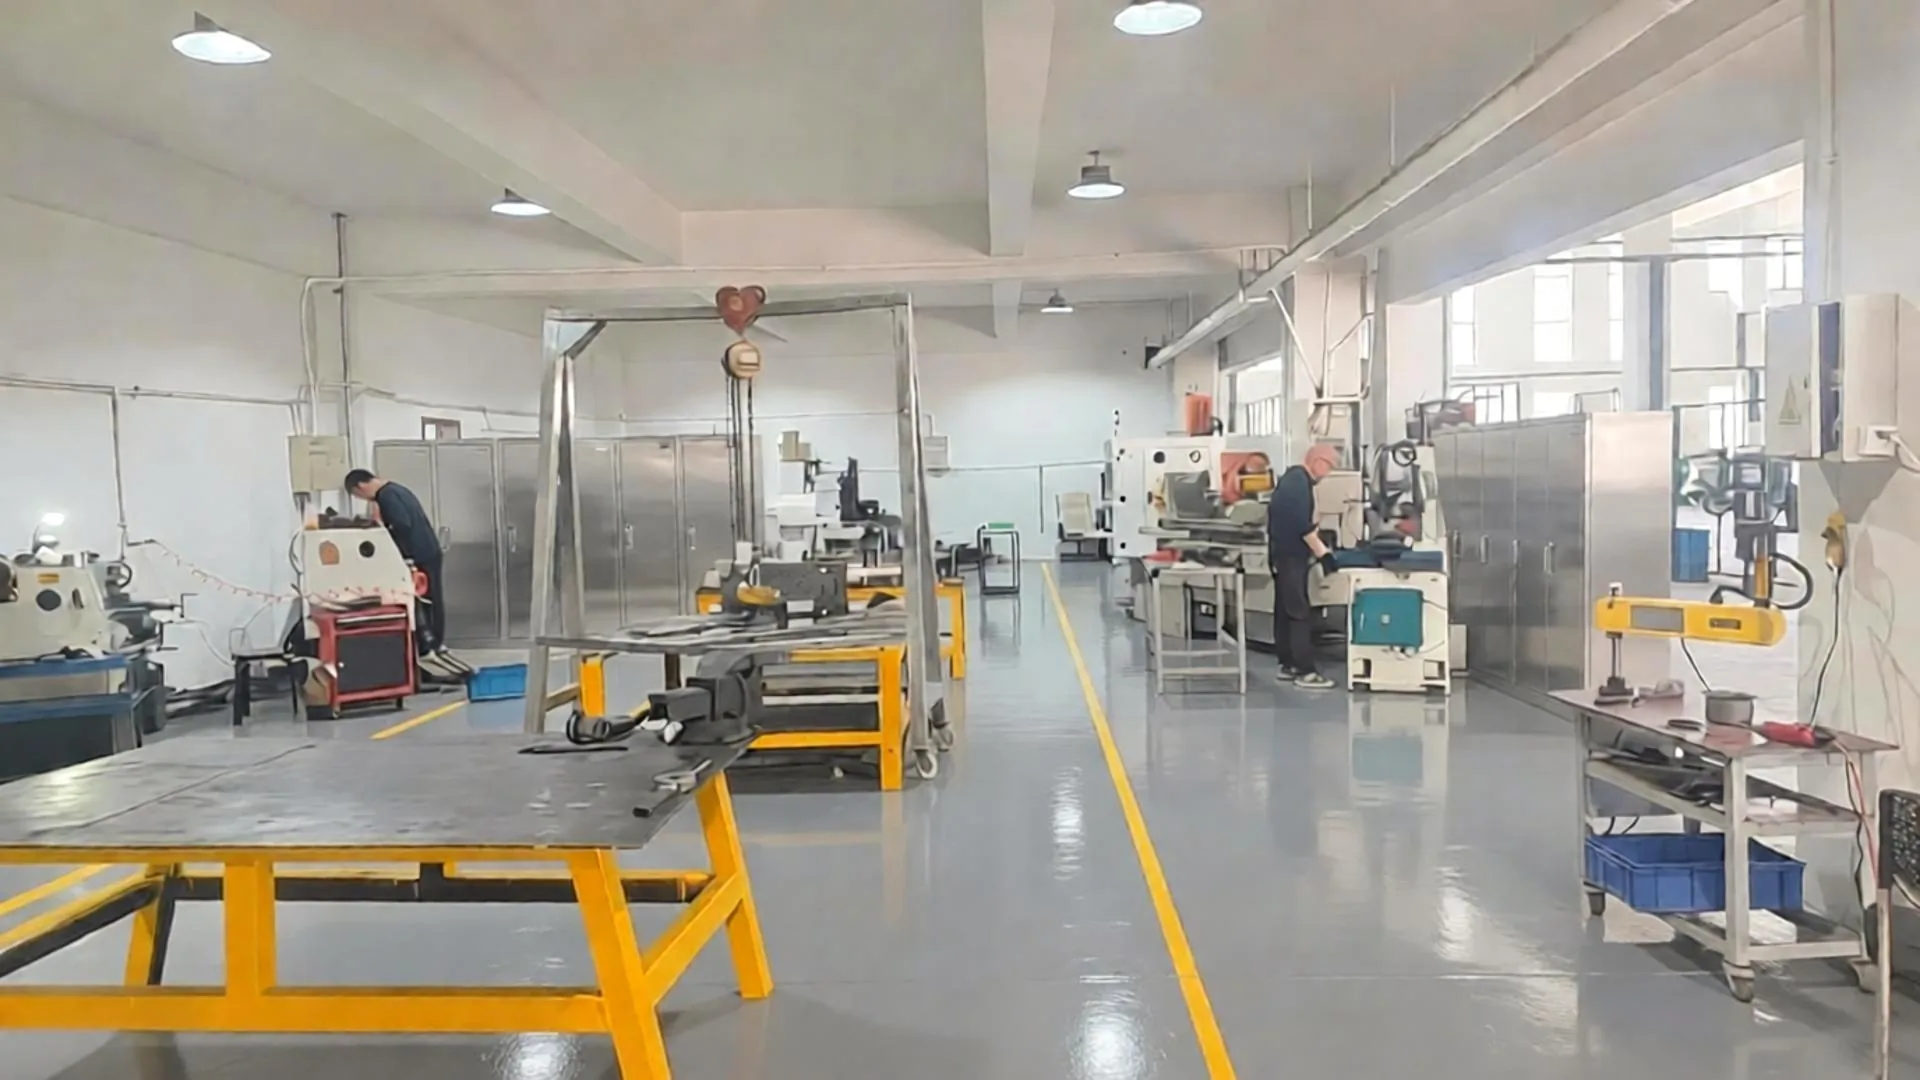
| 社内ツールルーム | 平面研削、ワイヤーEDM、CNC旋盤/フライス加工、熱処理、トライアウトをBalford工場内で実施。 | ツールルーム概要 |
| PPAP&IMDS | FAI、能力調査および自動車プログラム向け材料適合文書。 | PPAP能力 |
レビューにおける工学的見積もりは、DFMおよびトライアルにより確認された初回値です。最終ダイ図面は、製造前にBalfordのCAD/ツーリングエンジニアによってリリースされます。
スタンピングダイ設計—購入者からの質問にお答えします
ダイ設計レビューにはどのファイルを送るべきですか?
PDF図面、DXF/DWG、STEPまたは3Dモデルが最適です。材料グレードと厚さ、年間生産量、PPAPレベル、重要な公差や表面仕上げの注記を含めてください。不足項目は仮定ではなく、短い確認リストとなります。
DFMと見積もりにはどのくらい時間がかかりますか?
Balfordは通常、標準的なスタンピング部品には1営業日以内に対応します。複雑な多段深絞り部品は、ツーリングコンセプトに追加で1日かかる場合があります。ダイ設計と製作は、注文確認後通常15–30 日で完了します。
ダイの設計と製作は自社で行いますか?
はい。ストリップレイアウトまたは絞りシーケンス、ダイ構造、工具鋼の選定、BOMはBalfordのダイエンジニアが準備し、ツーリングは自社ツールルームで機械加工、組立、トライアルが行われます。スローワイヤーEDMのみ外注され、特別な詳細部品に限られます。
多段深絞りが必要な部品もレビューできますか?
はい。多段深絞りは、ソレノイドバルブハウジング、センサーハウジング、モーター部品向けのBalfordの中核能力です。レビューでは各再絞りを定義し、累積減肉をチェックし、必要に応じて中間焼鈍を指示します。
PPAPサンプルと文書は提供されますか?
はい。ダイはBalfordの生産プレスでトライアルされ、初品は社内で検査され、PPAP準拠の文書およびIMDSデータは自動車部品番号向けに準備できます。
部品がスタンピングや深絞りに適さない場合はどうなりますか?
レビューではその旨を直接伝え、代替案(CNC加工、板金加工、または成形可能にする設計変更)を提案します。失敗するプロセスに部品を無理に押し込むことはありません。
無料DFMレビューから始める
図面と目標生産量をお送りください—Balfordのダイエンジニアリングおよび営業チームは、通常24時間以内に実現可能性の意見と生産見積もりで対応します。