Atelier d'outillage Balford · Zhuji, Zhejiang
Conception et fabrication d'outillage en interne
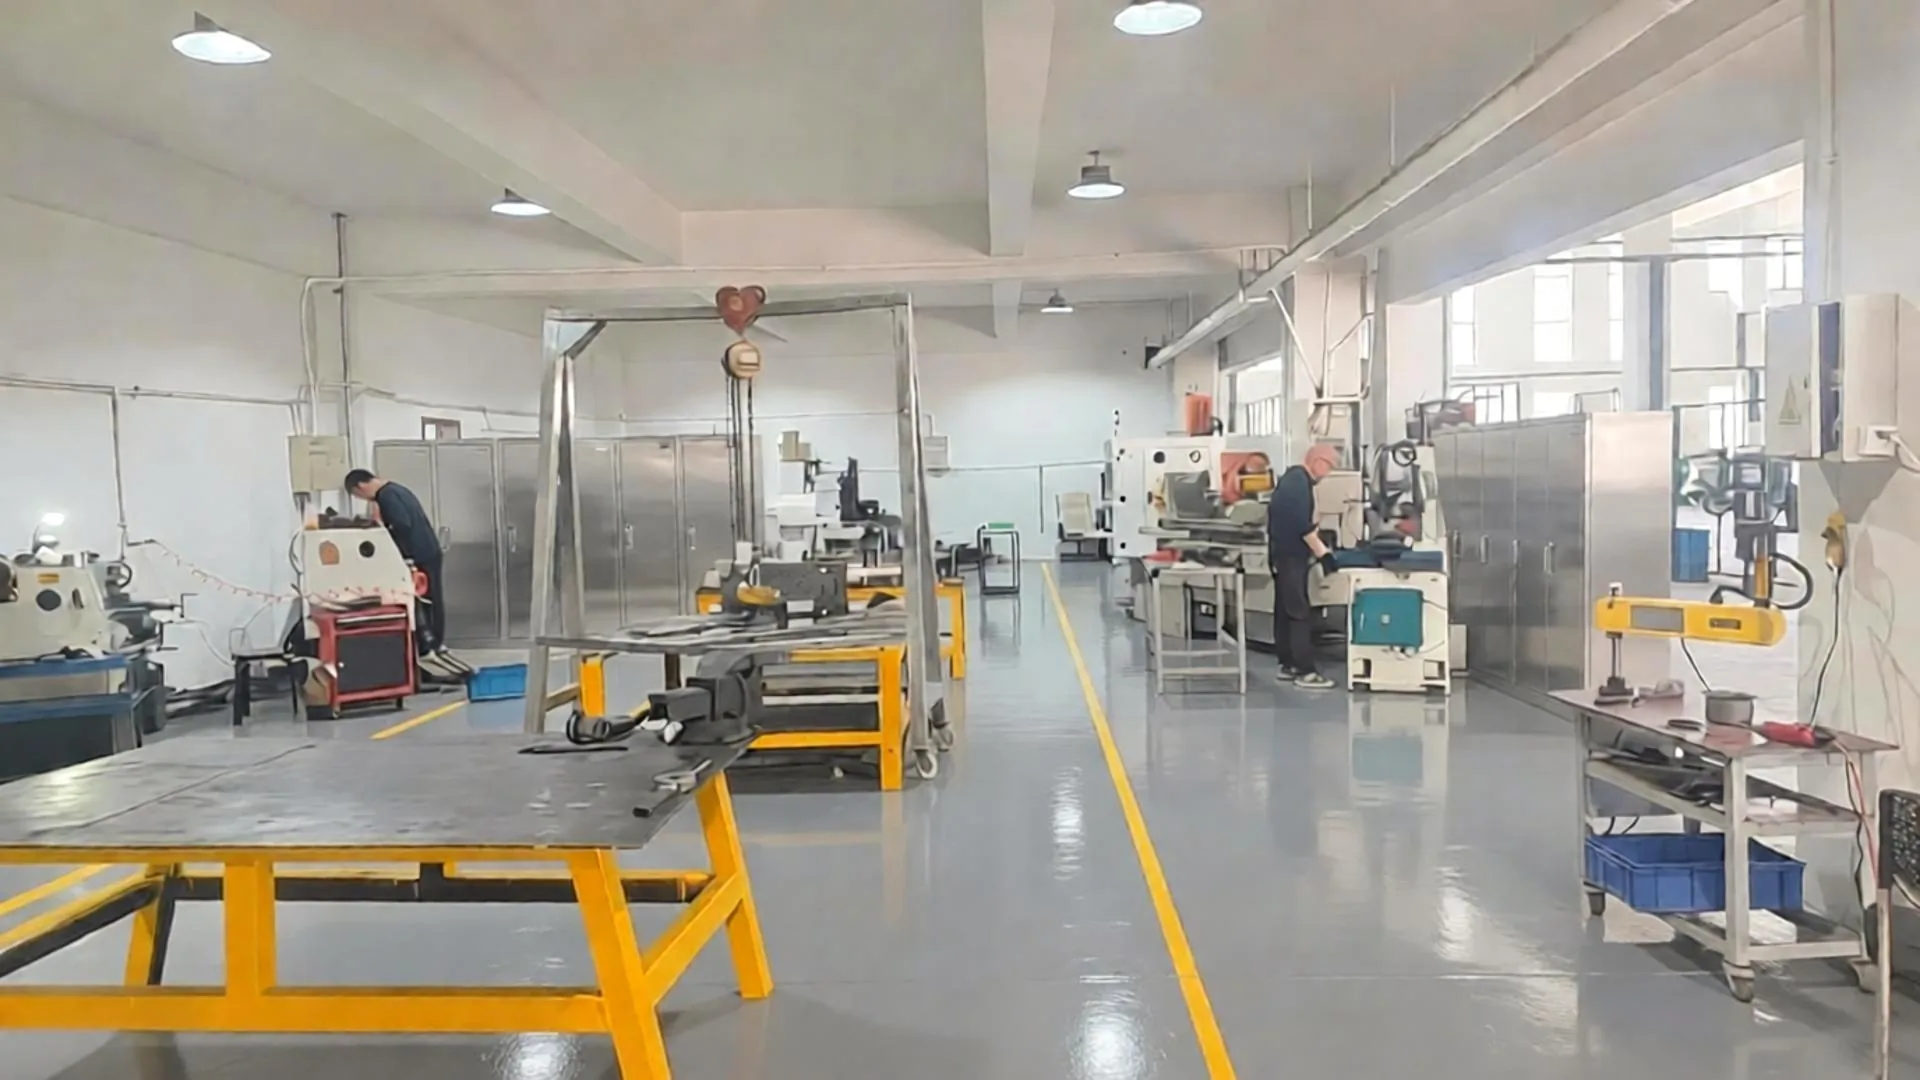
Balford conçoit et fabriquematrices d'estampage progressives, à transfert et par emboutissage profondau sein de sa propre usine. De la revue DFM et la sélection de l'acier à outil jusqu'à l'usinage, l'électroérosion à fil, l'assemblage, les essais et les échantillons PPAP, une seule équipe interne maîtrise l'outil.Seule l'électroérosion à fil lente est externalisée— toutes les autres opérations de l'atelier d'outillage sont réalisées en interne.
Que signifie la conception et la fabrication d'outillage en interne chez Balford ?
Les acheteurs s'approvisionnent souvent en pièces estampées auprès d'une usine et en matrices auprès d'une autre. Balford comble cet écart : le site même qui exploite vos presses de production conçoit, fabrique et entretient également l'outillage.
Quels outillages Balford conçoit-il et fabrique-t-il ?
Outils à suivre
Outils progressifs multi-postes pour pièces estampées à grande série : découpe, formage, emboutissage, perçage et taraudage en une seule passe.
Services d'estampage à la presse à découper progressive →Matrices d'emboutissage profond
Outillage d'emboutissage simple et multi-étages pour coques cylindriques, boîtiers, boîtiers de condensateurs, douilles et enceintes de capteurs en acier, acier inoxydable, aluminium et fer pur.
Services d'emboutissage profond et de découpe de métaux →Matrices de transfert et de formage
Outils pour pièces de grande taille ou asymétriques, où le flan est transféré entre les postes pour l'emboutissage, le refrappage, le détourage et le bordage.
Estampage métallique sur mesure →Outils combinés, de découpe et de pliage
Outillages à opération unique pour rondelles, capuchons, fixations et pièces de tôle, ainsi que matrices de pliage et de formage utilisées en production.
Traitement de tôle →Quel équipement d'outillage se trouve dans la salle d'outillage de Balford ?
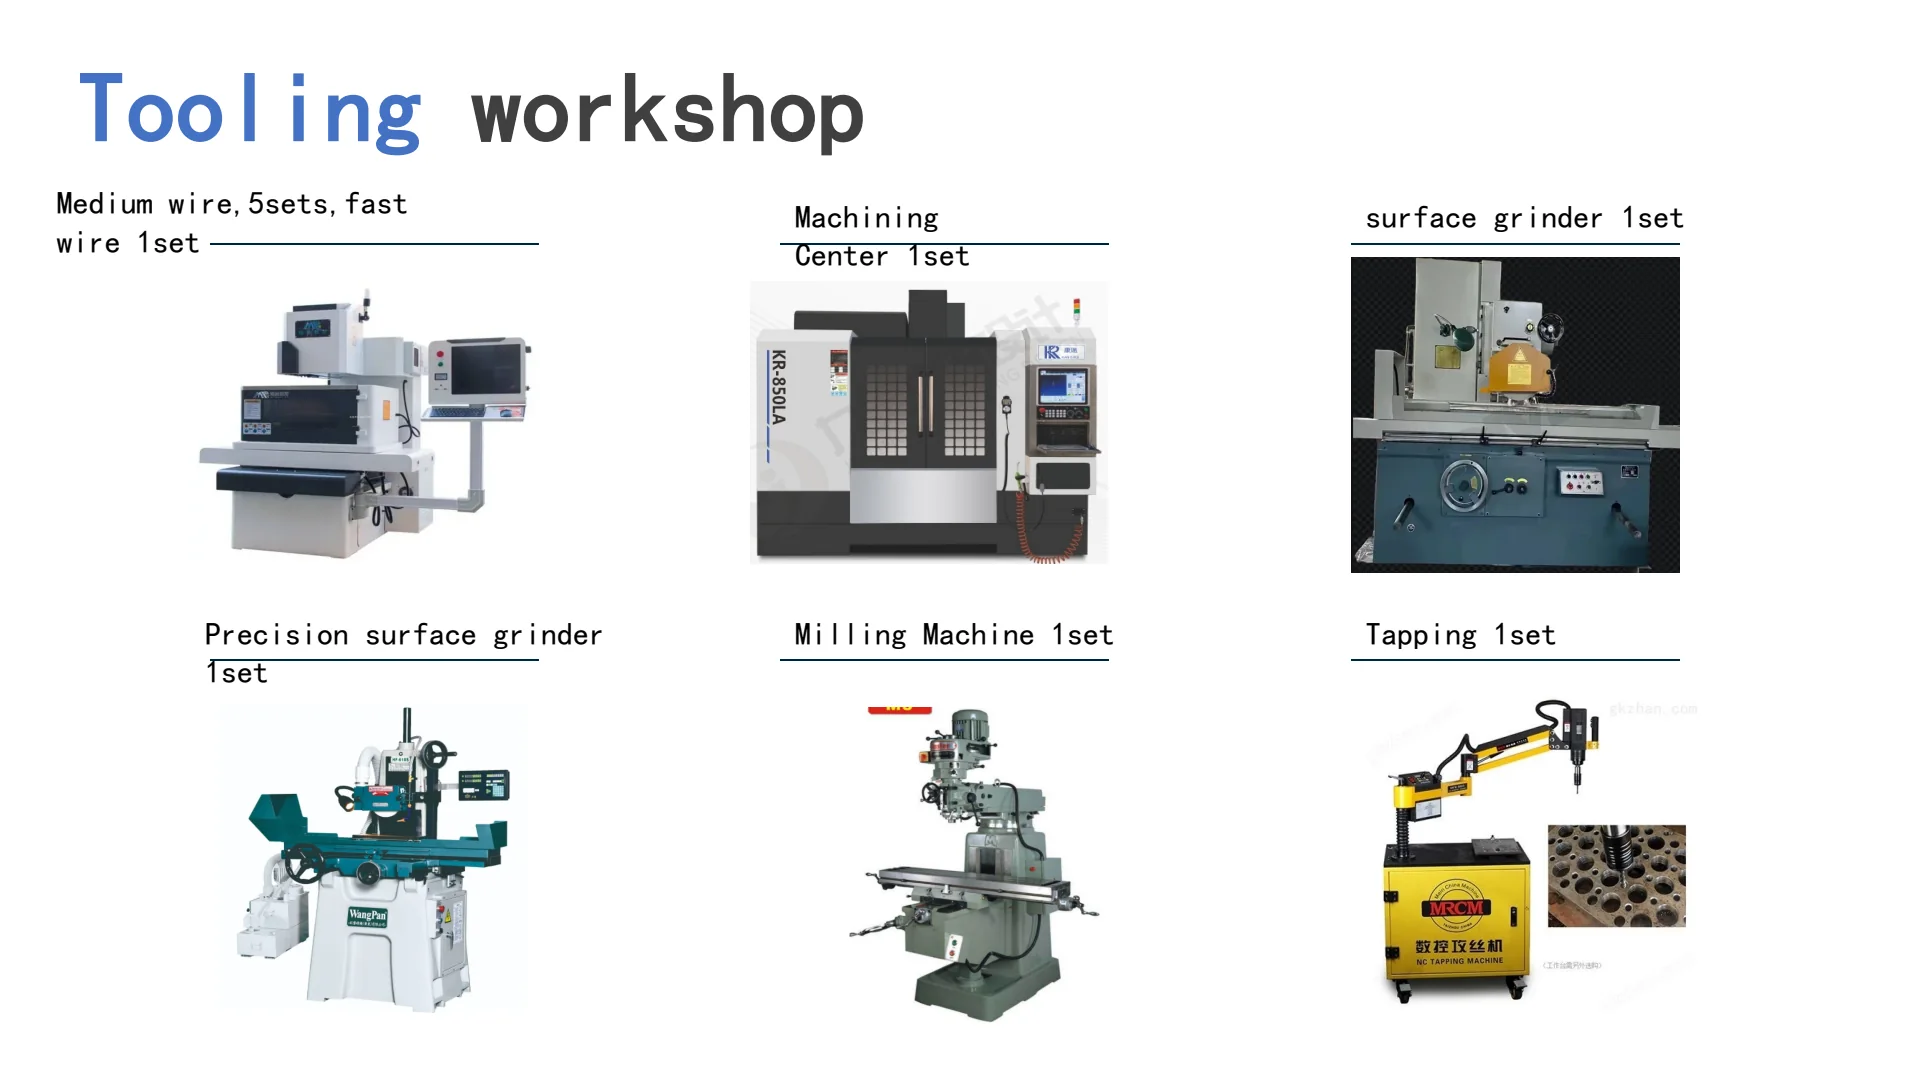
L'atelier d'outillage est équipé comme un atelier complet de matrices. Le tableau ci-dessous présente la liste des machines que les visiteurs découvrent sur le site de production de Balford.
| Équipement | Rôle dans la fabrication d'outils de découpe | Statut interne |
|---|---|---|
| Rectifieuses cylindriques internes et externes | Rectification de composants de matrices rondes, poinçons, pilotes, broches de noyau et douilles à la cote et à l'état de surface finaux. | En interne |
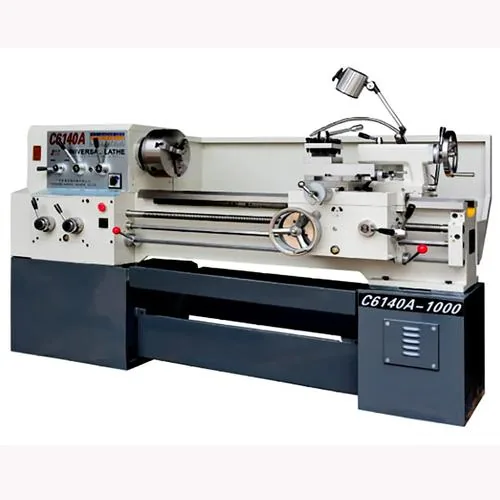
| Tours parallèles ×3 | Tournage d'ébauches de poinçons, d'éjecteurs, de colonnes de guidage et de composants généraux d'outillage. | En interne · 3 unités |
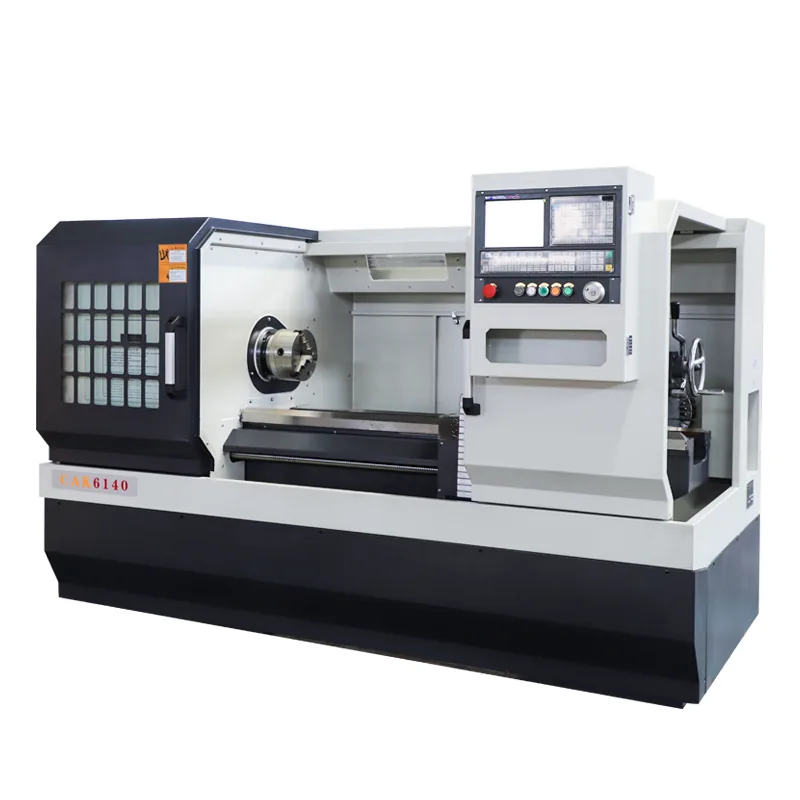
| Tour CNC ×1 | Composants de précision issus du décolletage, à géométrie reproductible pour assemblages de moules et d'outillages. | En interne · 1 unité |
| Fraiseuses à commande numérique | Usinage de plaques de matrices, de poches, d'empreintes et de caractéristiques de montage dans des aciers trempés et pré-trempés. | En interne |
| Rectifieuse de surface de précision | Rectification plane de plaques de matrices, de dévêtisseurs et d'inserts avec un parallélisme et un état de surface serrés. | En interne |
| Grande rectifieuse plane | Rectification de grandes plaques de matrices et de gros corps d'outillage ne rentrant pas dans les machines standard. | En interne |
| Perceuses | Perçage des trous de goujons, de vis et de circuit d'eau sur l'ensemble des moules et des montages. | En interne |
| Électroérosion à fil à vitesse moyenne ×5 | Découpe d'ouvertures de matrices, de profils de poinçons et de sections profilées avec une précision constante. | En interne · 5 unités |
| Électro-érosion à fil rapide ×1 | Dégrossissage à grande vitesse et découpe d'évents/rainures lorsque les exigences de finition sont moindres. | En interne · 1 unité |
| Perçage par électroérosion (électroérosion par enfonçage) | Perçage de trous de départ pour l'électroérosion à fil et de petits trous de précision profonds dans les matrices. | En interne |
| Électroérosion à fil lente | Finition ultra-fine et découpe au fil critique pour la conicité des détails de matrices spéciaux. | Partenaire externalisé |
| Machines de taraudage automatiques | Plaques filières de filetage, dévêtisseurs et pièces à pas et profondeur constants. | En interne |
| Soudeuse à froid à matrice | Réparation par soudage à froid de l'usure des matrices, des ébréchures et des rayures, sans déformation thermique. | En interne |
| Soudeur à l'arc argon (TIG) | Rechargement des arêtes usées et réparation des composants en acier à outils avec un apport thermique contrôlé. | En interne |
| Meuleuses pneumatiques à tige | Finition sur banc et à la main des rayons, congés et surfaces d'emboutissage. | En interne |
| Démagnétiseur | Élimination du magnétisme résiduel après rectification et EDM afin que les copeaux ne collent jamais aux surfaces de la matrice. | En interne |
| Équipement de traitement thermique | Un petit four est conservé pour les réparations d'urgence des matrices; la trempe et le revenu en masse des composants de matrices sont réalisés par des partenaires de traitement thermique audités, avec les données de dureté qui nous sont transmises. | En interne |
L'usinage, la rectification, l'électroérosion, le soudage et la maintenance liés à l'outillage sont réalisés en interne. Deux étapes sont sous-traitées : l'électroérosion à fil lent pour des finitions très fines ou des détails à dépouille profonde, et le traitement thermique en masse des composants d'outillage — un petit four est conservé en interne pour les réparations d'urgence.
Pourquoi la fabrication interne d'outillage est-elle importante pour votre projet ?
Pour les pièces estampées et embouties, l'outillage est le point où se décident la qualité, le coût et le délai. L'intégration de l'outillage en interne modifie le comportement de ces trois facteurs.
Boucle DFM-outillage plus rapide
Les ingénieurs outillage reçoivent votre plan, signalent les problèmes de rapport d'emboutissage ou de formabilité, et ajustent la conception de la matrice dans le même bâtiment — sans transfert de conception à un sous-traitant externe.
Essais sur nos propres presses
Les matrices sont montées, ajustées et mises en œuvre sur les presses de production Balford avant validation, afin que les pièces d'échantillonnage reflètent les conditions réelles de production en série.
Un partenaire unique et responsable
Prix de l'outillage, délais, échantillons et documentation PPAP proviennent d'un seul fournisseur, avec un interlocuteur technique unique du RFQ à la production.
Durée de vie des outils & maintenance
Nous conservons les dossiers d'outillage et les inserts de rechange, et nous réparons l'usure en interne pendant toute la durée de vie du programme plutôt que d'expédier l'outil à l'extérieur.
Documentation de qualité automobile
L'inspection en interne et la documentation conforme FAI/PPAP facilitent l'approbation des pièces — en savoir plus sur lePage de capacité PPAP.
La propriété intellectuelle reste protégée
Les conceptions d'outillage appartenant au client ne sont pas partagées au sein d'une chaîne d'approvisionnement; les accords de confidentialité et les dossiers d'outillage protégés sont la norme.
Du dessin à l'outil de production : le flux de travail intégré
Conception et fabrication d'outillage — réponses aux questions des acheteurs
Concevez-vous les matrices d'estampage en interne à partir de mon plan de pièce ?
Oui. Les ingénieurs outillage de Balford réalisent une analyse DFM sur votre plan 2D/3D, définissent la bande ou la séquence d'emboutissage, et conçoivent la matrice avant toute découpe d'acier. Vous recevez un retour de conception sur la matière, le rapport d'emboutissage, les tolérances et les facteurs de coût avant le lancement de l'outillage.
Quels types de matrices fabriquez-vous ?
Balford conçoit des matrices progressives, des matrices d'emboutissage profond à une ou plusieurs étapes, des matrices de transfert et de formage, ainsi que des outils combinés, de découpe et de pliage. Ces outillages permettent la production de boîtiers d'électrovannes, de boîtiers de capteurs, de pièces de moteurs, de douilles, de capuchons, de boîtiers cylindriques et de pièces estampées structurelles.
De quelles machines d'outillage disposez-vous ?
L'atelier d'outillage dispose de rectifieuses cylindriques internes et externes, de trois tours parallèles, d'un tour à commande numérique, de fraiseuses à commande numérique, de rectifieuses de précision et de rectifieuses planes de grande dimension, de perceuses, de cinq ensembles d'électroérosion à fil moyen, d'un ensemble d'électroérosion à fil rapide, de perçage par électroérosion, de taraudage automatique, de soudage à froid de matrices, de soudage TIG, de meuleuses pneumatiques, d'un démagnétiseur et d'un petit four de traitement thermique pour les réparations d'urgence des matrices.
Quels aciers à outils utilisez-vous habituellement pour les matrices d'estampage ?
Les choix courants incluent le D2, le Cr12MoV et des aciers à outils à froid similaires pour les composants d'emboutissage et de découpage, les inserts d'usure et les poinçons étant sélectionnés en fonction du volume, de l'épaisseur du matériau et de l'état de surface de la pièce. La revue de conception recommande une nuance d'acier par poste avant le début de l'usinage.
Externalisez-vous une partie de vos travaux d'outillage ?
Seule l'électroérosion à fil lente est externalisée, et uniquement lorsqu'un détail d'outillage nécessite une finition ultra-fine ou une découpe à dépouille profonde dépassant les capacités de nos machines à fil moyenne et rapide. La conception, l'usinage, la rectification, l'assemblage, les essais et la maintenance sont tous réalisés en interne, le traitement thermique en grande série étant confié à un partenaire audité.
Quel est le délai type de fabrication d'un outillage ?
Pour les programmes d'outillage classiques à progression ou d'emboutissage profond, la conception et la fabrication en interne prennent généralement 15–30 jours; les matrices de transfert multi-postes plus importantes nécessitent davantage de temps selon le nombre de postes et les itérations d'essai. La réparation d'outillage et le remplacement d'inserts sont plus rapides.
Pouvez-vous réaliser des essais d'emboutissage et des échantillons PPAP dans votre usine ?
Oui. Les matrices sont essayées sur les presses de production Balford, les premières pièces sont contrôlées en interne, et une documentation alignée PPAP peut être préparée pour les programmes automobiles, soutenue par lesystème qualitéetProcessus de données IMDS.
Assurez-vous la maintenance de l'outillage appartenant au client pendant la production en série ?
Oui. Les matrices appartenant aux clients sont stockées, entretenues et réparées en interne, avec un suivi des heures de fonctionnement, de l'usure et des inserts de rechange afin que l'outillage reste stable pendant toute la durée de vie du programme.
Obtenez une revue DFM avant le lancement de l'outillage
Envoyez-nous votre plan et votre volume cible — les ingénieurs outillage et commerciaux de Balford répondent généralement sous 24 heures avec une étude de faisabilité de formage et un devis de production.
Ressources d'ingénierie d'outillage associées
- Conception de matrices d'estampage de premier ordre : 13 points de contrôle— ce que doit contenir un ensemble d'outillage, de l'implantation de la bande aux essais de mise au point.
- Service d'ingénierie de conception d'outils d'emboutissage— comment Balford analyse et conçoit un outil avant toute découpe d'acier.
- Capacité d'emboutissage profond— étapes d'emboutissage, maîtrise de l'épaisseur de paroi et fenêtre de process.
- Revue DFM— le contrôle de fabricabilité qui intervient avant la fabrication de l'outillage.