Service d'ingénierie d'outillage de découpe Balford · Zhuji, Zhejiang
Ingénieur en conception d'outils de découpe
Balford associe des concepteurs d'outillage expérimentés à unProcessus d'ingénierie assisté par IAqui transforme les plans clients en conceptions réalisables, chiffrées et prêtes pour l'outillage, plus rapidement. De la réception des plans et de l'analyse des risques DFM au devis, à la conception de l'outil, à la fabrication interne de l'outillage et aux échantillons PPAP, une seule équipe d'ingénierie responsable pilote l'outil.
Qu'est-ce que le service d'ingénierie de conception d'outils d'emboutissage de Balford ?
Les acheteurs d'une pièce estampée ou emboutie profond doivent généralement obtenir une réponse à trois questions avant le lancement de l'outillage : la pièce est-elle réalisable, quel en sera le coût, et comment l'outil doit-il être conçu. Le service d'ingénierie d'outillage de Balford répond à ces trois questions dans un seul flux de travail.
Comment fonctionne le service
Ce que couvre la revue d'ingénierie
Aptitude à la mise en forme
Rapport d'emboutissage, faisabilité en un seul coup ou en plusieurs passes, amincissement de paroi et besoins de lubrification pour l'acier, l'inox, l'aluminium et le fer pur.
Tolérances & références
Les dimensions critiques sont vérifiées par rapport à la capabilité réaliste des pièces embouties; les références fonctionnelles et les méthodes de mesure sont définies avant la fabrication de l'outillage.
Registre des risques liés à l'outillage
Plis, fissuration, retour élastique, déformation des trous, orientation des bavures, grippage et risques liés à la durée de vie des outils recensés avec mesures d'atténuation.
Facteurs de coût
L'utilisation de la matière, le nombre de postes, les dimensions de l'outil, l'acier à outils, l'état de surface et l'usinage secondaire sont quantifiés dès le départ.
Caractéristiques intégrées à l'outil
Le perçage, le formage, le taraudage et les caractéristiques de capteur/assemblage sont séquencés de manière à ce que les opérations ultérieures ne déforment pas les opérations antérieures.
Documentation automobile
Documentation FAI, alignée sur le PPAP, et support IMDS planifiés dès le lancement du projet pour les références automobiles.
Les compétences au service de la revue d'ingénierie
| Compétences | Ce que cela signifie pour votre matrice | Référence |
|---|---|---|
| Conception et fabrication d'outils à suivre | Outillage à bande multi-postes pour pièces estampées en grande série, incluant le formage, le taraudage et la détection dans l'outil. | Estampage à l'outil progressif |
| Conception et fabrication d'outils d'emboutissage profond | Outillage d'emboutissage simple et multi-étages pour boîtiers, godets, douilles et enveloppes de capteurs avec amincissement contrôlé. | Emboutissage profond et découpage |
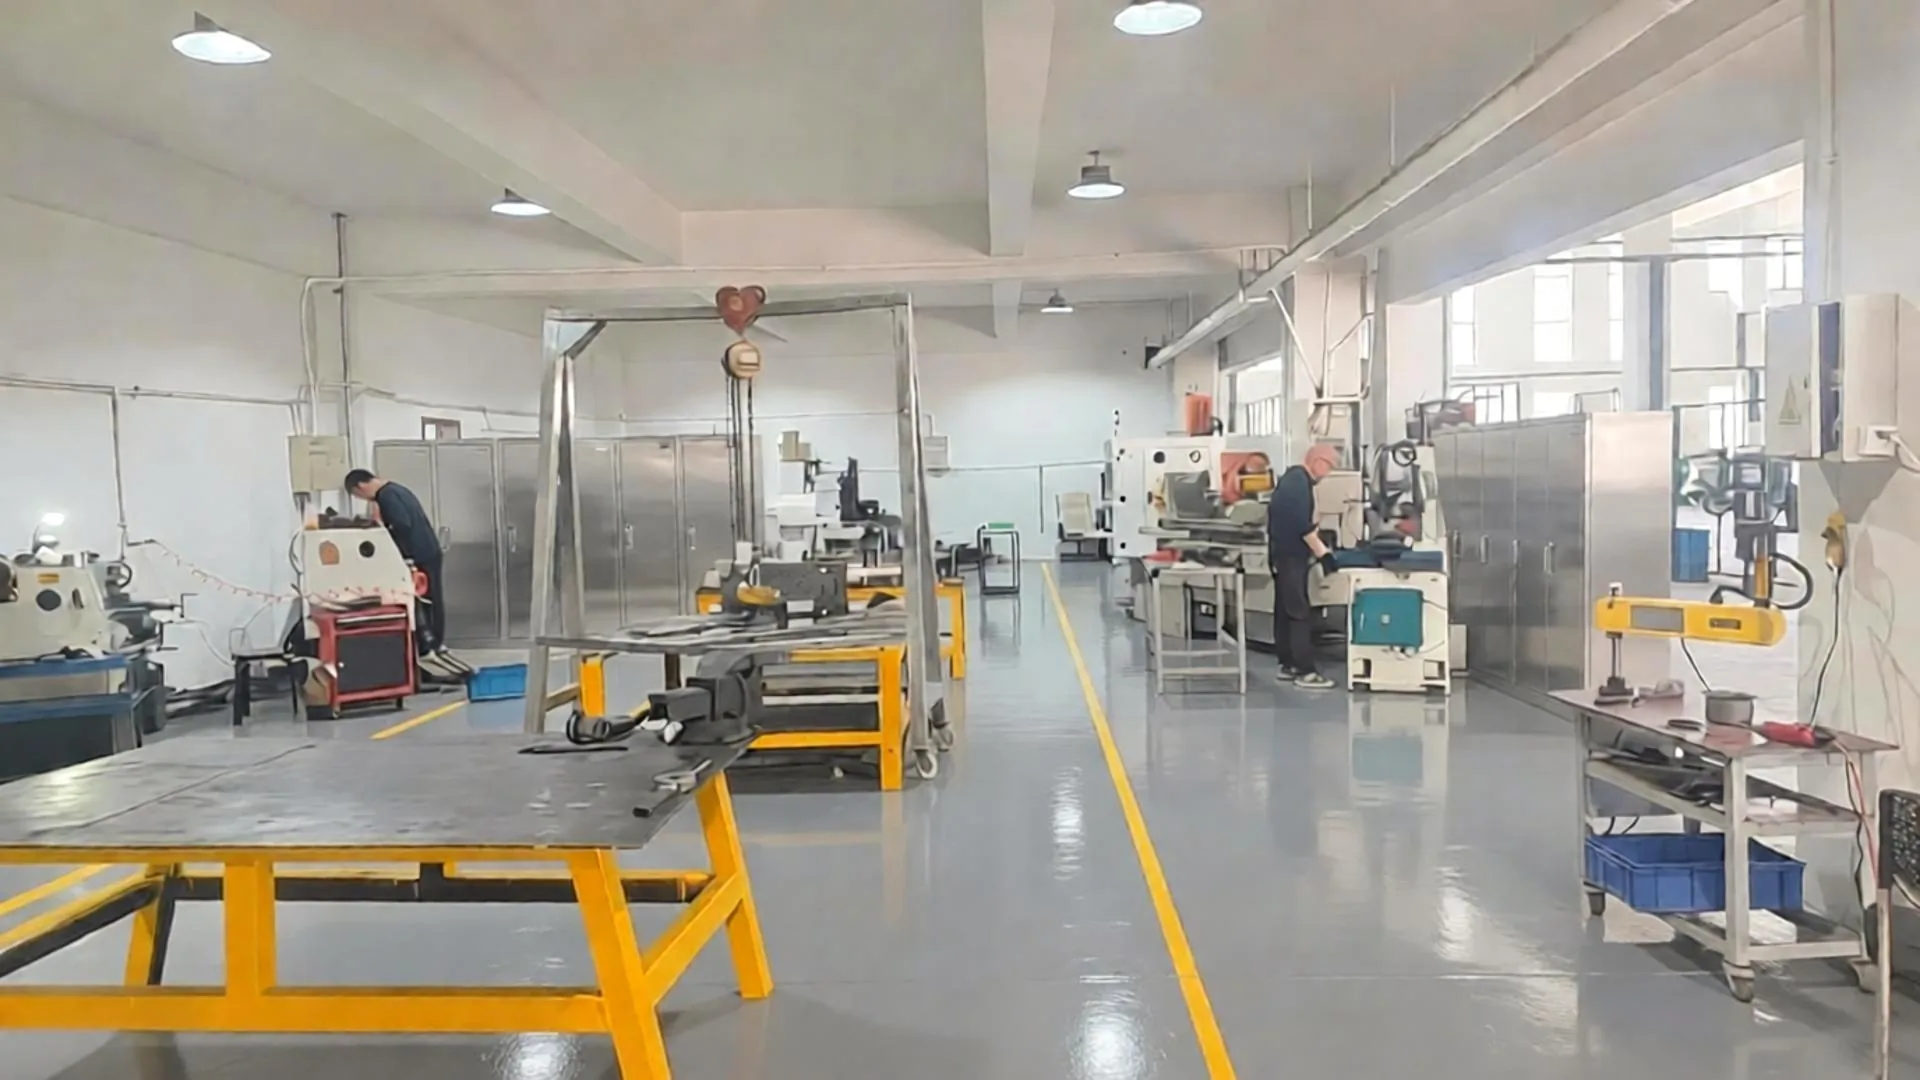
| Atelier d'outillage intégré | Rectification plane, électro-érosion à fil, tournage/fraisage CNC, traitement thermique et essais à l'intérieur de l'usine Balford. | Aperçu de l'atelier d'outillage |
| PPAP & IMDS | Documentation FAI, études de capabilité et conformité des matériaux pour les programmes automobiles. | Capacité PPAP |
Les estimations d'ingénierie figurant dans l'analyse sont des valeurs de première approche, confirmées par le DFM et les essais de mise au point. Les plans d'outillage définitifs sont validés par les ingénieurs CAO/outillage de Balford avant la fabrication.
Conception d'outillage d'emboutissage — réponses aux questions des acheteurs
Quels fichiers dois-je envoyer pour la revue de conception de l'outillage ?
Les dessins PDF, les fichiers DXF/DWG, STEP ou les modèles 3D sont les plus adaptés. Indiquez la nuance de matériau et l'épaisseur, le volume annuel, le niveau PPAP ainsi que toute tolérance critique ou note relative à l'état de surface. Les éléments manquants font l'objet d'une courte liste de confirmation plutôt que d'hypothèses.
Combien de temps prennent l'analyse DFM et l'établissement du devis ?
Balford répond généralement dans un délai d'un jour ouvré pour les pièces estampées standard; les pièces embouties complexes à plusieurs étapes peuvent nécessiter un jour supplémentaire pour la conception de l'outillage. La conception et la fabrication de l'outil de découpe prennent généralement 15–30 jours après confirmation de la commande.
Concevez-vous et fabriquez-vous l'outillage en interne ?
Oui. La disposition de la bande ou la séquence d'emboutissage, la structure de l'outil, la sélection de l'acier à outils et la nomenclature sont préparées par les ingénieurs d'outillage Balford, et l'outillage est usiné, assemblé et mis au point dans notre propre atelier d'outillage. Seule l'électroérosion à fil lent est externalisée, et uniquement pour des détails spéciaux.
Pouvez-vous examiner des pièces nécessitant un emboutissage profond multi-étapes ?
Oui. L'emboutissage profond multi-étapes est une compétence clé de Balford pour les boîtiers d'électrovannes, les boîtiers de capteurs et les pièces de moteurs. L'analyse définit chaque réemboutissage, vérifie l'amincissement cumulé et signale le recuit intermédiaire lorsque cela est nécessaire.
Fournissez-vous des échantillons et de la documentation PPAP ?
Oui. Les matrices sont essayées sur les presses de production Balford, les premières pièces sont contrôlées en interne, et une documentation alignée PPAP ainsi que les données IMDS peuvent être préparées pour les références de pièces automobiles.
Que faire si ma pièce ne se prête pas à l'estampage ou à l'emboutissage profond ?
L'analyse le dira directement et proposera une alternative : usinage CNC, tôlerie ou une modification de conception rendant la pièce emboutissable. Nous ne forçons pas une pièce dans un procédé voué à l'échec.
Commencez par une analyse DFM gratuite
Envoyez-nous votre plan et votre volume cible — l’équipe d’ingénierie des outillages et commerciale de Balford vous répond généralement sous 24 heures avec un avis de faisabilité et un devis de production.