Rondelle métallique pour solénoïde magnétique ESC/ABS
Qu'est-ce que cette pièce ? La rondelle métallique pour solénoïde magnétique ESC/ABS est une rondelle / cale fabriquée en acier laminé à froid par Balford. Procédé de fabrication : emboutissage de précision → ébavurage → traitement de surface. Finition : dépôt Zn-Fe en tonneau, appliqué après déshydrogénation. Dimensions clés : perpendicularité du bord de coupe extérieur max 0,03 mm ; parallélisme des faces max 0,03 mm ; bande brillante supérieure à 95 %. Exigences clés : trou central concentrique et coaxial avec le boîtier ; absence de bavures ; test de brouillard salin conforme ; état de surface propre.
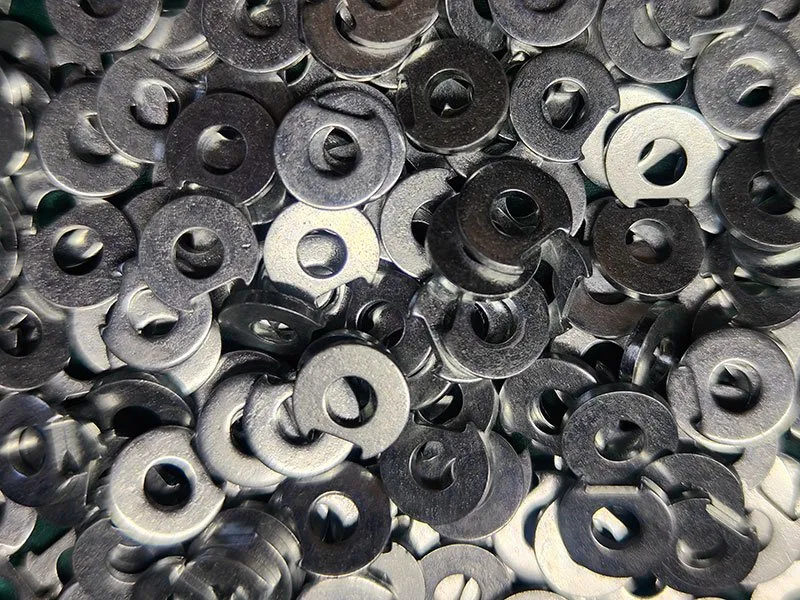
Emboutissage de précision
| Nom du produit | Rondelle métallique pour solénoïde magnétique ESC/ABS |
|---|---|
| Catégorie | Rondelle / cale |
| Gamme de fabrication | Emboutissage de précision→Ébavurage→Traitement de surface |
| Matière | Acier laminé à froid |
| Traitement de surface | Dépôt Zn-Fe en tonneau |
| Traitement thermique | Déshydrogénation |
| Dimensions clés | Perpendicularité du bord de coupe extérieur max 0,03 mm ; parallélisme des faces max 0,03 mm ; bande brillante supérieure à 95 % |
| Exigences clés | Trou central concentrique et coaxial avec le boîtier ; absence de bavures ; test de brouillard salin conforme ; état de surface propre |
Étude de cas
Rondelle métallique pour solénoïde magnétique ESC/ABS Le trou central de la rondelle doit être concentrique et coaxial avec le trou central du boîtier. La bande brillante sur le trou central et sur le bord de coupe extérieur doit dépasser 95 %, ce qui nécessite le découpage fin. La perpendicularité du bord de coupe extérieur est tenue à 0,03 mm max, et le parallélisme entre les faces supérieure et inférieure est également de 0,03 mm max. Cette rondelle est utilisée sur les bobines électromagnétiques ESC/ABS et est fournie à Betheli Automotive Safety Systems Co., Ltd. Elle équipe des véhicules à énergie nouvelle, d'où des spécifications serrées : aucune bavure tolérée, test de brouillard salin renforcé conforme et état de surface propre. Procédé produit : acier laminé à froid, découpe en deux pistes, découpage fin en deux passes, ébavurage par tonneau, puis dépôt Zn-Fe en tonneau.


