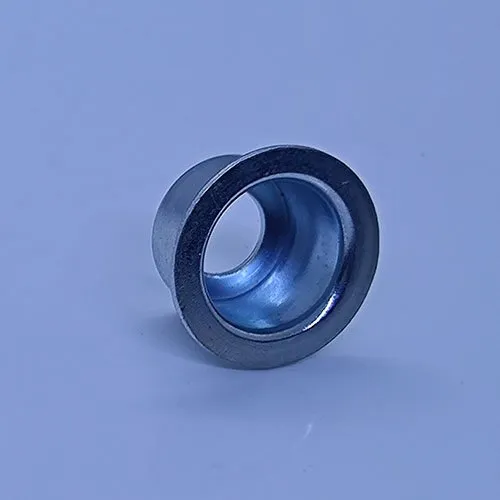
Siège de ressort de soupape – Acier AISI 1045
Qu'est-ce que cette pièce ? Le siège de ressort de soupape est un siège de ressort fabriqué en acier AISI 1045 par Balford. Procédé de fabrication : emboutissage profond → traitement thermique → traitement de surface. Finition : zingage, appliqué après recuit (four à bande transporteuse, entre les passes). Exigences clés : emboutissage profond d'un acier AISI 1045 à moyenne teneur en carbone avec recuit entre passes pour maintenir la malléabilité du matériau et maîtriser le temps de cycle et le coût.
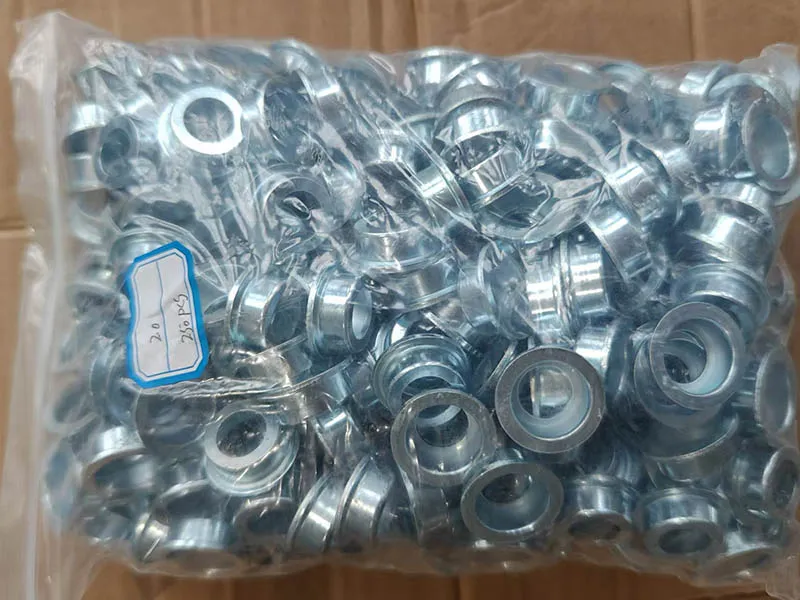
Emboutissage profond
| Nom du produit | Siège de ressort de soupape |
|---|---|
| Catégorie | Siège de ressort |
| Gamme de fabrication | Emboutissage profond→Traitement thermique→Traitement de surface |
| Matière | Acier AISI 1045 |
| Traitement de surface | Zingage |
| Traitement thermique | Recuit (four à bande transporteuse, entre les passes) |
| Exigences clés | Emboutissage profond d'un acier AISI 1045 à moyenne teneur en carbone avec recuit entre passes pour maintenir la malléabilité du matériau et maîtriser le temps de cycle et le coût |
Étude de cas
Saintbon Hydraulic et Hengli Hydraulic nous ont confié une pièce de siège de ressort de soupape en acier AISI 1045, en spécifiant l'emboutissage profond. Nous avons déjà produit des sièges de ressort pour deux clients. Ils ont demandé l'emboutissage profond pour cette pièce, même si l'acier AISI 1045 est un acier à moyenne teneur en carbone qui se prête habituellement mal à ce type de formage. Notre atout est le four de recuit à bande transporteuse présent dans l'atelier. Lorsque l'emboutissage profond devient limite sur une nuance aussi dure, nous recuisons entre les passes pour maintenir la malléabilité du matériau. Cela nous permet de simplifier la séquence d'outillage, de tenir de meilleurs temps de cycle et de réduire le coût unitaire. Leur ancien procédé consistait à couper du rond plein et à usiner tout le siège dans la masse—lent et générateur de chutes. Le passage à l'emboutissage profond a réduit notre consommation de matière première et raccourci sensiblement le temps de transformation. La pièce présente également une meilleure résistance et ductilité, et nous tenons des délais de production plus serrés.