Emboutissage profond vs. emboutissage à outillage progressif : sélection du procédé pour composants métalliques de précision
Résumé
L'emboutissage profond et l'emboutissage à outillage progressif répondent à des exigences de fabrication fondamentalement différentes. L'emboutissage profond est le choix adapté pour les composants creux sans soudure où l'épaisseur de paroi reste uniforme et où la profondeur de la pièce dépasse le diamètre. L'emboutissage à outillage progressif est conçu pour les séries à grand volume de pièces plates ou profilées, avec des caractéristiques ajoutées séquentiellement à mesure que la bande avance dans l'outillage. Votre choix de procédé affecte directement la qualité des pièces, l'investissement en outillage, les taux de rebut et l'efficacité du cycle. Le facteur décisif se résume à la géométrie : les pièces profondes nécessitent un écoulement contrôlé du matériau ; les outillages progressifs traitent les pièces à caractéristiques multiples en une seule passe sur matériau en bobine.
Qu'est-ce que l'emboutissage profond
L'emboutissage profond est un procédé de formage des métaux où un flan plat est tiré radialement dans une cavité d'outillage par un poinçon, produisant une pièce creuse sans soudure. La spécification déterminante : la profondeur formée dépasse le diamètre de la pièce, ce qui force le matériau à s'écouler plutôt qu'à simplement se plier.
Le procédé s'exécute en plusieurs étapes, ou réductions d'emboutissage, pour éviter les déchirures ou les plis. Chaque passe travaille le matériau vers la géométrie finale tout en gérant l'amincissement et l'écrouissage. Le métal se comporte comme un fluide visqueux, offrant une épaisseur de paroi constante sur toute la pièce—ce que vous ne pouvez pas obtenir avec des assemblages soudés ou multipièces.
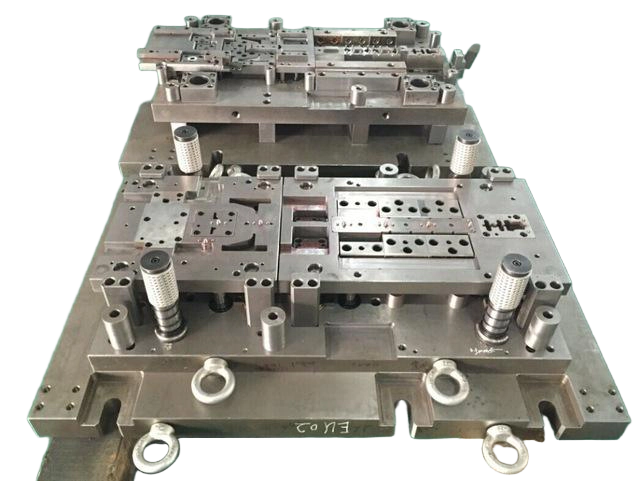
Avantages de l'emboutissage profond
- Construction sans soudure: Les pièces sortent de la presse sans joints de soudure, coutures ou points de fixation. C'est une exigence critique pour les composants de transfert de fluides, les réservoirs sous pression et les boîtiers où l'intégrité structurelle est non négociable.
- Épaisseur de paroi uniforme: Les caractéristiques d'écoulement du matériau en emboutissage profond produisent des pièces avec une épaisseur de paroi et des propriétés mécaniques constantes sur toute la géométrie.
- Géométries complexes: Produit des formes creuses et profondes avec des caractéristiques complexes que d'autres méthodes ne peuvent pas traiter efficacement—pensez aux boîtiers multi-cavités ou aux coupelles étagées.
- Avantages de l'écrouissage: La déformation plastique pendant l'emboutissage augmente la résistance à la traction, donc les pièces finies offrent de meilleurs rapports résistance/poids que la tôle plate d'origine.
- Finition de surface lisse: Les surfaces embouties montrent moins de marques d'outillage et d'interruptions que l'emboutissage progressif, ce qui fait de ce procédé un choix solide pour les pièces visibles ou toute application où l'esthétique compte.
Limitations de l'emboutissage profond
- Coûts d'outillage plus élevés: les matrices d'emboutissage profond sont plus complexes et plus coûteuses à fabriquer que l'outillage de découpage progressif, surtout lorsqu'on organise plusieurs étapes d'emboutissage.
- Vitesses de production plus lentes: fonctionne à des cadences modérées par rapport au découpage progressif, car on gère plusieurs étapes de formage et un contrôle du flux de matière.
- Contraintes matérielles: nécessite des métaux très ductiles avec un allongement supérieur à 30 % et un rapport limite d'élasticité/résistance à la traction inférieur à 0,65. Les matériaux fragiles ou les alliages à haute résistance ne fonctionnent pas sans recuits intermédiaires.
- Équipement spécialisé: nécessite des configurations de presse et d'outillage spécifiques à l'emboutissage profond, ce qui limite le nombre d'ateliers capables de réaliser ce procédé.
Défauts courants en emboutissage profond
- Amincissement: Réduction prévisible de l'épaisseur de paroi qui doit être contrôlée par une séquence de réduction d'emboutissage appropriée
- Frisage: Causé par une pression de serre-flan insuffisante ou des rapports d'emboutissage incorrects
- Oreilles: Provoquées par la direction du grain du matériau par rapport à l'orientation du flan
- Déchirure: Cela se produit lorsque la réduction totale d'emboutissage dépasse ce que le matériau peut supporter, provoquant un amincissement ou une fissuration du métal au niveau du rayon d'emboutissage.
Qu'est-ce que le découpage progressif ?

Le découpage progressif est un procédé à haute vitesse où une bande métallique continue traverse un outil unique comportant plusieurs postes. Chaque poste effectue une opération spécifique—découpage, perçage, pliage, gaufrage, matriçage ou formage—afin que la pièce se construise étape par étape, et au poste final, elle est détachée de la bande porteuse.Le découpage progressif est un procédé de fabrication à haute vitesse où une bande de métal est alimentée à travers plusieurs postes dans un outil unique. Chaque poste effectue une ou plusieurs opérations—découpage, perçage, pliage, gaufrage, matriçage ou formage—jusqu'à ce qu'une pièce finie émerge au poste final, où elle est détachée de la bande porteuse.
La clé réside dans l'avancement précis de la bande, généralement contrôlé par des pilotes qui se positionnent dans des trous préalablement percés pour maintenir l'alignement à quelques millièmes de pouce près.Le procédé repose sur un avancement précis de la bande, généralement guidé par des pilotes qui s'engagent dans des trous préalablement percés pour garantir un alignement au millième de pouce près.
Avantages du découpage progressifAvantages du découpage progressif
- Production à haute vitesse: pour les géométries simples, on peut atteindre 800 pièces par minute ou plus, ce qui est difficile à battre en volume.
- Rentabilité à volume: une fois l'outillage amorti, le coût par pièce est nettement inférieur à celui de l'emboutissage profond pour les pièces adaptées à ce procédé.
- Combinaisons de caractéristiques complexes: on peut intégrer des trous, des pliages, des formes et des gaufrages dans un seul outil, évitant ainsi d'envoyer les pièces en opérations secondaires.
- Investissement en outillage plus faible: pour les pièces peu profondes, une matrice progressive coûte généralement moins cher qu'un outillage d'emboutissage profond multi-étapes.
- Qualité constante: grâce au guidage automatique de la bande et aux capteurs intégrés dans l'outil, vous obtenez des résultats reproductibles sur de longues séries sans intervention constante de l'opérateur.
Limites de l'emboutissage progressif
- Limite de profondeur: La limite pratique pour l'emboutissage dans un outil progressif est d'environ 1,5 fois le diamètre de la pièce. Au-delà, la bande porte-pièce ne peut pas alimenter suffisamment de matière dans le poste de formage, ce qui entraîne un amincissement, des déchirures ou des déformations.
- Marques de séparation des languettes porte-pièce: Chaque pièce présente de petites marques à l'endroit où elle s'est détachée de la bande. Si vous avez une surface cosmétique, ces marques doivent être masquées ou vous aurez besoin d'une opération de finition secondaire.
- Marques de poste: Les multiples postes de formage peuvent laisser des lignes de témoin visibles sur la surface de la pièce, ce qui peut être un problème pour les zones exposées.
- Restriction sur les matériaux: Les pièces restent fixées à la bande pendant le formage, de sorte que les opérations nécessitant que la pièce soit libre—comme le roulage de bourrelet, le rétrécissement, le roulage de bord ou le filetage par laminage—ne sont pas réalisables dans un outil progressif.
- Flexibilité de conception réduite: Modifier la géométrie de la pièce implique généralement de réaliser un nouvel outillage, ce qui ajoute à la fois des coûts et des délais par rapport à l'approche plus itérative possible avec l'emboutissage profond.
Défauts courants en emboutissage progressif
- Bavures: Généralement dues à des arêtes de poinçon usées ou à un jeu de matrice trop important pour l'épaisseur du matériau.
- Mauvais avancements: Se produisent lorsque l'alignement de la bande dérive, souvent en raison de l'usure des pilotes ou d'un mauvais synchronisme d'avance.
- Déformation: Apparaît lorsque les étapes de formage séquentielles accumulent des contraintes internes sans poste de détente pour les contrôler.
Comparaison des différences clés
| Caractéristique | Emboutissage profond | Emboutissage progressif |
|---|---|---|
| Profondeur de pièce | Peut dépasser le diamètre de la pièce ; les géométries creuses et profondes sont standard | Profils peu profonds ou contourés ; profondeur généralement inférieure à 1,5× le diamètre |
| Vitesse de production | Modérée—chaque étape d'emboutissage ajoute du temps de cycle | Élevé—jusqu'à 800+ pièces par minute depuis des presses à dérouleur |
| Coût de l'outillage | Élevé—matrices d'emboutissage profond multi-étapes complexes | Modéré à élevé—dépend du nombre de caractéristiques et de la complexité des postes |
| Épaisseur de paroi | Uniforme, avec des propriétés mécaniques constantes sur l'ensemble | Variable—un amincissement peut se produire aux coudes ou aux formes formées |
| Adéquation des matériaux | Alliages ductiles et formables comme l'aluminium, l'inox et le cuivre | Large gamme, y compris les nuances plus dures et les matériaux pré-trempés |
| Construction sans joint | Oui—aucun joint ni soudure | Non—formage séquentiel des caractéristiques |
| Finition de surface | Lisse, avec des marques d'outillage minimales | Peut présenter des marques de bande porteuse et des marques de poste |
| Adéquation aux applications | Boîtiers, enceintes, composants hydrauliques, réservoirs sous pression | Supports, clips, connecteurs, composants multi-caractéristiques |
| Taux de rebut | Plus faible lorsque le processus est correctement étagé | Peut être plus élevé en raison du gaspillage de la bande porteuse |
| Flexibilité de conception | Plus grande pour les modifications itératives | Limitée une fois l'outillage engagé |
Applications par secteur
Applications d'emboutissage profond
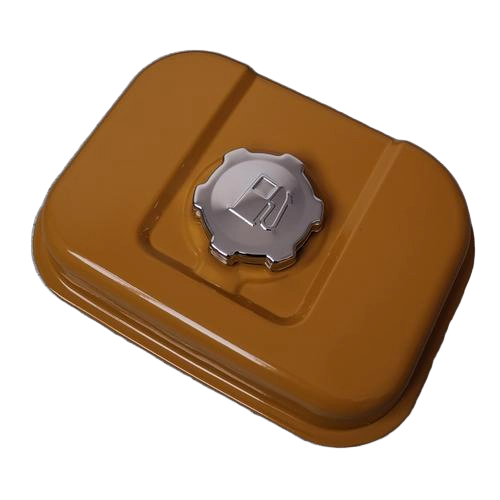
Automobile : Réservoirs de carburant, boîtiers de batteries EV, composants de système de freinage, pièces structurelles exposées à la pression ou aux vibrations.
Dispositifs médicauxAérospatial : Composants de système de carburant, pièces de cellule, applications nécessitant une optimisation du rapport résistance/poids.
Biens de consommation : Canettes de boisson, éviers de cuisine, boîtiers d'appareils électroménagers nécessitant des finitions esthétiques.: Composants de système de carburant, pièces de cellule, applications nécessitant une optimisation du rapport résistance/poids.
Systèmes hydrauliques : Composants hydrauliques, pièces de transfert de fluide, réservoirs sous pression.Biens de consommationApplications d'emboutissage à outillage progressif
Automobile : Supports, clips, fixations, composants emboutis multi-caractéristiques avec une utilisation annuelle stable et élevée.: Composants hydrauliques, pièces de transfert de fluide, réservoirs sous pression.
Applications d'emboutissage à outillage progressif
Automobile: Supports, clips, fixations, composants emboutis multi-caractéristiques avec une utilisation annuelle stable et élevée.
Électronique : boîtiers de connecteurs, blindages EMI et composants de précision pour l'électronique grand public—les tolérances serrées et la finition de surface constante sont la norme ici.: Boîtiers de connecteurs, blindages EMI, composants de précision pour l'électronique grand public.
Industriel : quincaillerie, panneaux et composants nécessitant poinçonnage, cintrage et formage en une seule passe d'outil—idéal pour les séries à grand volume où la répétabilité est essentielle.IndustrielAérospatial : supports structurels et articles de quincaillerie standard, avec certifications de matériaux et traçabilité gérées selon votre spécification.
AérospatialConception pour l'emboutissage : considérations critiques
Quand choisir l'emboutissage profond
Conception pour l'emboutissage : considérations critiques
La profondeur de la pièce dépasse 1,5 fois le diamètre
- Une géométrie creuse sans soudure est requise
- La profondeur de la pièce dépasse 1,5 fois le diamètre L'épaisseur de paroi uniforme est critique
- Géométrie creuse sans soudure requise L'application exige une intégrité sous pression ou fluidique
- L'épaisseur de paroi uniforme est critique La finition cosmétique est importante
- L'application exige une intégrité sous pression ou fluidique
- Quand choisir l'emboutissage à outillage progressif
Les caractéristiques de la pièce sont plates ou légèrement contournées
- La profondeur est inférieure à 1,5 fois le diamètre
- Les caractéristiques de la pièce sont plates ou légèrement contournées Plusieurs caractéristiques (poinçonnage, cintrage, gaufrage) sont requises
- La profondeur est inférieure à 1,5 fois le diamètre Le volume de production est très élevé
- Plusieurs caractéristiques (poinçonnage, cintrage, gaufrage) sont requises Le coût de l'outillage doit être minimisé
- Le volume de production est très élevé
- Le coût de l'outillage doit être minimisé
Principes généraux de conception
Sélection des matériaux : pour l'emboutissage profond, vous avez besoin de matériaux à haute anisotropie (valeur r supérieure à 1,6) et d'un allongement supérieur à 30 %. Des rapports limite d'élasticité/résistance à la traction faibles—inférieurs à 0,65—offrent la meilleure formabilité et réduisent le risque de fissuration.: L'emboutissage profond exige des matériaux à haute anisotropie (valeur r supérieure à 1,6) et un allongement supérieur à 30 %. Les matériaux avec des rapports limite d'élasticité/résistance à la traction faibles (inférieurs à 0,65) donnent les meilleurs résultats.
Rayons de poinçon et de matrice : dans l'outillage d'emboutissage profond, le rayon d'entrée de matrice doit être de 4 à 10 fois l'épaisseur du matériau. Cela contrôle l'écoulement du matériau dans la cavité et minimise la concentration de contraintes à la ligne de pliage.Rayons de poinçon et de matricePlanification de la réduction d'emboutissage : vous devez respecter les limites du matériau à chaque étape d'emboutissage. Des réductions trop agressives déchireront la pièce ; une sous-réduction augmente les coûts car vous exécutez des étapes supplémentaires inutiles.
Stratégie de lubrification : l'emboutissage profond dépend d'une lubrification efficace pour réduire le coefficient de frottement d'environ 0,15 à 0,05. Cela seul peut réduire les exigences de charge du poinçon jusqu'à 30 %, ce qui prolonge la durée de vie de l'outil et améliore la constance des pièces.: Respectez les limites de matière pour chaque étape d'emboutissage. Des réductions agressives provoquent des déchirures ; des réductions insuffisantes augmentent les coûts en ajoutant des étapes supplémentaires.
Considérations sur les tolérances : L'emboutissage progressif peut maintenir des tolérances serrées, mais il faut tenir compte du retour élastique et de l'usure de l'outillage au cours de la production. L'emboutissage profond offre une précision dimensionnelle constante, mais la conception de la matrice doit gérer soigneusement l'amincissement des parois pour rester dans les spécifications.Stratégie de lubrificationNormes industrielles : Référez-vous à l'ISO 2768 pour les directives générales sur les tolérances. Si vous êtes dans l'automobile, le médical ou l'aérospatial, vous aurez généralement besoin d'une certification de système de management de la qualité comme l'IATF 16949 ou l'ISO 13485 pour répondre aux exigences des clients.
Considérations sur les tolérancesFAQ
Quelle est la différence entre l'emboutissage profond et l'emboutissage progressif ?: Référez-vous à l'ISO 2768 pour les directives générales sur les tolérances. Les industries réglementées (automobile, médical, aérospatial) exigent généralement une certification spécifique du système de management de la qualité.
L'emboutissage profond est un procédé de formage des métaux qui produit des pièces creuses sans soudure—la profondeur dépasse le diamètre—en tirant le matériau dans une cavité de matrice. L'emboutissage progressif est un procédé à grande vitesse où une bande déroulée passe à travers plusieurs postes, chacun effectuant une opération spécifique comme le découpage, le poinçonnage ou le formage, pour fabriquer des pièces plates ou profilées. La différence clé est la profondeur de la pièce : l'emboutissage profond donne des formes creuses et profondes, tandis que l'emboutissage progressif est destiné aux conceptions peu profondes ou profilées.Quel procédé est le mieux adapté aux pièces cylindriques profondes ?
L'emboutissage profond est le bon choix pour les pièces cylindriques profondes. En règle générale, si la profondeur de la pièce dépasse environ 1,5 fois le diamètre, une matrice progressive aura du mal—la bande porteuse restreint l'écoulement du matériau, provoquant des déchirures et des distorsions. L'emboutissage profond permet au flan de se déplacer librement, tirant le métal dans la cavité par des réductions progressives, ce qui donne une pièce propre et constante.
Quel est le rapport d'emboutissage limite en emboutissage profond ?
Le rapport d'emboutissage limite (LDR) est le rapport maximal entre le diamètre du flan et le diamètre du poinçon que vous pouvez atteindre en une seule opération d'emboutissage sans défaillance. Pour la plupart des métaux ductiles, le LDR se situe entre 1,8 et 2,3 en une seule passe. Si vous avez besoin de pièces plus profondes, vous devez envisager plusieurs étapes d'emboutissage avec un recuit intermédiaire pour restaurer la formabilité.
L'emboutissage profond coûte-t-il plus cher que l'emboutissage ?
L'emboutissage profond entraîne généralement des coûts d'outillage initiaux plus élevés car les matrices sont plus complexes et vous avez besoin d'équipements de presse spécialisés. Mais pour la bonne géométrie, l'emboutissage profond peut être plus rentable en volume de production une fois que vous tenez compte du taux de rebut, des opérations secondaires et des performances de la pièce. Forcer des pièces profondes par emboutissage progressif peut faire grimper les taux de rebut à 40 %, ce qui érode rapidement toute économie d'outillage.
Le rapport d'emboutissage limite (LDR) est le rapport maximal entre le diamètre du flan et le diamètre du poinçon pouvant être atteint en une seule opération d'emboutissage sans défaillance. Pour la plupart des métaux ductiles, le LDR varie de 1,8 à 2,3 en une seule opération. Les pièces nécessitant des emboutissages plus profonds doivent passer par plusieurs étapes avec recuit intermédiaire.
L'emboutissage profond coûte-t-il plus cher que l'emboutissage ?
L'emboutissage profond entraîne généralement des coûts d'outillage initiaux plus élevés en raison de matrices plus complexes et d'équipements spécialisés. Cependant, pour des géométries compatibles, l'emboutissage profond peut produire des pièces de manière plus rentable en volume de production lorsque des facteurs comme le taux de rebut, les opérations secondaires et les performances de la pièce sont pris en compte. Forcer des pièces profondes par emboutissage progressif peut provoquer des taux de rebut de 40 %, érodant toute économie d'outillage.
Quelles qualités de matériau conviennent le mieux à l'emboutissage profond ?
L'emboutissage profond nécessite des métaux avec une bonne ductilité et formabilité. Nous utilisons généralement de l'aluminium 1100 ou 3003, de l'acier inoxydable de la série 300, des alliages de cuivre, de l'acier à faible teneur en carbone, ainsi que certaines qualités de titane et de nickel. Vous voulez un allongement supérieur à 30 % et un faible rapport limite d'élasticité/résistance à la traction—cela maintient le matériau qui s'écoule uniformément à travers la matrice sans déchirure ni plissement.
Comment le choix du procédé affecte-t-il l'état de surface ?
L'emboutissage profond donne une finition plus lisse avec moins de marques d'outil, c'est pourquoi c'est le choix privilégié pour les boîtiers visibles et les pièces cosmétiques. L'emboutissage progressif laisse des bords cisaillés propres, mais vous verrez des marques de languettes porteuses et des lignes de témoin de poste. Si la pièce a une face décorative, nous planifions l'emplacement des languettes hors de la surface visible ou ajoutons une opération secondaire pour la nettoyer.
Quel procédé offre un débit plus élevé pour les grands volumes ?
L'emboutissage progressif gagne en vitesse—les géométries simples peuvent atteindre plus de 800 pièces par minute sur une presse à bande déroulée. L'emboutissage profond est plus lent, généralement 15 à 40 courses par minute, car chaque étape contrôle l'écoulement du matériau pour éviter l'amincissement ou la déchirure. C'est le compromis : vitesse contre profondeur de forme.