Capacités & équipements
Comment la liste des machines se traduit en gammes de fabrication : Conception de fraisage CNC pour pièces métalliques sur mesure, Cintrage de tubes CNC : rayon, épaisseur de paroi et retour élastique, usinage par électroérosion à fil et la fabrication de vos pièces d'usinage sur mesure.
Liste des machines & équipements
Les chiffres que les acheteurs demandent en premier : jusqu'à 350 t, emboutissage profond jusqu'à Ø250 mm, outillage transfert, progressif et d'emboutissage profond, et un atelier d'outillage intégré complet qui usine, découpe par électroérosion à fil et soude ses propres matrices — avec un petit four réservé aux réparations d'urgence de matrices et un traitement thermique en grande série confié à des partenaires audités.
Formage et capacité de presse
| Élément | Spécification | Statut |
|---|---|---|
| Capacité des presses | jusqu'à 350 t | En interne |
| Diamètre maximal d'emboutissage profond | Ø250 mm | En interne |
| Emboutissage sur presse transfert | Outillage transfert multiposte, pièce transférée entre les postes | En interne |
| Emboutissage à outil progressif | Outillage pour bande à grande cadence avec bande de liaison | En interne |
| Outils combinés, de découpage et de pliage | Rondelles, capots, pattes de fixation et pièces en tôle formée | En interne |
| Phases d'emboutissage profond | Emboutissage multi-passes avec recuit intermédiaire si nécessaire | En interne |
| Matériaux | Acier au carbone, acier inoxydable, laiton, cuivre, aluminium, alliages spéciaux | En interne |
| Liste détaillée des presses | Nombre de presses par tranche de tonnage et dimensions de table | Disponible sur demande |
Équipement d'atelier d'outillage
| Équipement | Rôle dans la fabrication d'outillage | Statut |
|---|---|---|
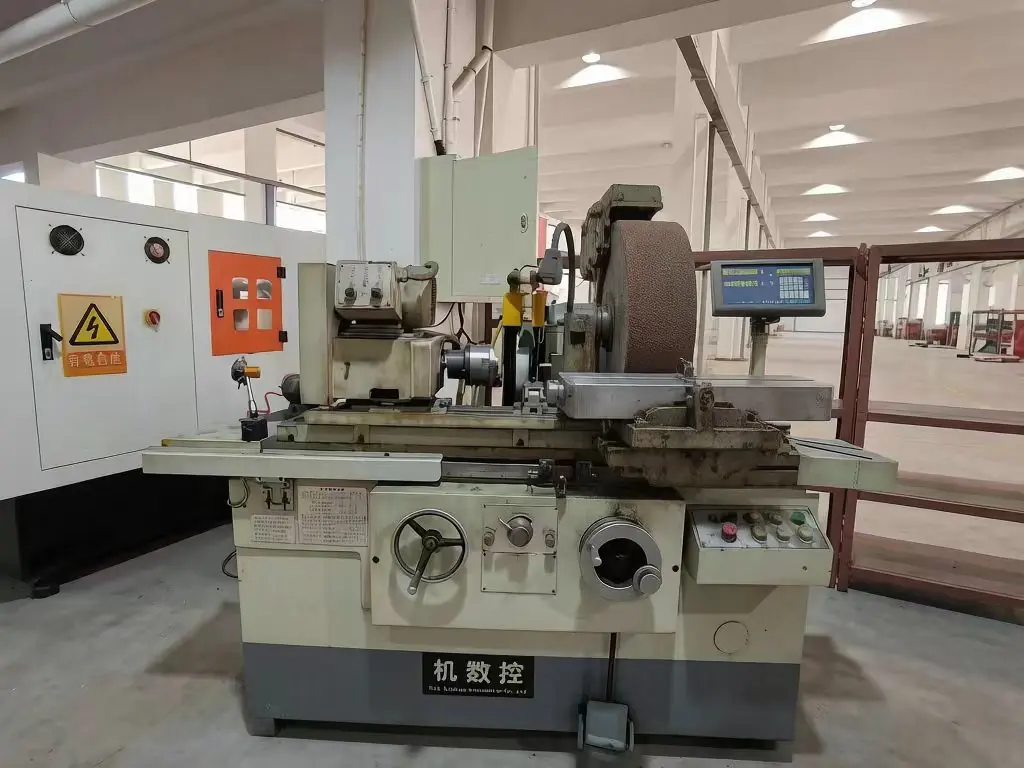
| Rectifieuses cylindriques intérieures / extérieures | Rectification à la cote finale de composants d'outillage ronds, poinçons, pilotes, broches de noyau et douilles | En interne |
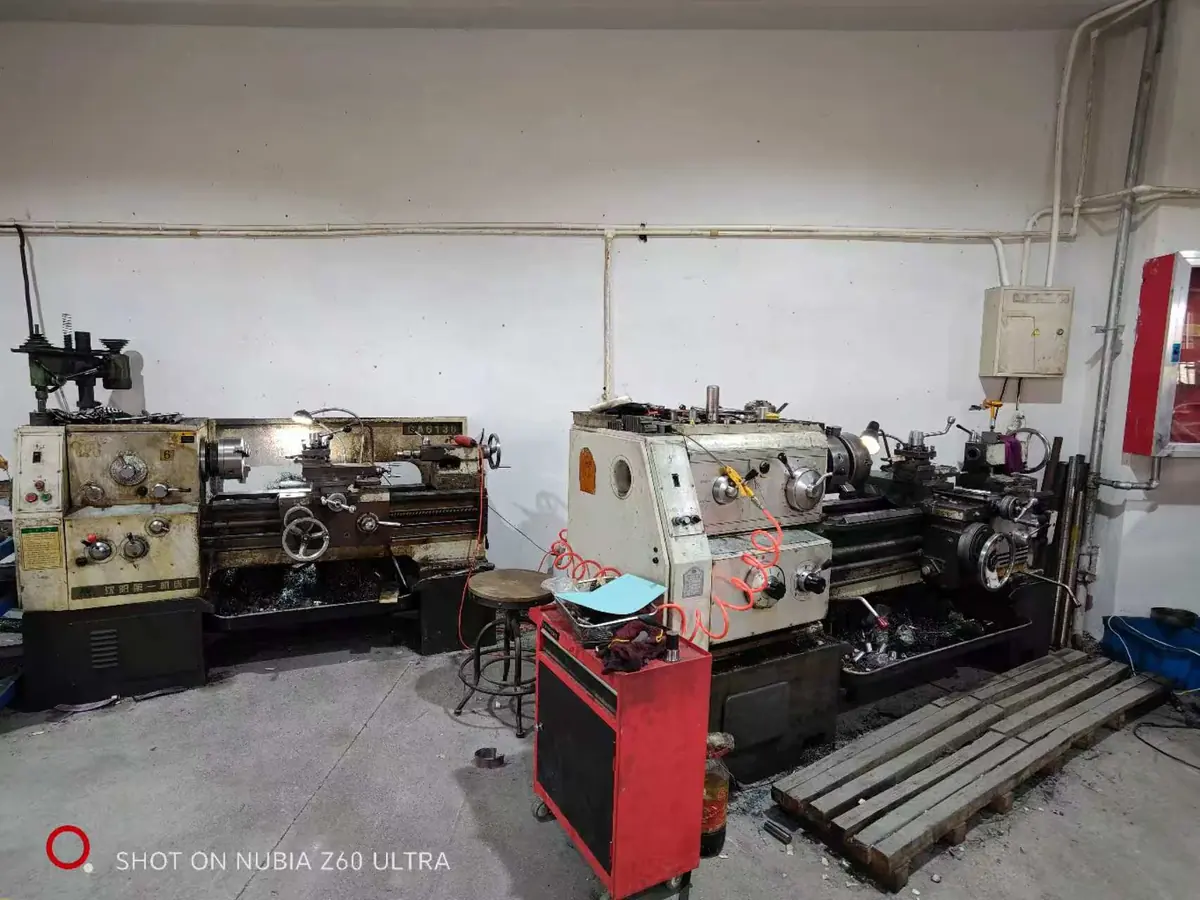
| Tours conventionnels (3 unités) | Tournage d'ébauches de poinçons, broches d'éjection, colonnes de guidage et composants d'outillage | En interne |
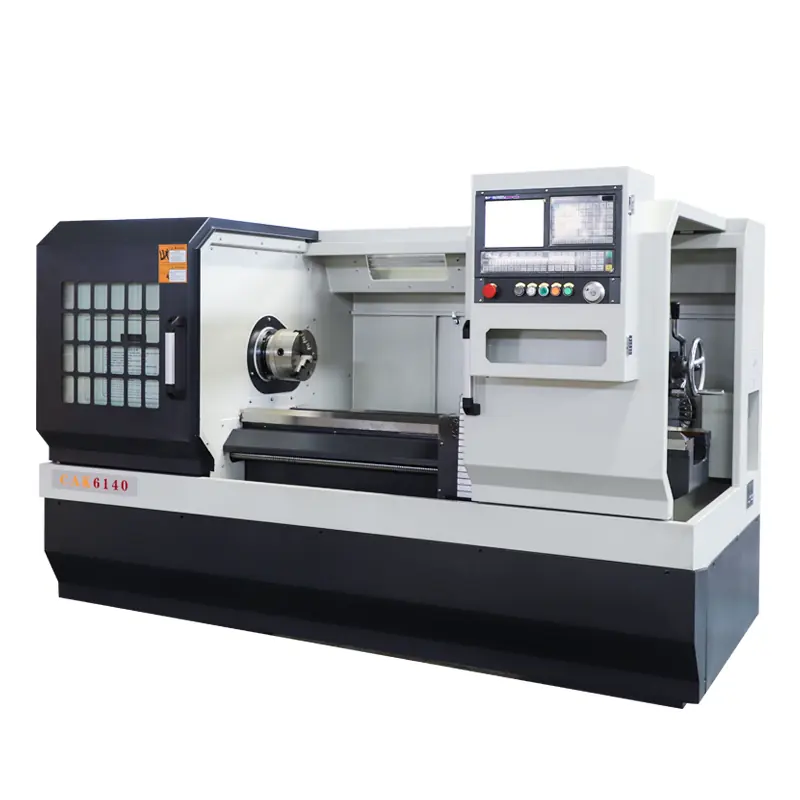
| Tour CNC (1 unité) | Composants tournés de précision pour ensembles d'outillage de découpe et de moulage | En interne |
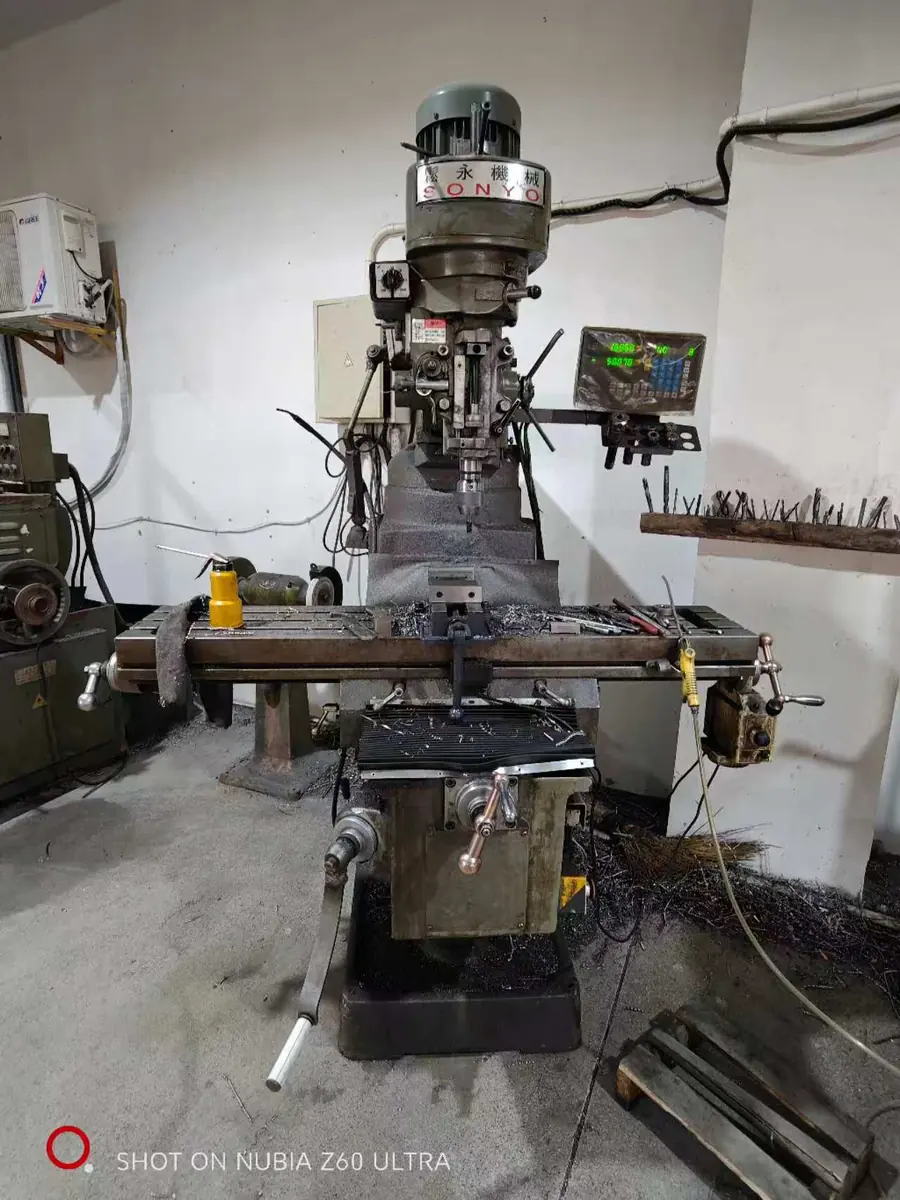
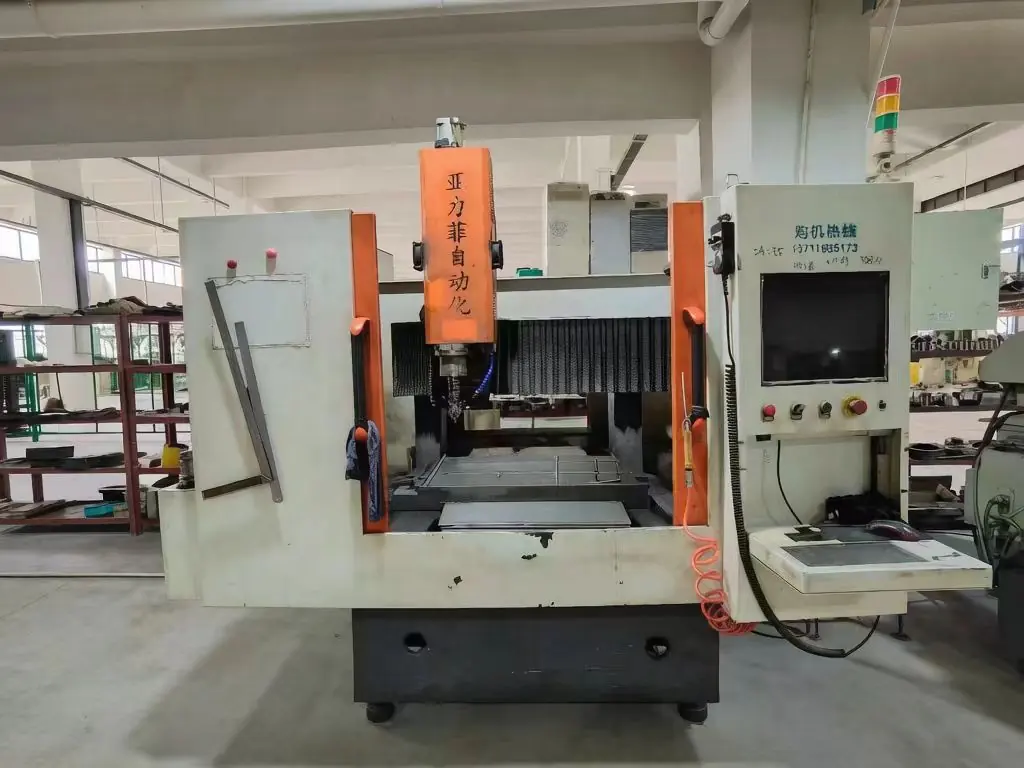
| Fraiseuses CNC | Plaques d'outillage, poches, cavités et portées de montage en aciers trempés et prétrempés | En interne |
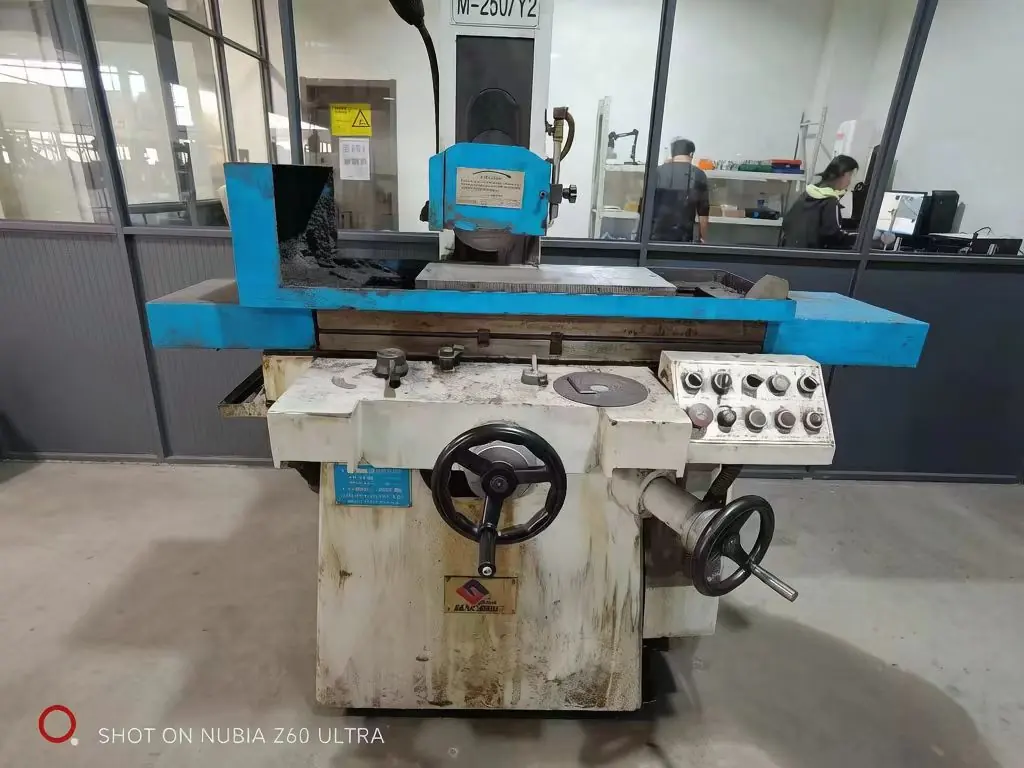
| Rectifieuse plane de précision | Rectification plane de plaques d'outillage, dévêtisseurs et inserts avec parallélisme serré | En interne |
| Rectifieuse plane grande capacité | Grandes plaques d'outillage et corps d'outils ne rentrant pas sur les machines standard | En interne |
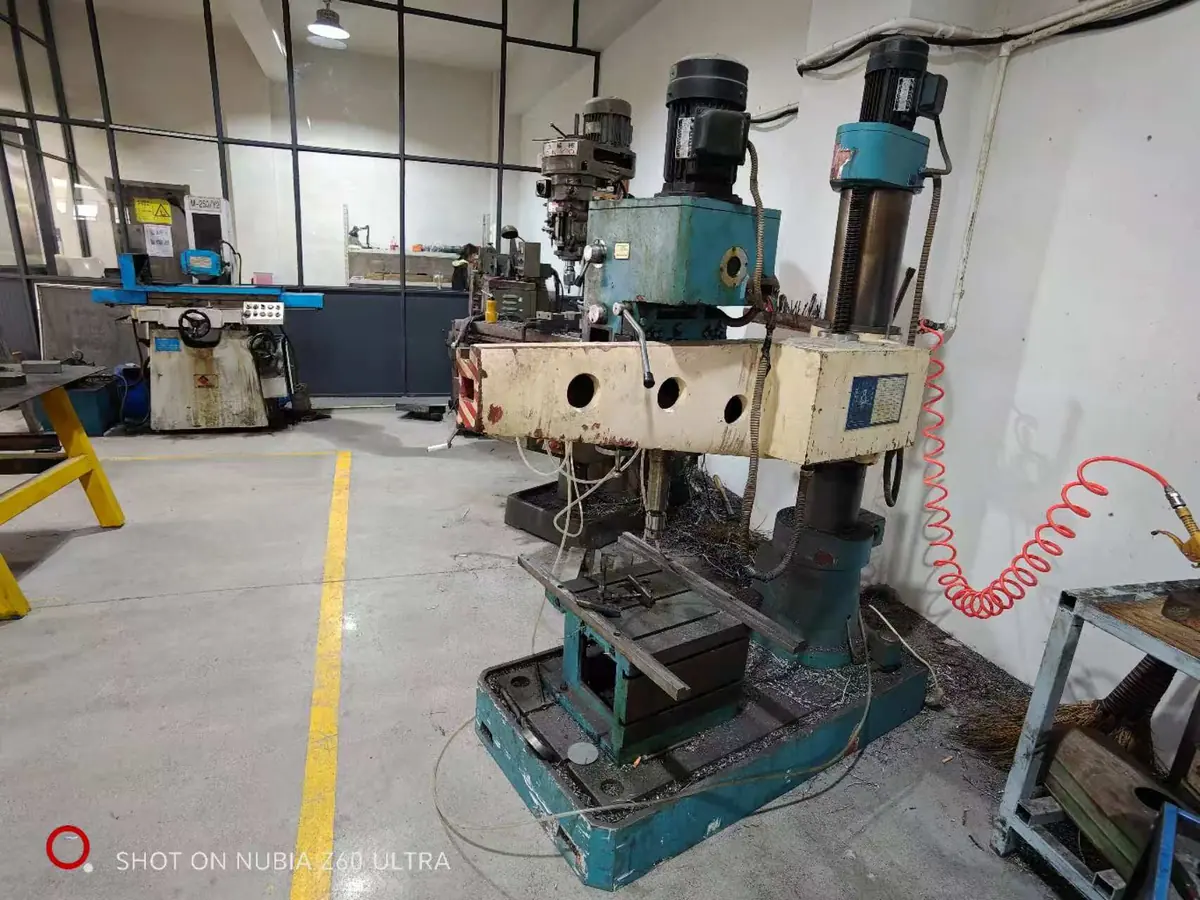
| Perceuses | Trous de goupilles, de vis et de circuits d'eau sur les ensembles d'outillage et montages | En interne |
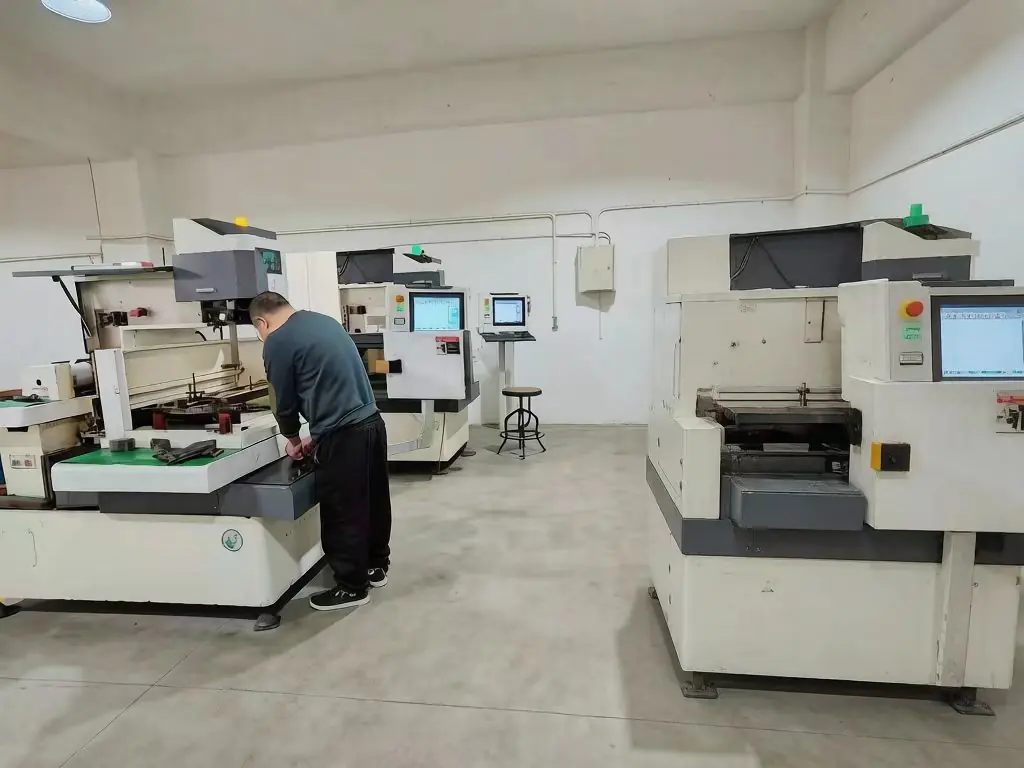
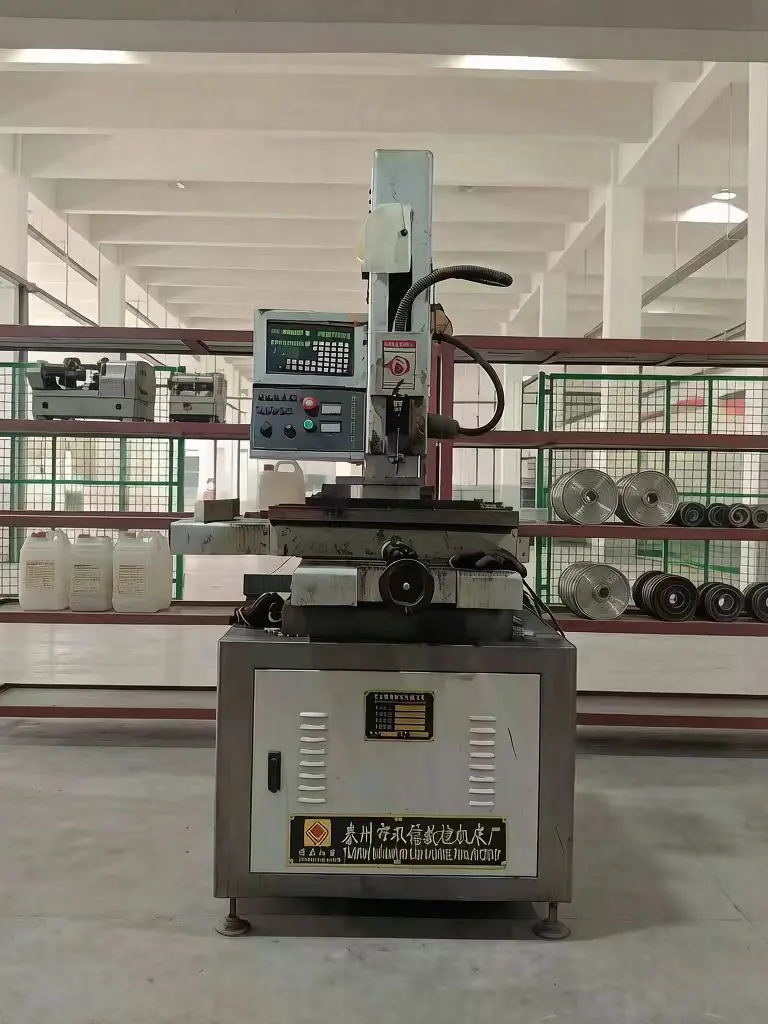
| Électroérosion à fil à vitesse moyenne (5 unités) | Ouvertures de matrice, profils de poinçons et sections profilées | En interne |
| Électroérosion à fil à haute vitesse (1 unité) | Ébauche et découpe d'évents ou de rainures lorsque les exigences de finition sont moins élevées | En interne |
| Perçage EDM / perforatrice | Trous de départ pour EDM à fil et petits trous profonds de précision | En interne |
| EDM à fil lent | Finition ultra-fine et détails de matrice critiques à dépouille | Partenaire externe |
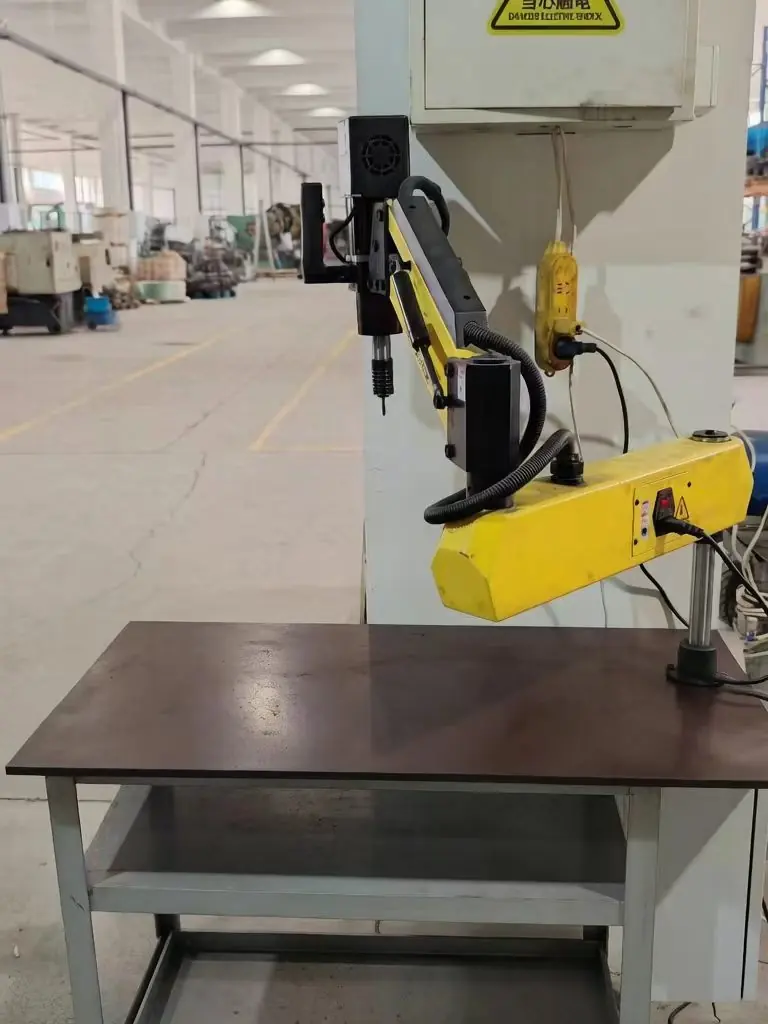
| Taraudeuses automatiques | Taraudage de plaques de matrice, dévêtisseurs et pièces avec pas et profondeur constants | En interne |
| Soudeuse à froid pour matrices | Réparation par soudage à froid de l'usure, des éclats et des rayures de matrice sans déformation thermique | En interne |
| Poste de soudage à l'arc argon (TIG) | Rechargement des arêtes usées et réparation d'acier à outils avec apport thermique maîtrisé | En interne |
| Meuleuses pneumatiques pour matrices | Finition à l'établi et à la main des rayons, congés et surfaces d'emboutissage | En interne |
| Démagnétiseur | Élimination du magnétisme résiduel après rectification et EDM | En interne |
| Four de traitement thermique (petit) | Trempe et revenu d'urgence de composants de matrice pour terminer une réparation sur site | En interne (usage d'urgence) |
| Traitement thermique en lot de matrices et outillage | Trempe et revenu de composants de matrice, avec documentation de dureté et de microstructure nous étant retournée | Partenaire externe |
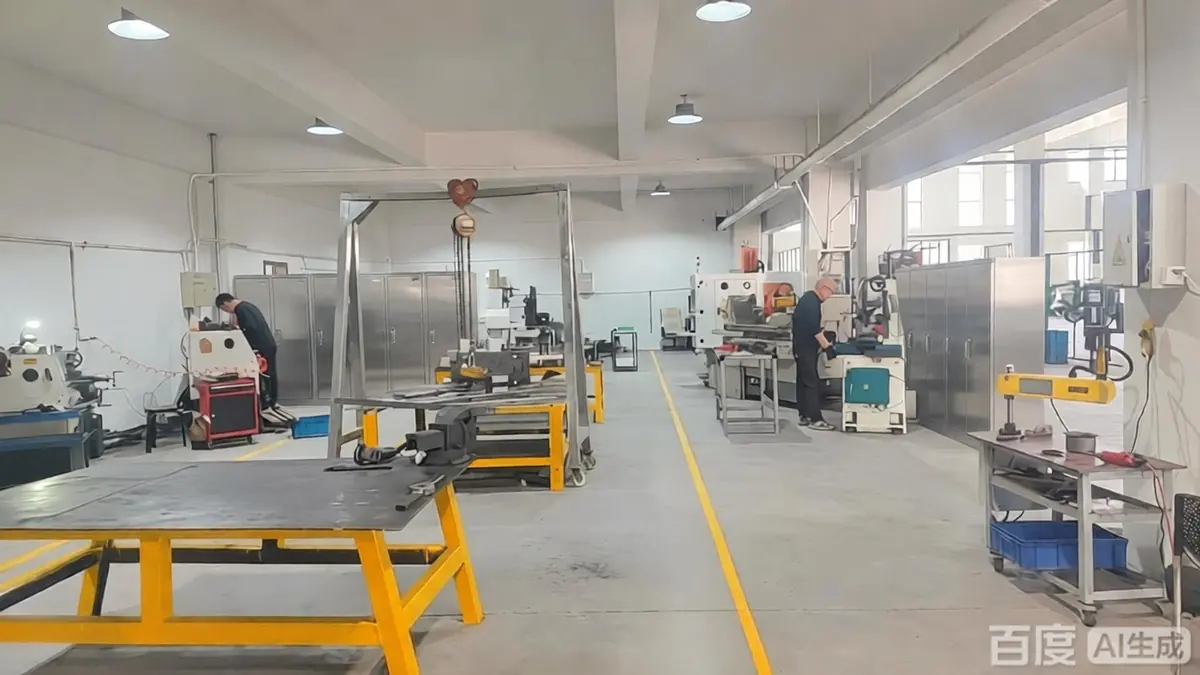
L'atelier d'outillage, photographié
Chaque machine du tableau ci-dessus se trouve dans l'atelier d'outillage de Balford à Zhuji, dans le Zhejiang. Les photographies ci-dessous ont été prises dans notre atelier — c'est l'équipement sur lequel vos matrices sont construites, entretenues et réparées.
Finition et opérations secondaires
| Opération | Lieu d'exécution | Pourquoi c'est important |
|---|---|---|
| Ébavurage et cassage d'arêtes | En interne | Manipulation sûre, adhérence du revêtement et propreté des surfaces de contact |
| Taraudage (en outil ou en reprise) | En interne | Contrôle du pas et de la profondeur de filetage sans reprise de bridage |
| Tournage et fraisage CNC | En interne | Surfaces d'étanchéité, portées de roulement et concentricité après emboutissage |
| Rectification (atelier d'outillage) | En interne | Plaques de matrice, poinçons et composants d'outillage à la cote finale |
| Trempe et revenu (pièces de production) | Sous-traité — partenaire qualifié | Dureté et ténacité après formage, avec certificats retournés à nos équipes |
| Recuit et détensionnement (pièces de production) | Sous-traité — partenaire qualifié | Restaure la ductilité entre les passes d'emboutissage |
| Démagnétisation (pièces de production) | Sous-traité — partenaire qualifié | Contrôle le magnétisme rémanent des pièces de solénoïdes et de capteurs |
| Traitement thermique de matrice en urgence | En interne (petit four) | Permet de terminer une réparation de matrice sur site sans attendre un partenaire |
| Passivation (inox) | Sous-traité — partenaire qualifié | Restaure la résistance à la corrosion après emboutissage et usinage |
| Polissage électrolytique | Sous-traité — partenaire qualifié | Élimine les pics de surface, améliore la nettoyabilité |
| Revêtement électrolytique : zinc, zinc-nickel, nickel, chrome | Sous-traité — partenaire qualifié | Protection contre la corrosion et surfaces conductrices ou décoratives |
| Phosphatation et décapage | Sous-traité — partenaire qualifié | Prétraitement avant collage ou formage ultérieur |
| Thermolaquage et peinture | Grandes pièces de tôlerie : en interne (cabine manuelle). Petites pièces : sous-traitées — partenaire qualifié | Couleur, durabilité et isolation électrique |
| Revêtement électrophorétique (e-coat) | Sous-traité — partenaire qualifié | Protection contre la corrosion et recouvrement uniforme des arêtes |
Équipements de mesure et de contrôle
| Instrument | Ce qu’il vérifie | Quantité |
|---|---|---|
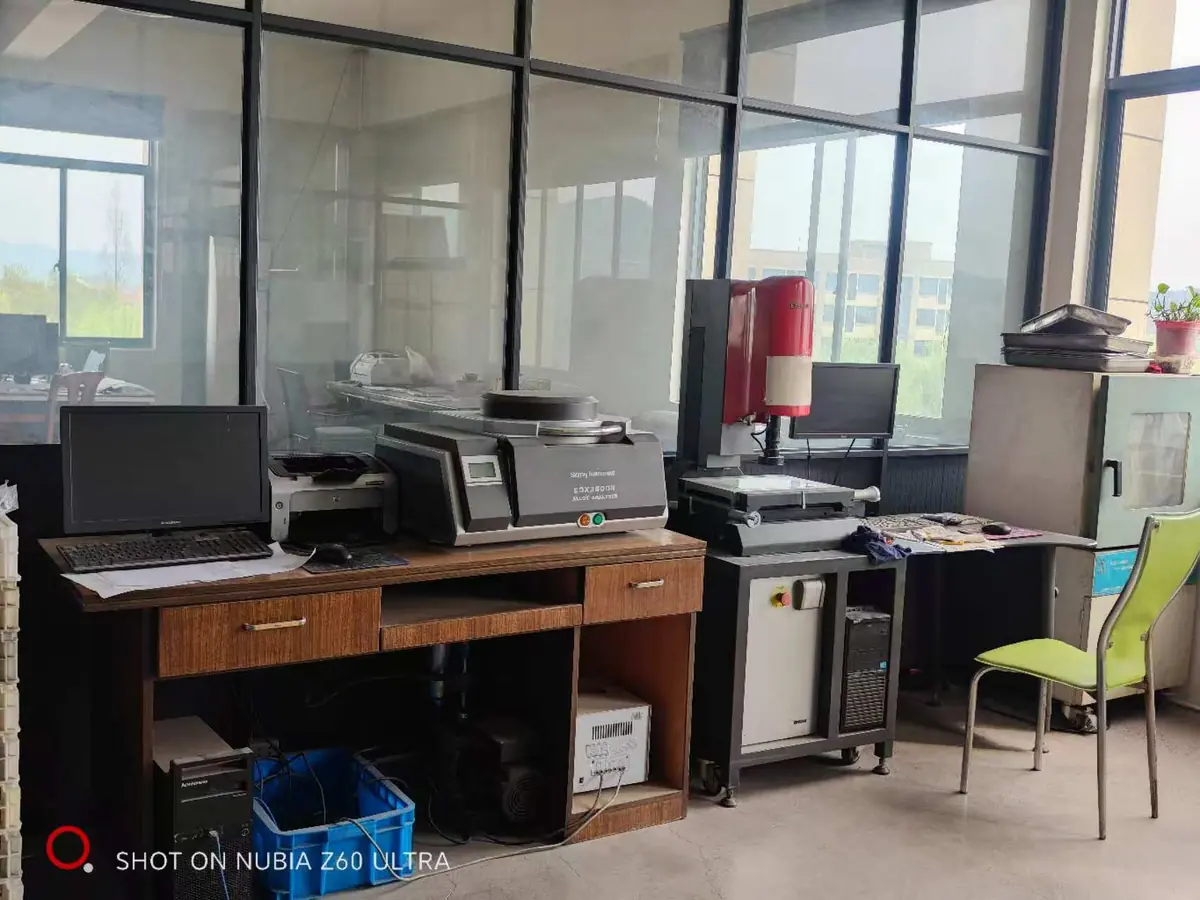
| Projecteur de mesure optique 2,5D (3D Family) | Profil, rayon, angle et forme sur les éléments emboutis et estampés | 1 unité |
| Système de mesure par vision instantanée (mesure flash) | Contrôles dimensionnels rapides de pièces complètes sur petits composants | En service |
| Mesureur de hauteur numérique, résolution 0,001 mm | Hauteurs, gradins et faces de référence | En service |
| Rugosimètre portable | Ra / Rz sur faces d'étanchéité et surfaces usinées | 1 unité |
| Duromètre Rockwell | Vérification de la dureté après traitement thermique | 1 unité |
| Enceinte d'essai au brouillard salin (modèle 20) | Résistance à la corrosion sur pièces plaquées, passivées et revêtues | 1 unité |
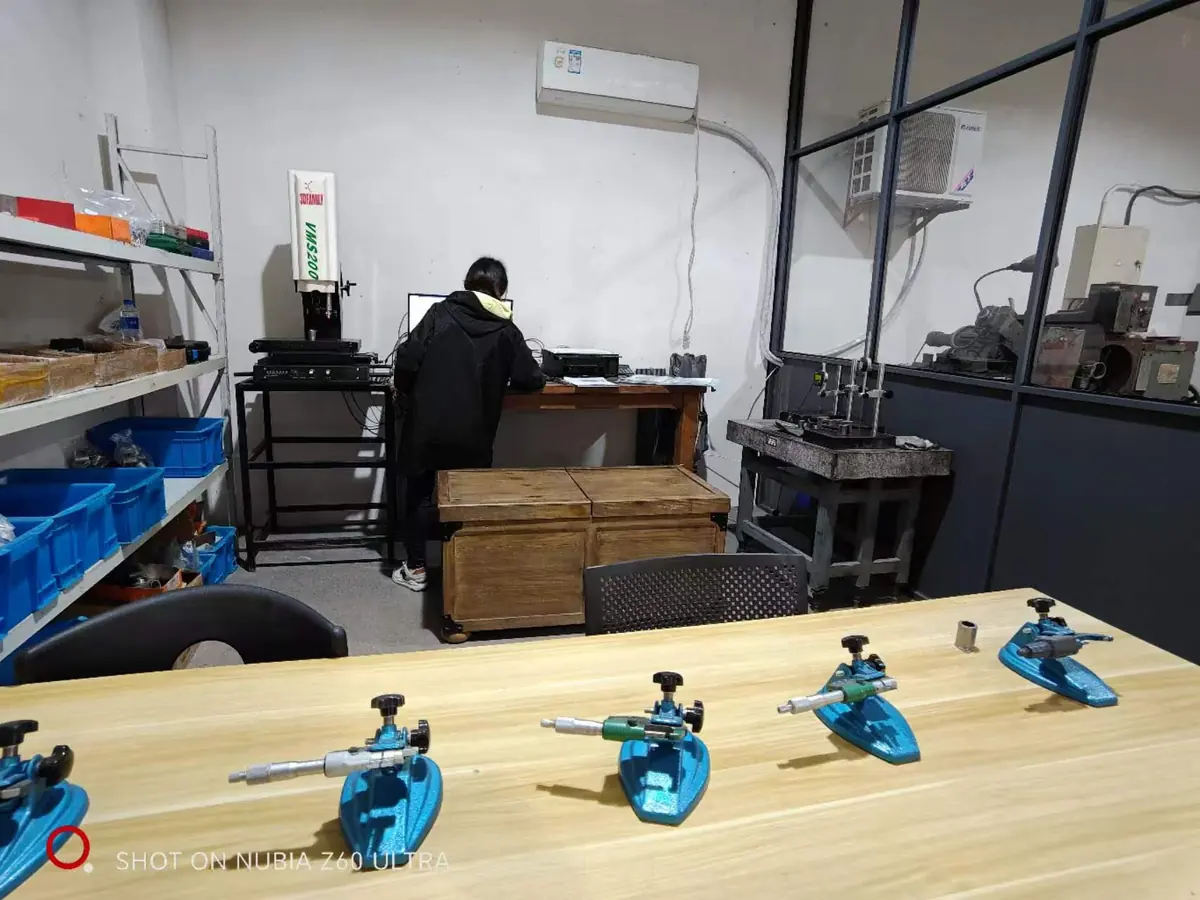
| Micromètres d'extérieur | Diamètres extérieurs et épaisseurs de paroi | 10 unités — 7 sur la plage de 50 mm, 1 sur la plage de 100 mm |
| Micromètres d'alésage à trois points | Diamètres intérieurs des alésages emboutis et des douilles | 5 unités |
| Jauges d'intérieur à mâchoires et jauges à tampon / tout-ou-rien | Trous, rainures et ajustements filetés | Jeux complets |
| Jauge de concentricité | Coaxialité et battement sur boîtiers et douilles | En service |
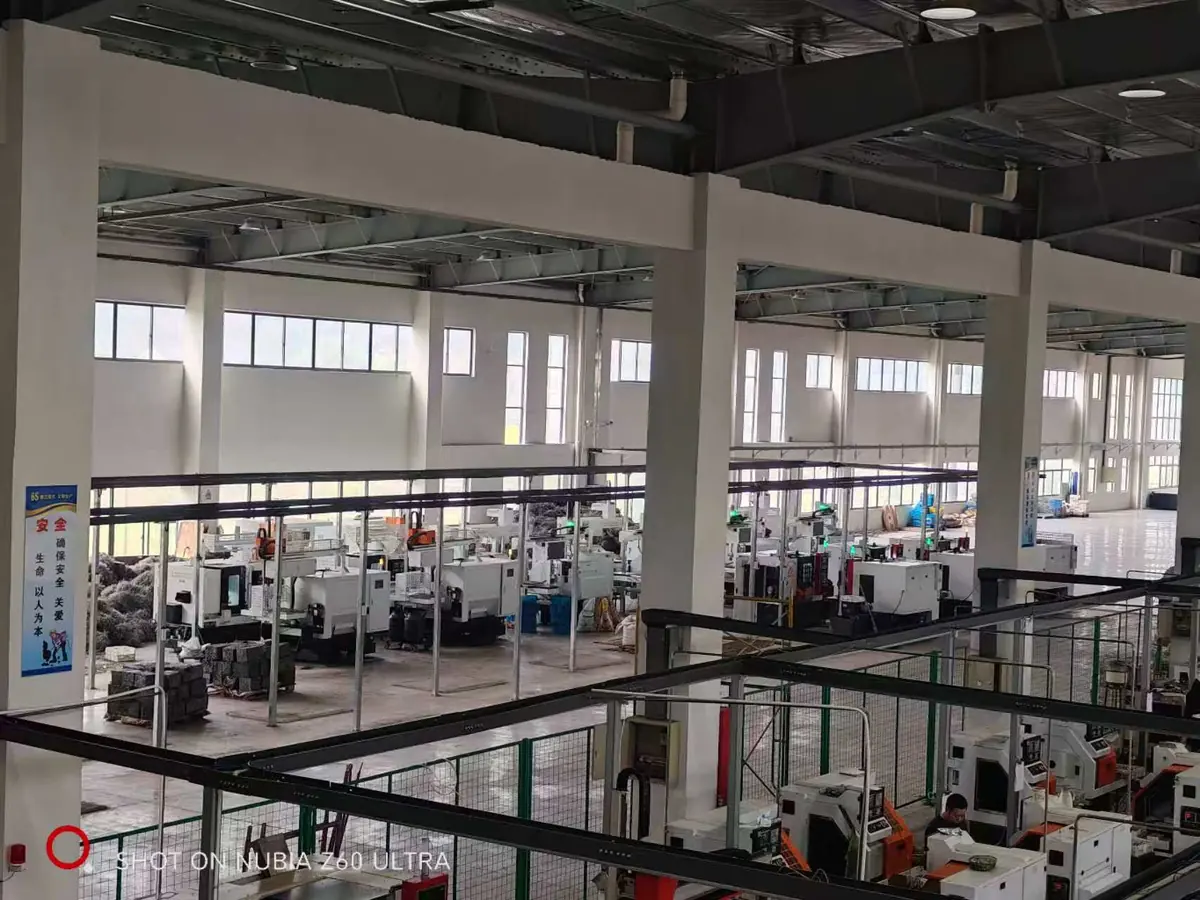
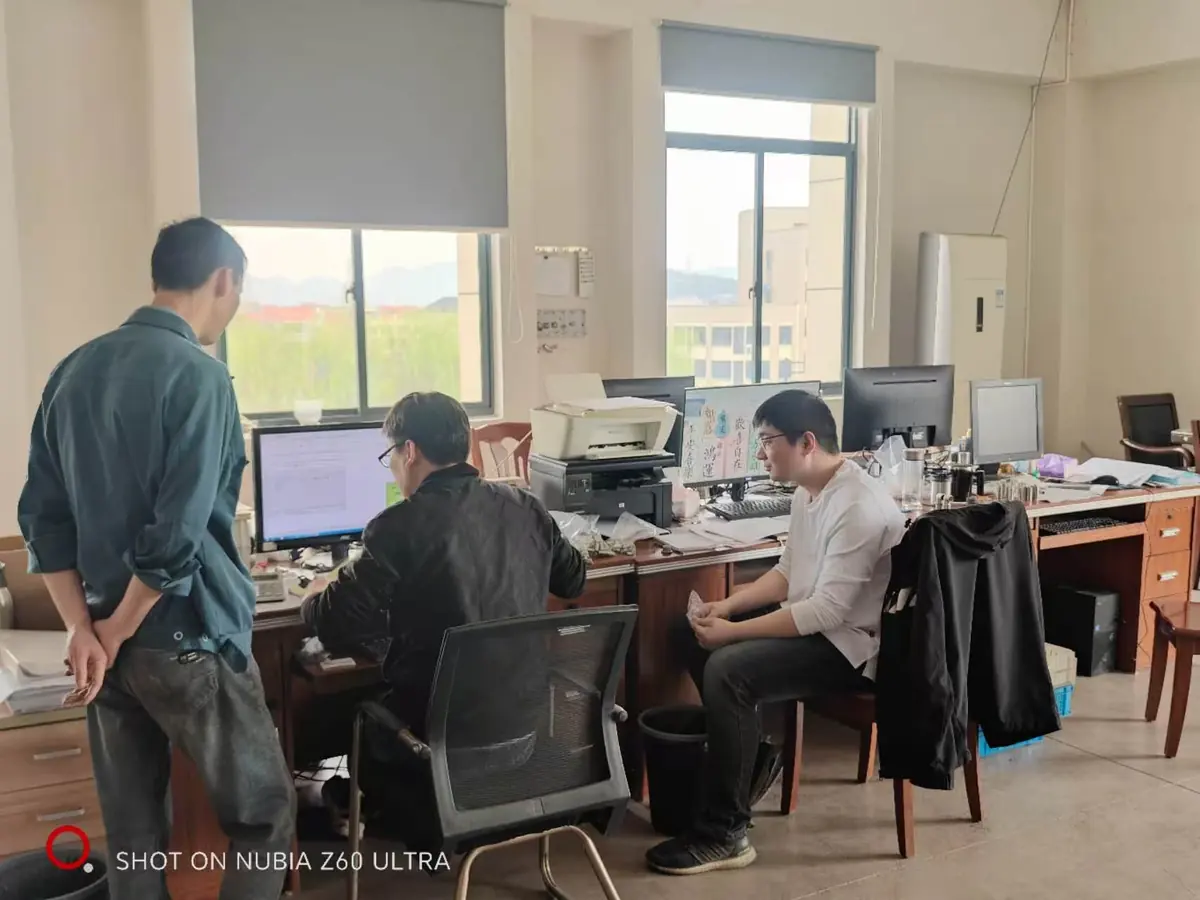
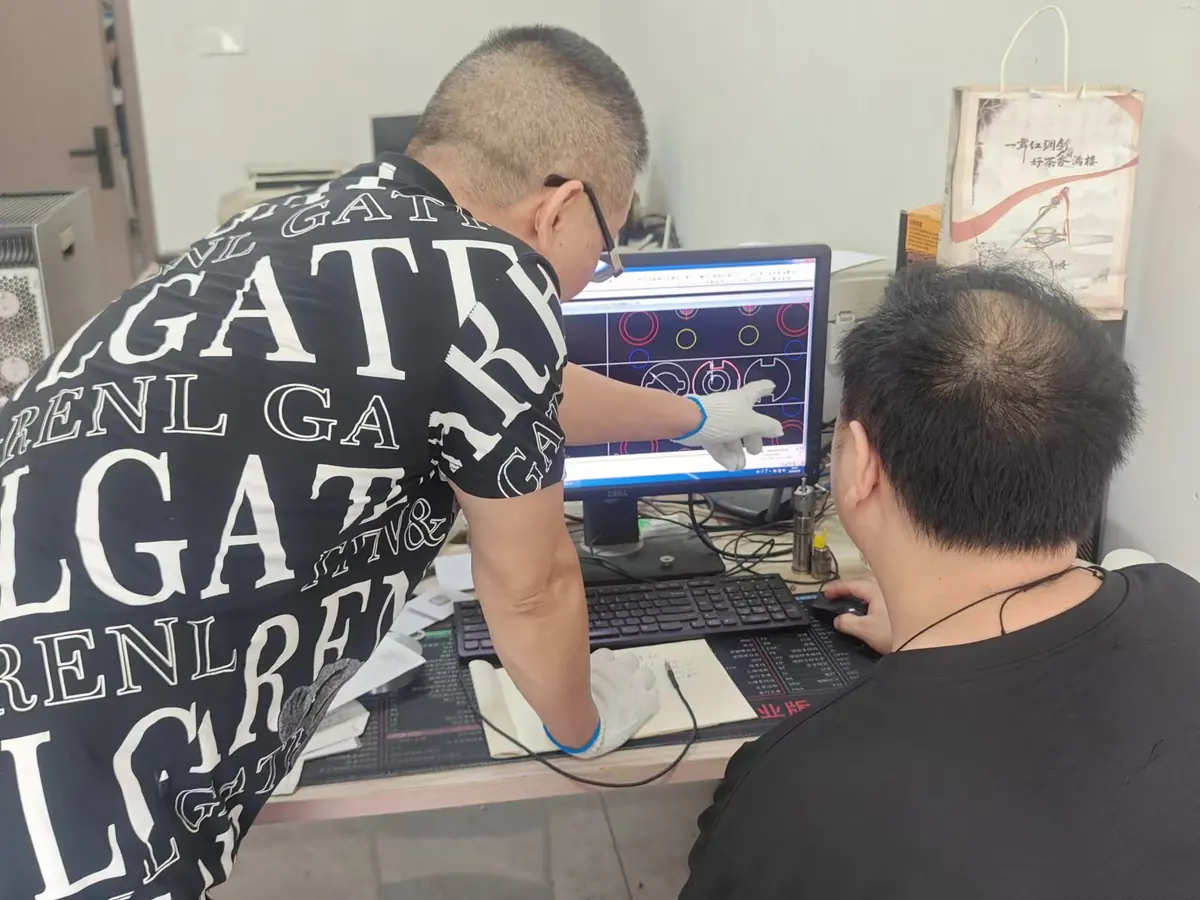
Dans l'usine : contrôle, magasin et expédition
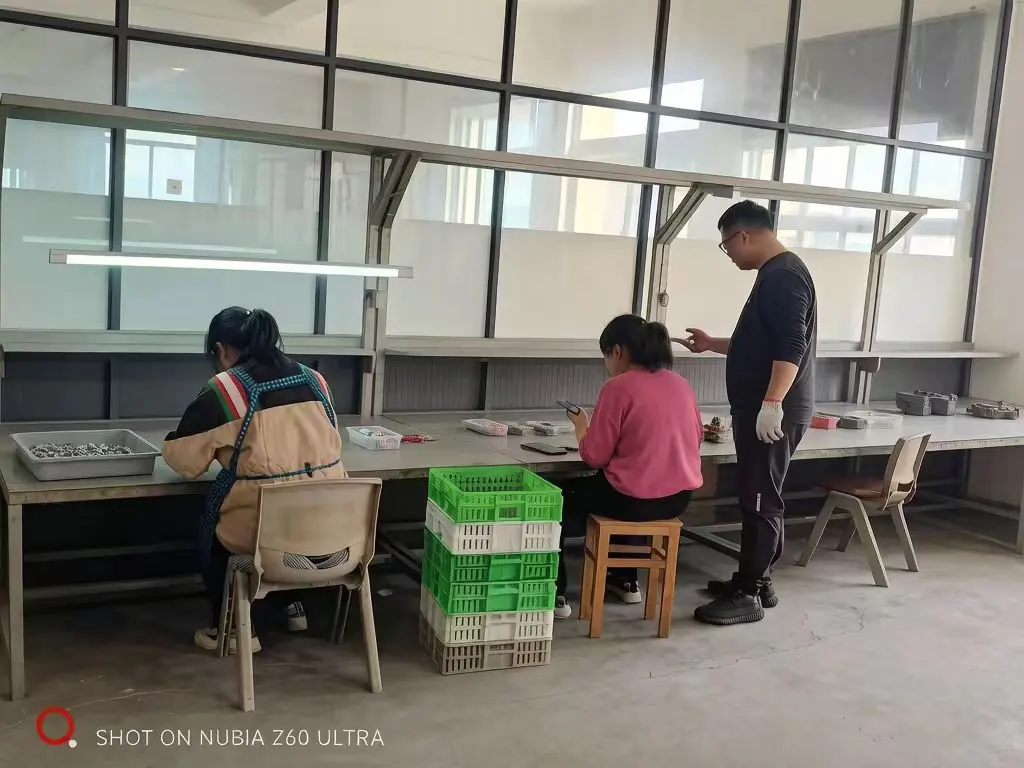
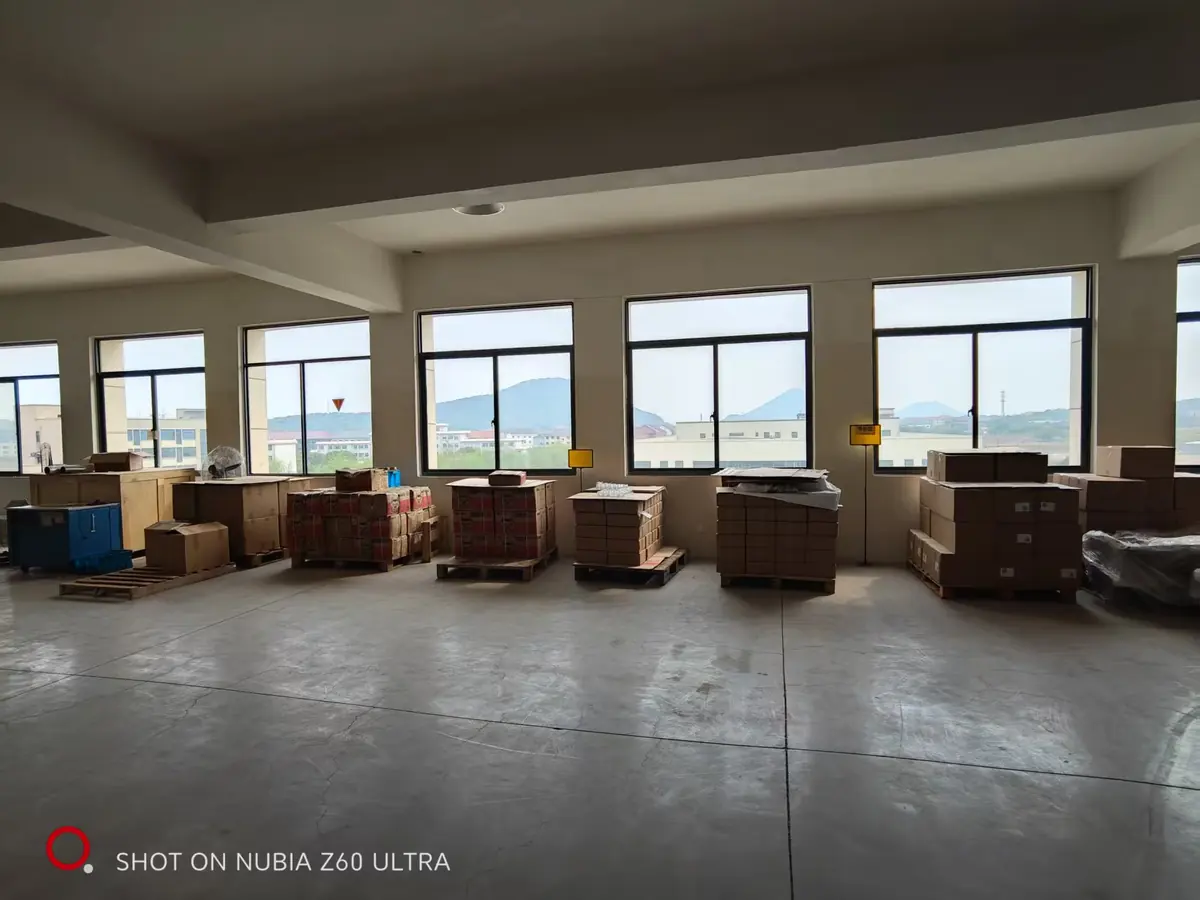
Les zones qu'un acheteur en visite parcourt, du contrôle en cours de production au quai de chargement. Les projets validés sont invités à organiser une visite d'usine pour les voir sur place.
Questions fréquentes
Quel est votre tonnage de presse maximal ?
La capacité de presse de Balford va jusqu'à 350 t, ce qui couvre les boîtiers emboutis profondément et les pièces estampées lorsque l'effort de formage requis est déterminé par le rapport d'emboutissage, la nuance de matériau et l'épaisseur de paroi.
Quel est le plus grand diamètre que vous pouvez emboutir en profondeur ?
Le diamètre maximal d'emboutissage profond est de Ø250 mm. Au-delà, le facteur limitant est généralement la profondeur d'emboutissage et le matériau plutôt que la presse ; la pièce est donc étudiée au cas par cas lors du DFM.
Quelles étapes sont sous-traitées ?
Opérations sous-traitées : le traitement thermique — trempe, revenu, recuit, détente et démagnétisation des pièces de production, plus traitement thermique en lot des matrices — ainsi que l'EDM à fil lent, la passivation, l'électropolissage, le dépôt électrolytique, la phosphatation, le revêtement électrophorétique et la peinture. L'usinage, la rectification, l'EDM à fil moyen et rapide, le taraudage et le soudage des outillages sont réalisés en interne, et un petit four est maintenu sur site pour les réparations de matrices en urgence.
Puis-je visiter l'atelier ou voir les équipements ?
Oui. Les listes d'équipements, les photos de l'atelier d'outillage et — pour les projets qualifiés — des visites d'usine ou des visites vidéo de la ligne de presse et de l'atelier d'outillage peuvent être organisées via le formulaire de contact.
Quels moyens de contrôle utilisez-vous ?
Un projecteur de mesure optique 2.5D, un système de mesure par vision instantanée, un mesureur de hauteur numérique avec une résolution de 0.001 mm, un rugosimètre portable, un duromètre Rockwell et une chambre de brouillard salin modèle 20, complétés par des micromètres extérieurs, des micromètres d'alésage à trois points, des jauges d'intérieur à coulisse, des jauges à bouchon, des calibres tout-ou-rien et une jauge de concentricité.
Indiquez-nous la pièce, nous vous dirons sur quelle machine elle est produite
Envoyez le plan avec la matière, les tolérances et le volume annuel ; nous reviendrons vers vous avec la presse, la gamme d'outillage et la capacité estimée pour votre projet.
Envoyez votre plan pour une revue DFMÉquipements de mesure et de contrôle en détail
Les instruments listés ci-dessus sont détaillés individuellement, avec des photos et leur utilisation, sur la page du laboratoire de contrôle.
Les détails métrologiques, et les tolérances qu'un boîtier embouti peut respecter, sont traités dans la rubrique tolérances des boîtiers emboutis.
Le prototypage et les petites séries utilisent la partie basse de la gamme de presses — voir comment l'outillage à opération unique est utilisé pour le prototypage.