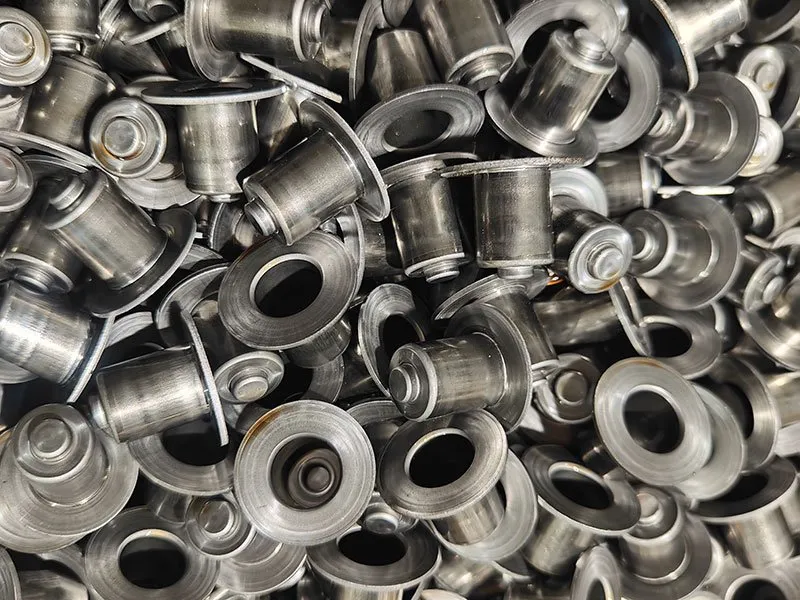
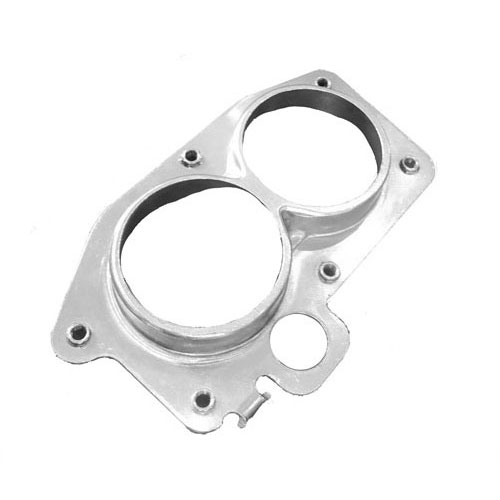
Boîtier de bobine pour électrovanne ESC/ABS – Acier laminé à froid DC04
Qu'est-ce que cette pièce ? Le boîtier de bobine pour électrovanne ESC/ABS est un boîtier d'électrovanne fabriqué en acier laminé à froid DC04 par Balford. Procédé de production : emboutissage sur presse à découper progressive → traitement thermique → traitement de surface. Finition : zingage Zn/Fe au tonneau, appliqué après déshydrogénation. Exigences clés : diamètre intérieur, diamètre extérieur et hauteur totale vérifiés au gabarit go/no-go ; surface exempte de rayures, chocs ou bavures saillantes.
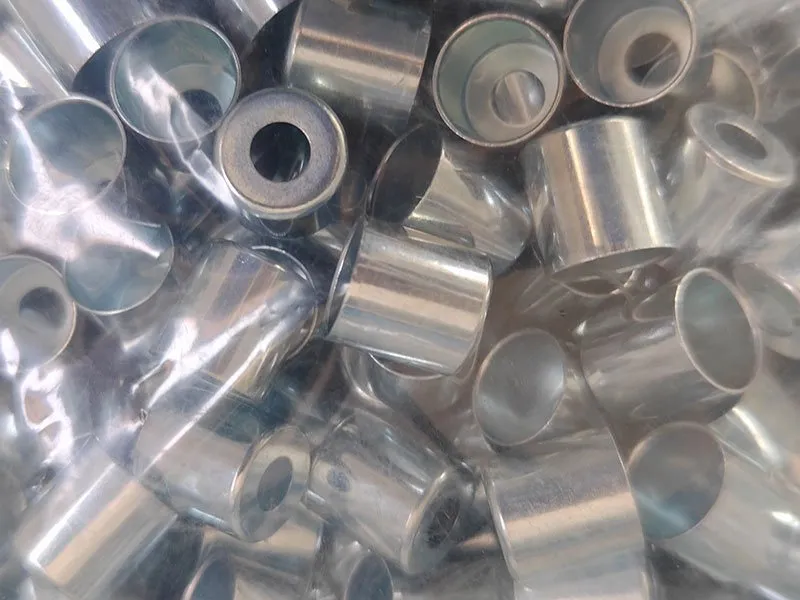
Emboutissage sur presse à découper progressive
| Nom du produit | Boîtier de bobine pour électrovanne ESC/ABS |
|---|---|
| Catégorie | Boîtier d'électrovanne |
| Gamme de fabrication | Emboutissage sur presse à découper progressive→Traitement thermique→Traitement de surface |
| Matière | Acier laminé à froid DC04 |
| Traitement de surface | Zingage Zn/Fe au tonneau |
| Traitement thermique | Déshydrogénation |
| Exigences clés | Diamètre intérieur, diamètre extérieur et hauteur totale vérifiés au gabarit go/no-go ; surface exempte de rayures, chocs ou bavures saillantes |
Étude de cas
Ce boîtier de bobine électromagnétique est utilisé dans l'électroaimant ESC — l'électrovanne du système de freinage automobile — pour Bethel Company. Flux de production : bobine DC04 en entrée, emboutissage et emboutissage profond, traitement thermique de déshydrogénation, puis zingage Zn/Fe au tonneau. Les diamètres intérieur et extérieur ainsi que la hauteur totale sont contrôlés au gabarit go/no-go, et la surface est inspectée pour détecter rayures, chocs ou bavures saillantes.
Présentation de ce cas
Ce boîtier de bobine électromagnétique est utilisé dans l'électroaimant ESC — l'électrovanne du système de freinage du véhicule — pour Bethel Company. Flux de fabrication : bobine DC04 en entrée, emboutissage et emboutissage profond, traitement thermique de déshydrogénation, puis zingage Zn/Fe en tonneau. Les diamètres intérieur et extérieur ainsi que la hauteur totale sont contrôlés avec un gabarit Go/No-Go, et la surface est inspectée pour détecter les rayures, bosses ou bavures saillantes.
Aperçu
| Champ | Valeur publiée |
|---|---|
| Application | Boîtier de solénoïde |
| Secteur | Automobile |
| Matériau | acier laminé à froid DC04 |
| Traitement de surface | Zingage Zn/Fe en tonneau |
| Traitement thermique | Déshydrogénation |
| Gamme de fabrication | Emboutissage progressif → Traitement thermique → Traitement de surface |
| Exigences clés | Diamètre intérieur, diamètre extérieur et hauteur totale vérifiés avec un gabarit Go/No-Go ; surface exempte de rayures, bosses ou bavures saillantes |
Gamme de fabrication
Gamme publiée pour cette pièce :
- Découpage-emboutissage progressif
- Traitement thermique
- Traitement de surface
Ce qui détermine l’ingénierie
La gamme commence par le découpage-emboutissage progressif, adapté à une pièce formée dans la bande : alimentation en bobine, poinçonnage, formage et coupe dans un même outil. L’implantation de la bande et les postes d’outil constituent le contenu technique du travail, et le volume annuel détermine si un outil à suivre est la bonne solution.
Deux points sont fixés avant l’outillage : les dimensions qui comptent réellement pour l’assemblage — une face d’étanchéité, un logement de roulement, un diamètre coaxial — et la tolérance que le procédé peut tenir sur ces caractéristiques. Tout le reste suit la tolérance générale, ce qui concentre l’effort d’outillage là où il sert la fonction.
Le traitement de surface se situe en fin de gamme. Le nettoyage et l’ébavurage sont réalisés en interne ; le placage, la phosphatation, la passivation, l’électropolissage et le revêtement sont confiés à des sous-traitants qualifiés et inscrits au plan de contrôle, et le traitement thermique en lot est traité de la même manière lorsque le dessin l’exige.
Documentation et premier article
Une pièce comme celle-ci est libérée avec un rapport de contrôle du premier article conforme au dessin validé et un dossier aligné PPAP au niveau demandé par le service qualité du client. Les certificats matières sont conservés par coulée et les entrées IMDS sont archivées sur demande. Le système qualité est ISO 9001:2015 avec des contrôles de processus alignés sur les exigences IATF 16949.