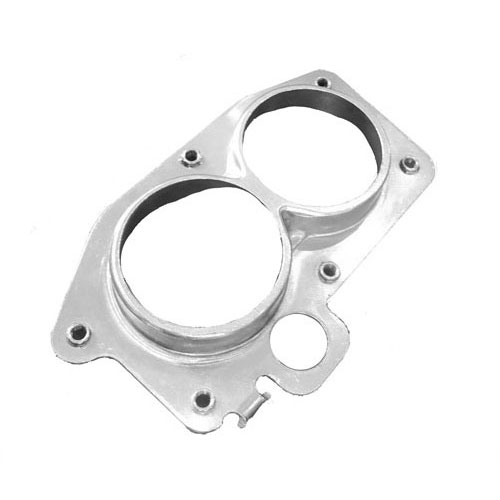
Boîtier de capteur de température de liquide de refroidissement
Qu'est-ce que cette pièce ? Le boîtier de capteur de température de liquide de refroidissement est un boîtier de capteur fabriqué en laiton par Balford. Procédé de production : emboutissage progressif → ébavurage → traitement de surface. Finition : décapage. Exigences clés : boîtiers pour capteurs de température d'eau et capteurs de température de véhicules à énergie nouvelle ; plusieurs modèles standard en stock.
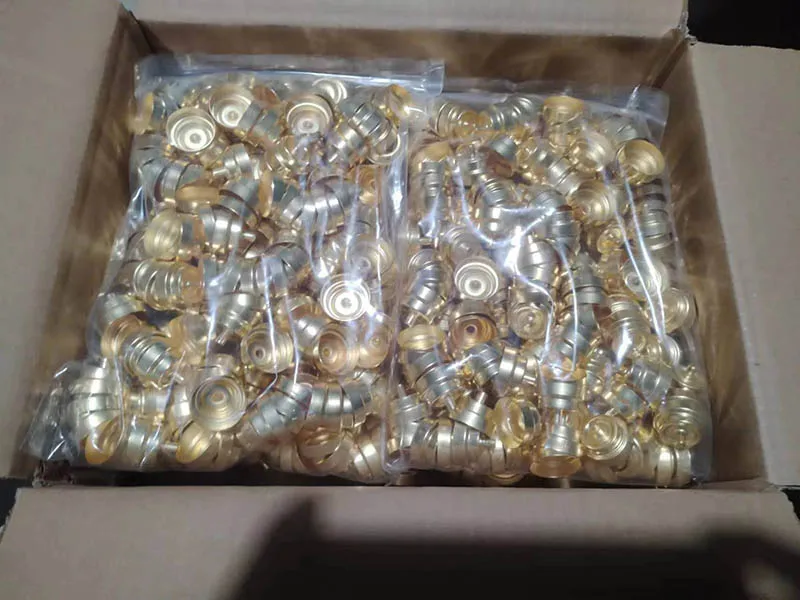
Emboutissage progressif
| Nom du produit | Boîtier de capteur de température de liquide de refroidissement |
|---|---|
| Catégorie | Boîtier de capteur |
| Gamme de fabrication | Emboutissage progressif→Ébavurage→Traitement de surface |
| Matière | laiton |
| Traitement de surface | Décapage |
| Exigences clés | Boîtiers pour capteurs de température d'eau et capteurs de température de véhicules à énergie nouvelle ; plusieurs modèles standard en stock |
Étude de cas
Balford fabrique des boîtiers de capteurs de température de liquide de refroidissement sur mesure — y compris des boîtiers de capteurs de température d'eau et des boîtiers de capteurs de température pour véhicules à énergie nouvelle — adaptés à une gamme de modèles automobiles, et maintient plusieurs modèles standard en stock pour une disponibilité immédiate. Les boîtiers sont produits par emboutissage profond et emboutissage, avec usinage au tour en opération secondaire si votre plan l'exige.
Objet de cette étude de cas
Balford fabrique des boîtiers de capteurs de température du liquide de refroidissement sur mesure — notamment des boîtiers de capteurs de température de l'eau et des boîtiers de capteurs de température pour véhicules à énergies nouvelles — pour s'adapter à une gamme de modèles automobiles, et maintient plusieurs modèles standard en stock pour un approvisionnement immédiat. Les boîtiers sont produits par emboutissage profond et emboutissage à la presse, avec usinage au tour proposé en opération secondaire lorsque votre plan l'exige.
En un coup d'œil
| Champ | Valeur publiée |
|---|---|
| Application | Boîtiers de capteurs automobiles |
| Secteur | Automobile |
| Matériau | laiton |
| Traitement de surface | Décapage |
| Gamme de fabrication | Emboutissage sur presse progressive → Ébavurage → Traitement de surface |
| Exigences clés | Boîtiers pour capteurs de température de l'eau et capteurs de température pour véhicules à énergies nouvelles ; plusieurs modèles standard maintenus en stock |
Gamme de fabrication
La séquence publiée pour cette pièce :
- Emboutissage sur presse progressive
- Ébavurage
- Traitement de surface
Ce qui détermine l'étude technique
La gamme démarre par l'emboutissage à outil progressif, adapté à une pièce formée dans la bande : alimentation en bobine, poinçonnage, formage et sectionnement dans un seul outil. L'implantation de la bande et les postes de l'outil constituent le contenu technique du projet, et le volume annuel détermine si un outil progressif est la bonne solution.
Deux points sont fixés avant l'outillage : quelles cotes comptent réellement pour l'assemblage - une face d'étanchéité, un logement de roulement, un diamètre coaxial - et quelle tolérance le process peut tenir sur ces caractéristiques. Tout le reste suit la tolérance générale, ce qui concentre l'effort d'outillage là où il apporte de la fonction.
Le traitement de surface intervient en fin de gamme. Le nettoyage et l'ébavurage sont réalisés en interne ; le dépôt électrolytique, la phosphatation, la passivation, l'électropolissage et le revêtement sont confiés à des sous-traitants qualifiés et consignés dans le plan de contrôle, et le traitement thermique par lots est géré de la même façon lorsque le plan le prévoit.
Documentation et première pièce
Une pièce comme celle-ci est libérée avec un rapport d'inspection de première pièce établi sur le plan validé et un dossier aligné PPAP au niveau demandé par le service qualité du client. Les certificats matière sont conservés par coulée et les entrées IMDS sont déposées sur demande. Le système qualité est ISO 9001:2015 avec des contrôles de process alignés sur les exigences IATF 16949.