Boîtier en acier inoxydable pour capteur de vitesse de roue ABS – 316L
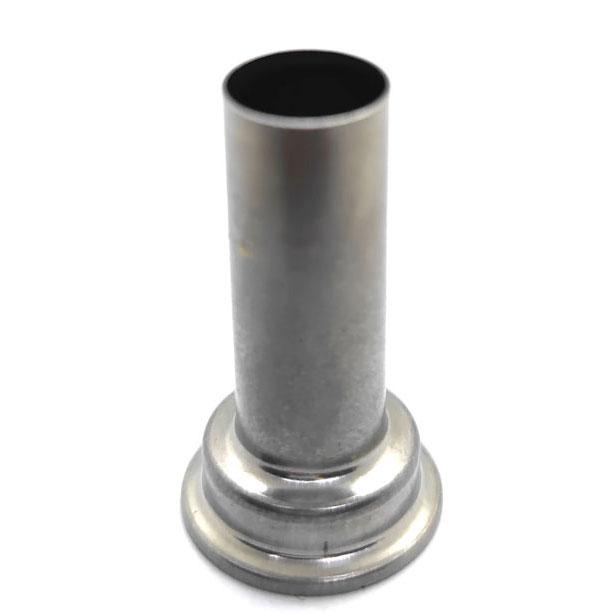
Qu'est-ce que cette pièce ? Le boîtier en acier inoxydable pour capteur de vitesse de roue ABS est un boîtier de capteur fabriqué en acier inoxydable 316L par Balford. Processus de production : Emboutissage profond → Traitement de surface. Dimensions clés : Des dizaines de géométries et tailles de boîtiers en stock ; sur mesure selon plan. Exigences clés : paroi inférieure rectifiée à une épaisseur contrôlée pour une transmission de signal fiable.

Emboutissage profond de métal
| Nom du produit | Boîtier en acier inoxydable pour capteur de vitesse de roue ABS |
|---|---|
| Catégorie | Boîtier de capteur |
| Gamme de fabrication | Emboutissage profond→Traitement de surface |
| Matière | Acier inoxydable 316L |
| Dimensions clés | Des dizaines de géométries et tailles de boîtiers en stock ; sur mesure selon plan |
| Exigences clés | Paroi inférieure rectifiée à une épaisseur contrôlée pour une transmission de signal fiable |
Étude de cas
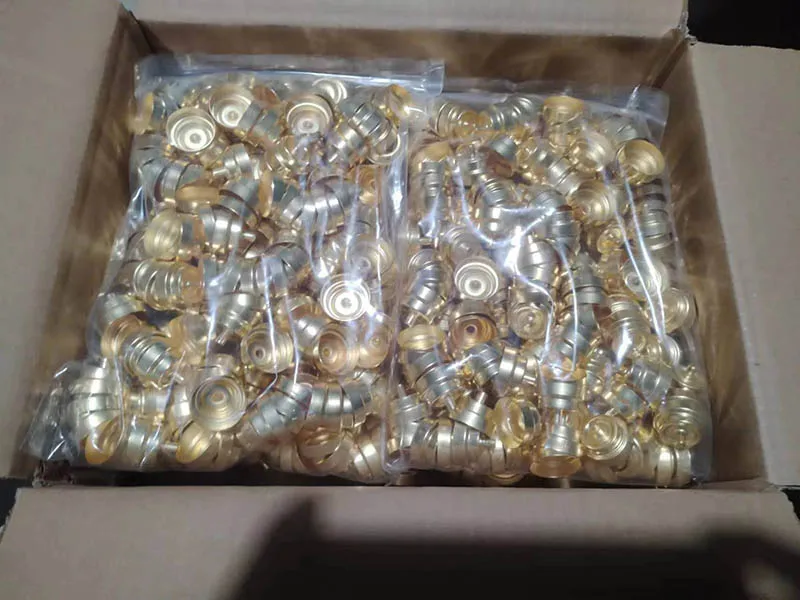
Les boîtiers de capteur de vitesse de roue ABS sont emboutis profondément dans de l'acier inoxydable 316L, avec la paroi inférieure rectifiée automatiquement à une épaisseur contrôlée pour une transmission de signal fiable. Balford dispose de l'outillage pour des dizaines de géométries et tailles de boîtiers et exploite un atelier d'estampage intégré entièrement dédié aux boîtiers de capteurs — la plus large gamme de configurations du marché. Les boîtiers sont fournis aux programmes de rang 1 et de constructeurs dans les circuits du marché de rechange automobile (IAM) et du service après-vente d'origine (OES), ainsi que pour les véhicules utilitaires, deux-roues, mobilité électrique et plateformes autonomes, du DFM au PPAP. Chaque année, plus d'une centaine de nouveaux modèles de boîtiers de capteurs atteignent leur jalon de début de production (SOP) chez Balford.
Objet de cette étude de cas
Les boîtiers de capteurs de vitesse de roue ABS sont emboutis profondément à partir d'acier inoxydable 316L, avec la paroi de fond automatiquement rectifiée à une épaisseur contrôlée pour une transmission de signal fiable. Balford dispose d'outillages pour des dizaines de géométries et tailles de boîtiers et exploite un atelier d'emboutissage intégré dédié aux boîtiers de capteurs — la gamme de configurations la plus large du marché. Les boîtiers sont fournis aux programmes de rang 1 et OEM via les circuits de l'après-vente automobile (IAM) et du service après-vente d'origine (OES), ainsi que pour les véhicules utilitaires, deux-roues, mobilité électrique et plateformes autonomes, du DFM au PPAP. Chaque année, plus de cent nouveaux modèles de boîtiers de capteurs atteignent leur jalon de début de production (SOP) chez Balford.
Aperçu
| Champ | Valeur publiée |
|---|---|
| Application | Boîtiers de capteurs automobiles |
| Secteur | Automobile |
| Matériau | Acier inoxydable 316L |
| Procédé de fabrication | Emboutissage profond → Traitement de surface |
| Dimensions clés | Des dizaines de géométries et tailles de boîtiers en stock ; sur mesure selon plan |
| Exigences clés | Paroi de fond rectifiée à une épaisseur contrôlée pour une transmission de signal fiable |
Procédé de fabrication
La séquence publiée pour cette pièce :
- Emboutissage profond
- Traitement de surface
Ce qui détermine l'étude technique
La gamme part de l'emboutissage profond : les dimensions du flan, le rapport d'emboutissage, le nombre de passes et la nécessité d'un recuit intermédiaire découlent tous du plan, et non d'une forme de catalogue. Lorsque la paroi doit être amincie tout en maintenant les deux diamètres, le repassage est ajouté à la gamme.
Deux points sont fixés avant l'outillage : les dimensions qui comptent réellement pour l'assemblage - une face d'étanchéité, une portée de roulement, un diamètre coaxial - et la tolérance que le process peut tenir sur ces caractéristiques. Tout le reste suit la tolérance générale, ce qui concentre l'effort d'outillage là où il sert la fonction.
Le traitement de surface intervient en fin de gamme. Le nettoyage et l'ébavurage sont réalisés en interne ; les dépôts électrolytiques, la phosphatation, la passivation, le polissage électrolytique et les revêtements sont confiés à des prestataires externes qualifiés et consignés dans le plan d'inspection. Le traitement thermique par lot est traité de la même façon lorsque le plan l'exige.
Documentation et première pièce
Une pièce de ce type est libérée avec un rapport d'inspection de première pièce conforme au plan validé et un dossier aligné PPAP au niveau demandé par le service qualité du client. Les certificats matière sont conservés par coulée et les entrées IMDS sont enregistrées sur demande. Le système qualité est ISO 9001:2015, avec des contrôles process alignés sur les exigences de l'IATF 16949.