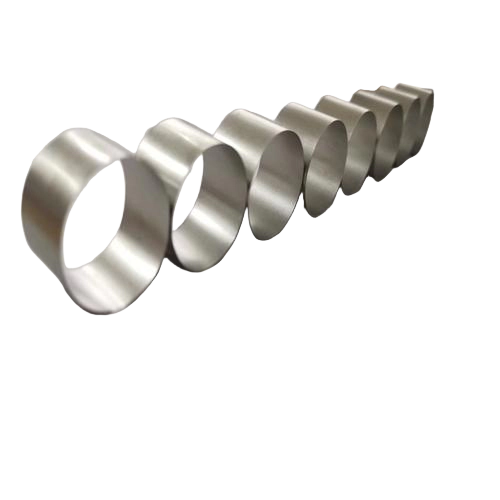
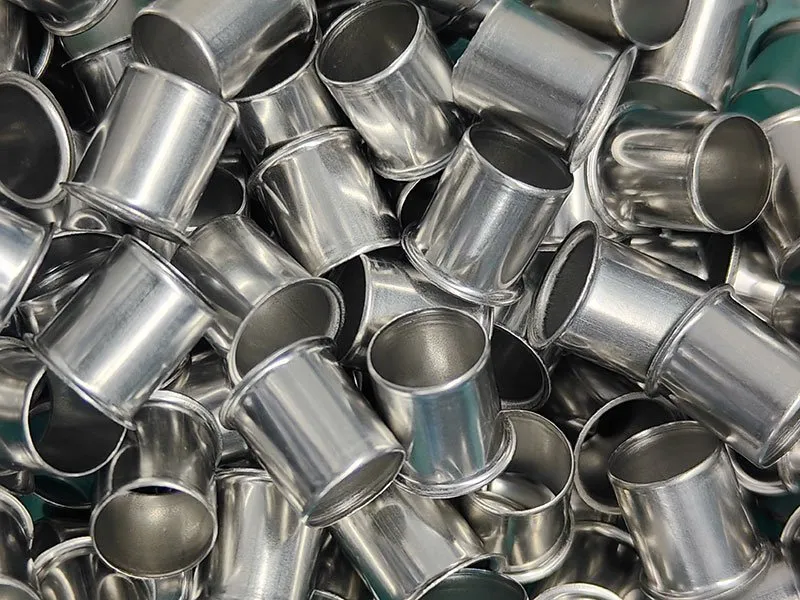
Douille d'isolation magnétique emboutie à froid
Qu'est-ce que cette pièce ? La douille d'isolation magnétique emboutie à froid est une douille fabriquée en acier inoxydable par Balford. Processus de production : emboutissage à froid sur presse à découper progressive → ébavurage → traitement de surface. Finition : décapage. Exigences clés : maîtrise des tolérances lors de l'emboutissage à froid de tôles extrêmement minces ; nuances 304/316 pour la résistance et la ductilité.

Emboutissage de précision
| Nom du produit | Douille d'isolation magnétique emboutie à froid |
|---|---|
| Catégorie | Douille |
| Gamme de fabrication | Emboutissage sur presse à découper progressive→Ébavurage→Traitement de surface |
| Matière | acier inoxydable |
| Traitement de surface | Décapage |
| Épaisseur de matériau | Disque en acier inoxydable de 0,1 à 0,3 mm d'épaisseur |
| Exigences clés | Maîtrise des tolérances lors de l'emboutissage à froid de tôles extrêmement minces ; nuances 304/316 pour la résistance et la ductilité |
Étude de cas
La douille d'isolation magnétique pour électrovanne est généralement emboutie à froid à partir d'un disque en acier inoxydable de 0,1 à 0,3 mm d'épaisseur. À cette épaisseur, le matériau est extrêmement mince, ce qui rend l'opération d'emboutissage à froid réellement délicate pour tenir les tolérances. L'acier inoxydable est un choix solide pour les douilles magnétiques : il offre une bonne résistance à la corrosion, des propriétés mécaniques constantes et la perméabilité magnétique requise. Les nuances usuelles sont 304 et 316—toutes deux ont suffisamment de résistance et de ductilité pour supporter l'emboutissage à froid sans fissuration ni amincissement excessif.
Objet de cette étude de cas
La douille d'isolation magnétique d'une électrovanne est généralement obtenue par emboutissage profond à partir d'un disque en acier inoxydable de 0,1 à 0,3 mm d'épaisseur. À cette épaisseur, la matière est extrêmement fine, ce qui rend l'emboutissage profond réellement délicat à tenir en tolérance. L'acier inoxydable est un choix solide pour les douilles magnétiques : il offre une bonne résistance à la corrosion, des caractéristiques mécaniques régulières et la perméabilité magnétique recherchée. Les nuances habituelles sont 304 et 316 — toutes deux présentent suffisamment de résistance et de ductilité pour supporter l'emboutissage profond sans fissuration ni amincissement excessif.
En un coup d'œil
| Paramètre | Valeur publiée |
|---|---|
| Application | Douille |
| Secteur | Électrovannes |
| Matériau | acier inoxydable |
| Traitement de surface | Décapage |
| Gamme de fabrication | Emboutissage progressif → Ébavurage → Traitement de surface |
| Épaisseur du matériau | Disque en acier inoxydable de 0,1 à 0,3 mm d'épaisseur |
| Exigences clés | Maîtrise des tolérances lors de l'emboutissage profond de tôles de très faible épaisseur ; nuances 304/316 pour la résistance et la ductilité |
Gamme de fabrication
La séquence publiée pour cette pièce :
- Emboutissage progressif
- Ébavurage
- Traitement de surface
Ce qui détermine l'étude
La gamme commence par l'emboutissage progressif, adapté à une pièce formée dans le feuillard : alimentation en bobine, poinçonnage, formage et sectionnement dans un seul outil. L'implantation du feuillard et les postes de l'outil constituent le contenu technique du projet, et le volume annuel détermine si un outil progressif est la bonne solution.
Deux points sont arrêtés avant l'outillage : quelles cotes comptent réellement pour l'assemblage - une face d'étanchéité, une portée de roulement, un diamètre coaxial - et quelle tolérance le procédé peut tenir sur ces caractéristiques. Tout le reste suit la tolérance générale, ce qui concentre l'effort d'outillage là où il sert la fonction.
Le traitement de surface intervient en fin de gamme. Le nettoyage et l'ébavurage sont réalisés en interne ; les dépôts électrolytiques, la phosphatation, la passivation, l'électropolissage et les revêtements sont confiés à des sous-traitants qualifiés et consignés sur le plan de contrôle ; le traitement thermique en lots est traité de la même manière lorsque le plan l'exige.
Documentation et première pièce
Une pièce comme celle-ci est libérée avec un rapport de contrôle de première pièce par rapport au plan confirmé et un dossier aligné sur le PPAP au niveau demandé par le service qualité du client. Les certificats matière sont conservés par coulée et les fiches IMDS sont archivées sur demande. Le système qualité est ISO 9001:2015, avec des contrôles de procédé alignés sur les exigences IATF 16949.